

Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-04 Pinagmulan: Site


Ang pagkuha ng kapital na kagamitan para sa paggawa ng tubo at tubo ay nangangailangan ng ganap na katumpakan. Kailangan mo ng mahigpit na pagkakahanay sa pagitan ng materyal na agham, ninanais na magkasanib na mga geometry, at ang iyong pang-araw-araw na produksyon na throughput. Ang hindi pagkakatugma ng mga kakayahan ng makina na may mga pangangailangan sa produksyon ay karaniwang humahantong sa sakuna na kabiguan sa larangan. Nakakaranas din ang mga pasilidad ng hindi katanggap-tanggap na mga rate ng scrap at malubhang mga bottleneck sa ibaba ng agos kapag gumagamit ng mga maling paraan ng paghubog.
Ang komprehensibong gabay na ito ay pinaghiwa-hiwalay ang mga kritikal na teknikal na pagkakaiba sa pagitan ng socketing equipment at pangkalahatang pipe end forms. Tutulungan namin ang iyong mga production manager at procurement team na i-shortlist ang tamang teknolohiya nang mahusay. Matututuhan mo nang eksakto kung paano suriin ang mga vendor at isama ang mga system na ito sa iyong floor. Sa pamamagitan ng pag-unawa sa mga pagkakaibang mekanikal na ito, maaari mong i-secure ang makinarya na perpektong tumugma sa iyong aplikasyon.
Application Divide: Ang mga Belling machine ay sadyang ginawa para sa mga thermoplastic pipe (PVC, HDPE, CPVC) na umaasa sa init at paghubog ng amag, samantalang ang mga end forming machine ay pangunahing gumagamit ng mechanical cold-forming para sa mga metal (at paminsan-minsan ay matibay na polymer).
Mechanics ng Proseso: Lumilikha ang Belling ng socket para sa mga magkadugtong na joints (fluid transport); binabago ng end forming ang diameter o hugis ng pipe (flaring, beading, reducing) para sa mga mechanical assemblies o automotive/HVAC fluid lines.
Pagsasama: Ang mga awtomatikong belling machine ay karaniwang naka-synchronize nang direkta sa ibaba ng agos ng mga linya ng extrusion, habang ang mga end form ay kadalasang gumagana sa mga standalone na cell o sa tabi ng mga CNC bender.
Vendor Sourcing: Nangangailangan ng iba't ibang pamantayan ang pagsusuri sa isang tagagawa ng belling machine vs pipe end forming—nakatuon sa pagkakapareho ng heating para sa una, at hydraulic force/tooling wear para sa huli.
Ang pagpili ng tamang makinarya ay nagsisimula sa pag-unawa sa mga pangunahing kakayahan. Ang bawat uri ng makina ay nagta-target ng ganap na magkakaibang mga pisikal na prinsipyo at mga end-use na aplikasyon.
Gumagana ang plastic pipe belling machine sa mahigpit na mga prinsipyo ng thermal manipulation. Madalas mong maririnig na tinutukoy ito ng industriya bilang a PVC pipe socketing machine . Ang pangunahing tungkulin nito ay ang paglalapat ng kinokontrol na thermal heating upang mapahina ang dulo ng isang thermoplastic pipe. Kapag ang plastic ay umabot sa isang pliable state, ang makina ay gumagamit ng isang mandrel o isang panlabas na amag. Ang mga system ay kadalasang gumagamit ng vacuum o pressure na tulong upang bumuo ng isang kampanilya o socket. Kasama sa mga karaniwang geometric na profile ang U-type, R-type, o rectangular socket.
Pangunahing ginagamit mo ang mga makinang ito para sa paglikha ng mga integral joint. Ang mga joints na ito ay mahalaga para sa fluid transport infrastructure. Ang mga ito ay naghahatid ng mga sistema ng pagtutubero, drainage, dumi sa alkantarilya, at mga de-koryenteng conduit. Ang socket ay nagbibigay-daan sa dalawang magkaparehong mga tubo na magkakaugnay nang walang kamali-mali. Ang interlocking na proseso na ito ay nag-aalis ng pangangailangan para sa mga panlabas na coupling.
Ang pipe end forming machine ay gumagamit ng napakalaking mekanikal na puwersa sa halip na panlabas na init. Ginagamit nito ang hydraulic, pneumatic, o servo-electric power system. Inihahatid ng makina ang puwersang ito sa pamamagitan ng isang ram, mga rotary tool, o naka-segment na dies. Ang mga tool na ito ay permanenteng binabago ang hugis ng isang matibay na tubo o tubo. Ang makina ay nagpapalawak, nagpapababa, nagliliyab, nagbibisikleta, o nagpapakapal ng mga dulo ng tubo nang mabilis.
Karaniwan mong idine-deploy ang kagamitang ito para sa mga mechanical assemblies. Kabilang sa mga pangunahing kaso ng paggamit nito ang mga automotive exhaust system, aerospace fluid lines, HVAC network, at structural frames. Ang nabuong mga dulo ay kumokonekta sa mga hose, flanges, o mga bloke ng engine. Ang mga ito ay hindi karaniwang magkakaugnay na may magkaparehong haba ng tubo tulad ng ginagawa ng mga naka-bell na plastik.
Tampok |
Belling Equipment |
End Forming Equipment |
|---|---|---|
Pangunahing Materyal |
Thermoplastics (PVC, HDPE, CPVC) |
Mga Metal (Bakal, Copper, Aluminum) |
Pagbuo ng Prinsipyo |
Thermal na paglambot at paghubog ng amag |
Malamig na mekanikal na puwersa at die pressing |
Mga Karaniwang Output |
U-type na socket, R-type na socket |
Mga flare, kuwintas, pagbabawas, pagpapalawak |
End-use na Application |
Underground fluid at cable transport |
Automotive, aerospace, at structural |
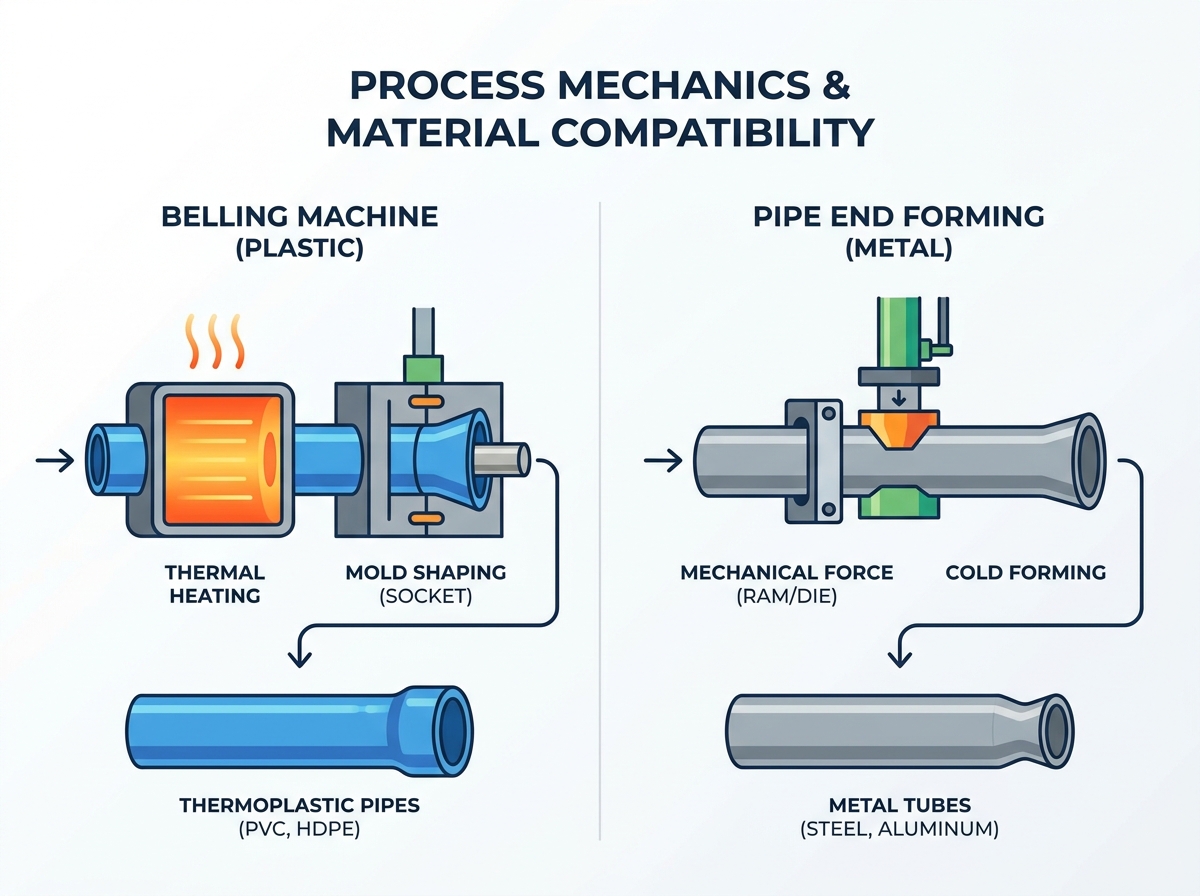
Ang pag-unawa sa panloob na mekanika ay nakakatulong sa iyong asahan ang mga hamon sa produksyon. Ang pisika na nagmamaneho sa dalawang prosesong ito ay nagdidikta sa iyong layout ng sahig, pagsasanay ng operator, at mga iskedyul ng pagpapanatili.
Ang Belling ay lubos na umaasa sa mga viscoelastic na katangian ng mga polimer. Kailangan mo ng lubos na tumpak na kontrol sa temperatura upang magtagumpay. Ang wastong pag-init ay pumipigil sa pagkasira ng materyal. Pinipigilan din nito ang pagbubuo ng brittleness sa mga dingding ng socket. Kung magpapatakbo ka ng a plastic pipe belling machine , ang pare-parehong thermal distribution ay sapilitan. Dapat subaybayan ng mga operator ang mga temperatura ng paglipat ng salamin ng mga partikular na pinaghalong polimer nang malapit.
Ang pagtatapos ng pagbuo ay ganap na umaasa sa ductility at yield strength ng mga metal. Pinoproseso mo ang carbon steel, hindi kinakalawang na asero, tanso, at aluminyo dito. Dapat maingat na kalkulahin ng mga operator ang mechanical wall thinning. Nag-account din sila para sa mechanical springback. Ang springback ay nangyayari kapag ang metal ay natural na nagtatangkang bumalik sa orihinal nitong hugis pagkatapos ng die pressure release. Ang mga inhinyero ay dapat magdisenyo ng tooling upang bahagyang yumuko ang metal upang mabayaran.
Gumagamit ang mga Belling machine ng mga espesyal na heating oven upang ihanda ang materyal. Ang mga oven na ito ay madalas na nagtatampok ng mga infrared na elemento o ceramic heater. Ang pagpapalaki ng mga mandrel pagkatapos ay ipasok ang pipe upang idikta ang panghuling panloob na mga sukat. Ang mga mabilis na istasyon ng paglamig ay gumagamit ng pinalamig na tubig o sapilitang hangin. Ang paglamig na ito ay agad na nakakandado sa huling hugis. Ang mga pagbabago sa tooling ay kadalasang kinabibilangan ng pagpapalit ng mandrel at pagsasaayos ng mga timer ng oven.
Gumagamit ang mga end forming system ng heavy-duty clamping dies upang ma-secure ang materyal. Umaasa sila sa pagbuo ng mga suntok at high-torque rotary head. Ang iyong koponan sa pagpapanatili ay dapat tumuon sa patuloy na pagliit ng pagkasuot ng tool. Kailangan mo ring patuloy na pamahalaan ang mabigat na pagpapadulas. Ang metal-on-metal friction ay nagdudulot ng matinding init at stress. Ang wastong pag-oiling ay humahadlang sa tool sa sakuna pagkabigo at bahagi galling.
Dapat mong ihambing nang mabuti ang mga limitasyon sa oras ng pag-ikot. Ang belling throughput ay mahigpit na naka-gate ng heating at cooling physics. Ang mga plastik ay sumisipsip at naglalabas ng init nang dahan-dahan. Hindi mo maaaring madaliin ang thermal transfer nang hindi sinusunog ang panlabas na polimer. Ang end forming throughput ay pangunahing naka-gate sa pamamagitan ng mechanical stroke speed. Napakabilis ng paggalaw ng mga servo-electric na rams. Ang automation ng part-handling ay nagdidikta din ng bilis dito. Ang mga siklo ng pagbuo ng metal ay karaniwang natatapos nang mas mabilis kaysa sa mga siklo ng pag-init ng plastik.
Kung paano mo inilalagay ang mga makinang ito sa iyong factory floor ang tumutukoy sa iyong pangkalahatang kahusayan. Malaki ang pagkakaiba ng mga diskarte sa pagsasama sa pagitan ng plastic extrusion at metal fabrication environment.
Pagsasama ng isang Ang awtomatikong belling machine ay nangangailangan ng isang madiskarteng inline na layout. Idinisenyo mo ito upang i-sync nang walang putol sa ibaba ng agos ng pangunahing extruder. Karaniwan itong sumusunod sa a HDPE pipe extrusion line o isang nakalaang linya ng produksyon ng tubo ng CPVC.
Ipinoposisyon ng mga operator ang kagamitan kaagad pagkatapos ng haul-off at planetary cutting station. Nangangailangan ito ng lubos na naka-synchronize na mga kontrol ng PLC. Ang mga kontrol na ito ay eksaktong tumutugma sa pangunahing bilis ng linya ng extrusion. Pinipigilan ng mahigpit na pag-synchronize na ito ang mga magastos na bottleneck. Kung bumagal ang belling unit, dapat huminto ang buong upstream extrusion line. Ang pagtigil na ito ay lumilikha ng napakalaking basura.
Ang pagsasama ng end forming equipment ay mukhang ibang-iba. Bihira mo itong ilagay sa linya na may tuluy-tuloy na gilingan. Sa halip, madalas mong i-drop ito sa isang dedikadong fabrication cell. Karaniwan itong nagpapatakbo ng post-cutting o post-bending. Napakahusay na pinangangasiwaan ng mga robotic arm ang pagsasama dito. Sila load cut tubes sa bumubuo mamatay mabilis.
Gayunpaman, umiiral ang mga makabuluhang panganib sa scalability. Ang maling paghusga sa mga oras ng pagbabago ng tool ay maaaring makasira sa iyong kahusayan. Ang mga high-mix, low-volume na kapaligiran sa produksyon ang pinakamahirap. Kung ang isang operator ay tumatagal ng dalawang oras upang baguhin ang metal na namatay, ang iyong pang-araw-araw na output ay bumaba nang husto. Dapat mong i-optimize ang mga clamping system para sa mabilis na pagpapalit ng tool.
Daloy ng Extrusion |
Pagtunaw ng Hilaw na Materyal |
→ |
Pipe Extrusion |
→ |
Pagputol |
→ |
Inline Socketing |
Daloy ng Paggawa |
Pagbili ng Tube |
→ |
Batch Cutting |
→ |
CNC Bending |
→ |
Pagbuo ng Cell End |
Paghahambing ng a Ang tagagawa ng belling machine vs pipe end forming supplier ay nangangailangan ng mga natatanging evaluation rubrics. Hindi mo sila mahuhusgahan ayon sa parehong mga pamantayan sa engineering.
Ang katumpakan ng pag-init ay ang iyong pinakamataas na priyoridad. Maghanap ng katibayan ng pare-parehong teknolohiya ng pag-init sa kanilang mga portfolio. Tinitiyak nito ang kapal ng pader na sumusunod sa ASTM o DIN sa socket. Ang hindi pantay na init ay lumilikha ng mga mahihinang lugar. Ang pagiging maaasahan ng automation ay kritikal din. Suriin ang pipe ejection at mga mekanismo ng paglipat. Dapat nilang hawakan ang mabibigat at malalaking diyametro na tubo nang hindi ibinabagsak o kinakamot ang mga ito.
Pinakamahusay na Kasanayan: Humiling ng infrared thermal imaging ng kanilang mga heating oven. Gusto mong makita ang perpektong pantay na pamamahagi ng init sa circumference ng pipe.
Karaniwang Pagkakamali: Hindi pinapansin ang disenyo ng water cooling jacket. Ang mabagal na paglamig ay humahantong sa pag-urong ng socket pagkatapos umalis ang tubo sa makina.
Ang puwersa at pagpapalihis ay pinakamahalaga sa gawaing metal. Suriin ang pisikal na tigas ng frame ng makina. Dapat itong makatiis ng pinakamataas na haydroliko o servo load nang walang baluktot. Ginagarantiyahan nito ang mahigpit na mga pagpapaubaya sa dimensyon sa bawat piraso. Ang pagkakaroon ng tool ay ang iyong susunod na pangunahing priyoridad. Tayahin ang kakayahan ng tagagawa na i-cut ang mga custom na dies. Dapat silang magbigay ng custom na die geometries nang mabilis. Ang karaniwang kapalit na tool ay dapat palaging nasa stock sa kanilang pasilidad.
Pinakamahusay na Kasanayan: Humingi ng ulat ng mekanikal na pagpapalihis sa ilalim ng peak tonnage. Ang solid cast iron o heavy welded steel frame ay sapilitan.
Karaniwang Pagkakamali: Minamaliit ang kinakailangang puwersa ng pag-clamping. Hinahayaan ng mga mahihinang clamp na madulas ang tubo sa panahon ng pagpapasok ng ram, na nasisira ang bahagi.
Nalalapat sa pangkalahatan ang ilang panuntunan sa pagbili. Ang suporta pagkatapos ng benta ay tumutukoy sa iyong pangmatagalang tagumpay. Suriin ang pagkakaroon ng mga naisalokal na ekstrang bahagi. Humingi ng malayuang diagnostic na kakayahan sa pamamagitan ng modernong PLC modules. Magtatag ng mga iskedyul ng preventative maintenance nang maaga.
Sundin ang mga hakbang na ito sa panahon ng pagbili:
I-audit ang mga sukatan ng kahusayan sa enerhiya ng vendor. Ihambing ang kilowatt-hour na paggamit sa bawat nabuong piraso nang malapitan.
Suriin ang kanilang software interface. Tiyaking pinapayagan ng HMI ang mga operator na mag-save ng daan-daang natatanging recipe ng bahagi.
I-verify ang mga protocol ng factory acceptance testing (FAT). Tiyaking tatakbo sila ng iyong eksaktong mga materyales bago ipadala ang yunit.
Dapat mong suriin nang mabuti ang paunang paggasta laban sa mga patuloy na gastos sa pagpapatakbo. Ang pagbabadyet lamang para sa pagbili ng makina ay humahantong sa pananalapi sa paglaon. Hatiin nang husto ang mga nakatagong gastos sa produksyon bago pumirma ng kontrata.
Ang pagkonsumo ng enerhiya ay lubhang naiiba sa pagitan ng mga teknolohiya. Ang mga heating oven ay patuloy na kumukuha ng matatag, mataas na amperage na kapangyarihan. Ang kalidad ng pagkakabukod ay nagdidikta ng iyong buwanang singil sa kuryente dito. Sa kabaligtaran, ang mga hydraulic pump ay humihila ng kapangyarihan sa matalim na spike sa panahon ng ram stroke. Ang mga servo-electric former ay mas mahal sa simula ngunit makatipid ng napakalaking halaga ng kuryente sa paglipas ng panahon.
Ang pagpapadulas at pagtatapon ng coolant ay nagdaragdag ng mga umuulit na gastos upang tapusin ang pagbuo. Dapat kang bumili ng mga espesyal na langis sa pagguhit. Magbabayad ka rin upang ligtas na itapon ang mga mapanganib na basura. Malaki rin ang epekto ng haba ng tool sa iyong buwanang badyet. Ang mga metal ay namamatay at nangangailangan ng mamahaling resurfacing. Ang mga mandrel para sa mga plastik ay karaniwang mas tumatagal dahil sa mas mababang friction.
Ang pagbabawas ng panganib ay mahalaga sa yugto ng pag-aampon. Dapat mong protektahan ang iyong mga quota sa produksyon.
Kasama sa mga panganib sa pag-bell ang hindi pare-parehong mga ikot ng paglamig. Direkta itong humahantong sa mga out-of-round na socket. Ang mga out-of-round na socket ay nabigo sa mga pagsubok sa presyon sa field. Dapat kang mangailangan ng mahigpit na mga garantiya ng scrap rate. Demand ito sa panahon ng site acceptance testing (SAT) sa iyong factory floor.
Iba ang hitsura ng mga panganib sa pagtatapos ng pagbuo. Makakatagpo ka ng masakit at madalas na paghahati ng metal. Ang hindi sapat na presyon ng pag-clamping ay nagdudulot ng pagkadulas ng bahagi. Ang mga pagkakaiba-iba ng materyal mula sa iyong supplier ng bakal ay maaari ding makasira sa isang production run. Dapat mong subukang mabuti ang mga materyales. Hilingin na ang vendor ay magpatakbo ng hindi bababa sa limampung piraso ng iyong pinakamatigas na haluang metal bago mo aprubahan ang kargamento.
Ang iyong lohika sa shortlisting ay nananatiling tapat. Ang iyong desisyon ay higit na idinidikta ng iyong hilaw na materyal. Ang plastik ay nangangailangan ng isang partikular na thermal path. Ang metal ay nangangailangan ng isang ganap na mekanikal na diskarte. Ang target na pamantayan ng industriya ay gumagabay din sa iyong kamay. Ang fluid transport piping ay nangangailangan ng integral belling. Ang mekanikal na pagpupulong ay ganap na nangangailangan ng katumpakan sa pagbuo ng pagtatapos.
Para sa iyong mga susunod na hakbang, tukuyin nang malinaw ang iyong eksaktong mga materyales sa tubo. Tandaan ang mga saklaw ng kapal ng iyong pader sa isang spreadsheet. Itakda ang iyong mga kinakailangang cycle ng bawat shift. Gawin ang lahat ng ito bago mag-isyu ng RFQ sa mga vendor. Humiling kaagad ng proof-of-concept testing. Hilingin sa mga prospective na tagagawa na patakbuhin ang iyong mga partikular na hilaw na materyales. Ang pagmamasid sa iyong sariling materyal na bumubuo sa kanilang pabrika ay ang tanging paraan upang matiyak ang tagumpay.
A: Sa pangkalahatan hindi. Habang gumagana ang cold forming sa mga ductile metal, ang mga matibay na plastik ay pumuputok o madudurog sa ilalim ng high-pressure mechanical ram na walang tumpak na thermal softening (na nangangailangan ng dedikadong kagamitan sa pag-bell).
A: Ang mga awtomatikong makina ay direktang nagsasama sa isang linya ng extrusion, pagkuha, pag-init, pag-bell, at pag-eject nang walang interbensyon ng tao. Ang semi-automatic ay nangangailangan ng isang operator na manu-manong i-load ang mga cut pipe sa mga heating at forming station.
A: Kung naisagawa nang tama ng de-kalidad na makina, pinapanatili ng socket ang kinakailangang kapal ng pader at integridad ng istruktura upang matugunan ang mga karaniwang rating ng presyon (hal., mga klasipikasyon ng SDR). Ang mababang pag-init/paglamig ay nagdudulot ng pagnipis, na lumilikha ng mga failure point.


