

Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2026-07-04 Asal: tapak


Perolehan peralatan modal untuk pembuatan tiub dan paip memerlukan ketepatan mutlak. Anda memerlukan penjajaran ketat antara sains bahan, geometri bersama yang diingini, dan daya pengeluaran harian anda. Keupayaan mesin yang tidak sejajar dengan keperluan pengeluaran secara rutin membawa kepada kegagalan sendi bencana di lapangan. Kemudahan juga mengalami kadar sekerap yang tidak boleh diterima dan kesesakan hiliran yang teruk apabila menggunakan kaedah pembentukan yang salah.
Panduan komprehensif ini menguraikan perbezaan teknikal yang kritikal antara peralatan soket dan pembentuk hujung paip am. Kami akan membantu pengurus pengeluaran dan pasukan perolehan anda menyenarai pendek teknologi yang betul dengan cekap. Anda akan belajar dengan tepat cara menilai vendor dan menyepadukan sistem ini ke dalam lantai anda. Dengan memahami perbezaan mekanikal ini, anda boleh mendapatkan jentera yang dipadankan dengan sempurna dengan aplikasi anda.
Pembahagian Aplikasi: Mesin loceng direka khas untuk paip termoplastik (PVC, HDPE, CPVC) bergantung pada haba dan pembentukan acuan, manakala mesin pembentuk akhir menggunakan pembentuk sejuk mekanikal untuk logam (dan kadangkala polimer tegar).
Mekanik Proses: Belling mencipta soket untuk sambungan saling mengunci (pengangkutan bendalir); pembentukan hujung mengubah diameter atau bentuk paip (menyala, manik, mengecil) untuk pemasangan mekanikal atau saluran bendalir automotif/HVAC.
Penyepaduan: Mesin loceng automatik biasanya disegerakkan terus ke hilir garis penyemperitan, manakala pembentuk hujung selalunya beroperasi dalam sel kendiri atau bersama-sama bengkok CNC.
Penyumberan Vendor: Menilai pengeluar mesin loceng vs pembekal pembentuk hujung paip memerlukan kriteria yang berbeza—memfokuskan pada keseragaman pemanasan untuk bekas, dan haus daya/alatan hidraulik untuk yang terakhir.
Memilih jentera yang betul bermula dengan memahami keupayaan asas. Setiap jenis mesin menyasarkan prinsip fizikal dan aplikasi penggunaan akhir yang berbeza sepenuhnya.
Mesin loceng paip plastik beroperasi pada prinsip manipulasi haba yang ketat. Anda akan kerap mendengar industri merujuknya sebagai a Mesin soket paip PVC . Fungsi utamanya ialah menggunakan pemanasan haba terkawal untuk melembutkan hujung paip termoplastik. Sebaik sahaja plastik mencapai keadaan lentur, mesin menggunakan mandrel atau acuan luaran. Sistem sering menggunakan bantuan vakum atau tekanan untuk membentuk loceng atau soket. Profil geometri biasa termasuk soket jenis U, jenis R atau segi empat tepat.
Anda terutamanya menggunakan mesin ini untuk mencipta sambungan integral. Sambungan ini penting untuk infrastruktur pengangkutan bendalir. Mereka menyediakan sistem paip, saliran, kumbahan dan saluran elektrik dengan pasti. Soket membolehkan dua paip yang sama saling terkunci dengan sempurna. Proses saling mengunci ini menghilangkan keperluan untuk gandingan luaran.
Mesin pembentuk hujung paip menggunakan daya mekanikal yang besar dan bukannya haba luaran. Ia memanfaatkan sistem kuasa hidraulik, pneumatik atau servo-elektrik. Mesin menghantar daya ini melalui ram, alat putar, atau dadu yang bersegmen. Alat ini mengubah bentuk tiub atau paip tegar secara kekal. Mesin mengembang, mengecil, menyala, manik, atau menebal hujung paip dengan cepat.
Anda biasanya menggunakan peralatan ini untuk pemasangan mekanikal. Kes penggunaan utamanya termasuk sistem ekzos automotif, saluran bendalir aeroangkasa, rangkaian HVAC dan bingkai struktur. Hujung yang terbentuk bersambung ke hos, bebibir, atau blok enjin. Mereka biasanya tidak bersambung dengan panjang paip yang sama seperti plastik berloceng.
Ciri |
Peralatan Belling |
Peralatan Pembentukan Akhir |
|---|---|---|
Bahan Utama |
Termoplastik (PVC, HDPE, CPVC) |
Logam (Keluli, Kuprum, Aluminium) |
Prinsip Pembentukan |
Melembutkan terma dan membentuk acuan |
Daya mekanikal sejuk dan menekan mati |
Keluaran Biasa |
Soket jenis U, soket jenis R |
Suar, manik, pengurangan, pengembangan |
Aplikasi Penggunaan Akhir |
Pengangkutan bendalir dan kabel bawah tanah |
Automotif, aeroangkasa, dan struktur |
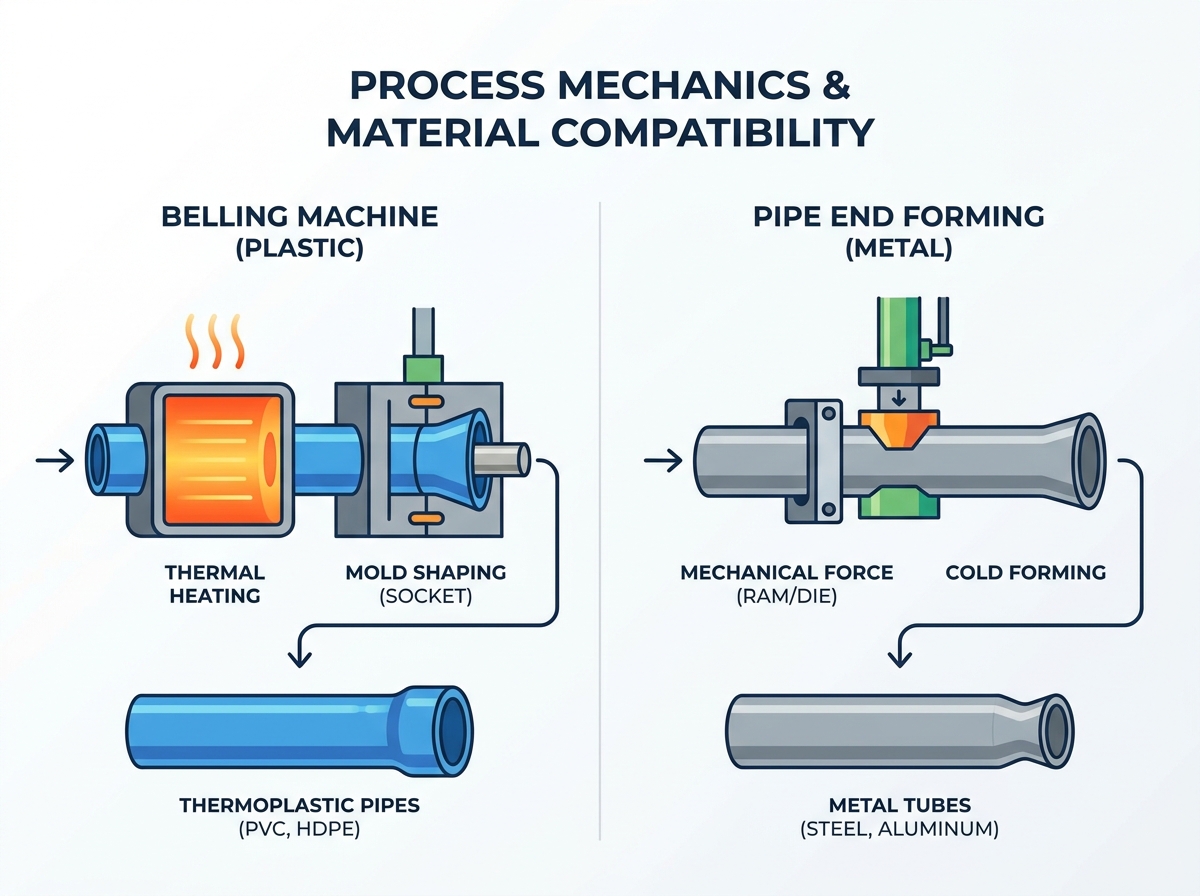
Memahami mekanik dalaman membantu anda menjangka cabaran pengeluaran. Fizik yang memacu kedua-dua proses ini menentukan susun atur lantai anda, latihan pengendali dan jadual penyelenggaraan.
Belling sangat bergantung pada sifat viskoelastik polimer. Anda memerlukan kawalan suhu yang sangat tepat untuk berjaya. Pemanasan yang betul menghalang degradasi bahan. Ia juga menghentikan kerapuhan daripada terbentuk di dinding soket. Jika anda mengendalikan a mesin loceng paip plastik , pengagihan haba seragam adalah wajib. Operator mesti memantau suhu peralihan kaca campuran polimer tertentu dengan teliti.
Pembentukan akhir bergantung sepenuhnya pada kemuluran dan kekuatan hasil logam. Anda memproses keluli karbon, keluli tahan karat, tembaga dan aluminium di sini. Operator mesti mengira penipisan dinding mekanikal dengan teliti. Mereka juga mengambil kira springback mekanikal. Springback berlaku apabila logam secara semula jadi cuba untuk kembali ke bentuk asalnya selepas pelepasan tekanan die. Jurutera mesti mereka bentuk alatan untuk membengkokkan logam sedikit untuk mengimbangi.
Mesin loceng menggunakan ketuhar pemanasan khusus untuk menyediakan bahan. Ketuhar ini selalunya menampilkan unsur inframerah atau pemanas seramik. Saiz mandrel kemudian masukkan paip untuk menentukan dimensi dalaman akhir. Stesen penyejukan pantas menggunakan air sejuk atau udara paksa. Penyejukan ini mengunci bentuk akhir serta-merta. Perubahan alatan biasanya melibatkan menukar mandrel dan melaraskan pemasa ketuhar.
Sistem pembentukan akhir menggunakan acuan pengapit tugas berat untuk mengamankan bahan. Mereka bergantung pada membentuk pukulan dan kepala berputar tork tinggi. Pasukan penyelenggaraan anda mesti menumpukan pada meminimumkan haus alatan sentiasa. Anda juga perlu menguruskan pelinciran berat secara berterusan. Geseran logam-pada-logam menghasilkan haba dan tekanan yang besar. Peminyakan yang betul menghalang kegagalan bencana alat dan bahagian yang sakit.
Anda mesti membezakan had masa kitaran dengan berhati-hati. Daya pengeluaran loceng dikawal ketat oleh fizik pemanasan dan penyejukan. Plastik menyerap dan membebaskan haba secara perlahan-lahan. Anda tidak boleh tergesa-gesa pemindahan haba tanpa membakar bahagian luar polimer. Daya tampung akhir membentuk berpagar terutamanya oleh kelajuan lejang mekanikal. Ram servo-elektrik bergerak dengan sangat pantas. Automasi pengendalian separa juga menentukan kadar di sini. Kitaran pembentukan logam biasanya selesai lebih cepat daripada kitaran pemanasan plastik.
Cara anda meletakkan mesin ini di lantai kilang anda menentukan kecekapan keseluruhan anda. Strategi penyepaduan sangat berbeza antara penyemperitan plastik dan persekitaran fabrikasi logam.
Mengintegrasikan an mesin loceng automatik memerlukan susun atur sebaris yang strategik. Anda mereka bentuknya untuk menyegerakkan dengan lancar ke hilir penyemperit utama. Ia biasanya mengikuti a Talian penyemperitan paip HDPE atau saluran khusus Barisan pengeluaran paip CPVC.
Operator meletakkan peralatan sejurus selepas haul-off dan stesen pemotongan planet. Ia memerlukan kawalan PLC yang sangat disegerakkan. Kawalan ini sepadan dengan kelajuan talian penyemperitan utama dengan tepat. Penyegerakan yang ketat ini menghalang kesesakan yang mahal. Jika unit loceng menjadi perlahan, keseluruhan talian penyemperitan huluan mesti berhenti. Pemberhentian ini menghasilkan sisa sekerap yang besar.
Mengintegrasikan peralatan membentuk akhir kelihatan agak berbeza. Anda jarang meletakkannya sebaris dengan kilang berterusan. Sebaliknya, anda sering menjatuhkannya ke dalam sel fabrikasi khusus. Ia biasanya beroperasi selepas pemotongan atau pasca-lentur. Lengan robotik mengendalikan integrasi dengan baik di sini. Mereka memuatkan tiub potong ke dalam acuan dengan cepat.
Walau bagaimanapun, risiko kebolehskalaan yang ketara wujud. Salah menilai masa pertukaran alatan boleh merosakkan kecekapan anda. Persekitaran pengeluaran campuran tinggi dan volum rendah paling menderita. Jika pengendali mengambil masa dua jam untuk menukar logam mati, keluaran harian anda menurun dengan mendadak. Anda mesti mengoptimumkan sistem pengapit untuk pertukaran alat yang cepat.
Aliran Penyemperitan |
Pencairan Bahan Mentah |
→ |
Penyemperitan Paip |
→ |
Memotong |
→ |
Soket Sebaris |
Aliran Fabrikasi |
Pembelian Tiub |
→ |
Pemotongan Kelompok |
→ |
Lentur CNC |
→ |
Pembentukan Hujung Sel |
Membandingkan a pengeluar mesin loceng vs pembekal pembentuk hujung paip menuntut rubrik penilaian yang berbeza. Anda tidak boleh menilai mereka mengikut piawaian kejuruteraan yang sama.
Ketepatan pemanasan adalah keutamaan mutlak anda. Cari bukti teknologi pemanasan seragam dalam portfolio mereka. Ini memastikan ketebalan dinding yang mematuhi ASTM atau DIN pada soket. Haba yang tidak sekata menghasilkan bintik-bintik lemah. Kebolehpercayaan automasi juga penting. Menilai mekanisme pelepasan dan pemindahan paip. Mereka mesti mengendalikan paip yang berat dan berdiameter besar tanpa menjatuhkan atau mencalarkannya.
Amalan Terbaik: Minta pengimejan terma inframerah ketuhar pemanasan mereka. Anda mahu melihat pengagihan haba sekata sempurna merentasi lilitan paip.
Kesilapan Biasa: Mengabaikan reka bentuk jaket penyejuk air. Penyejukan perlahan membawa kepada pengecutan soket selepas paip meninggalkan mesin.
Daya dan pesongan paling penting dalam kerja logam. Nilaikan ketegaran fizikal rangka mesin. Ia mesti menahan beban hidraulik atau servo maksimum tanpa lentur. Ini menjamin toleransi dimensi yang ketat pada setiap bahagian. Ketersediaan alatan adalah keutamaan utama anda yang seterusnya. Menilai keupayaan pengilang untuk memotong acuan tersuai. Mereka mesti menyediakan geometri cetakan tersuai dengan cepat. Alat gantian standard hendaklah sentiasa ada dalam stok di kemudahan mereka.
Amalan Terbaik: Minta laporan pesongan mekanikal di bawah tan puncak. Besi tuang pepejal atau rangka keluli yang dikimpal berat adalah wajib.
Kesilapan Biasa: Meremehkan daya pengapit yang diperlukan. Pengapit yang lemah membiarkan tiub tergelincir semasa memasukkan ram, merosakkan bahagian tersebut.
Beberapa peraturan pembelian digunakan secara universal. Sokongan selepas jualan mentakrifkan kejayaan jangka panjang anda. Semak ketersediaan alat ganti setempat. Tuntut keupayaan diagnostik jauh melalui modul PLC moden. Tetapkan jadual penyelenggaraan pencegahan awal.
Ikuti langkah berikut semasa perolehan:
Audit metrik kecekapan tenaga vendor. Bandingkan penggunaan kilowatt-jam setiap bahagian yang terbentuk dengan teliti.
Semak antara muka perisian mereka. Pastikan HMI membenarkan pengendali menyimpan ratusan resipi bahagian unik.
Sahkan protokol ujian penerimaan kilang (FAT). Pastikan mereka akan menjalankan bahan tepat anda sebelum menghantar unit.
Anda mesti menilai perbelanjaan modal awal berbanding perbelanjaan operasi berterusan dengan teliti. Belanjawan hanya untuk pembelian mesin membawa kepada tekanan kewangan kemudian. Pecahkan perbelanjaan pengeluaran tersembunyi dengan teliti sebelum menandatangani kontrak.
Penggunaan tenaga sangat berbeza antara teknologi. Ketuhar pemanasan mengeluarkan kuasa yang stabil, amperage tinggi secara berterusan. Kualiti penebat menentukan bil elektrik bulanan anda di sini. Sebaliknya, pam hidraulik menarik kuasa dalam pancang tajam semasa lejang ram. Pembentuk servo-elektrik lebih mahal pada mulanya tetapi menjimatkan sejumlah besar elektrik dari semasa ke semasa.
Pelinciran dan pelupusan penyejuk menambah perbelanjaan berulang untuk menamatkan pembentukan. Anda mesti membeli minyak lukisan khusus. Anda juga membayar untuk membuang sisa berbahaya dengan selamat. Jangka hayat perkakas juga memberi kesan ketara kepada belanjawan bulanan anda. Logam mati haus dan memerlukan penurapan semula yang mahal. Mandrel untuk plastik biasanya tahan lebih lama kerana geseran yang lebih rendah.
Pengurangan risiko adalah penting semasa fasa penerimaan. Anda mesti melindungi kuota pengeluaran anda.
Risiko loceng termasuk kitaran penyejukan yang tidak konsisten. Ini membawa terus ke soket luar bulat. Soket luar bulat gagal dalam ujian tekanan di lapangan. Anda mesti memerlukan jaminan kadar sekerap yang ketat. Tuntut ini semasa ujian penerimaan tapak (SAT) di tingkat kilang anda.
Risiko pembentukan akhir kelihatan berbeza sama sekali. Anda akan menghadapi pedih dan pecah logam dengan kerap. Tekanan pengapit yang tidak mencukupi menyebabkan bahagian tergelincir. Variasi bahan daripada pembekal keluli anda juga boleh merosakkan larian pengeluaran. Anda mesti menguji bahan dengan teliti. Minta vendor menjalankan sekurang-kurangnya lima puluh keping aloi paling keras anda sebelum anda meluluskan penghantaran.
Logik penyenaraian pendek anda kekal sangat mudah. Keputusan anda sebahagian besarnya ditentukan oleh bahan mentah anda. Plastik memerlukan satu laluan terma tertentu. Logam memerlukan pendekatan mekanikal sepenuhnya. Piawaian industri sasaran juga membimbing tangan anda. Paip pengangkutan cecair memerlukan loceng integral. Pemasangan mekanikal sememangnya memerlukan ketepatan pembentukan akhir.
Untuk langkah seterusnya, tentukan bahan paip tepat anda dengan jelas. Perhatikan julat ketebalan dinding anda pada hamparan. Tetapkan masa kitaran yang diperlukan setiap syif. Lakukan semua ini sebelum mengeluarkan RFQ kepada vendor. Minta ujian bukti konsep dengan segera. Minta bakal pengeluar untuk menjalankan bahan mentah khusus anda. Memerhatikan pembentukan bahan anda sendiri di kilang mereka adalah satu-satunya cara untuk menjamin kejayaan.
A: Secara amnya tidak. Semasa pembentukan sejuk berfungsi pada logam mulur, plastik tegar akan retak atau berkecai di bawah ram mekanikal tekanan tinggi tanpa pelembutan haba yang tepat (yang memerlukan peralatan loceng khusus).
J: Mesin automatik berintegrasi terus ke dalam talian penyemperitan, mengambil, memanaskan, loceng dan melontar tanpa campur tangan manusia. Separa automatik memerlukan pengendali untuk memuatkan paip potong secara manual ke dalam stesen pemanasan dan pembentukan.
J: Jika dilaksanakan dengan betul oleh mesin berkualiti, soket mengekalkan ketebalan dinding dan integriti struktur yang diperlukan untuk memenuhi penarafan tekanan standard (cth, klasifikasi SDR). Pemanasan/penyejukan yang lebih rendah menyebabkan penipisan, mewujudkan titik kegagalan.


