

Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 4. 7. 2026 Pôvod: stránky


Obstarávanie investičného vybavenia na výrobu rúr a rúr vyžaduje absolútnu presnosť. Potrebujete prísne súlad medzi vedou o materiáloch, požadovanými geometriami spojov a vašou dennou výrobnou kapacitou. Nesprávne zosúladenie schopností stroja s výrobnými potrebami bežne vedie ku katastrofálnemu zlyhaniu spojov v teréne. Zariadenia sa tiež stretávajú s neprijateľnou mierou šrotu a vážnymi prekážkami pri prijímaní nesprávnych metód tvarovania.
Táto komplexná príručka rozoberá kritické technické rozdiely medzi zariadením na hrdlovanie a všeobecnými formovačmi koncov rúr. Pomôžeme vašim výrobným manažérom a obstarávacím tímom efektívne vybrať správnu technológiu. Dozviete sa presne, ako hodnotiť predajcov a integrovať tieto systémy do vašej podlahy. Pochopením týchto mechanických rozdielov môžete zabezpečiť strojové zariadenia dokonale prispôsobené vašej aplikácii.
Rozdelenie aplikácií: Zvonovacie stroje sú určené na výrobu termoplastických rúr (PVC, HDPE, CPVC), ktoré sa spoliehajú na tvarovanie za tepla a foriem, zatiaľ čo stroje na tvarovanie koncoviek používajú predovšetkým mechanické tvarovanie za studena pre kovy (a príležitostne aj tuhé polyméry).
Mechanika procesu: Belling vytvára objímku pre do seba zapadajúce spoje (preprava tekutiny); tvarovanie koncov mení priemer alebo tvar potrubia (rozširovanie, lemovanie, redukcia) pre mechanické zostavy alebo vedenia kvapalín v automobiloch/HVAC.
Integrácia: Automatické valcovacie stroje sú zvyčajne synchronizované priamo za vytláčacími linkami, zatiaľ čo koncové formovače často pracujú v samostatných bunkách alebo vedľa CNC ohýbačiek.
Dodávateľské zdroje: Hodnotenie výrobcu valcovacieho stroja a dodávateľa tvarovania koncov rúr si vyžaduje iné kritériá – zameranie sa na rovnomernosť ohrevu v prípade prvého výrobcu a na opotrebenie hydraulickej sily/náradia v prípade druhého.
Výber správneho strojového zariadenia začína pochopením základných schopností. Každý typ stroja sa zameriava na úplne iné fyzikálne princípy a konečné aplikácie.
Stroj na valcovanie plastových rúr funguje na prísnych princípoch tepelnej manipulácie. Často budete počuť, ako to priemysel označuje ako a Stroj na hrdlovanie PVC rúr . Jeho primárnou funkciou je použitie riadeného tepelného ohrevu na zmäkčenie konca termoplastickej rúrky. Keď plast dosiahne poddajný stav, stroj používa tŕň alebo vonkajšiu formu. Systémy často využívajú vákuovú alebo tlakovú pomoc na vytvorenie zvončeka alebo zásuvky. Bežné geometrické profily zahŕňajú objímky typu U, R alebo obdĺžnikové.
Tieto stroje používate predovšetkým na vytváranie integrálnych spojov. Tieto kĺby sú životne dôležité pre infraštruktúru transportu tekutín. Spoľahlivo slúžia vodovodným, kanalizačným, kanalizačným a elektrickým rozvodom. Zásuvka umožňuje bezchybné zapadnutie dvoch rovnakých rúrok. Tento proces blokovania eliminuje potrebu vonkajších spojok.
Stroj na tvarovanie koncov rúr využíva obrovskú mechanickú silu namiesto vonkajšieho tepla. Využíva hydraulické, pneumatické alebo servoelektrické systémy. Stroj dodáva túto silu cez baranidlo, rotačné nástroje alebo segmentové matrice. Tieto nástroje natrvalo menia tvar pevnej rúry alebo rúrky. Stroj rýchlo rozširuje, zmenšuje, lemuje, lemuje alebo zahusťuje konce rúrok.
Toto zariadenie zvyčajne nasadíte na mechanické zostavy. Medzi jeho primárne prípady použitia patria automobilové výfukové systémy, potrubia kvapalín v letectve, siete HVAC a konštrukčné rámy. Tvarované konce sa pripájajú k hadiciam, prírubám alebo blokom motora. Typicky sa neprepájajú s rovnakými dĺžkami rúr ako zvonovité plasty.
Funkcia |
Zariadenie na zvonenie |
Zariadenie na tvarovanie koncov |
|---|---|---|
Primárny materiál |
Termoplasty (PVC, HDPE, CPVC) |
Kovy (oceľ, meď, hliník) |
Princíp formovania |
Tepelné zmäkčenie a tvarovanie plesní |
Studená mechanická sila a lisovanie |
Spoločné výstupy |
Zásuvky typu U, zásuvky typu R |
Svetlice, korálky, redukcie, rozšírenia |
Aplikácia na konečné použitie |
Podzemná preprava tekutín a káblov |
Automobilový, letecký a štrukturálny |
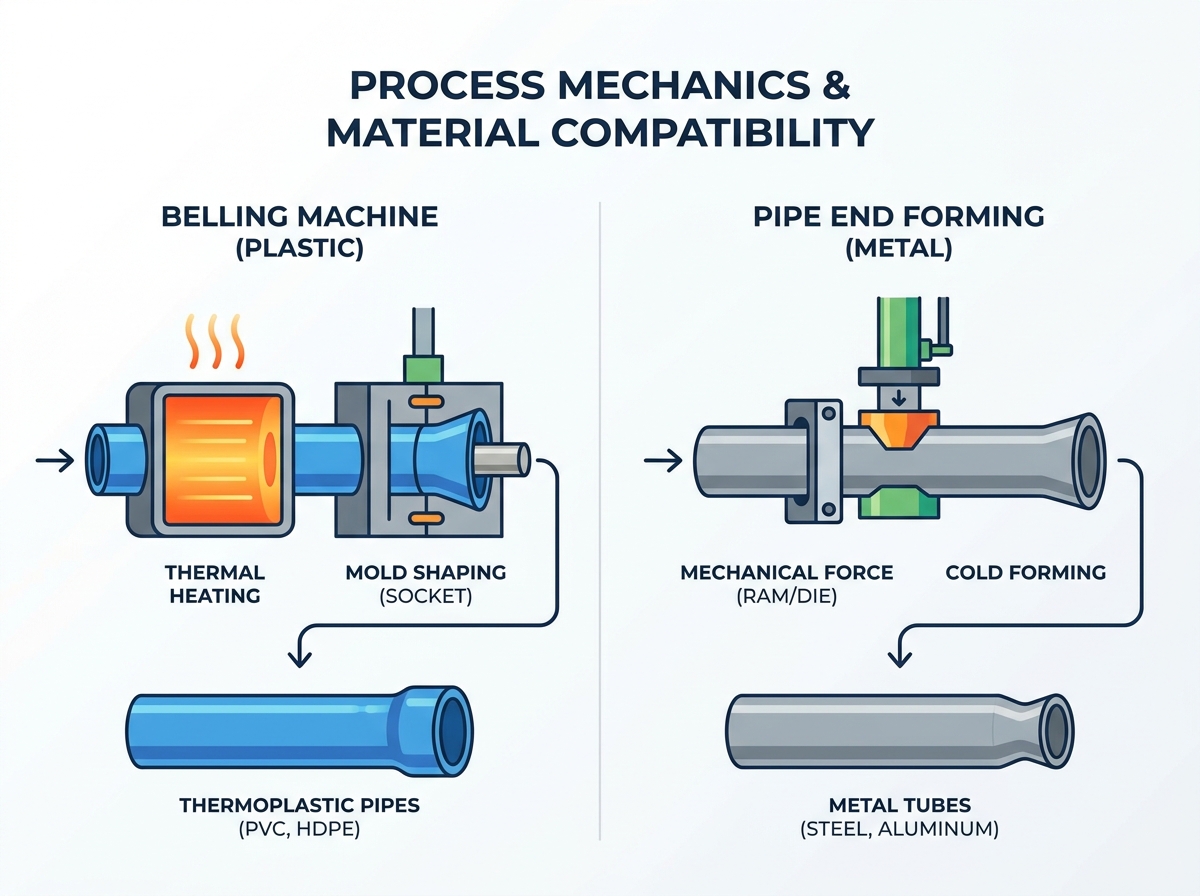
Pochopenie vnútornej mechaniky vám pomôže predvídať výrobné výzvy. Fyzika, ktorá riadi tieto dva procesy, určuje rozloženie podlahy, školenie operátora a plány údržby.
Belling sa vo veľkej miere spolieha na viskoelastické vlastnosti polymérov. Aby ste uspeli, potrebujete veľmi presné ovládanie teploty. Správne zahrievanie zabraňuje degradácii materiálu. Zabraňuje tiež tvorbe krehkosti v stenách zásuvky. Ak prevádzkujete a stroj na tvarovanie plastových rúrok , rovnomerné rozloženie tepla je povinné. Prevádzkovatelia musia pozorne sledovať teploty skleného prechodu špecifických polymérnych zmesí.
Koncové tvárnenie sa úplne spolieha na ťažnosť a medzu klzu kovov. Spracovávate tu uhlíkovú oceľ, nehrdzavejúcu oceľ, meď a hliník. Operátori musia starostlivo vypočítať mechanické stenčenie steny. Zohľadňujú tiež mechanické odpruženie. Odpruženie nastáva, keď sa kov prirodzene pokúša vrátiť do svojho pôvodného tvaru po uvoľnení tlaku v matrici. Inžinieri musia navrhnúť nástroje na mierne ohýbanie kovu, aby sa to kompenzovalo.
Zvonovacie stroje využívajú na prípravu materiálu špeciálne ohrievacie pece. Tieto pece často obsahujú infračervené prvky alebo keramické ohrievače. Do potrubia potom vstupujú dimenzovacie tŕne, ktoré určujú konečné vnútorné rozmery. Rýchlochladiace stanice používajú chladenú vodu alebo nútený vzduch. Toto chladenie okamžite uzamkne konečný tvar. Zmeny nástrojov zvyčajne zahŕňajú výmenu tŕňa a nastavenie časovačov rúry.
Systémy na tvarovanie koncov využívajú na zaistenie materiálu vysokovýkonné upínacie nástroje. Spoliehajú sa na tvarovacie razníky a rotačné hlavy s vysokým krútiacim momentom. Váš údržbársky tím sa musí neustále zameriavať na minimalizáciu opotrebovania nástrojov. Tiež musíte neustále riadiť silné mazanie. Trenie kov o kov vytvára obrovské teplo a napätie. Správne naolejovanie zabraňuje katastrofálnemu zlyhaniu nástroja a zadretiu dielov.
Obmedzenia doby cyklu musíte pozorne porovnať. Priepustnosť Bellingu je prísne kontrolovaná fyzikou vykurovania a chladenia. Plasty pomaly absorbujú a uvoľňujú teplo. Tepelný prenos nemôžete urýchliť bez toho, aby ste nespálili vonkajší polymér. Priepustnosť tvárnenia je primárne riadená rýchlosťou mechanického zdvihu. Servoelektrické barany sa pohybujú neuveriteľne rýchlo. Tempo tu diktuje aj automatika manipulácie s dielmi. Cykly tvarovania kovov sa zvyčajne končia oveľa rýchlejšie ako cykly zahrievania plastov.
To, ako umiestnite tieto stroje do vašej továrne, určuje vašu celkovú efektivitu. Integračné stratégie sa medzi prostredím vytláčania plastov a výroby kovov výrazne líšia.
Integrácia an automatický zvonček vyžaduje strategické inline usporiadanie. Navrhnete ho tak, aby sa hladko synchronizoval za hlavným extrudérom. Zvyčajne nasleduje a Linka na vytláčanie HDPE rúr alebo vyhradená linka Linka na výrobu rúr CPVC.
Operátori umiestnia zariadenie ihneď za odťahovacie a planétové rezacie stanice. Vyžaduje si to vysoko synchronizované riadenie PLC. Tieto ovládacie prvky presne zodpovedajú rýchlosti hlavnej vytláčacej linky. Táto prísna synchronizácia zabraňuje nákladným prekážkam. Ak sa valcovacia jednotka spomalí, celá predradená extrúzna linka sa musí zastaviť. Toto zastavenie vytvára masívny odpad.
Integrácia zariadenia na tvarovanie koncov vyzerá úplne inak. Málokedy ho umiestnite do radu s kontinuálnym mlynom. Namiesto toho ho často vložíte do vyhradenej výrobnej bunky. Obyčajne funguje po rezaní alebo ohýbaní. Robotické ramená tu integráciu zvládajú veľmi dobre. Rýchlo vkladajú narezané rúrky do formovacích nástrojov.
Existujú však značné riziká škálovateľnosti. Nesprávne odhadnutie časov výmeny nástrojov môže zničiť vašu efektivitu. Najviac trpia prostredia s veľkým mixom a malým objemom výroby. Ak operátorovi trvá výmena kovových matríc dve hodiny, váš denný výkon prudko klesne. Pre rýchlu výmenu nástrojov musíte optimalizovať upínacie systémy.
Prietok vytláčania |
Tavenie surovín |
→ |
Extrúzia rúr |
→ |
Rezanie |
→ |
Inline Socketing |
Priebeh výroby |
Nákup trubíc |
→ |
Dávkové rezanie |
→ |
CNC ohýbanie |
→ |
Formovanie konca bunky |
Porovnanie a výrobca valcovacích strojov vs dodávateľ tvarovania koncov rúr požaduje odlišné hodnotiace rubriky. Nemôžete ich posudzovať podľa rovnakých technických noriem.
Presnosť vykurovania je vašou absolútnou najvyššou prioritou. Hľadajte dôkazy o jednotnej vykurovacej technike v ich portfóliách. To zaisťuje hrúbku steny v hrdle v súlade s ASTM alebo DIN. Nerovnomerné teplo vytvára slabé miesta. Spoľahlivosť automatizácie je tiež dôležitá. Posúďte mechanizmus vysúvania a prenosu potrubia. Musia zvládnuť ťažké rúry s veľkým priemerom bez toho, aby ich spadli alebo poškriabali.
Osvedčený postup: Požiadajte o infračervené tepelné zobrazovanie ich vykurovacích pecí. Chcete vidieť dokonale rovnomerné rozloženie tepla po obvode potrubia.
Bežná chyba: Ignorovanie dizajnu plášťa chladenia vodou. Pomalé chladenie vedie k zmršťovaniu hrdla potom, čo rúrka opustí stroj.
Pri kovoobrábaní najviac záleží na sile a priehybe. Vyhodnoťte fyzickú tuhosť rámu stroja. Musí vydržať maximálne hydraulické alebo servo zaťaženie bez ohýbania. To zaručuje prísne rozmerové tolerancie na každom kuse. Dostupnosť nástrojov je vašou ďalšou hlavnou prioritou. Posúďte schopnosť výrobcu rezať vlastné matrice. Musia rýchlo poskytnúť vlastné geometrie matrice. Štandardné náhradné nástroje by mali vždy zostať na sklade v ich prevádzke.
Osvedčený postup: Požiadajte o správu o mechanickom vychýlení pri maximálnej tonáži. Pevné liatinové alebo ťažké zvárané oceľové rámy sú povinné.
Bežná chyba: Podcenenie potrebnej upínacej sily. Slabé svorky nechávajú rúrku skĺznuť počas vkladania barana, čím sa diel zničí.
Niektoré pravidlá nákupu platia univerzálne. Popredajná podpora definuje váš dlhodobý úspech. Skontrolujte dostupnosť miestnych náhradných dielov. Vyžadujte možnosti vzdialenej diagnostiky prostredníctvom moderných modulov PLC. Stanovte si včas plány preventívnej údržby.
Pri obstarávaní postupujte podľa týchto krokov:
Auditujte metriky energetickej účinnosti dodávateľa. Pozorne porovnajte spotrebu v kilowatthodinách na tvarovaný kus.
Skontrolujte ich softvérové rozhranie. Uistite sa, že HMI umožňuje operátorom uložiť stovky jedinečných receptúr dielov.
Overte protokoly akceptačného testovania (FAT) z výroby. Pred odoslaním jednotky sa uistite, že spracujú vaše presné materiály.
Musíte starostlivo posúdiť počiatočné kapitálové výdavky oproti priebežným prevádzkovým výdavkom. Rozpočtovanie len na nákup stroja vedie k neskoršiemu finančnému zaťaženiu. Pred podpísaním zmluvy si dôkladne rozpíšte skryté výrobné náklady.
Spotreba energie sa medzi jednotlivými technológiami výrazne líši. Ohrievacie pece nepretržite čerpajú stabilný vysokoprúdový výkon. Kvalita izolácie určuje váš mesačný účet za elektrinu. Naopak, hydraulické čerpadlá ťahajú silu v ostrých hrotoch počas zdvihu barana. Servoelektrické formovače sú spočiatku drahšie, ale časom ušetria obrovské množstvo elektriny.
Mazanie a likvidácia chladiacej kvapaliny zvyšuje opakujúce sa náklady na konečné tvarovanie. Musíte si kúpiť špecializované oleje na kreslenie. Platíte aj za bezpečnú likvidáciu nebezpečného odpadu. Životnosť nástrojov tiež výrazne ovplyvňuje váš mesačný rozpočet. Kovové matrice sa opotrebúvajú a vyžadujú si nákladnú renováciu. Tŕne na plasty vo všeobecnosti vydržia oveľa dlhšie v dôsledku nižšieho trenia.
Zmiernenie rizika je nevyhnutné počas fázy prijatia. Musíte chrániť svoje výrobné kvóty.
Medzi riziká zvonenia patria nekonzistentné chladiace cykly. To vedie priamo k neokrúhlym zásuvkám. Neguľaté zásuvky neprechádzajú tlakovými skúškami v teréne. Musíte vyžadovať prísne záruky šrotovného. Vyžiadajte si ich počas akceptačného testovania (SAT) vo vašej továrni.
Riziká pri formovaní konca vyzerajú úplne inak. S odieraním a štiepaním kovu sa stretnete často. Nedostatočný upínací tlak spôsobuje skĺznutie dielu. Variácie materiálu od vášho dodávateľa ocele môžu tiež zničiť výrobný cyklus. Materiály musíte dôkladne otestovať. Pred schválením zásielky požiadajte predajcu, aby spustil aspoň päťdesiat kusov vašej najtvrdšej zliatiny.
Vaša logika výberu užšieho výberu zostáva pozoruhodne priamočiara. Vaše rozhodnutie je do značnej miery diktované vašou surovinou. Plast vyžaduje jednu špecifickú tepelnú cestu. Kov si vyžaduje úplne mechanický prístup. Cieľový priemyselný štandard tiež vedie vašu ruku. Potrubie na prepravu tekutín si vyžaduje integrované zvonenie. Mechanická montáž absolútne vyžaduje presnosť tvarovania koncov.
Pre ďalšie kroky jasne definujte presné materiály potrubia. Zaznamenajte si rozsah hrúbky steny v tabuľke. Stanovte si požadované časy cyklu na zmenu. Toto všetko urobte pred vydaním RFQ dodávateľom. Okamžite požiadajte o testovanie konceptu. Požiadajte potenciálnych výrobcov, aby prevádzkovali vaše špecifické suroviny. Pozorovanie vlastného formovania materiálu v ich továrni je jediný spôsob, ako zaručiť úspech.
A: Vo všeobecnosti nie. Zatiaľ čo tvárnenie za studena pracuje na tvárnych kovoch, tuhé plasty prasknú alebo sa rozbijú pod vysokotlakovými mechanickými piestami bez presného tepelného zmäkčovania (čo si vyžaduje špeciálne valcovacie zariadenie).
Odpoveď: Automatické stroje sa integrujú priamo do vytláčacej linky, naberajú, ohrievajú, zvončekujú a vysúvajú bez ľudského zásahu. Poloautomatické vyžaduje, aby operátor ručne vložil narezané rúry do ohrievacích a tvarovacích staníc.
Odpoveď: Ak je správne vykonaná kvalitným strojom, objímka si zachováva požadovanú hrúbku steny a štrukturálnu integritu, aby spĺňala štandardné tlakové triedy (napr. klasifikácia SDR). Slabšie zahrievanie/chladenie spôsobuje rednutie a vytvára miesta zlyhania.


