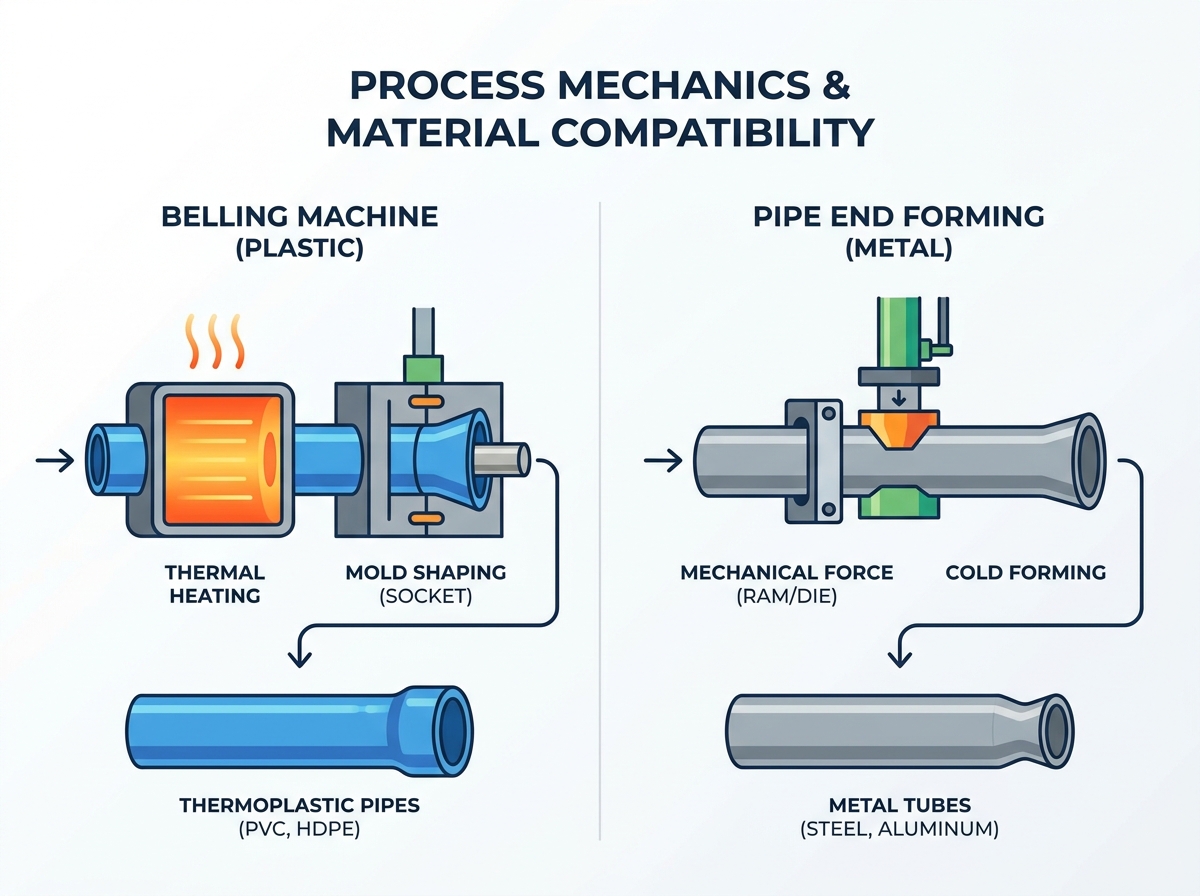
Prokurimi i pajisjeve kapitale për prodhimin e tubave dhe tubave kërkon saktësi absolute. Ju duhet një përafrim i rreptë midis shkencës materiale, gjeometrive të dëshiruara të nyjeve dhe xhiros tuaj të përditshme të prodhimit. Mospërputhja e aftësive të makinerive me nevojat e prodhimit çon në mënyrë rutinore në dështim katastrofik të nyjeve në terren. Objektet gjithashtu përjetojnë norma të papranueshme të skrapit dhe pengesa të rënda në rrjedhën e poshtme kur miratojnë metoda të gabuara të formësimit.
Ky udhëzues gjithëpërfshirës zbërthen dallimet teknike kritike midis pajisjeve të prizës dhe formuesve të përgjithshëm të skajeve të tubave. Ne do t'i ndihmojmë menaxherët tuaj të prodhimit dhe ekipet e prokurimit të përzgjedhin teknologjinë e duhur në mënyrë efikase. Do të mësoni saktësisht se si të vlerësoni shitësit dhe t'i integroni këto sisteme në dyshemenë tuaj. Duke kuptuar këto dallime mekanike, ju mund të siguroni makineri të përshtatura në mënyrë të përkryer me aplikacionin tuaj.
Marrëveshje kryesore
Ndarja e aplikimit: Makineritë belling janë ndërtuar me qëllim për tubat termoplastikë (PVC, HDPE, CPVC) duke u mbështetur në formësimin e nxehtësisë dhe mykut, ndërsa makinat e formimit të skajit përdorin kryesisht formimin mekanik të ftohtë për metalet (dhe herë pas here polimere të ngurtë).
Mekanika e procesit: Belling krijon një fole për nyjet e ndërthurura (transportimi i lëngjeve); formimi i skajit ndryshon diametrin ose formën e tubit (fryrje, rruaza, reduktim) për montimet mekanike ose linjat e lëngjeve të automobilave/HVAC.
Integrimi: Makinat automatike të ziles zakonisht sinkronizohen drejtpërdrejt në rrjedhën e poshtme të linjave të nxjerrjes, ndërsa formuesit fundorë shpesh veprojnë në qeliza të pavarura ose së bashku me kthesat CNC.
Burimi i shitësit: Vlerësimi i një prodhuesi të makinës zile kundrejt furnizuesit të formimit të skajit të tubit kërkon kritere të ndryshme - duke u fokusuar në uniformitetin e ngrohjes për të parën dhe veshjen e forcës hidraulike / veglave për këtë të fundit.
Përcaktimi i pajisjes: Funksionet dhe aftësitë kryesore
Zgjedhja e makinerisë së duhur fillon me të kuptuarit e aftësive themelore. Çdo lloj makinerie synon parime fizike krejtësisht të ndryshme dhe aplikacione të përdorimit përfundimtar.
Makina e zhurmës së tubave plastikë
Makina e zhurmës së tubave plastikë funksionon sipas parimeve strikte të manipulimit termik. Ju do të dëgjoni shpesh se industria i referohet asaj si një Makinë për vendosjen e tubave PVC . Funksioni i tij kryesor është aplikimi i ngrohjes termike të kontrolluar për të zbutur fundin e një tubi termoplastik. Sapo plastika të arrijë një gjendje të përkulshme, makina përdor një mandrelë ose një kallëp të jashtëm. Sistemet shpesh përdorin ndihmë me vakum ose presion për të formuar një zile ose prizë. Profilet e zakonshme gjeometrike përfshijnë bazat e tipit U, të tipit R ose drejtkëndëshe.
Ju i përdorni këto makina kryesisht për krijimin e nyjeve integrale. Këto nyje janë jetike për infrastrukturën e transportit të lëngjeve. Ato shërbejnë në mënyrë të besueshme për hidraulikun, kullimin, ujërat e zeza dhe sistemet e kanalizimeve elektrike. Priza lejon që dy tuba identikë të bashkohen në mënyrë të përsosur. Ky proces i ndërthurjes eliminon nevojën për bashkime të jashtme.
Makina e formimit të fundit të tubit
Makina e formimit të skajit të tubit përdor forcë të jashtëzakonshme mekanike në vend të nxehtësisë së jashtme. Ai përdor sistemet e energjisë hidraulike, pneumatike ose servo-elektrike. Makina e jep këtë forcë nëpërmjet një dashi, veglave rrotulluese ose magazinave të segmentuara. Këto mjete ndryshojnë përgjithmonë formën e një tubi ose tubi të ngurtë. Makina zgjeron, zvogëlon, ndizet, rruaza ose trash skajet e tubit me shpejtësi.
Zakonisht e vendosni këtë pajisje për montime mekanike. Rastet kryesore të përdorimit të tij përfshijnë sistemet e shkarkimit të automobilave, linjat e lëngjeve të hapësirës ajrore, rrjetet HVAC dhe kornizat strukturore. Skajet e formuara lidhen me zorrët, fllanxhat ose blloqet e motorit. Zakonisht ato nuk ndërlidhen me gjatësi të njëjta tubash siç bëjnë plastika me zile.
Krahasimi i pajisjeve bazë
Veçori
Pajisjet e ziles
Pajisjet e formimit fundor
Materiali Primar
Termoplastikë (PVC, HDPE, CPVC)
Metalet (çeliku, bakri, alumini)
Parimi i formimit
Zbutje termike dhe formësim myku
Forca e ftohtë mekanike dhe shtypja e kërpudhave
Rezultatet e përbashkëta
Prizat e tipit U, prizat e tipit R
Flakët, rruaza, reduktime, zgjerime
Aplikacioni i Përdorimit përfundimtar
Transporti nëntokësor i lëngjeve dhe kabllove
Automobilistikë, hapësirë ajrore dhe strukturore
Dallimet teknike dhe operacionale: Mekanika e procesit
Kuptimi i mekanikës së brendshme ju ndihmon të parashikoni sfidat e prodhimit. Fizika që drejton këto dy procese dikton paraqitjen tuaj të dyshemesë, trajnimin e operatorit dhe oraret e mirëmbajtjes.
Përputhshmëria dhe Manipulimi i Materialeve
Belling mbështetet shumë në vetitë viskoelastike të polimereve. Ju duhet një kontroll shumë i saktë i temperaturës për të pasur sukses. Ngrohja e duhur parandalon degradimin e materialit. Gjithashtu ndalon formimin e brishtësisë në muret e prizës. Nëse operoni një makineri pulsuese e tubave plastikë , shpërndarja uniforme termike është e detyrueshme. Operatorët duhet të monitorojnë nga afër temperaturat e tranzicionit të qelqit të përzierjeve specifike të polimerit.
Formimi fundor mbështetet tërësisht në duktilitetin dhe forcën e rrjedhshmërisë së metaleve. Këtu ju përpunoni çelikun e karbonit, çelik inox, bakër dhe alumin. Operatorët duhet të llogarisin me kujdes rrallimin mekanik të murit. Ata gjithashtu përbëjnë kthimin mekanik. Kthimi i pranverës ndodh kur metali natyrshëm përpiqet të kthehet në formën e tij origjinale pas lirimit të presionit të mbulesës. Inxhinierët duhet të projektojnë vegla për të përkulur pak metalin për të kompensuar.
Arkitektura e veglave dhe konfigurimit
Makinat Belling përdorin furra të specializuara për ngrohje për të përgatitur materialin. Këto furra shpesh përmbajnë elementë infra të kuqe ose ngrohës qeramike. Mandrelat e përmasave më pas futen në tub për të diktuar dimensionet e brendshme përfundimtare. Stacionet e ftohjes së shpejtë përdorin ujë të ftohtë ose ajër të detyruar. Ky ftohje bllokon formën përfundimtare në çast. Ndryshimet e veglave zakonisht përfshijnë ndërrimin e mandrelit dhe rregullimin e kohëmatësve të furrës.
Sistemet e formimit fundor përdorin shufra shtrënguese të rënda për të siguruar materialin. Ata mbështeten në formimin e grushtave dhe kokave rrotulluese me çift rrotullues të lartë. Ekipi juaj i mirëmbajtjes duhet të fokusohet në minimizimin e konsumit të mjeteve vazhdimisht. Ju gjithashtu duhet të menaxhoni vazhdimisht lubrifikimin e rëndë. Fërkimi metal-metal gjeneron nxehtësi dhe stres të jashtëzakonshëm. Vajrimi i duhur parandalon dështimin katastrofik të mjetit dhe djegien e pjesëve.
Kohët e Ciklit dhe Përfundimi
Ju duhet të krahasoni me kujdes kufizimet kohore të ciklit. Rrjedha e këmbimit është rreptësisht e kufizuar nga fizika e ngrohjes dhe ftohjes. Plastika thith dhe lëshon nxehtësinë ngadalë. Ju nuk mund të nxitoni transferimin termik pa djegur pjesën e jashtme të polimerit. Rrjedha e formimit fundor është e kufizuar kryesisht nga shpejtësia e goditjes mekanike. Dashjet servo-elektrike lëvizin jashtëzakonisht shpejt. Automatizimi i pjesës së trajtimit dikton gjithashtu ritmin këtu. Ciklet e formimit të metaleve zakonisht përfundojnë shumë më shpejt se ciklet e ngrohjes plastike.
Integrimi dhe shkallëzimi i linjës së prodhimit
Mënyra se si i vendosni këto makina në dyshemenë e fabrikës tuaj përcakton efikasitetin tuaj të përgjithshëm. Strategjitë e integrimit ndryshojnë jashtëzakonisht midis mjediseve të nxjerrjes plastike dhe prodhimit të metaleve.
Operatorët vendosin pajisjet menjëherë pas stacioneve të tërheqjes dhe prerjes planetare. Kërkon kontrolle PLC shumë të sinkronizuara. Këto kontrolle përputhen saktësisht me shpejtësinë e linjës kryesore të nxjerrjes. Ky sinkronizim i rreptë parandalon pengesat e kushtueshme. Nëse njësia e ziles ngadalësohet, e gjithë linja e nxjerrjes në rrjedhën e sipërme duhet të ndalet. Kjo ndalesë krijon mbetje masive skrap.
Integrimi i pajisjeve të formimit fundor
Integrimi i pajisjeve të formimit të fundit duket krejt ndryshe. Ju rrallë e vendosni atë në linjë me një mulli të vazhdueshëm. Në vend të kësaj, ju shpesh e hidhni atë në një qelizë të dedikuar fabrikimi. Zakonisht funksionon pas prerjes ose pas përkuljes. Krahët robotikë e trajtojnë shumë mirë integrimin këtu. Ata ngarkojnë me shpejtësi tubat e prerë në kapakët e formimit.
Megjithatë, ekzistojnë rreziqe të rëndësishme të shkallëzimit. Gjykimi i gabuar i kohës së ndërrimit të mjeteve mund të prishë efikasitetin tuaj. Mjediset e prodhimit me përzierje të lartë dhe volum të ulët vuajnë më shumë. Nëse një operatori i duhen dy orë për të ndërruar llambat metalike, prodhimi juaj ditor bie ndjeshëm. Duhet të optimizoni sistemet e shtrëngimit për ndërrim të shpejtë të mjeteve.
Paraqitja e grafikut të rrjedhës së procesit
Rrjedha e nxjerrjes
Shkrirja e lëndës së parë
→
Nxjerrja e tubave
→
Prerja
→
Mbajtja në linjë
Rrjedha e fabrikimit
Blerja e tubave
→
Prerje në grup
→
Përkulje CNC
→
Formimi i Fundit të Qelizës
Vlerësimi i një Prodhuesi të Makinerisë Belling kundrejt Furnizuesit të Formimit të Fundit të Tubave
Krahasimi i a prodhuesi i makinerive zile kundrejt furnizuesit të formimit të fundit të tubit kërkon rubrika të dallueshme vlerësimi. Ju nuk mund t'i gjykoni ato me të njëjtat standarde inxhinierike.
Kriteret për shitësit e makinave Belling
Saktësia e ngrohjes është prioriteti juaj absolut më i lartë. Kërkoni prova të teknologjisë uniforme të ngrohjes në portofolet e tyre. Kjo siguron trashësinë e murit në përputhje me ASTM ose DIN në prizë. Nxehtësia e pabarabartë krijon pika të dobëta. Besueshmëria e automatizimit është gjithashtu kritike. Vlerësoni mekanizmat e nxjerrjes dhe transferimit të tubit. Ata duhet të trajtojnë tuba të rëndë, me diametër të madh pa i rënë ose gërvishtur ato.
Praktika më e mirë: Kërkoni imazhe termike me rreze infra të kuqe të furrave të tyre të ngrohjes. Ju dëshironi të shihni shpërndarjen e përsosur të nxehtësisë në të gjithë perimetrin e tubit.
Gabimi i zakonshëm: Injorimi i dizajnit të xhaketës së ftohjes së ujit. Ftohja e ngadaltë çon në tkurrjen e prizës pasi tubi largohet nga makina.
Kriteret për shitësit e formimit përfundimtar
Forca dhe devijimi kanë më shumë rëndësi në punimet metalike. Vlerësoni ngurtësinë fizike të kornizës së makinës. Duhet të përballojë ngarkesën maksimale hidraulike ose servo pa u përkulur. Kjo garanton toleranca strikte dimensionale në çdo pjesë. Disponueshmëria e veglave është përparësia juaj e ardhshme kryesore. Vlerësoni aftësinë e prodhuesit për të prerë kollonat me porosi. Ata duhet të sigurojnë shpejt gjeometri me porosi. Pajisjet standarde të zëvendësimit duhet të mbeten gjithmonë në magazinë në objektin e tyre.
Praktika më e mirë: Kërkoni një raport mekanik të devijimit nën tonazhin maksimal. Kornizat prej gize të ngurta ose çeliku të salduara të rënda janë të detyrueshme.
Gabimi i zakonshëm: Nënvlerësimi i forcës së nevojshme shtrënguese. Kapëse të dobëta lejojnë që tubi të rrëshqasë gjatë futjes së dashit, duke e prishur pjesën.
Konsiderata të përbashkëta të prokurimit
Disa rregulla blerjeje zbatohen universalisht. Mbështetja pas shitjes përcakton suksesin tuaj afatgjatë. Kontrolloni disponueshmërinë e pjesëve rezervë të lokalizuara. Kërkoni aftësi diagnostikuese në distancë përmes moduleve moderne PLC. Vendosni oraret e mirëmbajtjes parandaluese herët.
Ndiqni këto hapa gjatë prokurimit:
Kontrolloni matjet e efikasitetit të energjisë të shitësit. Krahasoni nga afër përdorimin e kilovat-orës për copë të formuar.
Rishikoni ndërfaqen e tyre të softuerit. Sigurohuni që HMI lejon operatorët të ruajnë qindra receta unike të pjesëve.
Verifikoni protokollet e testimit të pranimit në fabrikë (FAT). Sigurohuni që ata të përdorin materialet tuaja të sakta përpara se të dërgoni njësinë.
Analiza e kostos dhe rreziqet e zbatimit
Ju duhet të vlerësoni me kujdes shpenzimet kapitale fillestare kundrejt shpenzimeve operacionale të vazhdueshme. Buxhetimi vetëm për blerjen e makinerive çon në tendosje financiare më vonë. Zbërthejini tërësisht shpenzimet e fshehura të prodhimit përpara se të nënshkruani një kontratë.
Kapaciteti fillestar dhe Shpenzimet Operative
Konsumi i energjisë ndryshon shumë midis teknologjive. Furrat e ngrohjes marrin vazhdimisht fuqi të qëndrueshme dhe me amperazh të lartë. Cilësia e izolimit dikton këtu faturën tuaj mujore elektrike. Anasjelltas, pompat hidraulike tërheqin fuqinë në thumba të mprehta gjatë goditjes së dashit. Formuesit servo-elektrikë fillimisht kushtojnë më shumë, por kursejnë sasi masive të energjisë elektrike me kalimin e kohës.
Lubrifikimi dhe asgjësimi i ftohësit shtojnë shpenzime të përsëritura për përfundimin e formimit. Ju duhet të blini vajra të specializuar për vizatim. Ju gjithashtu paguani për asgjësimin e sigurt të mbetjeve të rrezikshme. Jetëgjatësia e veglave ndikon gjithashtu ndjeshëm në buxhetin tuaj mujor. Mjetet metalike konsumohen dhe kërkojnë rishfaqje të kushtueshme. Mandrelat për plastikë zakonisht zgjasin shumë më gjatë për shkak të fërkimit më të ulët.
Zbutja e rrezikut në adoptim
Zbutja e rrezikut është jetike gjatë fazës së miratimit. Ju duhet të mbroni kuotat tuaja të prodhimit.
Rreziqet e zhurmës përfshijnë cikle të paqëndrueshme të ftohjes. Kjo çon drejtpërsëdrejti në priza jashtë rrumbullakët. Prizat jashtë rrumbullakët dështojnë në testet e presionit në terren. Ju duhet të kërkoni garanci strikte të normës së skrapit. Kërkojini këto gjatë testimit të pranimit të sitit (SAT) në dyshemenë e fabrikës suaj.
Rreziqet e formimit të fundit duken krejtësisht të ndryshme. Do të hasni shpesh vrer dhe çarje metalike. Presioni joadekuat i shtrëngimit shkakton rrëshqitje të pjesëve. Ndryshimet materiale nga furnizuesi juaj i çelikut gjithashtu mund të prishin një ecuri prodhimi. Ju duhet të testoni materialet me rigorozitet. Kërkoni që shitësi të përdorë të paktën pesëdhjetë pjesë të aliazhit tuaj më të fortë përpara se të miratoni dërgesën.
konkluzioni
Logjika juaj e përzgjedhjes së ngushtë mbetet jashtëzakonisht e drejtpërdrejtë. Vendimi juaj diktohet kryesisht nga lënda juaj e parë. Plastika kërkon një rrugë specifike termike. Metali kërkon një qasje tërësisht mekanike. Standardi i industrisë së synuar drejton gjithashtu dorën tuaj. Tubacionet e transportit të lëngjeve kërkojnë zile integrale. Montimi mekanik kërkon absolutisht saktësi të formimit të fundit.
Për hapat e ardhshëm, përcaktoni qartë materialet e sakta të tubit. Vini re vargjet tuaja të trashësisë së murit në një fletëllogaritëse. Vendosni kohën tuaj të kërkuar të ciklit për ndërrim. Bëni të gjitha këto përpara se të lëshoni një RFQ për shitësit. Kërkoni menjëherë testimin e provës së konceptit. Kërkojuni prodhuesve të ardhshëm të përdorin lëndët tuaja të para specifike. Vëzhgimi i formimit të materialit tuaj në fabrikën e tyre është mënyra e vetme për të garantuar sukses.
FAQ
Pyetje: A mund të përdoret një makinë formuese fundore në tubacione plastike?
Përgjigje: Në përgjithësi jo. Ndërsa formimi i ftohtë funksionon në metale duktile, plastika e ngurtë do të plasaritet ose do të copëtohet nën deshtë mekanike me presion të lartë pa zbutje të saktë termike (që kërkon pajisje të dedikuara zileje).
Pyetje: Cili është ndryshimi midis një makinerie automatike zileje dhe një gjysmë automatike?
Përgjigje: Makinat automatike integrohen drejtpërdrejt në një linjë nxjerrjeje, duke tërhequr, ngrohur, zile dhe nxjerrë pa ndërhyrjen njerëzore. Gjysmë-automatiku kërkon që një operator të ngarkojë manualisht tubat e prerë në stacionet e ngrohjes dhe formimit.
Pyetje: Si ndikon zilja në vlerësimin e presionit të një tubi HDPE ose CPVC?
A: Nëse ekzekutohet saktë nga një makinë cilësore, priza ruan trashësinë e kërkuar të murit dhe integritetin strukturor për të përmbushur normat standarde të presionit (p.sh., klasifikimet SDR). Ngrohja/ftohja inferiore shkakton hollim, duke krijuar pika defekti.
Jemi në dispozicion 24/7 me faks, e-mail ose telefon. Ju gjithashtu mund të përdorni formularin tonë të kontaktit të shpejtë për të bërë një pyetje në lidhje me shërbimet dhe projektet tona.