

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-04 Ursprung: Plats


Anskaffning av kapitalutrustning för rör- och rörtillverkning kräver absolut precision. Du behöver strikt anpassning mellan materialvetenskap, önskade foggeometrier och din dagliga produktionskapacitet. Felinriktning av maskinkapacitet med produktionsbehov leder rutinmässigt till katastrofala fogfel på fältet. Anläggningar upplever också oacceptabla skrothastigheter och allvarliga flaskhalsar nedströms när de använder fel formningsmetoder.
Denna omfattande guide bryter ner de kritiska tekniska skillnaderna mellan muffutrustning och allmänna rörändformare. Vi hjälper era produktionsledare och inköpsteam att lista rätt teknik på ett effektivt sätt. Du kommer att lära dig exakt hur du utvärderar leverantörer och integrerar dessa system i ditt golv. Genom att förstå dessa mekaniska skillnader kan du säkra maskiner som är perfekt anpassade till din applikation.
Applikationsuppdelning: Bellingmaskiner är specialbyggda för termoplastiska rör (PVC, HDPE, CPVC) som förlitar sig på värme- och formformning, medan ändformningsmaskiner i första hand använder mekanisk kallformning för metaller (och ibland stela polymerer).
Processmekanik: Belling skapar en hylsa för sammankopplande leder (vätsketransport); ändformning ändrar rörets diameter eller form (utvidgning, vulst, reducerande) för mekaniska sammansättningar eller vätskeledningar för fordon/HVAC.
Integration: Automatiska klockmaskiner synkroniseras vanligtvis direkt nedströms extruderingslinjer, medan ändformare ofta arbetar i fristående celler eller tillsammans med CNC-bockmaskiner.
Leverantörsförsörjning: Att utvärdera en klockmaskintillverkare jämfört med en leverantör av rörändformning kräver olika kriterier – med fokus på värmelikformighet för den förra och hydraulisk kraft/verktygsslitage för den senare.
Att välja rätt maskiner börjar med att förstå grundläggande förmågor. Varje maskintyp är inriktad på helt olika fysiska principer och slutanvändningstillämpningar.
Plaströrsklockningsmaskinen arbetar enligt strikta termiska manipulationsprinciper. Du kommer ofta att höra branschen hänvisa till det som en PVC-rörmuffmaskin . Dess primära funktion är att applicera kontrollerad termisk uppvärmning för att mjuka upp änden av ett termoplaströr. När plasten når ett böjligt tillstånd använder maskinen en dorn eller en extern form. System använder ofta vakuum eller tryckassistans för att bilda en klocka eller uttag. Vanliga geometriska profiler inkluderar U-typ, R-typ eller rektangulära hylsor.
Du använder i första hand dessa maskiner för att skapa integrerade fogar. Dessa leder är avgörande för vätsketransportinfrastruktur. De betjänar VVS-, dränerings-, avlopps- och elektriska ledningssystem på ett tillförlitligt sätt. Sockeln gör att två identiska rör kan låsa ihop felfritt. Denna förreglingsprocess eliminerar behovet av externa kopplingar.
Rörändeformningsmaskinen använder enorm mekanisk kraft istället för extern värme. Den utnyttjar hydrauliska, pneumatiska eller servoelektriska kraftsystem. Maskinen levererar denna kraft via en kolv, roterande verktyg eller segmenterade stansar. Dessa verktyg ändrar permanent formen på ett styvt rör eller rör. Maskinen expanderar, reducerar, utvidgar, pärlar eller förtjockar rörändarna snabbt.
Du använder vanligtvis denna utrustning för mekaniska sammansättningar. Dess primära användningsfall inkluderar bilavgassystem, flygvätskeledningar, HVAC-nätverk och strukturella ramar. De formade ändarna ansluts till slangar, flänsar eller motorblock. De låser vanligtvis inte ihop med identiska rörlängder som plaster med klockor gör.
Särdrag |
Belling utrustning |
Slutformningsutrustning |
|---|---|---|
Primärt material |
Termoplaster (PVC, HDPE, CPVC) |
Metaller (stål, koppar, aluminium) |
Formande princip |
Termisk uppmjukning och formning |
Kall mekanisk kraft och formpressning |
Vanliga utgångar |
U-uttag, R-uttag |
Blossar, pärlor, reduktioner, expansioner |
Slutanvändningsprogram |
Underjordisk vätske- och kabeltransport |
Fordon, flyg och konstruktion |
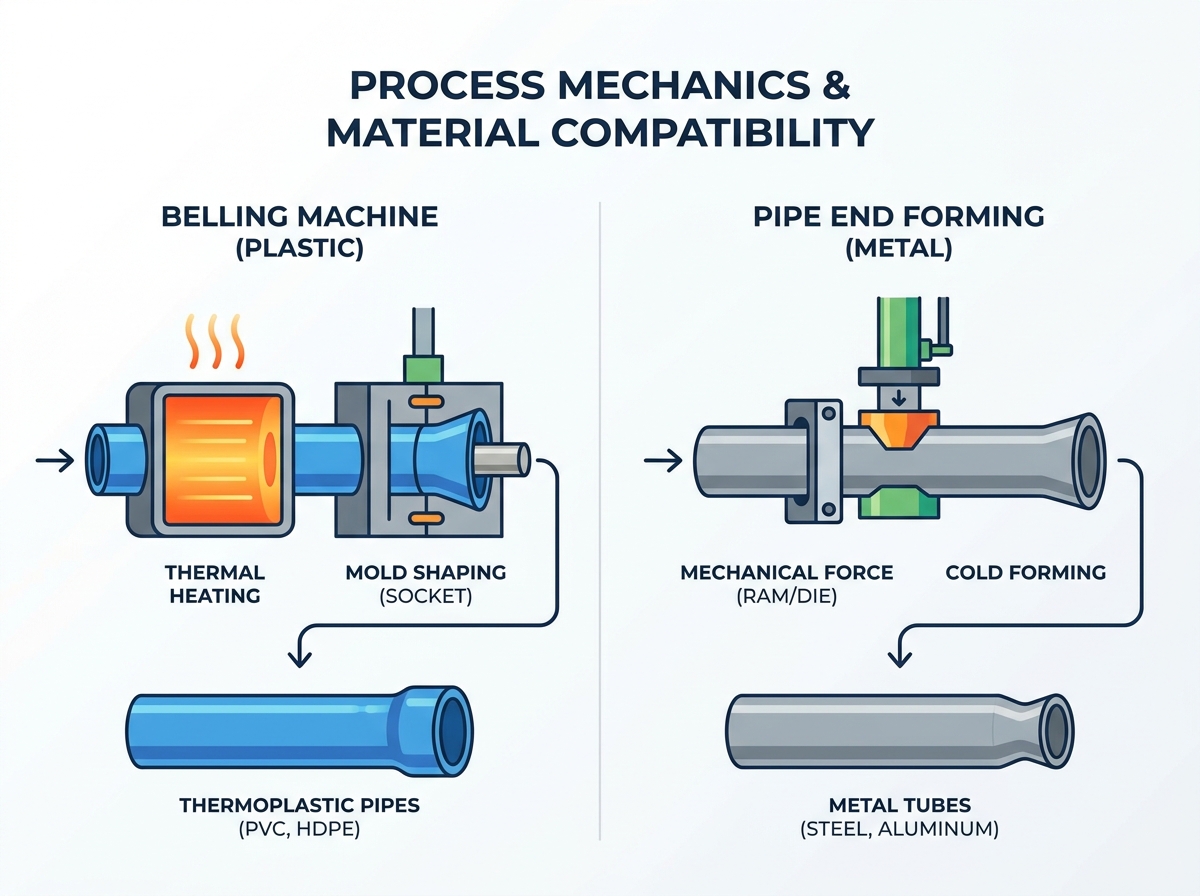
Att förstå den interna mekaniken hjälper dig att förutse produktionsutmaningar. Fysiken som driver dessa två processer dikterar din golvlayout, förarutbildning och underhållsscheman.
Belling är starkt beroende av de viskoelastiska egenskaperna hos polymerer. Du behöver mycket exakt temperaturkontroll för att lyckas. Korrekt uppvärmning förhindrar materialnedbrytning. Det stoppar också sprödhet från att bildas i uttagsväggarna. Om du opererar en plaströrsmaskin , enhetlig termisk fördelning är obligatorisk. Operatörer måste övervaka glasövergångstemperaturerna för specifika polymerblandningar noggrant.
Ändformning är helt beroende av metallernas duktilitet och sträckgräns. Här bearbetar du kolstål, rostfritt stål, koppar och aluminium. Operatörer måste beräkna mekanisk väggförtunning noggrant. De står också för mekanisk återfjädring. Återfjädring uppstår när metall naturligt försöker återgå till sin ursprungliga form efter att formtrycket har släppts. Ingenjörer måste designa verktyg för att överböja metallen något för att kompensera.
Belling maskiner använder specialiserade värmeugnar för att förbereda materialet. Dessa ugnar har ofta infraröda element eller keramiska värmare. Dimensioneringsdornar kommer sedan in i röret för att diktera de slutliga inre dimensionerna. Snabbkylningsstationer använder kylt vatten eller forcerad luft. Denna kylning låser den slutliga formen direkt. Verktygsbyten innebär vanligtvis att man byter ut dornen och justerar ugnstimern.
Ändformningssystem använder kraftiga klämformar för att säkra materialet. De förlitar sig på att bilda stansar och roterande huvuden med högt vridmoment. Ditt underhållsteam måste ständigt fokusera på att minimera verktygsslitage. Du måste också hantera tung smörjning kontinuerligt. Metall-mot-metall-friktion genererar enorm värme och stress. Korrekt oljning förhindrar verktygskatastrofala fel och att delar gnager.
Du måste kontrastera cykeltidsbegränsningarna noggrant. Belling genomströmning är strikt gated av värme och kyla fysik. Plast absorberar och avger värme långsamt. Du kan inte skynda på värmeöverföringen utan att bränna polymerens utsida. Ändformningsgenomströmningen styrs primärt av mekanisk slaghastighet. Servoelektriska kolvar rör sig otroligt snabbt. Automatisering av delhantering dikterar också tempot här. Metallformningscykler slutar vanligtvis mycket snabbare än plastuppvärmningscykler.
Hur du placerar dessa maskiner på ditt fabriksgolv avgör din totala effektivitet. Integrationsstrategier skiljer sig mycket mellan plastextrudering och metalltillverkningsmiljöer.
Integrering av en automatisk klockmaskin kräver en strategisk inline-layout. Du designar den för att synkronisera sömlöst nedströms om huvudextrudern. Det följer vanligtvis a HDPE-rörextruderingslinje eller en dedikerad CPVC rör produktionslinje.
Operatörerna placerar utrustningen omedelbart efter avlämnings- och planetskärningsstationerna. Det kräver mycket synkroniserade PLC-kontroller. Dessa kontroller matchar den huvudsakliga extruderingslinjens hastighet exakt. Denna strikta synkronisering förhindrar kostsamma flaskhalsar. Om klockenheten saktar ner måste hela uppströms extruderingslinjen stanna. Detta stopp skapar massivt skrotavfall.
Att integrera ändformningsutrustning ser helt annorlunda ut. Du placerar den sällan i linje med en kontinuerlig kvarn. Istället släpper du ofta det i en dedikerad tillverkningscell. Den fungerar vanligtvis efter skärning eller efterböjning. Robotarmar hanterar integrationen väldigt bra här. De laddar skurna rör i formningsformarna snabbt.
Det finns dock betydande skalbarhetsrisker. Att felbedöma verktygsbytestider kan förstöra din effektivitet. Produktionsmiljöer med hög mix och låg volym lider mest. Om en operatör tar två timmar på sig att byta metallverktyg, sjunker din dagliga produktion kraftigt. Du måste optimera spännsystemen för snabba verktygsbyten.
Extruderingsflöde |
Råmaterial smältning |
→ |
Rörextrudering |
→ |
Skärande |
→ |
Inline sockel |
Tillverkningsflöde |
Inköp av rör |
→ |
Satsskärning |
→ |
CNC-böjning |
→ |
Formning av cellände |
Att jämföra en tillverkare av klockmaskiner vs leverantör av rörändformning kräver distinkta utvärderingsrubriker. Du kan inte bedöma dem efter samma tekniska standarder.
Uppvärmningsprecision är din absolut högsta prioritet. Leta efter bevis på enhetlig värmeteknik i sina portföljer. Detta säkerställer ASTM- eller DIN-kompatibel väggtjocklek vid uttaget. Ojämn värme skapar svaga punkter. Automatiseringens tillförlitlighet är också avgörande. Bedöm rörutkastnings- och överföringsmekanismerna. De måste hantera tunga rör med stor diameter utan att tappa eller repa dem.
Bästa praxis: Begär infraröd värmeavbildning av deras värmeugnar. Du vill se en perfekt jämn värmefördelning över rörets omkrets.
Vanligt misstag: Ignorera designen av vattenkylningsjackan. Långsam kylning leder till att hylsan krymper efter att röret lämnar maskinen.
Kraft och avböjning är viktigast i metallarbete. Utvärdera maskinramens fysiska styvhet. Den måste klara maximal hydraulisk eller servobelastning utan att böjas. Detta garanterar strikta dimensionella toleranser på varje del. Tillgänglighet av verktyg är din nästa stora prioritet. Bedöm tillverkarens förmåga att skära skräddarsydda formar. De måste tillhandahålla anpassade formgeometrier snabbt. Standardersättningsverktyg ska alltid finnas i lager på deras anläggning.
Bästa praxis: Be om en mekanisk avböjningsrapport under topptonnage. Massivt gjutjärn eller kraftiga svetsade stålramar är obligatoriska.
Vanligt misstag: Underskattning av den spännkraft som behövs. Svaga klämmor låter röret glida under införandet av kolven, vilket förstör delen.
Vissa köpregler gäller universellt. Support efter försäljning definierar din långsiktiga framgång. Kontrollera tillgängligheten av lokala reservdelar. Kräv fjärrdiagnostik genom moderna PLC-moduler. Upprätta förebyggande underhållsscheman tidigt.
Följ dessa steg under upphandling:
Granska leverantörens energieffektivitetsmått. Jämför användningen av kilowattimmar per formad bit noga.
Granska deras mjukvarugränssnitt. Se till att HMI tillåter operatörer att spara hundratals unika delrecept.
Verifiera protokoll för fabriksacceptanstestning (FAT). Se till att de kommer att köra ditt exakta material innan du skickar enheten.
Du måste noggrant utvärdera initiala investeringar mot pågående driftskostnader. Att bara budgetera för maskinköpet leder till ekonomiska påfrestningar senare. Bryt ner de dolda produktionskostnaderna noggrant innan du skriver på ett kontrakt.
Energiförbrukningen skiljer sig kraftigt åt mellan teknikerna. Uppvärmningsugnar drar konstant, hög strömstyrka kontinuerligt. Isoleringskvalitet dikterar din månatliga elräkning här. Omvänt drar hydraulpumpar kraften i skarpa spikar under ramslaget. Servoelektriska formare kostar mer initialt men sparar enorma mängder el över tiden.
Smörjning och bortskaffande av kylvätska lägger till återkommande utgifter för slutformningen. Du måste köpa specialiserade ritoljor. Du betalar också för att slänga farligt avfall på ett säkert sätt. Verktygets livslängd påverkar också din månadsbudget avsevärt. Metallformar slits ut och kräver kostsam ytbehandling. Dorn för plast håller i allmänhet mycket längre på grund av lägre friktion.
Riskreducering är avgörande under adoptionsfasen. Du måste skydda dina produktionskvoter.
Belling risker inkluderar inkonsekventa kylcykler. Detta leder direkt till out-of-round uttag. Out-of-round uttag misslyckas med trycktester i fält. Du måste kräva strikta garantier för skrotpris. Kräv dessa under webbplatsacceptanstestningen (SAT) på ditt fabriksgolv.
Slutbildande risker ser helt annorlunda ut. Du kommer ofta att stöta på gnissling och metallklyvning. Otillräckligt klämtryck orsakar att delen glider. Materialvariationer från din stålleverantör kan också förstöra en produktionskörning. Du måste testa material noggrant. Be att säljaren kör minst femtio stycken av din hårdaste legering innan du godkänner försändelsen.
Din utvalda logik förblir anmärkningsvärt okomplicerad. Ditt beslut styrs till stor del av ditt råmaterial. Plast kräver en specifik termisk väg. Metall kräver ett helt mekaniskt tillvägagångssätt. Målbranschens standard styr också din hand. Rörledningar för vätsketransport kräver integrerad ringning. Mekanisk montering kräver absolut ändformningsprecision.
För dina nästa steg, definiera dina exakta rörmaterial tydligt. Notera dina väggtjockleksintervall på ett kalkylblad. Fastställ dina nödvändiga cykeltider per skift. Gör allt detta innan du utfärdar en offertförfrågan till leverantörer. Begär proof-of-concept-testning omedelbart. Be potentiella tillverkare att köra dina specifika råvaror. Att observera att ditt eget material formas i deras fabrik är det enda sättet att garantera framgång.
A: Generellt nej. Medan kallformning fungerar på formbara metaller, kommer styv plast att spricka eller splittras under mekaniska högtryckscylindrar utan exakt termisk uppmjukning (vilket kräver dedikerad ringutrustning).
S: Automatiska maskiner integreras direkt i en extruderingslinje, hämtar, värmer, ringer och matar ut utan mänsklig inblandning. Halvautomatisk kräver att en operatör manuellt laddar kapade rör i värme- och formningsstationerna.
S: Om det utförs korrekt av en kvalitetsmaskin, bibehåller uttaget den erforderliga väggtjockleken och strukturella integriteten för att uppfylla standardtryckklassificeringar (t.ex. SDR-klassificeringar). Sämre uppvärmning/kylning orsakar förtunning, vilket skapar felpunkter.


