

Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-07-02 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ການຈັດຊື້ອຸປະກອນທຶນປະກອບດ້ວຍສະເຕກອັນໃຫຍ່ຫຼວງສໍາລັບຜູ້ຈັດການສະຖານທີ່ການຜະລິດ. ການຈັດຫາເຄື່ອງຈັກຢູ່ຕ່າງປະເທດຕ້ອງການຄວາມສົມດຸນທີ່ລະມັດລະວັງ, ການຄິດໄລ່. ທ່ານຕ້ອງຊັ່ງນໍ້າໜັກການປະຢັດຄ່າໃຊ້ຈ່າຍລ່ວງໜ້າຕໍ່ກັບຄວາມສ່ຽງໃນໄລຍະຍາວທີ່ຮ້າຍແຮງ ເຊັ່ນ: ການຢຸດເຮັດວຽກທີ່ບໍ່ຄາດຄິດ ແລະຄວາມລົ້ມເຫລວໃນການເຊື່ອມໂຍງ. ຈີນຄອບຄອງຕະຫຼາດສົ່ງອອກຂອງໂລກສໍາລັບອຸປະກອນການຜະລິດທໍ່ພາດສະຕິກໃນທຸກມື້ນີ້. ທ່ານຈະພົບເຫັນສູນກາງອຸດສາຫະກໍາຂະຫນາດໃຫຍ່ທີ່ຜະລິດພັນຫົວຫນ່ວຍຕໍ່ປີ. ຢ່າງໃດກໍຕາມ, ຄວາມສາມາດຂອງຜູ້ສະຫນອງແຕກຕ່າງກັນໄປຕາມເຂດການຜະລິດເຫຼົ່ານີ້. ພວກມັນມີຕັ້ງແຕ່ເຄື່ອງປະກອບອຸປະກອນຂັ້ນພື້ນຖານຈົນເຖິງວິສະວະກອນອັດຕະໂນມັດລະດັບໜຶ່ງທີ່ສ້າງລະບົບທີ່ສັບສົນ, ປະສານກັນສູງ. ຄູ່ມືນີ້ແຍກຜູ້ຜະລິດຊັ້ນນໍາໂດຍອີງໃສ່ເງື່ອນໄຂທີ່ສາມາດກວດສອບໄດ້, ຈຸດປະສົງ. ພວກເຮົາປະເມີນການຢັ້ງຢືນອຸດສາຫະກໍາຢ່າງເຂັ້ມງວດ, ຄວາມສາມາດໃນການເຊື່ອມໂຍງຂອງໂລກທີ່ແທ້ຈິງ, ແລະເຄືອຂ່າຍສະຫນັບສະຫນູນຫລັງການຂາຍທົ່ວໂລກ. ອ່ານຕໍ່ໄປເພື່ອຄົ້ນພົບກອບການຈັດຕັ້ງປະຕິບັດເພື່ອປະເມີນຜູ້ຂາຍເຫຼົ່ານີ້ຢ່າງຖືກຕ້ອງ. ທ່ານຈະໄດ້ຮຽນຮູ້ວິທີການເລືອກລາຍຊື່ທີ່ຖືກຕ້ອງຢ່າງໝັ້ນໃຈ ຜູ້ຜະລິດເຄື່ອງ belling ຈີນ ສໍາລັບສະຖານທີ່ຂອງທ່ານ.
Supplier Stratification: ຜູ້ຜະລິດ 5 ອັນດັບທໍາອິດຖືກຈັດປະເພດໂດຍຄວາມເຂັ້ມແຂງສະເພາະຂອງພວກເຂົາ - ຈາກອັດຕະໂນມັດຄວາມໄວສູງເຖິງການປັບແຕ່ງ ODM ທີ່ມີປະສິດທິພາບ.
ການປະສົມປະສານແມ່ນສໍາຄັນ: ເຄື່ອງແບບດ່ຽວແມ່ນບໍ່ມີປະໂຫຍດຖ້າມັນຂັດຂວາງສາຍການຜະລິດທໍ່ PVC ທີ່ມີຢູ່ຂອງເຈົ້າ. ຄວາມສາມາດ synchronization ແຍກຜູ້ສະຫນອງລະດັບຫນຶ່ງຈາກຊັ້ນສອງ.
ພື້ນຖານການປະເມີນຜົນ: ຫຼີກລ້ຽງຜູ້ສະໜອງທີ່ບໍ່ສາມາດສະໜອງກອບການສອບເສັງການຍອມຮັບຈາກໂຮງງານທີ່ໂປ່ງໃສ (FAT) ແລະ ໄດ້ມາດຕະຖານ (ເຊັ່ນ: Siemens, PLC) ອາໄຫຼ່ທົ່ວໂລກ.
ການກໍານົດໂຄງການຈັດຊື້ທີ່ປະສົບຜົນສໍາເລັດຮຽກຮ້ອງໃຫ້ມີກອບບັນຫາທາງທຸລະກິດທີ່ຊັດເຈນ. ຜູ້ຈັດການສິ່ງອໍານວຍຄວາມສະດວກມັກຈະແກ້ໄຂຄວາມໄວຂອງເຄື່ອງຈັກດິບ. ຢ່າງໃດກໍ່ຕາມ, ຄວາມສໍາເລັດທີ່ແທ້ຈິງແມ່ນຂຶ້ນກັບປະສິດທິພາບອຸປະກອນລວມ (OEE). ທ່ານຕ້ອງການອັດຕາການຂູດຫນ້ອຍທີ່ສຸດໃນລະຫວ່າງການຂະບວນການເຕົ້າສຽບ. ນອກນັ້ນທ່ານຍັງຕ້ອງການການເຊື່ອມໂຍງເສັ້ນ seamless. ໜ່ວຍງານທີ່ປະສົມປະສານທີ່ບໍ່ດີເຮັດໃຫ້ເກີດການອຸດຕັນຢູ່ທາງເທິງ ແລະບັງຄັບໃຫ້ມີການແຊກແຊງດ້ວຍມືທີ່ມີຄ່າໃຊ້ຈ່າຍຫຼາຍ.
ການປະຕິບັດຕາມ ແລະການຢັ້ງຢືນເປັນພື້ນຖານຢ່າງແທ້ຈິງສໍາລັບການປະເມີນຜົນທີ່ຮ້າຍແຮງ. ທ່ານຄວນຮຽກຮ້ອງໃຫ້ມີການຢັ້ງຢືນມາດຕະຖານ CE ແລະ ISO ທັນທີ. ເອກະສານເຫຼົ່ານີ້ພິສູດຄວາມສາມາດໃນການຜະລິດພື້ນຖານແລະການປະຕິບັດຕາມຄວາມປອດໄພ. ຢ່າງໃດກໍຕາມ, ຜູ້ຊື້ອາເມລິກາເຫນືອຕ້ອງຍູ້ແຮງກວ່າ. ທ່ານຕ້ອງເນັ້ນຫນັກເຖິງຄວາມຕ້ອງການທີ່ສໍາຄັນສໍາລັບການປະຕິບັດຕາມ UL ຫຼື CSA. ການສົ່ງອອກແຜງໄຟຟ້າທີ່ບໍ່ໄດ້ຮັບການຢັ້ງຢືນໄປຍັງພາກພື້ນເຫຼົ່ານີ້ຮັບປະກັນການຊັກຊ້າໃນການຕິດຕັ້ງແລະການປັບໃຫມຕາມກົດລະບຽບ.
ສະຖາປັດຕະຍະກໍາສະຫນັບສະຫນູນທົ່ວໂລກແຍກຜູ້ຜະລິດທີ່ນິຍົມຈາກເຄື່ອງປະກອບມາດຕະຖານ. ຜູ້ຂາຍຫຼາຍຄົນອ້າງວ່າສະຫນອງການສະຫນັບສະຫນູນທົ່ວໂລກ. ທ່ານຕ້ອງແຍກຄວາມແຕກຕ່າງລະຫວ່າງຜູ້ສະໜອງທີ່ອີງໃສ່ຜູ້ຮັບເໝົາພາກສ່ວນທີສາມເອກະລາດທຽບກັບບັນດາສູນບໍລິການພາກພື້ນໂດຍກົງ. ສູນກາງໂດຍກົງສະຫນອງການສົ່ງຊິ້ນສ່ວນທີ່ໄວຂຶ້ນແລະການຝຶກອົບຮົມນັກວິຊາການທີ່ຮັບປະກັນ. ຍິ່ງໄປກວ່ານັ້ນ, ຄວາມສາມາດໃນການວິນິດໄສທາງໄກທີ່ແຂງແຮງແມ່ນບໍ່ສາມາດຕໍ່ລອງໄດ້. ວິສະວະກອນຊັ້ນນໍາຄວນແກ້ໄຂບັນຫາເຫດຜົນ PLC ຂອງທ່ານຈາກໄລຍະໄກກ່ອນທີ່ຈະສົ່ງພະນັກງານ.
ຕາຕະລາງການປຽບທຽບສະຖາປັດຕະຍະກໍາການສະຫນັບສະຫນູນຜູ້ສະຫນອງຂ້າງລຸ່ມນີ້ຊີ້ໃຫ້ເຫັນຄວາມແຕກຕ່າງທີ່ສໍາຄັນລະຫວ່າງລະດັບການສະຫນັບສະຫນູນຂອງຜູ້ຂາຍ.
ລະດັບສະຫນັບສະຫນູນ |
ຮູບແບບການບໍລິການພາກສະໜາມ |
ຄວາມສາມາດໃນການວິນິດໄສ |
ຄວາມພ້ອມຂອງຊິ້ນສ່ວນ |
|---|---|---|---|
ຊັ້ນ 1 (ພຣີມຽມ) |
ສູນບໍລິການພາກພື້ນໂດຍກົງ |
ການເຂົ້າເຖິງ PLC ໄລຍະໄກແບບສົດໆ |
ຄັງເກັບສິນຄ້າທ້ອງຖິ່ນ |
ຊັ້ນ 2 (ມາດຕະຖານ) |
ອົງການພາກສ່ວນທີສາມທີ່ໄດ້ຮັບການຢັ້ງຢືນ |
ການແກ້ໄຂບັນຫາການໂທດ້ວຍວິດີໂອ |
ຂົນສົ່ງທາງອາກາດດ່ວນຈາກຈີນ |
ຊັ້ນ 3 (ພື້ນຖານ) |
ບິນຢູ່ຕ່າງປະເທດ |
Email/WeChat ຕອບກັບ |
ການຂົນສົ່ງມາດຕະຖານຊັກຊ້າ |
ການປະຕິບັດທີ່ດີທີ່ສຸດ: ຂໍໃຫ້ຂໍ້ມູນການຕິດຕໍ່ໂດຍກົງຂອງຜູ້ຈັດການບໍລິການໃນພາກພື້ນກ່ອນທີ່ຈະສໍາເລັດການສັ່ງຊື້ຂອງທ່ານ.
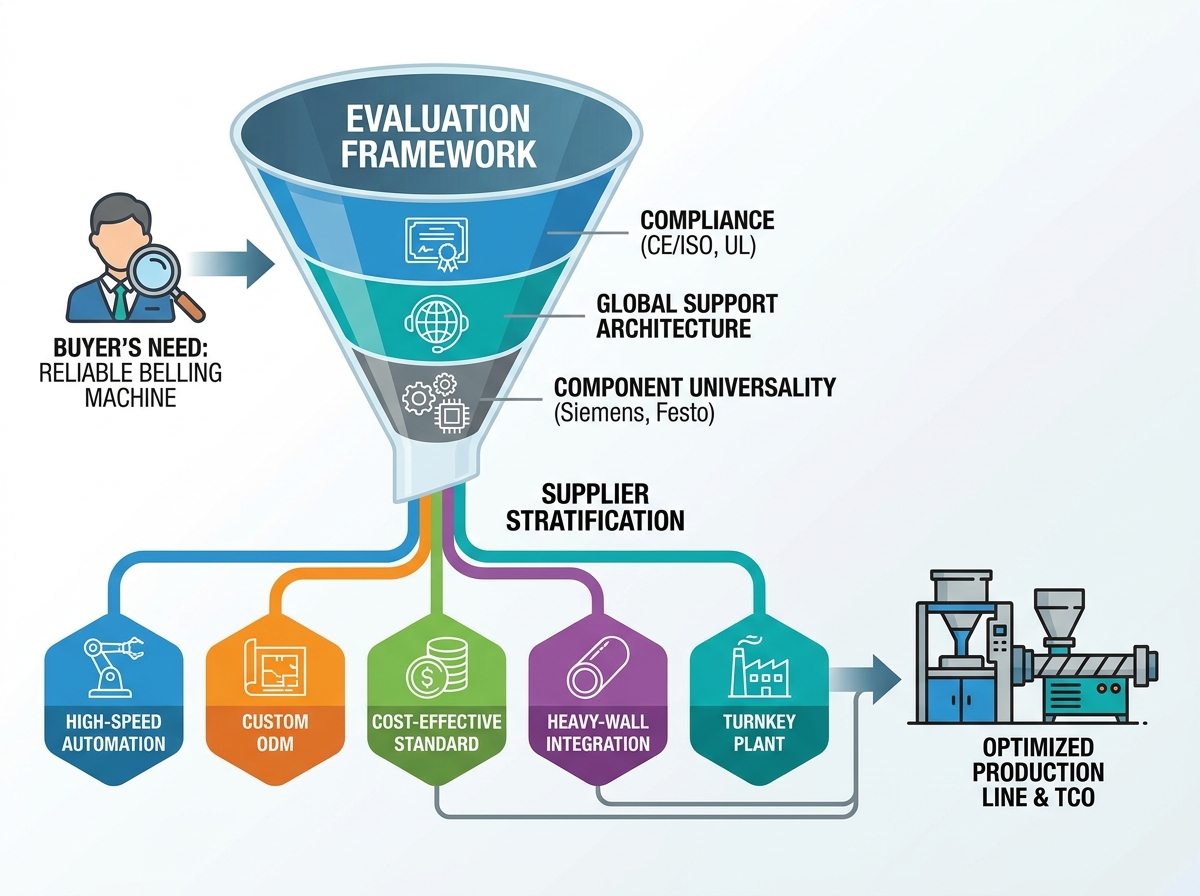
ພວກເຮົາໄດ້ສ້າງຮູບແບບການຜະລິດທີ່ແຕກຕ່າງກັນຫ້າປະເພດທີ່ເປັນຕົວແທນຂອງຜູ້ນໍາຕະຫຼາດໃນປະຈຸບັນ. ພວກເຮົາສຸມໃສ່ຄວາມສາມາດດ້ານວິສະວະກໍາທີ່ຖືກຢືນຢັນຢ່າງດຽວແທນທີ່ຈະເປັນການຮຽກຮ້ອງດ້ານການຕະຫຼາດ.
ຜູ້ຜະລິດນີ້ຊ່ຽວຊານຢ່າງເຕັມສ່ວນ ເຕັກໂນໂລຊີ ເຄື່ອງລະຄັງອັດຕະໂນມັດ . ທີມງານວິສະວະກໍາຂອງພວກເຂົາສຸມໃສ່ການກໍາຈັດຈຸດສໍາພັດຂອງຜູ້ປະຕິບັດງານທັງຫມົດ. ພວກເຂົາເຈົ້າປະສົມປະສານການຈັດສົ່ງທໍ່ອັດຕະໂນມັດ, ການໃຫ້ຄວາມຮ້ອນທີ່ຊັດເຈນ, ແລະການໂຫຼດຫຸ່ນຍົນເຂົ້າໄປໃນລໍາດັບດຽວຢ່າງຕໍ່ເນື່ອງ. ຜູ້ຜະລິດທໍ່ຂະຫນາດໃຫຍ່ຂອງເທດສະບານໄດ້ຮັບຜົນປະໂຫຍດຢ່າງຫຼວງຫຼາຍຈາກການອອກແບບນີ້. ສິ່ງອໍານວຍຄວາມສະດວກເຫຼົ່ານີ້ຮຽກຮ້ອງໃຫ້ມີການແຊກແຊງຈາກຜູ້ປະຕິບັດການສູນເພື່ອຮັກສາອັດຕາກໍາໄລທີ່ເຄັ່ງຄັດ. ມໍເຕີ servo ຄວາມໄວສູງຮັບປະກັນການຈັດຕໍາແຫນ່ງທີ່ແນ່ນອນແລະຫຼຸດຜ່ອນເວລາຮອບວຽນຢ່າງຫຼວງຫຼາຍ.
ບາງໂຄງການຕ້ອງການໂປຣໄຟລ໌ເຄື່ອງມືສະເພາະສູງ. ຜູ້ສະຫນອງນີ້ສະຫນອງຄວາມຍືດຫຍຸ່ນທີ່ບໍ່ກົງກັນໃນການອອກແບບ mold ສໍາລັບໂປຣໄຟລ໌ທໍ່ທີ່ບໍ່ແມ່ນມາດຕະຖານ. ຜູ້ຊື້ທີ່ຕ້ອງການການແກ້ໄຂ socketing ສະເພາະສໍາລັບການອອກແບບຮ່ວມກັນທີ່ເປັນເອກະລັກຄວນໃຫ້ຄວາມສໍາຄັນກັບຜູ້ຂາຍນີ້. ພວກເຂົາໃຊ້ສູນເຄື່ອງຈັກ CNC ຂັ້ນສູງເພື່ອແກະສະຫຼັກແມ່ພິມທີ່ກໍາຫນົດເອງຢ່າງໄວວາ. ພະແນກວິສະວະກໍາຂອງເຂົາເຈົ້າຮ່ວມມືໂດຍກົງກັບທີມງານຂອງທ່ານ. ພວກເຂົາຮ່າງແບບຈໍາລອງ CAD ທີ່ຊັດເຈນເພື່ອຮັບປະກັນເຕົ້າສຽບສຸດທ້າຍກົງກັບແຫວນປະທັບຕາຂອງເຈົ້າຢ່າງສົມບູນ.
ວິສະວະກໍາ Lean ຂັບເຄື່ອນປະໂຫຍດດ້ານການແຂ່ງຂັນຂອງຜູ້ຜະລິດນີ້. ພວກເຂົາເຈົ້າສະຫນອງຄວາມຫນ້າເຊື່ອຖືທີ່ສຸດສໍາລັບ sockets U-type ແລະ R-type ມາດຕະຖານໂດຍບໍ່ມີການ bloat ຊອບແວທີ່ບໍ່ຈໍາເປັນ. ຜູ້ຜະລິດຂະຫນາດກາງທີ່ຊອກຫາການນໍາໃຊ້ໄວມັກຈະເລືອກມາດຕະຖານນີ້ ເຄື່ອງສຽບທໍ່ PVC . ອຸປະກອນດັ່ງກ່າວໃຊ້ການເຄື່ອນໄຫວກົນຈັກທີ່ເຂັ້ມແຂງ, ງ່າຍດາຍ. ວິທີນີ້ຊ່ວຍຫຼຸດຜ່ອນການບຳລຸງຮັກສາ ແລະ ຫຼຸດຜ່ອນເວລາການຝຶກອົບຮົມຂອງຜູ້ປະຕິບັດງານ. ມັນສະຫນອງການດຸ່ນດ່ຽງທີ່ດີເລີດຂອງຄວາມທົນທານ rugged ແລະສາມາດຈ່າຍໄດ້ລ່ວງຫນ້າ.
polyolefins ທີ່ມີຝາຫນາຮຽກຮ້ອງໃຫ້ມີການຄຸ້ມຄອງພະລັງງານຄວາມຮ້ອນຂະຫນາດໃຫຍ່. ຜູ້ຜະລິດນີ້ສ້າງຫນ່ວຍງານທີ່ມີຄວາມສາມາດໃນການເຮັດຄວາມຮ້ອນແລະຄວາມເຢັນພິເສດ. ພວກເຂົາວິສະວະກອນເຕົາອົບພິເສດເພື່ອເຈາະຝາຢາງທີ່ຫນາແຫນ້ນຢ່າງເທົ່າທຽມກັນ. ຄວາມສາມາດນີ້ຮັບປະກັນການ synchronization seamless ກັບການຜ່ານສູງ HDPE ທໍ່ extrusion line . ເສື້ອກັນໜາວແບບພິເສດເຮັດໃຫ້ຮູບຮ່າງຂອງເຕົ້າຮັບມີຄວາມຄົງຕົວຢ່າງໄວວາກ່ອນທີ່ຈະຖອດອອກ. ສະຖຽນລະພາບຢ່າງໄວວານີ້ປ້ອງກັນການຫົດຕົວແລະຮັບປະກັນຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບໃນທົ່ວທໍ່ອາຍແກັສແລະນ້ໍາທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່.
ການຍົກລະດັບສິ່ງອໍານວຍຄວາມສະດວກມັກຈະຕ້ອງການໃຫ້ຜູ້ໃຫ້ບໍລິການເຄື່ອງຈັກຂັ້ນຕົ້ນຫາປາຍ. ຜູ້ຂາຍນີ້ສະຫນອງແລະໃຫ້ບໍລິການໂຮງງານຜະລິດທັງຫມົດ seamlessly. ຜູ້ຊື້ຍົກລະດັບພື້ນຖານໂຄງລ່າງທີ່ສົມບູນຂອງພວກເຂົາຕ້ອງການຈຸດດຽວຂອງການຮັບປະກັນການຕິດຕໍ່. ພວກເຂົາຈັດການເຄື່ອງ extruder, ຄວາມເຢັນລົງລຸ່ມ, ດຶງອອກ, ການຕັດ, ແລະຂັ້ນຕອນການລະຄັງ. ເຄືອຂ່າຍພາຍໃນຂອງພວກເຂົາເຊື່ອມຕໍ່ທຸກເຄື່ອງຈັກໂດຍຜ່ານໂປໂຕຄອນຄວບຄຸມແບບປະສົມປະສານ. ວິທີການລວມນີ້ກໍາຈັດຈຸດຕາບອດປະສົມປະສານແລະຮັບປະກັນການລາຍງານຂໍ້ມູນທີ່ synchronized ທົ່ວຊັ້ນໂຮງງານທັງຫມົດ.
ຄວາມແມ່ນຍໍາຂອງຄວາມຮ້ອນກໍານົດຄຸນນະພາບສຸດທ້າຍຂອງເຕົ້າສຽບທໍ່. ທ່ານຕ້ອງປະເມີນສະຖາປັດຕະຍະກໍາເຕົາອົບຢ່າງເຂັ້ມງວດ. ເຕົາອົບສອງຊັ້ນ ຫຼືລະບົບຄວາມຮ້ອນອິນຟາເຣດຂັ້ນສູງປ້ອງກັນການຜິດປົກກະຕິຂອງທໍ່ຢ່າງມີປະສິດທິພາບ. ພວກເຂົາເຈົ້ານໍາໃຊ້ພະລັງງານຄວາມຮ້ອນເທົ່າທຽມກັນໃນທົ່ວວົງຮອບທໍ່. ຄວາມຮ້ອນທີ່ບໍ່ສະຫມໍ່າສະເຫມີເຮັດໃຫ້ພາດສະຕິກ warp ໃນໄລຍະການຂະຫຍາຍຕົວ. warping ນີ້ເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍອັດຕາການຂູດຂອງທ່ານ. ລະບົບອິນຟາເລດເຈາະເຂົ້າໄປໃນເມຕຣິກໂພລີເມີຢ່າງໄວວາ. ພວກເຂົາຫຼຸດຜ່ອນເວລາຄວາມຮ້ອນໂດຍລວມແລະປົກປ້ອງຫນ້າດິນຂອງທໍ່ຈາກການເຜົາໄຫມ້.
ທ່ານຄວນວັດແທກປະສິດທິພາບຂອງເຄື່ອງຈັກໂດຍເວລາການປ່ຽນແປງເຄື່ອງມືຂອງມັນ. ລະບົບການປ່ຽນແປງດ່ວນແມ່ນມີຄວາມຈໍາເປັນຢ່າງແທ້ຈິງສໍາລັບສິ່ງອໍານວຍຄວາມສະດວກຫຼາຍ SKU. ແມ່ພິມ bolted ແບບເກົ່າແກ່ໃຊ້ເວລາຫຼາຍຊົ່ວໂມງເພື່ອແລກປ່ຽນແລະສອດຄ່ອງ. ຫນ່ວຍງານທີ່ທັນສະໄຫມໃຊ້ການຍຶດທໍ່ pneumatic ແລະສະຖານີ mold pre-heated. ການຍົກລະດັບເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ຜູ້ປະກອບການສາມາດປ່ຽນເສັ້ນຜ່າສູນກາງຂອງທໍ່ໃນນາທີ. ການປະຕິບັດຫຼັກການຂອງການແລກປ່ຽນ Die (SMED) ນາທີດຽວເຮັດໃຫ້ຕາຕະລາງການຜະລິດຂອງທ່ານມີຄວາມວ່ອງໄວ.
ເອກະພາບຂອງອົງປະກອບປ້ອງກັນສະຖານະການລັອກໃນຜູ້ຂາຍທີ່ເປັນອັນຕະລາຍ. ທ່ານຕ້ອງເນັ້ນຫນັກເຖິງຄວາມສໍາຄັນຂອງ pneumatics ແລະເອເລັກໂຕຣນິກທີ່ມີຢູ່ໃນສາກົນ. ຮຽກຮ້ອງໃຫ້ຍີ່ຫໍ້ເຊັ່ນ Festo ຫຼື SMC ສໍາລັບກະບອກອາກາດ. ຕ້ອງການ Siemens, Schneider, ຫຼື Allen-Bradley ສໍາລັບອົງປະກອບ PLC ແລະ HMI. ແຜງວົງຈອນທີ່ເປັນເຈົ້າຂອງຈະທໍາລາຍຕາຕະລາງການຜະລິດຂອງເຈົ້າເມື່ອພວກມັນລົ້ມເຫລວ. ອົງປະກອບທີ່ໄດ້ມາດຕະຖານຊ່ວຍໃຫ້ທີມງານບໍາລຸງຮັກສາທ້ອງຖິ່ນຂອງທ່ານມີແຫຼ່ງທົດແທນຈາກຜູ້ຈັດຈໍາຫນ່າຍທີ່ຢູ່ໃກ້ຄຽງໃນທັນທີ.
ຄວາມຜິດພາດທົ່ວໄປ:
ຍອມຮັບລະຫັດຜ່ານ PLC ທີ່ເປັນເຈົ້າຂອງ. ຕ້ອງການການເຂົ້າເຖິງຢ່າງເຕັມທີ່ໃນເຫດຜົນການຂຽນໂປລແກລມຂອງເຄື່ອງຈັກ.
ບໍ່ສົນໃຈການເໜັງຕີງແຮງດັນຂອງພາກພື້ນ. ໃຫ້ແນ່ໃຈວ່າຜູ້ຜະລິດຕິດຕັ້ງເຄື່ອງຄວບຄຸມແຮງດັນທີ່ແຂງແຮງທີ່ເຫມາະສົມກັບຕາຂ່າຍໄຟຟ້າທ້ອງຖິ່ນຂອງທ່ານ.
ມອງຂ້າມການຈຳກັດຮອບວຽນຄວາມເຢັນ. ການໃຫ້ຄວາມຮ້ອນທີ່ໄວຂຶ້ນໝາຍຄວາມວ່າບໍ່ມີຫຍັງຖ້າວົງຈອນການເຮັດຄວາມເຢັນຂັດຂວາງຂະບວນການຂັບຖ່າຍ.
ຄວາມສ່ຽງຂອງຄໍຂວດເຮັດໃຫ້ເກີດໄພຂົ່ມຂູ່ທີ່ໃຫຍ່ທີ່ສຸດຕໍ່ການຕິດຕັ້ງທີ່ປະສົບຜົນສໍາເລັດ. ຄວາມໄວຂອງເສັ້ນທີ່ບໍ່ກົງກັນລະຫວ່າງ extruder ແລະ belling unit ເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຂອງສາຍ pile-ups. extruder ຂອງທ່ານ pushes ຢາງຢ່າງຕໍ່ເນື່ອງ. ຖ້າວົງຈອນເຕົ້າຮັບໃຊ້ເວລາດົນເກີນໄປ, ທໍ່ຈະຂັດເຂົ້າໄປໃນຕາຕະລາງການຈັດສົ່ງ. ທ່ານຕ້ອງຄິດໄລ່ຜົນຜະລິດສູງສຸດທີ່ແນ່ນອນຂອງອຸປະກອນ extrusion ຂອງທ່ານ. ແບ່ງປັນຄວາມໄວທີ່ແນ່ນອນເຫຼົ່ານີ້ກັບຜູ້ສະຫນອງຂອງທ່ານ. ພວກເຂົາຕ້ອງວິສະວະກໍາຮອບວຽນຄວາມເຢັນແລະ ejection ເພື່ອ outpace extruder ຂອງທ່ານເລັກນ້ອຍ.
ການຈັບມືກັນດ້ວຍຊອບແວສະແດງເຖິງຄວາມເປັນຈິງທີ່ສັບສົນຢູ່ຊັ້ນໂຮງງານ. ທ່ານກໍາລັງປະສົມປະສານເຫດຜົນ PLC ໃຫມ່ກັບລະບົບເກົ່າແກ່ກ່ຽວກັບປະຈຸບັນຂອງທ່ານ ສາຍການຜະລິດທໍ່ PVC . ເຄື່ອງ extruders ເກົ່າອາດຈະໃຊ້ເຫດຜົນການຖ່າຍທອດພື້ນຖານຫຼືໂປໂຕຄອນການສື່ສານທີ່ລ້າສະໄຫມ. ຫນ່ວຍຊັອກເກັດໃຫມ່ອາດຈະໃຊ້ເຄືອຂ່າຍ Profinet ຫຼື EtherCAT ທີ່ທັນສະໄຫມ. ທ່ານຕ້ອງເຊື່ອມຕໍ່ຊ່ອງຫວ່າງການສື່ສານນີ້ຢ່າງບໍ່ມີຂໍ້ບົກພ່ອງ. ອຸປະກອນຕ້ອງແບ່ງປັນສັນຍານທີ່ສໍາຄັນເຊັ່ນ: 'ທໍ່ກຽມພ້ອມ,' 'ຢຸດແຖວ,' ແລະ 'ຢຸດສຸກເສີນ.' ການບໍ່ເຮັດແຜນທີ່ສັນຍານເຫຼົ່ານີ້ນໍາໄປສູ່ການປະທະກັນທາງກົນຈັກ ແລະອັນຕະລາຍດ້ານຄວາມປອດໄພ.
ຂໍ້ ຈຳ ກັດດ້ານພື້ນທີ່ແລະການຈັດວາງມັກຈະຈັບຜູ້ຊື້ອອກຈາກການເຝົ້າລະວັງ. ທ່ານຕ້ອງແກ້ໄຂຮອຍຕີນກາທາງກາຍະພາບຂອງເຄື່ອງຈັກໃຫມ່ກ່ອນໄວອັນຄວນ. ອັດຕະໂນມັດທີ່ອັບເກຣດແລ້ວມັກຈະຕ້ອງການບ່ອນຫຸ້ມຄວາມປອດໄພທີ່ໃຫຍ່ກວ່າ ແລະແຜງເຂົ້າເຖິງທີ່ກວ້າງຂຶ້ນ. ນອກຈາກນັ້ນ, ທ່ານຕ້ອງພິຈາລະນາຄວາມຈໍາເປັນຂອງຕາຕະລາງການຈັດສົ່ງທໍ່ອັດຕະໂນມັດ. ຕາຕະລາງເຫຼົ່ານີ້ buffer ທໍ່ລະຫວ່າງ cutter ແລະ belling ເຕົາອົບ. ຮ້ອງຂໍຮູບແບບ CAD 2D ທີ່ຊັດເຈນຈາກຜູ້ສະຫນອງ. ວາງຮູບແຕ້ມນີ້ໃສ່ແຜນພື້ນຕົວຈິງຂອງທ່ານເພື່ອຮັບປະກັນການເຂົ້າເຖິງລົດຍົກທີ່ພຽງພໍ ແລະທາງຍ່າງຂອງຜູ້ປະກອບການ.
ການທົດສອບການຍອມຮັບຂອງໂຮງງານ (FAT) ເຮັດຫນ້າທີ່ເປັນການປ້ອງກັນຕົ້ນຕໍຂອງທ່ານຕໍ່ກັບອຸປະກອນທີ່ຜິດພາດ. ທ່ານຕ້ອງຮຽກຮ້ອງໃຫ້ມີວິດີໂອທີ່ສົມບູນແບບຫຼື FAT ດ້ວຍຕົນເອງກ່ອນທີ່ຈະອະນຸຍາດການຂົນສົ່ງ. ຜູ້ສະຫນອງຕ້ອງດໍາເນີນການຕົວຢ່າງທໍ່ສະເພາະຂອງທ່ານ. ພວກເຂົາຕ້ອງທົດສອບຊັ້ນວັດສະດຸທີ່ແນ່ນອນແລະຄວາມຫນາຂອງກໍາແພງ. ແລ່ນທໍ່ທົດສອບນ້ໍາຫນັກເບົາບໍ່ພິສູດຫຍັງເລີຍ. ທ່ານຕ້ອງການເບິ່ງເຄື່ອງຈັກຈັດການຜະລິດຕະພັນທີ່ຫນັກທີ່ສຸດ, ຫນາທີ່ສຸດຂອງທ່ານພາຍໃຕ້ການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງເປັນເວລາຫຼາຍຊົ່ວໂມງ.
ໂຄງສ້າງເງື່ອນໄຂການຊໍາລະປະມານຈຸດສໍາຄັນດ້ານການປະຕິບັດສະຫນອງການປົກປ້ອງສັນຍາທີ່ສໍາຄັນ. ຢ່າຈ່າຍຍອດເງິນເຕັມທີ່ກ່ອນທີ່ເຄື່ອງຈະອອກຈາກໂຮງງານ. ປະຕິບັດຕາມວິທີການຈຸດສໍາຄັນທີ່ເຂັ້ມງວດເພື່ອຮັກສາອໍານາດ:
ການຈ່າຍເງິນລົງ: ປ່ອຍ 30% ເພື່ອລິເລີ່ມຂັ້ນຕອນວິສະວະກໍາ ແລະການຜະລິດ.
ການອະນຸມັດ FAT: ປ່ອຍ 50% ພຽງແຕ່ຫຼັງຈາກການທົດສອບການຍອມຮັບຂອງໂຮງງານສົບຜົນສໍາເລັດແລະເປັນເອກະສານ.
ການສໍາເລັດ SAT: ຖື 20% ສຸດທ້າຍຈົນກ່ວາຜົນສໍາເລັດຂອງຄະນະກໍາມະການແລະການທົດສອບການຍອມຮັບສະຖານທີ່ (SAT) ຢູ່ສະຖານທີ່ຂອງທ່ານ.
ສຸດທ້າຍ, ເຈລະຈາສັນຍາອາໄຫຼ່ທີ່ສົມບູນແບບເຂົ້າໄປໃນຄໍາສັ່ງຊື້ເບື້ອງຕົ້ນ. ການຂົນສົ່ງອົງປະກອບໂລຫະຫນັກໄປຕ່າງປະເທດໃຊ້ເວລາຫຼາຍອາທິດແລະຄ່າໃຊ້ຈ່າຍຂອງໂຊກ. ຕ້ອງການຊຸດຊິ້ນສ່ວນສວມໃສ່ທີ່ສໍາຄັນສອງປີລ່ວງໜ້າ. ຊຸດນີ້ຄວນປະກອບມີອົງປະກອບຄວາມຮ້ອນພິເສດ, ປະທັບຕາ pneumatic, relays ມາດຕະຖານ, ແລະເຊັນເຊີພິເສດ. ການມີສ່ວນເຫຼົ່ານີ້ຢູ່ໃນຊັ້ນວາງຂອງທ່ານໃນມື້ຫນຶ່ງຮັບປະກັນເວລາເຮັດວຽກສູງສຸດໃນລະຫວ່າງປີທໍາອິດຂອງການດໍາເນີນງານທີ່ສໍາຄັນ.
ການເລືອກສິດ ເຄື່ອງ belling ທໍ່ ຢາງ ຮຽກ ຮ້ອງ ໃຫ້ ຊອກ ຫາ ໄກ ຜ່ານ ມາ quote ເບື້ອງ ຕົ້ນ. ທ່ານຕ້ອງປະເມີນຄວາມເລິກດ້ານວິສະວະກໍາທີ່ແທ້ຈິງຂອງຜູ້ສະຫນອງແລະໂຄງສ້າງພື້ນຖານຫລັງການຂາຍທົ່ວໂລກ. ເນັ້ນໜັກໃສ່ອົງປະກອບທົ່ວໄປ, ເທັກໂນໂລຍີການໃຫ້ຄວາມຮ້ອນທີ່ຊັດເຈນ, ແລະຄວາມສາມາດໃນການເຊື່ອມໂຍງຊອບແວທີ່ເຂັ້ມແຂງ. ປັດໃຈເຫຼົ່ານີ້ຊີ້ບອກເຖິງຄວາມໝັ້ນຄົງຂອງການຜະລິດໃນອະນາຄົດຂອງທ່ານໂດຍກົງ.
ຈຳກັດທາງເລືອກຂອງທ່ານໃນຍຸດທະສາດໃຫ້ສອງ ຫຼືສາມຜູ້ສະໜອງ. ອີງໃສ່ເຫດຜົນການຄັດເລືອກນີ້ກ່ຽວກັບຄວາມຕ້ອງການວັດສະດຸສະເພາະຂອງທ່ານ, ເຊັ່ນ: PVC ທຽບກັບ HDPE. ປະເມີນເປົ້າຫມາຍອັດຕະໂນມັດພາຍໃນຂອງທ່ານແລະຄວາມຕ້ອງການການປ່ຽນແປງເຄື່ອງມື. ກໍາຈັດຜູ້ຂາຍທີ່ບໍ່ສາມາດສະຫນອງໂຄງຮ່າງການ FAT ໂປ່ງໃສຫຼືອົງປະກອບທົ່ວໂລກທີ່ໄດ້ມາດຕະຖານ.
ປະຕິບັດໃນມື້ນີ້ໂດຍການຮ້ອງຂໍໃຫ້ມີການຈັດວາງດ້ານວິຊາການລະອຽດຈາກຜູ້ສະຫມັກຄັດເລືອກຂອງທ່ານ. ຕ້ອງການລາຍການອົງປະກອບຍີ່ຫໍ້ລາຍການສໍາລັບ pneumatics ແລະເອເລັກໂຕຣນິກທັງຫມົດ. ນອກຈາກນັ້ນ, ຮຽກຮ້ອງໃຫ້ເວົ້າກັບຜູ້ຕິດຕໍ່ອ້າງອີງຈາກຜູ້ຊື້ທີ່ຄ້າຍຄືກັນໃນພາກພື້ນຂອງທ່ານ. ການສົນທະນາໃນໂລກທີ່ແທ້ຈິງເຫຼົ່ານີ້ຈະເປີດເຜີຍຄວາມຫນ້າເຊື່ອຖືທີ່ແທ້ຈິງຂອງເຄື່ອງຈັກແລະເຄືອຂ່າຍສະຫນັບສະຫນູນຂອງພວກເຂົາ.
A: ເວລານໍາໂດຍປົກກະຕິແມ່ນຕັ້ງແຕ່ 45 ຫາ 90 ມື້. ເຄື່ອງມາດຕະຖານມັກຈະສົ່ງພາຍໃນຫົກອາທິດ. ການສ້າງ ODM ແບບກຳນົດເອງ ຫຼືການກຳນົດຄ່າຫຼາຍເຕົາທີ່ຊັບຊ້ອນໃຊ້ເວລາດົນກວ່າເນື່ອງຈາກເຄື່ອງຈັກເຮັດແມ່ພິມຕາມຄວາມຕ້ອງການ ແລະໄລຍະການທົດສອບຊອບແວທີ່ຂະຫຍາຍອອກໄປ.
A: ແມ່ນແລ້ວ, ພວກມັນປະສົມປະສານຢ່າງຄ່ອງແຄ້ວໂດຍໃຫ້ຜູ້ສະຫນອງໃຊ້ໂປໂຕຄອນ PLC ທີ່ເຂົ້າກັນໄດ້ເຊັ່ນ Profinet ຫຼື Modbus. ທ່ານຕ້ອງສະຫນອງຂໍ້ມູນຄວາມໄວສາຍທີ່ຖືກຕ້ອງແລະຄວາມຕ້ອງການສັນຍານລົງລຸ່ມໃນໄລຍະວິສະວະກໍາເບື້ອງຕົ້ນເພື່ອຮັບປະກັນການຈັບມືຊອບແວທີ່ເຫມາະສົມ.
A: ຜູ້ຜະລິດທີ່ນິຍົມຫລາຍທີ່ສຸດສົ່ງວິສະວະກອນໂດຍກົງສໍາລັບການຈ້າງງານຢູ່ສະຖານທີ່. ຜູ້ຊື້ມັກຈະກວມເອົາຄ່າໃຊ້ຈ່າຍໃນການເດີນທາງແລະທີ່ພັກ. ອີກທາງເລືອກ, ຜູ້ສະຫນອງຈໍານວນຫຼາຍໃນປັດຈຸບັນສະຫນອງການສອນວິດີໂອທີ່ສົມບູນແບບແລະໄລຍະໄກ Augmented Reality (AR) ແກ້ໄຂບັນຫາສໍາລັບການຕິດຕັ້ງດ້ວຍຕົນເອງ.
A: ມັນເປັນໄປໄດ້ທາງດ້ານເຕັກນິກໂດຍການປ່ຽນແມ່ພິມແລະຕົວກໍານົດການໃຫ້ຄວາມຮ້ອນ. ຢ່າງໃດກໍຕາມ, ມັນບໍ່ມີປະສິດທິພາບສູງ. PVC ແລະ HDPE ຕ້ອງການເສັ້ນໂຄ້ງຄວາມຮ້ອນ ແລະເວລາເຮັດຄວາມເຢັນທີ່ແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ເຄື່ອງທີ່ອຸທິດຕົນແມ່ນແນະນໍາໃຫ້ຮັກສາຄວາມໄວການຜະລິດສູງ.


