

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-07-02 Opprinnelse: nettsted


Anskaffelse av kapitalutstyr har enorme eierandeler for ledere av produksjonsanlegg. Innkjøp av maskiner i utlandet krever en nøye, kalkulert balanse. Du må veie kostnadsbesparelser på forhånd mot alvorlige langsiktige risikoer som uventet nedetid og integrasjonsfeil. Kina dominerer det globale eksportmarkedet for produksjonsutstyr for plastrør i dag. Du vil finne massive industrielle knutepunkter som produserer tusenvis av enheter årlig. Leverandørens evner varierer imidlertid voldsomt på tvers av disse produksjonssonene. De spenner fra grunnleggende utstyrsmontører til tier-one automasjonsingeniører som bygger komplekse, svært synkroniserte systemer. Denne veiledningen bryter ned de beste produsentene basert på verifiserbare, objektive kriterier. Vi evaluerer strengt industrisertifiseringer, integrasjonsevner i den virkelige verden og globale ettersalgsstøttenettverk. Les videre for å finne handlingsrettede rammer for å evaluere disse leverandørene på riktig måte. Du vil lære hvordan du trygt kan velge rett Kina klokkemaskinleverandør for ditt anlegg.
Leverandørstratifisering: De 5 beste produsentene er kategorisert etter deres spesifikke styrker – fra høyhastighetsautomatisering til kostnadseffektiv ODM-tilpasning.
Integrasjon er kritisk: En frittstående maskin er ubrukelig hvis den hindrer din eksisterende PVC-rørproduksjonslinje. Synkroniseringsmuligheter skiller tier-one-leverandører fra tier-to.
Baseline for evaluering: Unngå leverandører som ikke kan levere et gjennomsiktig rammeverk for fabrikkakseptansetest (FAT) og standardiserte (f.eks. Siemens, PLS) globale reservedeler.
Å definere et vellykket anskaffelsesprosjekt krever klar forretningsproblemramme. Anleggsledere fikserer ofte på rå maskinhastighet. Sann suksess avhenger imidlertid av overall Equipment Effectiveness (OEE). Du vil ha minimale skraphastigheter under socket-prosessen. Du trenger også sømløs linjeintegrasjon. En dårlig integrert enhet forårsaker oppstrøms blokkeringer og tvinger fram kostbare manuelle inngrep.
Samsvar og sertifiseringer utgjør den absolutte grunnlinjen for enhver seriøs evaluering. Du bør kreve standard CE- og ISO-sertifiseringer umiddelbart. Disse dokumentene beviser grunnleggende produksjonskompetanse og sikkerhetsoverholdelse. Nordamerikanske kjøpere må imidlertid presse hardere på. Du må understreke det kritiske behovet for UL- eller CSA-overholdelse. Eksport av usertifiserte elektriske paneler til disse regionene garanterer installasjonsforsinkelser og strenge regulatoriske bøter.
Global støttearkitektur skiller premiumprodusenter fra standardmontører. Mange leverandører hevder å tilby verdensomspennende støtte. Du må skille mellom leverandører som er avhengige av uavhengige tredjepartsleverandører kontra de som driver direkte regionale knutepunkter. Direkte nav gir raskere forsendelse av deler og garantert teknikeropplæring. Videre er robuste fjerndiagnosefunksjoner ikke omsettelige. Toppingeniører bør feilsøke PLS-logikken din eksternt før de sender ut personell.
Sammenligningsdiagrammet for leverandørstøttearkitektur nedenfor fremhever de kritiske forskjellene mellom leverandørstøttenivåer.
Støttenivå |
Feltservicemodell |
Diagnostisk evne |
Tilgjengelighet av deler |
|---|---|---|---|
Nivå 1 (Premium) |
Direkte regionale tjenesteknutepunkter |
Ekstern PLS-tilgang i sanntid |
Lokal lagerbeholdning |
Nivå 2 (standard) |
Sertifiserte tredjepartsbyråer |
Feilsøking av videosamtaler |
Ekspressluftfrakt fra Kina |
Nivå 3 (grunnleggende) |
Fly-in-teknikere utenlands |
E-post/WeChat korrespondanse |
Standard leveringsforsinkelser |
Beste praksis: Be alltid om direkte kontaktinformasjon til den regionale servicesjefen før du fullfører innkjøpsordren.
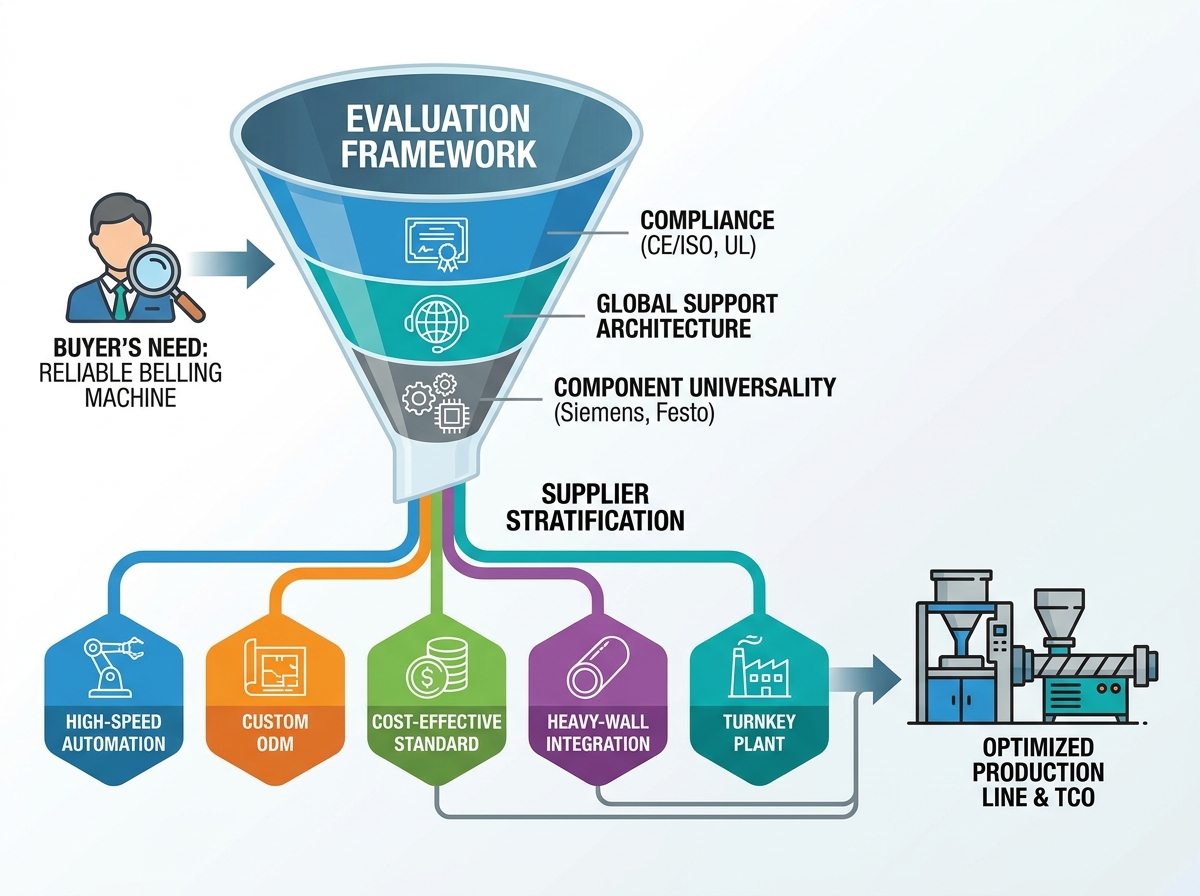
Vi profilerte fem distinkte produksjonsarketyper som representerte de nåværende markedslederne. Vi fokuserte utelukkende på verifiserte tekniske evner i stedet for markedsføringspåstander.
Denne produsenten spesialiserer seg tungt på fullt ut automatisk klokkemaskinteknologi . Ingeniørteamene deres fokuserer på å eliminere operatørberøringspunkter fullstendig. De integrerer automatisert rørlevering, presisjonsoppvarming og robotavlasting i en enkelt kontinuerlig sekvens. Storskala kommunale rørprodusenter drar enormt godt nytte av dette designet. Disse fasilitetene krever null-operatørintervensjoner for å opprettholde strenge fortjenestemarginer. Høyhastighets servomotorer sikrer nøyaktig posisjonering og reduserer syklustidene drastisk.
Noen prosjekter krever svært spesifikke verktøyprofiler. Denne leverandøren gir uovertruffen fleksibilitet i formdesign for ikke-standard rørprofiler. Kjøpere som trenger skreddersydde stikkontaktløsninger for unike fellesdesign bør prioritere denne leverandøren. De bruker avanserte CNC maskineringssentre for å skjære tilpassede former raskt. Ingeniøravdelingen deres samarbeider direkte med teamet ditt. De utarbeider presise CAD-modeller for å sikre at den endelige sokkelen matcher dine proprietære tetningsringer perfekt.
Lean engineering driver denne produsentens konkurransefortrinn. De leverer ekstrem pålitelighet for standard U-type og R-type stikkontakter uten unødvendig programvareoppblåsing. Mellomstore produsenter som leter etter rask distribusjon, velger ofte denne standarden PVC-rørmuffemaskin . Utstyret bruker robuste, forenklede mekaniske bevegelser. Denne tilnærmingen minimerer vedlikeholdskostnader og reduserer operatøropplæringstiden. Det gir en utmerket balanse mellom robust holdbarhet og rimelige priser.
Tykkveggede polyolefiner krever massiv termisk energistyring. Denne produsenten bygger enheter med eksepsjonell varme- og kjølekapasitet. De konstruerer spesialiserte ovner for å penetrere tette plastvegger jevnt. Denne egenskapen sikrer sømløs synkronisering med høy gjennomstrømming HDPE rør ekstruderingslinje . Avanserte vannkjølende jakker stabiliserer raskt kontaktformen før utstøting. Denne raske stabiliseringen forhindrer krymping og garanterer dimensjonsnøyaktighet over gass- og vannrør med stor diameter.
Oppgraderinger av anlegg krever ofte ende-til-ende maskinleverandører. Denne leverandøren leverer og betjener hele produksjonsanlegg sømløst. Kjøpere som oppgraderer sin komplette infrastruktur foretrekker sterkt ett enkelt garantikontaktpunkt. De håndterer ekstruderen, nedstrøms kjøling, avhenting, skjæring og klokketrinn. Deres interne nettverk kobler sammen hver maskin via en enhetlig kontrollprotokoll. Denne helhetlige tilnærmingen eliminerer blindsoner for integrering og sikrer synkronisert datarapportering over hele fabrikkgulvet.
Oppvarmingspresisjon dikterer i stor grad den endelige kvaliteten på en rørstuss. Du må vurdere ovnsarkitekturen nøye. Dobbelovn eller avanserte infrarøde varmesystemer forhindrer rørdeformasjon effektivt. De tilfører termisk energi jevnt over røromkretsen. Ujevn oppvarming fører til at plasten deformeres i ekspansjonsfasen. Denne vridningen øker skraphastigheten drastisk. Infrarøde systemer trenger raskt inn i polymermatrisen. De reduserer den totale oppvarmingstiden og beskytter røroverflaten mot svie.
Du bør også måle en maskins effektivitet ut fra dens verktøyskiftetid. Hurtigskiftesystemer er helt avgjørende for multi-SKU-anlegg. Gammeldagse boltede former tar timer å bytte og justere. Moderne enheter bruker pneumatisk klemme og forvarmede formstasjoner. Disse oppgraderingene lar operatører bytte rørdiameter på få minutter. Implementering av Single-Minute Exchange of Die (SMED)-prinsipper holder produksjonsplanen din smidig.
Komponentuniversalitet forhindrer katastrofale leverandørscenarier. Du må understreke viktigheten av internasjonalt tilgjengelig pneumatikk og elektronikk. Insister på merker som Festo eller SMC for luftsylindere. Etterspør Siemens, Schneider eller Allen-Bradley for PLS- og HMI-komponenter. Proprietære kretskort vil ødelegge produksjonsplanen din når de mislykkes. Standardiserte komponenter lar ditt lokale vedlikeholdsteam kjøpe erstatninger fra nærliggende distributører umiddelbart.
Vanlige feil:
Godta proprietære PLS-passord. Krev alltid full åpen tilgang til maskinens programmeringslogikk.
Ignorerer regionale spenningssvingninger. Sørg for at produsenten installerer robuste spenningsregulatorer som er skreddersydd for ditt lokale nett.
Overser grenser for kjølesyklus. Raskere oppvarming betyr ingenting hvis kjølesyklusen hindrer utstøtingsprosessen.
Flaskehalsrisikoen utgjør den største trusselen for en vellykket installasjon. Utilpassede linjehastigheter mellom ekstruderen og klokkeenheten forårsaker katastrofale linjeopphopninger. Ekstruderen din skyver plast kontinuerlig. Hvis stikkontakten tar for lang tid, vil rør krasje inn i leveringsbordet. Du må beregne den nøyaktige maksimale ytelsen til ekstruderingsutstyret ditt. Del disse nøyaktige hastighetene med leverandøren din. De må konstruere kjøle- og utkastingssyklusene for å overgå ekstruderen litt.
Programvarehåndtrykk representerer en kompleks virkelighet på fabrikkgulvet. Du integrerer ny PLS-logikk med eldre systemer på din nåværende PVC-rør produksjonslinje . Eldre ekstrudere kan bruke grunnleggende relélogikk eller utdaterte kommunikasjonsprotokoller. Den nye stikkontakten bruker sannsynligvis moderne Profinet- eller EtherCAT-nettverk. Du må bygge bro over dette kommunikasjonsgapet feilfritt. Utstyret må dele kritiske signaler som 'rørklar' 'linjestopp' og 'nødstopp.' Manglende kartlegging av disse signalene fører til mekaniske kollisjoner og sikkerhetsfarer.
Plass- og layoutbegrensninger fanger ofte kjøpere på vakt. Du må ta tak i det fysiske fotavtrykket til det nye maskineriet tidlig. Oppgradert automatisering krever ofte større sikkerhetsskap og bredere tilgangspaneler. Videre må du vurdere nødvendigheten av automatiserte rørleveringstabeller. Disse tabellene bufferer rørene mellom kutteren og klokkeovnen. Be om et presist 2D CAD-oppsett fra leverandøren. Legg denne tegningen over på din faktiske planløsning for å garantere tilstrekkelig gaffeltrucktilgang og operatørgangveier.
Factory Acceptance Test (FAT) fungerer som ditt primære forsvar mot defekt utstyr. Du må kreve en omfattende video eller personlig FAT før du godkjenner forsendelsen. Leverandøren må kjøre dine spesifikke rørprøver. De må teste dine nøyaktige materialkvaliteter og veggtykkelser. Å kjøre lette testrør beviser ingenting. Du vil se maskinen håndtere de tyngste produktene med tykkeste vegger under kontinuerlig drift i flere timer.
Strukturering av betalingsvilkår rundt ytelsesmilepæler gir viktige kontraktsmessige garantier. Ikke betal hele saldoen før maskinen forlater fabrikken. Følg en streng milepælstilnærming for å opprettholde innflytelse:
Forskuddsbetaling: Frigjør 30 % for å starte prosjekterings- og produksjonsfasen.
FAT-godkjenning: Frigjør 50 % bare etter en vellykket og dokumentert fabrikkakseptansetest.
SAT-fullføring: Hold de siste 20 % til vellykket igangkjøring og Site Acceptance Test (SAT) på anlegget ditt.
Til slutt, forhandle en omfattende reservedelsavtale inn i den første innkjøpsordren. Å sende tungmetallkomponenter til utlandet senere tar uker og koster en formue. Krev en toårig pakke med kritiske slitedeler på forhånd. Denne pakken bør inkludere ekstra varmeelementer, pneumatiske tetninger, standard reléer og spesialiserte sensorer. Å ha disse delene på hyllen på dag én garanterer maksimal oppetid under de kritiske første driftsårene.
Velge rett klokkemaskin for plastrør krever at du ser langt forbi det første tilbudet. Du må vurdere leverandørens sanne tekniske dybde og globale ettersalgsinfrastruktur. Fokuser sterkt på universelle komponenter, presis varmeteknologi og robuste programvareintegrasjonsmuligheter. Disse faktorene dikterer direkte din fremtidige produksjonsstabilitet.
Begrens alternativene dine strategisk til to eller tre leverandører. Baser denne kortlistelogikken på dine spesifikke materialkrav, for eksempel PVC versus HDPE. Evaluer dine interne automatiseringsmål og behov for verktøyskifte. Eliminer leverandører som ikke kan tilby transparente FAT-rammeverk eller standardiserte globale komponenter.
Ta handling i dag ved å be om detaljerte tekniske oppsett fra kandidatene dine på listen. Be om spesifiserte merkekomponentlister for all pneumatikk og elektronikk. Videre insister på å snakke med referansekontakter fra lignende kjøpere i din region. Disse virkelige samtalene vil avsløre den sanne påliteligheten til deres maskineri og støttenettverk.
A: Ledetider varierer vanligvis fra 45 til 90 dager. Standardmaskiner sendes ofte innen seks uker. Tilpassede ODM-konstruksjoner eller komplekse flerovnskonfigurasjoner tar lengre tid på grunn av skreddersydd formbearbeiding og utvidede programvaretestfaser.
A: Ja, de integreres jevnt forutsatt at leverandøren bruker kompatible PLS-protokoller som Profinet eller Modbus. Du må oppgi nøyaktige linjehastighetsdata og nedstrømssignalkrav under den innledende konstruksjonsfasen for å sikre riktig programvarehåndtrykk.
A: De fleste premiumprodusenter sender ingeniører direkte for igangkjøring på stedet. Kjøper dekker vanligvis reise- og oppholdskostnader. Alternativt tilbyr mange leverandører nå omfattende videoveiledninger og eksterne feilsøkingsøkter for Augmented Reality (AR) for selvinstallasjon.
A: Det er teknisk mulig ved å endre former og varmeparametere. Det er imidlertid svært ineffektivt. PVC og HDPE krever vidt forskjellige varmekurver og kjøletider. Dedikerte maskiner anbefales sterkt for å opprettholde høye produksjonshastigheter.


