


資本設備の調達は、製造施設の管理者にとって大きな利害をもたらします。海外で機械を調達するには、注意深く計算されたバランスが必要です。予期せぬダウンタイムや統合障害などの深刻な長期リスクと、初期コストの削減を比較検討する必要があります。現在、中国はプラスチックパイプ製造装置の世界の輸出市場を独占しています。年間数千台を生産する大規模な産業拠点が見つかります。ただし、サプライヤーの能力はこれらの製造ゾーンによって大きく異なります。基本的な機器の組み立て業者から、複雑で高度に同期されたシステムを構築する第一級の自動化エンジニアまで、その範囲は多岐にわたります。このガイドでは、検証可能な客観的な基準に基づいてトップメーカーを分類します。当社は、厳格な業界認定、実際の統合能力、および世界的なアフターサポート ネットワークを厳しく評価します。読み続けて、これらのベンダーを適切に評価するための実用的なフレームワークを見つけてください。自信を持って適切な候補者のリストに掲載する方法を学びます あなたの施設のための中国のベリングマシンのサプライヤー 。
サプライヤーの階層化: 上位 5 つのメーカーは、高速自動化からコスト効率の高い ODM カスタマイズまで、特定の強みによって分類されています。
統合は重要です: 既存の PVC パイプ生産ラインのボトルネックになる場合、スタンドアロン マシンは役に立ちません。同期機能により、第 1 層サプライヤーと第 2 層サプライヤーが分離されます。
評価ベースライン: 透明性のある工場受け入れテスト (FAT) フレームワークと標準化された (シーメンス、PLC など) グローバル スペアパーツを提供できないサプライヤーは避けてください。
成功する調達プロジェクトを定義するには、明確なビジネス問題の枠組みが必要です。施設管理者は、マシンの生の速度にこだわることがよくあります。ただし、真の成功は総合設備効率 (OEE) にかかっています。ソケット化プロセス中のスクラップ率を最小限に抑えたいと考えています。シームレスなライン統合も必要です。統合が不十分なユニットは上流の閉塞を引き起こし、コストのかかる手動介入を余儀なくされます。
コンプライアンスと認証は、あらゆる重大な評価の絶対的なベースラインを形成します。標準の CE および ISO 認証を直ちに要求する必要があります。これらの文書は、基本的な製造能力と安全性の遵守を証明します。ただし、北米のバイヤーはさらに努力する必要があります。 UL または CSA 準拠の重要な必要性を強調する必要があります。認定されていない電気パネルをこれらの地域に輸出すると、設置の遅れや厳しい規制上の罰金が保証されます。
グローバル サポート アーキテクチャにより、プレミアム メーカーと標準アセンブラが分離されます。多くのベンダーは、世界規模のサポートを提供すると主張しています。独立したサードパーティ請負業者に依存するサプライヤーと、直接地域ハブを運営するサプライヤーを区別する必要があります。直接ハブにより、より迅速な部品の発送と保証された技術者のトレーニングが提供されます。さらに、堅牢なリモート診断機能も交渉の余地がありません。トップエンジニアは、担当者を派遣する前に、PLC ロジックのトラブルシューティングをリモートで行う必要があります。
以下のサプライヤー サポート アーキテクチャの比較表は、ベンダー サポート層間の重要な違いを示しています。
サポート層 |
フィールドサービスモデル |
診断機能 |
部品の入手可能性 |
|---|---|---|---|
ティア 1 (プレミアム) |
直接の地域サービスハブ |
リアルタイムのリモート PLC アクセス |
地元の倉庫在庫 |
階層 2 (標準) |
認定された第三者機関 |
ビデオ通話のトラブルシューティング |
中国からの速達航空貨物 |
レベル 3 (基本) |
国外からの飛び込み技術者 |
メール・WeChat対応 |
標準的な配送遅延 |
ベスト プラクティス: 注文書を完成させる前に、必ず地域のサービス マネージャーの直接の連絡先情報を要求してください。
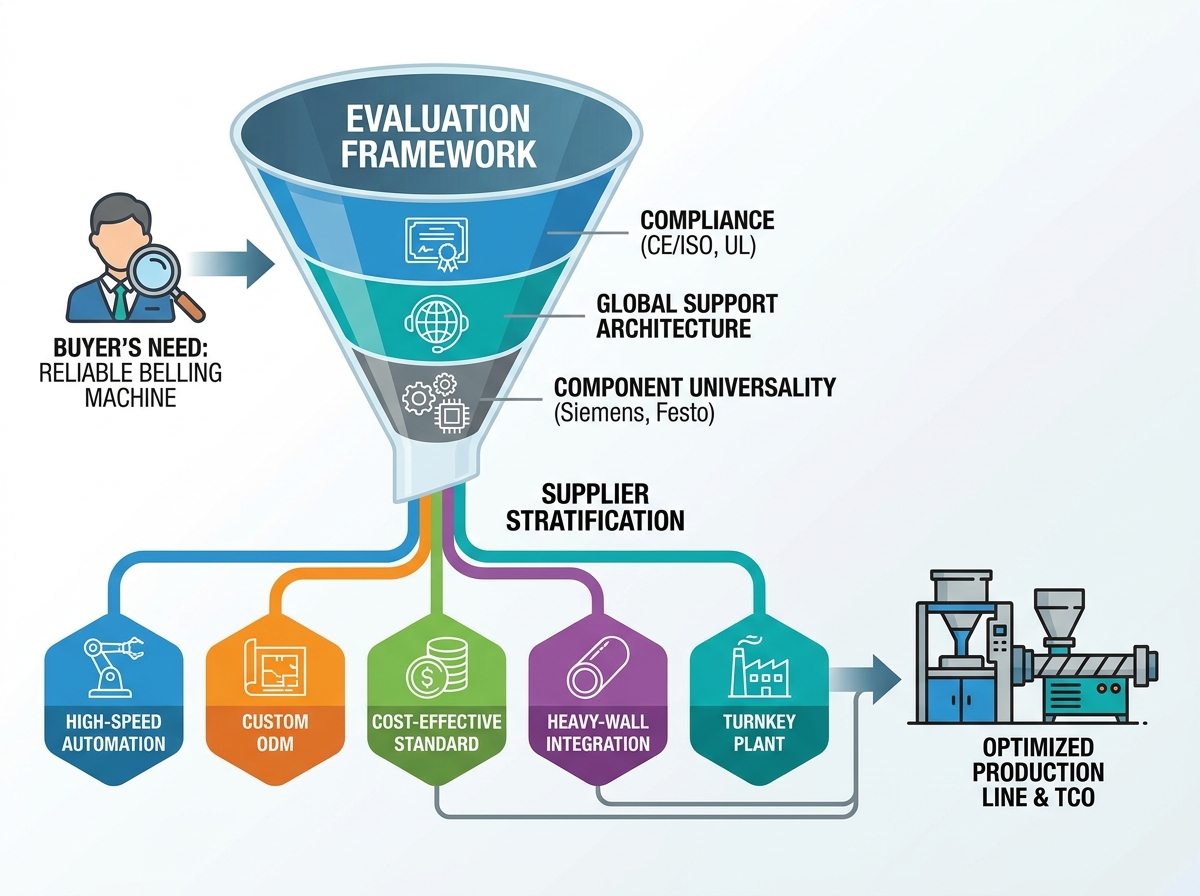
現在の市場リーダーを代表する 5 つの異なる製造業の原型をプロファイルしました。私たちはマーケティング上の主張ではなく、検証されたエンジニアリング能力に純粋に焦点を当てました。
このメーカーは完全に専門的に専門としています 自動ベリングマシン 技術。同社のエンジニアリング チームは、オペレーターのタッチポイントを完全に排除することに重点を置いています。これらは、自動パイプ配送、精密加熱、ロボットによる荷降ろしを単一の連続シーケンスに統合します。大規模な地方自治体の配管製造業者は、この設計から多大な恩恵を受けています。これらの施設では、厳格な利益率を維持するために、オペレーターの介入を必要としません。高速サーボモーターにより正確な位置決めが保証され、サイクルタイムが大幅に短縮されます。
一部のプロジェクトでは、非常に特殊なツール プロファイルが必要になります。このサプライヤーは、非標準のパイプ形状の金型設計において比類のない柔軟性を提供します。独自のジョイント設計のためのオーダーメイドのソケット ソリューションを必要とする購入者は、このベンダーを優先する必要があります。高度な CNC マシニング センターを利用して、カスタムの金型を迅速に彫刻します。同社のエンジニアリング部門はあなたのチームと直接協力します。彼らは、最終的なソケットが独自のシールリングに完全に適合することを保証するために、正確な CAD モデルを作成します。
無駄のないエンジニアリングがこのメーカーの競争力を高めています。ソフトウェアを不必要に肥大化させることなく、標準的な U タイプおよび R タイプのソケットに極めて高い信頼性を提供します。迅速な導入を求める中規模メーカーは、この標準を選択することがよくあります。 PVC パイプソケット機械。この機器には、堅牢でシンプルな機械式ムーブメントが使用されています。このアプローチにより、メンテナンスのオーバーヘッドが最小限に抑えられ、オペレーターのトレーニング時間が短縮されます。堅牢な耐久性と初期の手頃な価格の優れたバランスを提供します。
厚肉ポリオレフィンには大規模な熱エネルギー管理が必要です。このメーカーは、優れた加熱および冷却能力を備えたユニットを製造しています。彼らは、高密度のプラスチック壁を均等に貫通するように特殊なオーブンを設計しています。この機能により、高スループットでのシームレスな同期が保証されます。 HDPEパイプ押出ライン。高度な水冷ジャケットは、排出前にソケットの形状を迅速に安定させます。この急速な安定化により収縮が防止され、大口径のガスおよび水道管全体の寸法精度が保証されます。
施設のアップグレードには、多くの場合、エンドツーエンドの機械プロバイダーが必要です。このベンダーは、製造工場全体にシームレスに供給およびサービスを提供します。完全なインフラストラクチャをアップグレードする購入者は、単一の保証窓口を強く望んでいます。彼らは、押出機、下流冷却、引き取り、切断、およびベリング段階を処理します。内部ネットワークは、統一制御プロトコルを介してすべてのマシンを接続します。この総合的なアプローチにより、統合の盲点が排除され、工場フロア全体で同期されたデータ レポートが保証されます。
加熱精度は、パイプソケットの最終品質に大きく影響します。オーブンのアーキテクチャを厳密に評価する必要があります。デュアルオーブンまたは高度な赤外線加熱システムにより、パイプの変形を効率的に防止します。熱エネルギーをパイプの周囲全体に均等に適用します。加熱が不均一であると、膨張段階でプラスチックが歪む原因となります。この反りによりスクラップ率が大幅に増加します。赤外線システムはポリマーマトリックスに素早く浸透します。全体的な加熱時間を短縮し、パイプ表面の焦げを防ぎます。
また、工具交換時間によって機械の効率を測定する必要があります。クイックチェンジ システムは、複数 SKU の施設にとって絶対に不可欠です。昔ながらのボルトで固定された金型では、交換と位置合わせに何時間もかかります。最新のユニットは、空気圧クランプと予熱された金型ステーションを利用しています。これらのアップグレードにより、オペレーターは数分でパイプ直径を切り替えることができます。 1 分間のダイ交換 (SMED) 原則を実装することで、生産スケジュールを機敏に保つことができます。
コンポーネントの汎用性により、悲惨なベンダー ロックイン シナリオが防止されます。国際的に利用可能な空気圧と電子機器の重要性を強調する必要があります。エアシリンダーには Festo や SMC などのブランドを使用してください。 PLC および HMI コンポーネントについては、Siemens、Schneider、または Allen-Bradley にお問い合わせください。独自の回路基板に障害が発生すると、生産スケジュールが台無しになります。標準化されたコンポーネントにより、地元のメンテナンス チームは近くの販売代理店から交換品を即座に調達できます。
よくある間違い:
独自の PLC パスワードを受け入れます。マシンのプログラミング ロジックへの完全なオープン アクセスを常に要求します。
地域的な電圧変動は無視します。メーカーが地域の電力網に合わせた堅牢な電圧調整器を設置していることを確認してください。
冷却サイクルの限界を見落としています。冷却サイクルが排出プロセスのボトルネックになってしまっては、加熱を速くしても意味がありません。
ボトルネックのリスクは、インストールの成功にとって最大の脅威となります。押出機とベリングユニットの間のライン速度の不一致は、致命的なラインのパイルアップを引き起こします。押出機はプラスチックを連続的に押し出します。ソケット化サイクルが長すぎると、パイプが配送テーブルに衝突します。押出装置の正確な最大出力を計算する必要があります。これらの正確な速度をサプライヤーと共有してください。押出機をわずかに上回る速度で冷却および排出サイクルを設計する必要があります。
ソフトウェア ハンドシェイクは、工場現場の複雑な現実を表しています。現在のレガシー システムに新しい PLC ロジックを統合しています。 PVCパイプの生産ライン。古い押出機では、基本的なリレー ロジックや古い通信プロトコルが使用されている場合があります。新しいソケット ユニットは、おそらく最新の Profinet または EtherCAT ネットワークを使用します。このコミュニケーションギャップを完璧に埋める必要があります。機器は、「パイプ準備完了」「ライン停止」「緊急停止」などの重要な信号を共有する必要があります。これらの信号をマッピングしないと、機械的衝突や安全上の問題が発生します。
スペースとレイアウトの制約により、購入者が不意を突かれることがよくあります。新しい機械の物理的な設置面積に早期に対処する必要があります。自動化のアップグレードには、多くの場合、より大きな安全筐体とより広いアクセス パネルが必要になります。さらに、自動パイプ搬送テーブルの必要性も考慮する必要があります。これらのテーブルは、カッターとベリングオーブンの間のパイプを緩衝します。サプライヤーに正確な 2D CAD レイアウトを依頼してください。この図面を実際の平面図に重ねて、適切なフォークリフトのアクセスとオペレーターの通路を確保します。
工場受け入れテスト (FAT) は、欠陥のある機器に対する主な防御として機能します。出荷を承認する前に、包括的なビデオまたは対面での FAT を要求する必要があります。サプライヤーは、特定のパイプのサンプルを実行する必要があります。正確な材料グレードと壁の厚さをテストする必要があります。軽量のテストパイプを実行しても何も証明されません。あなたは、機械が数時間の連続運転で最も重く、最も肉厚な製品を処理する様子を確認したいと考えています。
パフォーマンスのマイルストーンに基づいて支払い条件を構築することで、重要な契約上の保護手段が提供されます。機械が工場から出荷される前に、残高全額を支払わないでください。レバレッジを維持するには、厳格なマイルストーン アプローチに従ってください。
頭金: 30% を解放して、エンジニアリングおよび製造段階を開始します。
FAT 承認: 文書化された工場受け入れテストが成功した後にのみ 50% をリリースします。
SAT 完了: 施設での試運転とサイト受け入れテスト (SAT) が成功するまで、最後の 20% を保持します。
最後に、最初の注文書に包括的なスペアパーツ契約を交渉します。重金属部品を海外に発送するには数週間かかり、多額の費用がかかります。 2 年間の重要な摩耗部品パッケージを前払いで要求します。このパッケージには、追加の発熱体、空気圧シール、標準リレー、特殊センサーが含まれている必要があります。初日からこれらの部品を棚に揃えておけば、運用の重要な最初の数年間に最大限の稼働時間が保証されます。
右を選択する プラスチックパイプベリングマシンは 、最初の見積もりをはるかに超えて検討する必要があります。サプライヤーの真のエンジニアリングの深さと世界的なアフターセールス インフラストラクチャを評価する必要があります。ユニバーサルコンポーネント、精密な加熱技術、堅牢なソフトウェア統合機能に重点を置きます。これらの要因は、将来の生産の安定性に直接影響します。
戦略的に選択肢を 2 社または 3 社のサプライヤーに絞り込みます。この候補リストのロジックは、PVC と HDPE など、特定の材料要件に基づいて作成します。社内の自動化目標とツール切り替えのニーズを評価します。透過的な FAT フレームワークや標準化されたグローバル コンポーネントを提供できないベンダーを排除します。
最終候補者に詳細な技術レイアウトをリクエストして、今すぐ行動を起こしてください。すべての空気圧機器およびエレクトロニクスの需要項目別ブランド コンポーネント リスト。さらに、あなたの地域の同様の購入者の参考連絡先と話すようにしてください。これらの現実世界での会話により、機械とサポート ネットワークの真の信頼性が明らかになります。
A: リードタイムは通常 45 ~ 90 日の範囲です。標準的なマシンは通常 6 週間以内に出荷されます。カスタム ODM ビルドや複雑なマルチオーブン構成では、オーダーメイドの金型加工やソフトウェア テスト段階の延長により、さらに時間がかかります。
A: はい、サプライヤーが Profinet や Modbus などの互換性のある PLC プロトコルを使用している場合、スムーズに統合されます。適切なソフトウェア ハンドシェイクを確保するには、初期エンジニアリング段階で正確な回線速度データとダウンストリーム信号要件を提供する必要があります。
A: ほとんどの高級メーカーは、オンサイトでの試運転のためにエンジニアを直接派遣します。通常、旅行費と宿泊費は購入者が負担します。あるいは、多くのサプライヤーが現在、自己インストール用の包括的なビデオ チュートリアルとリモートの拡張現実 (AR) トラブルシューティング セッションを提供しています。
A: 金型や加熱パラメータを変更することで技術的には可能です。しかし、それは非常に非効率的です。 PVC と HDPE では、必要な加熱曲線と冷却時間が大きく異なります。高い生産速度を維持するには、専用の機械を使用することを強くお勧めします。


