

Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-07-02 Oorsprong: Werf


Kapitaaltoerustingverkryging hou groot belange vir vervaardigingsfasiliteitbestuurders in. Die verkryging van masjinerie oorsee vereis 'n noukeurige, berekende balans. U moet vooraf kostebesparings opweeg teen ernstige langtermynrisiko's soos onverwagte stilstand en integrasiefoute. China oorheers vandag die wêreldwye uitvoermark vir toerusting vir die vervaardiging van plastiekpype. Jy sal massiewe industriële spilpunte vind wat jaarliks duisende eenhede produseer. Verskaffervermoëns verskil egter baie oor hierdie vervaardigingsones. Hulle wissel van basiese toerustingsamestellers tot vlak-een-outomatiseringsingenieurs wat komplekse, hoogs gesinchroniseerde stelsels bou. Hierdie gids breek die topvervaardigers op gebaseer op verifieerbare, objektiewe kriteria. Ons evalueer streng industriesertifisering, werklike integrasievermoëns en wêreldwye na-verkope ondersteuningsnetwerke. Lees verder om uitvoerbare raamwerke te ontdek om hierdie verskaffers behoorlik te evalueer. Jy sal leer hoe om met selfvertroue die regte te kortlys China belmasjienverskaffer vir u fasiliteit.
Verskafferstratifikasie: Die top 5 vervaardigers word gekategoriseer volgens hul spesifieke sterkpunte - van hoëspoed-outomatisering tot koste-effektiewe ODM-aanpassing.
Integrasie is van kritieke belang: 'n Selfstandige masjien is nutteloos as dit jou bestaande PVC-pypproduksielyn knel. Sinchronisasievermoëns skei vlak-een-verskaffers van vlak-twee.
Evaluering Basislyn: Vermy verskaffers wat nie 'n deursigtige Fabrieksaanvaardingstoets (FAT) raamwerk en gestandaardiseerde (bv. Siemens, PLC) globale onderdele kan verskaf nie.
Om 'n suksesvolle verkrygingsprojek te definieer, vereis duidelike besigheidsprobleemraamwerk. Fasiliteitsbestuurders fokus dikwels op rou masjienspoed. Ware sukses hang egter af van algehele toerustingdoeltreffendheid (OEE). Jy wil minimale afvaltariewe hê tydens die sokproses. Jy benodig ook naatlose lynintegrasie. 'n Swak geïntegreerde eenheid veroorsaak stroomop blokkasies en dwing duur handmatige ingrypings af.
Voldoening en sertifisering vorm die absolute basislyn vir enige ernstige evaluering. U moet onmiddellik standaard CE- en ISO-sertifisering benodig. Hierdie dokumente bewys basiese vervaardigingsbevoegdheid en veiligheidsnakoming. Noord-Amerikaanse kopers moet egter harder druk. U moet die kritieke behoefte aan UL- of CSA-nakoming beklemtoon. Die uitvoer van ongesertifiseerde elektriese panele na hierdie streke waarborg installasievertragings en ernstige regulatoriese boetes.
Globale ondersteuningsargitektuur skei premium vervaardigers van standaard monteurs. Baie verkopers beweer dat hulle wêreldwye ondersteuning bied. U moet onderskei tussen verskaffers wat op onafhanklike derdepartykontrakteurs staatmaak teenoor dié wat direkte streekspilpunte bedryf. Direkte spilpunte bied vinniger onderdeleversending en gewaarborgde tegnikusopleiding. Verder is robuuste afstanddiagnostiese vermoëns ononderhandelbaar. Topingenieurs moet u PLC-logika op afstand oplos voordat personeel uitgestuur word.
Die Verskaffer Ondersteuning Argitektuur Vergelyking grafiek hieronder beklemtoon die kritieke verskille tussen verskaffer ondersteuning vlakke.
Ondersteuningsvlak |
Velddiensmodel |
Diagnostiese vermoë |
Onderdele Beskikbaarheid |
|---|---|---|---|
Vlak 1 (Premium) |
Direkte streeksdienssentrums |
Intydse afgeleë PLC-toegang |
Plaaslike pakhuis kous |
Vlak 2 (Standaard) |
Gesertifiseerde derdeparty-agentskappe |
Video-oproep-foutsporing |
Express lugvrag vanaf China |
Vlak 3 (Basies) |
Vlieg-in-buite-land-tegnici |
E-pos/WeChat-korrespondensie |
Standaard gestuur vertragings |
Beste praktyk: Vra altyd die direkte kontakinligting van die streekdiensbestuurder aan voordat u u aankoopbestelling finaliseer.
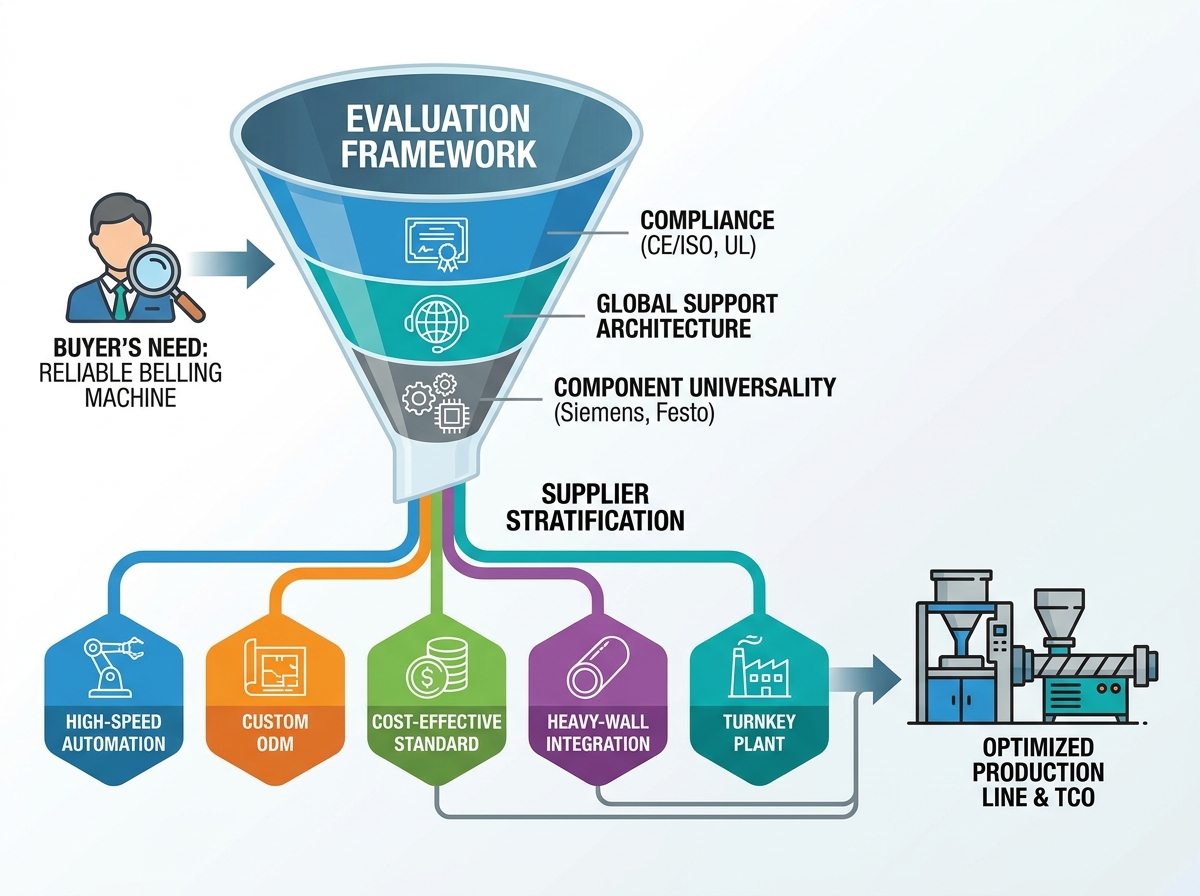
Ons het vyf duidelike vervaardigingsargetipes geprofileer wat die huidige markleiers verteenwoordig. Ons het suiwer gefokus op geverifieerde ingenieursvermoëns eerder as bemarkingseise.
Hierdie vervaardiger spesialiseer sterk in ten volle outomatiese belmasjien tegnologie. Hul ingenieurspanne fokus daarop om operateurs raakpunte heeltemal uit te skakel. Hulle integreer outomatiese pypaflewering, presisieverhitting en robotaflaai in 'n enkele aaneenlopende reeks. Grootskaalse munisipale pypprodusente baat geweldig by hierdie ontwerp. Hierdie fasiliteite vereis geen-operateur-intervensies om streng winsmarges te handhaaf. Hoëspoed servomotors verseker presiese posisionering en verminder siklustye drasties.
Sommige projekte vereis hoogs spesifieke gereedskapprofiele. Hierdie verskaffer bied ongeëwenaarde buigsaamheid in vormontwerp vir nie-standaard pypprofiele. Kopers wat pasgemaakte sokoplossings vir unieke gesamentlike ontwerpe benodig, moet hierdie verkoper prioritiseer. Hulle gebruik gevorderde CNC-bewerkingsentrums om pasgemaakte vorms vinnig te kerf. Hul ingenieursafdeling werk direk met jou span saam. Hulle stel presiese CAD-modelle op om te verseker dat die finale sok perfek by jou eie seëlringe pas.
Maer ingenieurswese dryf hierdie vervaardiger se mededingende voordeel. Hulle lewer uiterste betroubaarheid vir standaard U-tipe en R-tipe voetstukke sonder onnodige sagteware-opblaas. Middelgroot vervaardigers wat op soek is na vinnige ontplooiing, kies dikwels hierdie standaard PVC pyp sok masjien . Die toerusting gebruik robuuste, vereenvoudigde meganiese bewegings. Hierdie benadering verminder instandhoudingsbokoste en verminder operateursopleidingstyd. Dit bied 'n uitstekende balans tussen robuuste duursaamheid en vooraf bekostigbaarheid.
Dikwandige poliolefiene vereis massiewe termiese energiebestuur. Hierdie vervaardiger bou eenhede met buitengewone verhittings- en verkoelingsvermoë. Hulle ontwerp gespesialiseerde oonde om digte plastiekmure eweredig deur te dring. Hierdie vermoë verseker naatlose sinchronisasie met 'n hoë deurset HDPE pyp ekstrusie lyn . Gevorderde waterverkoelingsbaadjies stabiliseer vinnig die sokvorm voor uitwerping. Hierdie vinnige stabilisering voorkom krimping en waarborg dimensionele akkuraatheid oor gas- en waterpype met groot deursnee.
Fasiliteitsopgraderings vereis dikwels eind-tot-einde masjinerieverskaffers. Hierdie verkoper verskaf en bedien die hele vervaardigingsaanlegte naatloos. Kopers wat hul volledige infrastruktuur opgradeer, verkies ten sterkste 'n enkele punt van waarborgkontak. Hulle hanteer die ekstruder-, stroomaf-verkoelings-, afhaal-, sny- en klokstadiums. Hul interne netwerk verbind elke masjien via 'n verenigde beheerprotokol. Hierdie holistiese benadering skakel integrasie blindekolle uit en verseker gesinchroniseerde dataverslaggewing oor die hele fabrieksvloer.
Verhitting akkuraatheid dikteer swaar die finale kwaliteit van 'n pyp sok. Jy moet die oondargitektuur streng evalueer. Dubbeloond of gevorderde infrarooi verwarmingstelsels voorkom pypvervorming doeltreffend. Hulle pas termiese energie eweredig oor die pypomtrek toe. Ongelyke verhitting veroorsaak dat die plastiek tydens die uitsettingsfase kromtrek. Hierdie verdraaiing verhoog jou afvalpryse drasties. Infrarooi stelsels dring vinnig die polimeermatriks binne. Hulle verminder algehele verhittingstye en beskerm die pypoppervlak teen verskroei.
Jy moet ook 'n masjien se doeltreffendheid meet deur sy gereedskap-omskakelingstyd. Vinnige veranderingstelsels is absoluut noodsaaklik vir multi-SKU-fasiliteite. Outydse boute vorms neem ure om te ruil en in lyn te bring. Moderne eenhede gebruik pneumatiese klem- en voorverhitte vormstasies. Hierdie opgraderings stel operateurs in staat om pypdiameters binne minute te verander. Die implementering van Enkel-Minute Exchange of Die (SMED)-beginsels hou jou produksieskedule rats.
Komponentuniversaliteit voorkom rampspoedige verskaffer-toesluit-scenario's. U moet die belangrikheid van internasionaal beskikbare pneumatika en elektronika beklemtoon. Dring aan op handelsmerke soos Festo of SMC vir lugsilinders. Vra Siemens, Schneider of Allen-Bradley vir PLC- en HMI-komponente. Eie stroombane sal jou produksieskedule verwoes wanneer hulle misluk. Gestandaardiseerde komponente stel jou plaaslike instandhoudingspan in staat om onmiddellik vervangings van nabygeleë verspreiders te verkry.
Algemene foute:
Aanvaarding van eie PLC-wagwoorde. Eis altyd volle oop toegang tot die masjien se programmeringslogika.
Ignoreer streekspanningskommelings. Maak seker dat die vervaardiger robuuste spanningsreguleerders installeer wat aangepas is vir jou plaaslike netwerk.
Uitsig oor verkoelingsiklusgrense. Vinniger verhitting beteken niks as die verkoelingsiklus die uitwerpproses knel.
Die bottelnekrisiko hou die grootste bedreiging vir 'n suksesvolle installasie in. Onooreenstemmende lynspoed tussen die ekstruder en die beleenheid veroorsaak katastrofiese lynophopings. Jou extruder stoot plastiek voortdurend. As die sokkiesiklus te lank duur, sal pype in die afleweringstafel vasval. Jy moet die presiese maksimum uitset van jou ekstrusietoerusting bereken. Deel hierdie presiese snelhede met jou verskaffer. Hulle moet die verkoelings- en uitwerpsiklusse ontwerp om jou ekstrueerder effens verby te steek.
Sagteware-handdrukke verteenwoordig 'n komplekse werklikheid op die fabrieksvloer. U integreer nuwe PLC-logika met verouderde stelsels op u huidige PVC pyp produksie lyn . Ouer ekstrueerders kan basiese afloslogika of verouderde kommunikasieprotokolle gebruik. Die nuwe sok-eenheid gebruik waarskynlik moderne Profinet- of EtherCAT-netwerke. Jy moet hierdie kommunikasiegaping foutloos oorbrug. Die toerusting moet kritieke seine deel soos 'pypgereed' 'lynstop' en 'noodstop.' Versuim om hierdie seine te karteer lei tot meganiese botsings en veiligheidsgevare.
Ruimte- en uitlegbeperkings vang kopers gereeld onkant. U moet vroegtydig die fisiese voetspoor van die nuwe masjinerie aanspreek. Opgradeerde outomatisering vereis dikwels groter veiligheidsomhulsels en breër toegangspanele. Verder moet jy die noodsaaklikheid van outomatiese pypafleweringstabelle oorweeg. Hierdie tabelle buffer die pype tussen die snyer en die beloond. Versoek 'n presiese 2D CAD-uitleg van die verskaffer. Trek hierdie tekening oor op jou werklike vloerplan om voldoende vurkhysertoegang en operateurspaadjies te verseker.
Die Fabrieksaanvaardingstoets (FAT) dien as jou primêre verdediging teen foutiewe toerusting. U moet 'n omvattende video of persoonlike FAT eis voordat u versending magtig. Die verskaffer moet jou spesifieke pypmonsters laat loop. Hulle moet jou presiese materiaalgrade en wanddiktes toets. Om liggewig toetspype te laat loop bewys niks nie. Jy wil sien hoe die masjien jou swaarste, dikste-wandige produkte vir 'n paar uur aaneenlopend hanteer.
Die strukturering van betalingsvoorwaardes rondom prestasiemylpale bied noodsaaklike kontraktuele voorsorgmaatreëls. Moenie die volle balans betaal voordat die masjien die fabriek verlaat nie. Volg 'n streng mylpaalbenadering om hefboomfinansiering te handhaaf:
Afbetaling: Stel 30% vry om die ingenieurs- en vervaardigingsfase te begin.
VET-goedkeuring: 50% word slegs vrygestel na 'n suksesvolle en gedokumenteerde fabrieksaanvaardingstoets.
SAT Voltooiing: Hou die laaste 20% tot suksesvolle ingebruikneming en Terreinaanvaardingstoets (SAT) by jou fasiliteit.
Ten slotte, onderhandel 'n omvattende onderdele-ooreenkoms in die aanvanklike aankoopbestelling. Die versending van swaar metaalkomponente oorsee neem later weke en kos 'n fortuin. Eis vooraf 'n tweejaar-kritiese slytasie-onderdele-pakket. Hierdie pakket moet ekstra verwarmingselemente, pneumatiese seëls, standaard relais en gespesialiseerde sensors insluit. Om hierdie onderdele op jou rak op dag een te hê, waarborg maksimum uptyd gedurende die kritieke eerste jare van bedryf.
Kies die regte plastiek pyp bel masjien vereis kyk ver verby die aanvanklike kwotasie. Jy moet die verskaffer se ware ingenieursdiepte en wêreldwye na-verkope-infrastruktuur assesseer. Fokus sterk op universele komponente, presiese verwarmingstegnologie en robuuste sagteware-integrasievermoëns. Hierdie faktore bepaal direk jou toekomstige produksiestabiliteit.
Beperk jou opsies strategies tot twee of drie verskaffers. Baseer hierdie kortlyslogika op jou spesifieke materiaalvereistes, soos PVC teenoor HDPE. Evalueer jou interne outomatiseringsdoelwitte en behoeftes vir oorskakeling van gereedskap. Elimineer verskaffers wat nie deursigtige FAT-raamwerke of gestandaardiseerde globale komponente kan verskaf nie.
Neem vandag aksie deur gedetailleerde tegniese uitlegte van jou kortlys-kandidate aan te vra. Vraag gedetailleerde handelsmerkkomponentlyste vir alle pneumatiek en elektronika aan. Dring verder daarop aan om met verwysingskontakte van soortgelyke kopers in jou streek te praat. Hierdie werklike gesprekke sal die ware betroubaarheid van hul masjinerie en ondersteuningsnetwerke openbaar.
A: Leertye wissel gewoonlik van 45 tot 90 dae. Standaardmasjiene word dikwels binne ses weke gestuur. Pasgemaakte ODM-konstruksies of komplekse multi-oondkonfigurasies neem langer as gevolg van pasgemaakte vormbewerking en uitgebreide sagtewaretoetsfases.
A: Ja, hulle integreer glad, mits die verskaffer versoenbare PLC-protokolle soos Profinet of Modbus gebruik. Jy moet akkurate lynspoeddata en stroomaf seinvereistes verskaf tydens die aanvanklike ingenieursfase om behoorlike sagteware-handdrukke te verseker.
A: Die meeste premium vervaardigers stuur ingenieurs direk vir ingebruikneming ter plaatse. Die koper dek gewoonlik reis- en verblyfkoste. Alternatiewelik bied baie verskaffers nou omvattende video-tutoriale en afgeleë Augmented Reality (AR)-foutsporingsessies vir selfinstallering.
A: Dit is tegnies moontlik deur vorms en verhittingsparameters te verander. Dit is egter hoogs ondoeltreffend. PVC en HDPE vereis baie verskillende verhittingskurwes en verkoelingstye. Toegewyde masjiene word sterk aanbeveel om hoë produksiespoed te handhaaf.


