

Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-07-02 Päritolu: Sait


Kapitaliseadmete hankimisel on tootmisrajatiste juhtide jaoks tohutu panus. Masinate hankimine välismaalt nõuab hoolikat ja arvutatud tasakaalu. Peate kaaluma esialgset kulude kokkuhoidu tõsiste pikaajaliste riskidega, nagu ootamatud seisakud ja integratsioonihäired. Hiina domineerib tänapäeval plasttorude tootmisseadmete ülemaailmsel eksporditurul. Leiate tohutuid tööstuskeskusi, mis toodavad igal aastal tuhandeid ühikuid. Tarnijate võimalused on aga nendes tootmispiirkondades väga erinevad. Need ulatuvad põhiseadmete kokkupanijatest kuni esimese astme automaatikainsenerideni, kes ehitavad keerulisi ja väga sünkroniseeritud süsteeme. See juhend jaotab kontrollitavate ja objektiivsete kriteeriumide alusel parimad tootjad. Hindame rangelt rangeid valdkonna sertifikaate, reaalse maailma integreerimisvõimalusi ja ülemaailmseid müügijärgseid tugivõrgustikke. Lugege edasi, et avastada toimivaid raamistikke nende hankijate õigeks hindamiseks. Õpid, kuidas enesekindlalt õigeid nimekirja lisada Hiina kellutamismasina tarnija teie rajatisele.
Tarnijate stratifitseerimine: 5 parimat tootjat liigitatakse nende konkreetsete tugevuste järgi – alates kiirest automatiseerimisest kuni kuluefektiivse ODM-i kohandamiseni.
Integreerimine on kriitiline: eraldiseisev masin on kasutu, kui see kitsendab teie olemasoleva PVC torude tootmisliini. Sünkroonimisvõimalused eraldavad esimese astme tarnijad teise astme tarnijatest.
Hindamise lähtepunkt: vältige tarnijaid, kes ei suuda pakkuda läbipaistvat tehase vastuvõtutesti (FAT) raamistikku ja standardseid (nt Siemens, PLC) globaalseid varuosi.
Eduka hankeprojekti määratlemine nõuab selget äriprobleemi raamistamist. Rajatiste juhid keskenduvad sageli masina töötlemata kiirusele. Tõeline edu sõltub aga üldisest seadmete tõhususest (OEE). Soovite pistikupesa tegemise ajal minimaalset praagi määra. Teil on vaja ka sujuvat liiniintegratsiooni. Halvasti integreeritud seade põhjustab ülesvoolu ummistusi ja sunnib kulukaid käsitsi sekkumisi.
Vastavus ja sertifikaadid moodustavad igasuguse tõsise hindamise absoluutse lähtealuse. Peaksite kohe nõudma standardseid CE- ja ISO-sertifikaate. Need dokumendid tõendavad tootmise põhipädevust ja ohutusnõuete järgimist. Põhja-Ameerika ostjad peavad aga rohkem pingutama. Peate rõhutama UL- või CSA-vastavuse kriitilist vajadust. Sertifitseerimata elektripaneelide eksportimine nendesse piirkondadesse tagab paigaldamise viivitused ja tõsised trahvid.
Globaalne tugiarhitektuur eraldab esmaklassilised tootjad tavalistest kokkupanijatest. Paljud müüjad väidavad, et pakuvad ülemaailmset tuge. Peate eristama tarnijaid, kes toetuvad sõltumatutele kolmandatest osapooltest töövõtjatele, ja tarnijaid, kes haldavad otseseid piirkondlikke keskusi. Otsesed jaoturid tagavad osade kiirema väljasaatmise ja garanteeritud tehnikute väljaõppe. Lisaks on tugevad kaugdiagnostika võimalused vaieldavad. Tippinsenerid peaksid enne töötajate lähetamist PLC loogika tõrkeotsingut tegema.
Allolev tarnijatoe arhitektuuri võrdlustabel toob esile kriitilised erinevused tarnija tugitasandite vahel.
Toetusaste |
Väliteeninduse mudel |
Diagnostiline võime |
Osade saadavus |
|---|---|---|---|
1. tase (lisatasu) |
Otsesed piirkondlikud teeninduskeskused |
Reaalajas kaugjuurdepääs PLC-le |
Kohalik laovaru |
2. tase (standardne) |
Sertifitseeritud kolmanda osapoole agentuurid |
Videokõne tõrkeotsing |
Ekspress õhutransport Hiinast |
3. tase (põhiline) |
Lenda kohale väljaspool riiki asuvaid tehnikuid |
Meili/WeChati kirjavahetus |
Tavalised saatmisviivitused |
Parim tava: enne ostutellimuse vormistamist küsige alati piirkondliku teenindusjuhi otsekontaktteavet.
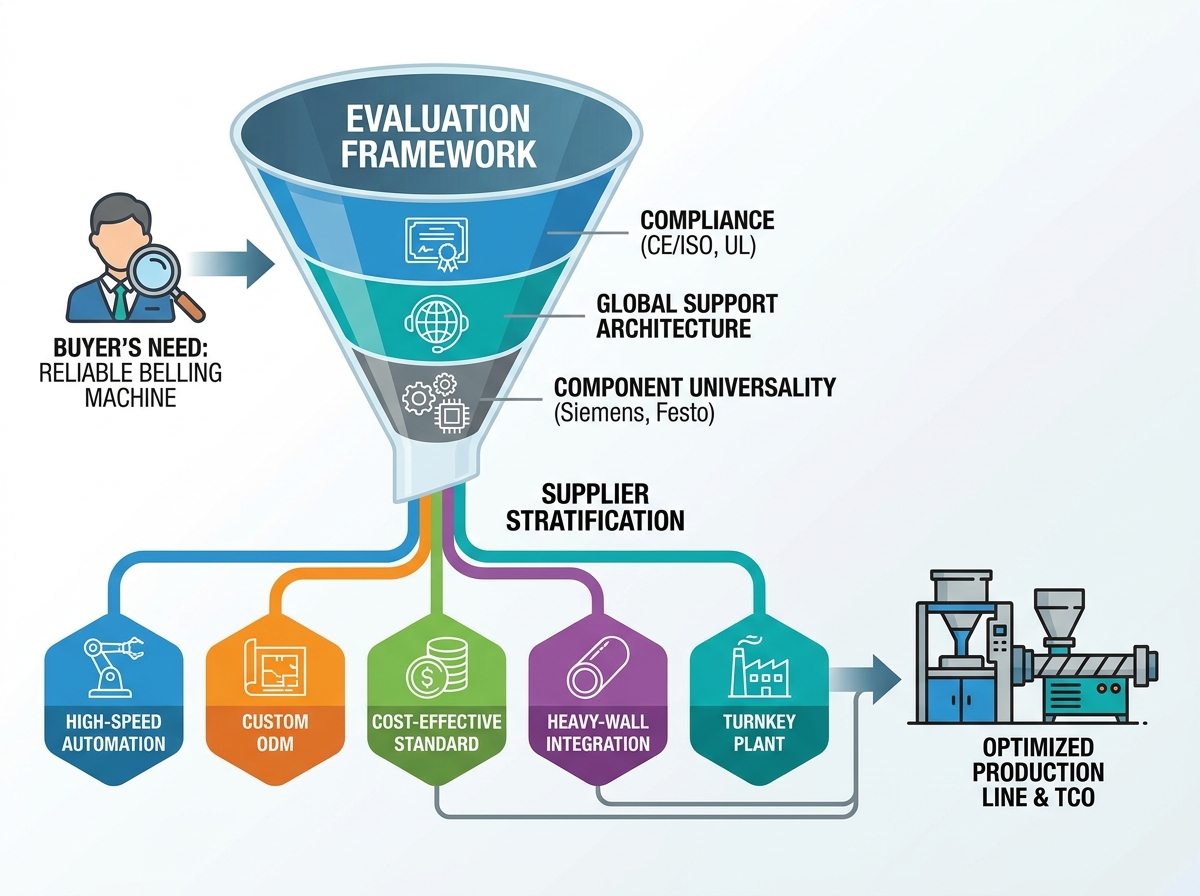
Profileerisime viis erinevat tootmisarhetüüpi, mis esindavad praeguseid turuliidreid. Keskendusime puhtalt kontrollitud tehnilistele võimalustele, mitte turundusalastele väidetele.
See tootja on täielikult spetsialiseerunud automaatse kellutamismasina tehnoloogia. Nende insenerimeeskonnad keskenduvad operaatori puutepunktide täielikule kõrvaldamisele. Need integreerivad automatiseeritud torude kohaletoimetamise, täppiskütte ja robotite mahalaadimise üheks pidevaks jadaks. Suuremahulised olmetorustike tootjad saavad sellest konstruktsioonist tohutult kasu. Need rajatised nõuavad null-operaatori sekkumist, et säilitada ranged kasumimarginaalid. Kiired servomootorid tagavad täpse positsioneerimise ja vähendavad drastiliselt tsükliaega.
Mõned projektid nõuavad väga spetsiifilisi tööriistaprofiile. See tarnija pakub ebastandardsete toruprofiilide vormide kujundamisel võrreldamatut paindlikkust. Ostjad, kes vajavad ainulaadsete liitekujunduste jaoks eritellimusel valmistatud pistikupesalahendusi, peaksid eelistama seda müüjat. Nad kasutavad kohandatud vormide kiireks nikerdamiseks täiustatud CNC-töötlemiskeskusi. Nende inseneriosakond teeb otsest koostööd teie meeskonnaga. Nad koostavad täpseid CAD-mudeleid tagamaks, et lõplik pesa sobiks ideaalselt teie patenteeritud tihendusrõngastega.
Lean inseneritöö suurendab selle tootja konkurentsieelist. Need pakuvad tavaliste U- ja R-tüüpi pistikupesade jaoks ülimat töökindlust ilma tarbetu tarkvara ülepaisumiseta. Keskmise suurusega tootjad, kes soovivad kiiret kasutuselevõttu, valivad sageli selle standardi PVC torude pistikupesa masin . Seadmed kasutavad tugevaid, lihtsustatud mehaanilisi liigutusi. See lähenemine vähendab hoolduskulusid ja vähendab operaatori koolitusele kuluvat aega. See tagab suurepärase tasakaalu vastupidavuse ja esialgse taskukohasuse vahel.
Paksuseinalised polüolefiinid nõuavad tohutut soojusenergia juhtimist. See tootja ehitab seadmeid, millel on erakordne kütte- ja jahutusvõimsus. Nad konstrueerivad spetsiaalseid ahjusid, mis tungivad ühtlaselt läbi tihedate plastseinte. See võimalus tagab sujuva sünkroonimise suure läbilaskevõimega HDPE torude ekstrusiooniliin . Täiustatud vesijahutussärgid stabiliseerivad enne väljaviskamist kiiresti pistikupesa kuju. See kiire stabiliseerimine hoiab ära kokkutõmbumise ja tagab mõõtmete täpsuse suure läbimõõduga gaasi- ja veetorude puhul.
Seadmete uuendamiseks on sageli vaja täielikke masinate pakkujaid. See müüja varustab ja teenindab sujuvalt terveid tootmisettevõtteid. Ostjad, kes uuendavad oma täielikku infrastruktuuri, eelistavad kindlalt ühte garantiikontakti. Nad käitlevad ekstruuderit, allavoolu jahutamist, väljatõstmist, lõikamist ja väljapressimise etappe. Nende sisevõrk ühendab iga masina ühtse juhtimisprotokolli kaudu. See terviklik lähenemine välistab integreerimise pimenurgad ja tagab sünkroonitud andmete aruandluse kogu tehasekorrusel.
Kütte täpsus määrab tugevalt torupesa lõpliku kvaliteedi. Peate ahju arhitektuuri rangelt hindama. Kahe ahjuga või täiustatud infrapunaküttesüsteemid takistavad tõhusalt torude deformeerumist. Nad rakendavad soojusenergiat ühtlaselt kogu toru ümbermõõdu ulatuses. Ebaühtlane kuumutamine põhjustab paisumisfaasis plasti kõverdumist. See kõverdumine suurendab järsult teie praagi määra. Infrapunasüsteemid tungivad kiiresti polümeermaatriksisse. Need vähendavad üldist kuumutamisaega ja kaitsevad toru pinda kõrbemise eest.
Samuti peaksite mõõtma masina efektiivsust selle tööriistavahetuse aja järgi. Kiirvahetussüsteemid on mitme SKU-ga rajatiste jaoks hädavajalikud. Vanamoodsate poltidega vormide vahetamine ja joondamine võtab tunde. Kaasaegsetes seadmetes kasutatakse pneumaatilist kinnitust ja eelsoojendatud vormimisjaamu. Need uuendused võimaldavad operaatoritel muuta torude läbimõõtu minutitega. SMED (Single-Minute Exchange of Die) põhimõtete rakendamine hoiab teie tootmisgraafiku paindlikuna.
Komponentide universaalsus hoiab ära hukatuslikud tarnija lukustumise stsenaariumid. Peate rõhutama rahvusvaheliselt kättesaadava pneumaatika ja elektroonika tähtsust. Nõudke õhusilindrite jaoks selliseid kaubamärke nagu Festo või SMC. Nõudke Siemensilt, Schneiderilt või Allen-Bradleylt PLC ja HMI komponentide jaoks. Patenditud trükkplaadid rikuvad teie tootmisgraafikut, kui need ebaõnnestuvad. Standardsed komponendid võimaldavad teie kohalikul hooldusmeeskonnal hankida asendusi koheselt lähedalasuvatelt edasimüüjatelt.
Levinud vead:
Patenditud PLC paroolide aktsepteerimine. Nõudke alati täielikku avatud juurdepääsu masina programmeerimisloogikale.
Piirkondlike pingekõikumiste ignoreerimine. Veenduge, et tootja paigaldaks teie kohalikule võrgule kohandatud tugevad pingeregulaatorid.
Jahutustsükli piirangute tähelepanuta jätmine. Kiirem kuumutamine ei tähenda midagi, kui jahutustsükkel takistab väljutusprotsessi.
Pudelikaela risk kujutab suurimat ohtu edukale paigaldamisele. Ekstruuderi ja pressimisseadme vahelise liini kiiruse mittevastavus põhjustab katastroofilisi liinide kuhjumisi. Teie ekstruuder surub plastikut pidevalt. Kui pistikupesa tsükkel võtab liiga kaua aega, põrkuvad torud vastu tarnelauda. Peate arvutama oma ekstrusiooniseadmete täpse maksimaalse väljundi. Jagage neid täpseid kiirusi oma tarnijaga. Nad peavad kujundama jahutus- ja väljatõmbetsüklid, et edestada veidi teie ekstruuderit.
Tarkvarakäepigistus kujutab endast tehasepõranda keerulist reaalsust. Olete integreerimas uut PLC-loogikat oma praeguste pärandsüsteemidega PVC torude tootmisliin . Vanemad ekstruuderid võivad kasutada põhilist releeloogikat või aegunud sideprotokolle. Uus pistikupesa kasutab tõenäoliselt kaasaegseid Profineti või EtherCAT võrke. Peate selle suhtluslünga veatult ületama. Seadmed peavad jagama kriitilisi signaale, nagu 'toru valmis', 'liinipeatus' ja 'hädapeatus'. Nende signaalide kaardistamata jätmine põhjustab mehaanilisi kokkupõrkeid ja ohutusriske.
Ruumi- ja paigutuspiirangud tõmbavad ostjad sageli tähelepanuta. Peate varakult tegelema uute masinate füüsilise jalajäljega. Täiendatud automatiseerimine nõuab sageli suuremaid turvaümbriseid ja laiemaid juurdepääsupaneele. Lisaks peate arvestama automatiseeritud torude tarnetabelite vajalikkusega. Need lauad puhverdavad torusid lõikuri ja ahju vahel. Küsige tarnijalt täpset 2D CAD paigutust. Kandke see joonis oma tegelikule põrandaplaanile, et tagada piisav juurdepääs kahveltõstukile ja operaatori kõnniteed.
Factory Acceptance Test (FAT) on teie peamine kaitse vigaste seadmete vastu. Enne saadetise lubamist peate nõudma põhjalikku videot või isikliku FAT-i. Tarnija peab võtma teie konkreetsed torunäidised. Nad peavad testima teie täpseid materjaliklasse ja seinapaksusi. Kergete katsetorude jooksmine ei tõesta midagi. Soovite näha, et masin käsitleks teie kõige raskemaid ja paksema seinaga tooteid pidevas töös mitu tundi.
Maksetingimuste struktureerimine tulemuslikkuse verstapostide ümber pakub olulisi lepingulisi kaitsemeetmeid. Ärge makske kogu saldot enne, kui masin tehasest lahkub. Finantsvõimenduse säilitamiseks järgige ranget verstaposti lähenemisviisi:
Sissemaks: projekteerimis- ja tootmisfaasi alustamiseks vabastage 30%.
FAT-i heakskiit: vabastage 50% ainult pärast edukat ja dokumenteeritud tehase vastuvõtutesti.
SAT lõpetamine: hoidke viimast 20% kuni eduka kasutuselevõtu ja saidi vastuvõtutesti (SAT) saavutamiseni teie rajatises.
Lõpuks lepige esialgses ostutellimuses läbi kõikehõlmav varuosade leping. Raskemetallkomponentide tarnimine välismaale võtab hiljem nädalaid ja maksab terve varanduse. Nõudke eelnevalt kaheaastase kriitiliste kulumisosade paketti. See pakett peaks sisaldama lisakütteelemente, pneumaatilisi tihendeid, standardreleed ja spetsiaalseid andureid. Kui need osad on teie riiulil juba esimesel päeval, garanteeritakse maksimaalne tööaeg esimestel kriitilistel kasutusaastatel.
Õige valimine plasttorude helistamismasin nõuab esialgsest hinnapakkumisest kaugelt mööda vaatamist. Peate hindama tarnija tegelikku tehnilist sügavust ja ülemaailmset müügijärgset infrastruktuuri. Keskenduge palju universaalsetele komponentidele, täpsele küttetehnoloogiale ja tugevale tarkvara integreerimise võimalustele. Need tegurid määravad otseselt teie tulevase tootmise stabiilsuse.
Kitsendage oma valikuvõimalusi strateegiliselt kahe või kolme tarnijaga. Tuginege selle valiku loogikale oma konkreetsetele materjalinõuetele, nagu PVC versus HDPE. Hinnake oma sisemise automatiseerimise eesmärke ja tööriistade ülemineku vajadusi. Likvideerige tarnijad, kes ei saa pakkuda läbipaistvaid FAT-raamistikke ega standardseid globaalseid komponente.
Tegutsege juba täna, taotledes oma eelvalikusse kantud kandidaatidelt üksikasjalikke tehnilisi paigutusi. Nõudke kogu pneumaatika ja elektroonika jaoks üksikasjalikke kaubamärkide komponentide loendeid. Lisaks nõudke oma piirkonna sarnaste ostjate kontaktisikutega suhtlemist. Need reaalse maailma vestlused paljastavad nende masinate ja tugivõrgustike tõelise töökindluse.
V: Tarneaeg on tavaliselt 45 kuni 90 päeva. Tavalised masinad tarnitakse sageli kuue nädala jooksul. Kohandatud ODM-i koostamine või keerulised mitme ahjuga konfiguratsioonid võtavad eritellimusel valmistatud vormitöötluse ja pikendatud tarkvara testimise faaside tõttu kauem aega.
V: Jah, need integreeruvad sujuvalt eeldusel, et tarnija kasutab ühilduvaid PLC-protokolle, nagu Profinet või Modbus. Tarkvara õigete käepigistuste tagamiseks peate esialgse insenerifaasi ajal esitama täpsed liinikiiruse andmed ja allavoolu signaalinõuded.
V: Enamik esmaklassilisi tootjaid saadab insenere otse kohapealseks kasutuselevõtuks. Ostja katab üldjuhul reisi- ja majutuskulud. Teise võimalusena pakuvad paljud tarnijad nüüd kõikehõlmavaid videoõpetusi ja laiendatud reaalsuse (AR) kaugtõrkeotsingu seansse iseinstallimiseks.
V: See on tehniliselt võimalik, muutes vorme ja kütteparameetreid. Siiski on see väga ebaefektiivne. PVC ja HDPE nõuavad tohutult erinevaid küttekõveraid ja jahutusaegu. Suure tootmiskiiruse säilitamiseks on tungivalt soovitatav kasutada spetsiaalseid masinaid.


