

مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-07-02 اصل: سائٹ


کیپٹل ایکویپمنٹ پروکیورمنٹ مینوفیکچرنگ فیسیلٹی مینیجرز کے لیے بہت زیادہ داؤ پر لگاتی ہے۔ بیرون ملک مشینری کی سورسنگ ایک محتاط، حسابی توازن کا مطالبہ کرتی ہے۔ آپ کو غیر متوقع طور پر ڈاؤن ٹائم اور انضمام کی ناکامیوں جیسے طویل مدتی خطرات کے خلاف پیشگی لاگت کی بچت کا وزن کرنا چاہیے۔ چین آج پلاسٹک پائپ مینوفیکچرنگ آلات کی عالمی برآمدی منڈی پر غلبہ رکھتا ہے۔ آپ کو بڑے پیمانے پر صنعتی مرکز ملیں گے جو سالانہ ہزاروں یونٹس تیار کرتے ہیں۔ تاہم، ان مینوفیکچرنگ زونز میں سپلائر کی صلاحیتیں مختلف ہوتی ہیں۔ وہ بنیادی سازوسامان کے جمع کرنے والوں سے لے کر درجے کے آٹومیشن انجینئرز تک ہیں جو پیچیدہ، انتہائی مطابقت پذیر نظام بناتے ہیں۔ یہ گائیڈ قابل تصدیق، معروضی معیار کی بنیاد پر سرفہرست مینوفیکچررز کو توڑتی ہے۔ ہم سخت صنعتی سرٹیفیکیشنز، حقیقی دنیا کے انضمام کی صلاحیتوں، اور فروخت کے بعد عالمی سپورٹ نیٹ ورکس کا سختی سے جائزہ لیتے ہیں۔ ان وینڈرز کا صحیح اندازہ لگانے کے لیے قابل عمل فریم ورک دریافت کرنے کے لیے پڑھیں۔ آپ سیکھیں گے کہ کس طرح اعتماد کے ساتھ حق کو شارٹ لسٹ کرنا ہے۔ چائنا بیلنگ مشین سپلائر ۔ آپ کی سہولت کے لیے
سپلائر کی سطح بندی: سرفہرست 5 مینوفیکچررز کو ان کی مخصوص طاقتوں کے لحاظ سے درجہ بندی کیا گیا ہے — تیز رفتار آٹومیشن سے لے کر لاگت سے موثر ODM حسب ضرورت تک۔
انٹیگریشن اہم ہے: ایک اسٹینڈ لون مشین بیکار ہے اگر یہ آپ کی موجودہ PVC پائپ پروڈکشن لائن کو رکاوٹ بناتی ہے۔ ہم آہنگی کی صلاحیتیں ٹائر ون سپلائرز کو ٹائر ٹو سے الگ کرتی ہیں۔
تشخیص کی بنیاد: ایسے سپلائرز سے پرہیز کریں جو شفاف فیکٹری ایکسیپٹنس ٹیسٹ (FAT) فریم ورک اور معیاری (جیسے، سیمنز، PLC) عالمی اسپیئر پارٹس فراہم نہیں کر سکتے۔
ایک کامیاب پروکیورمنٹ پروجیکٹ کی وضاحت کے لیے واضح کاروباری مسئلہ کی تشکیل کی ضرورت ہے۔ سہولت مینیجرز اکثر خام مشین کی رفتار کو ٹھیک کرتے ہیں۔ تاہم، حقیقی کامیابی کا انحصار مجموعی آلات کی تاثیر (OEE) پر ہے۔ آپ ساکیٹنگ کے عمل کے دوران سکریپ کی کم سے کم شرح چاہتے ہیں۔ آپ کو ہموار لائن انضمام کی بھی ضرورت ہے۔ ایک ناقص مربوط یونٹ اپ اسٹریم میں رکاوٹوں کا سبب بنتا ہے اور مہنگی دستی مداخلتوں پر مجبور ہوتا ہے۔
تعمیل اور سرٹیفیکیشن کسی بھی سنجیدہ تشخیص کے لیے مطلق بنیاد بناتے ہیں۔ آپ کو فوری طور پر معیاری CE اور ISO سرٹیفیکیشن درکار ہیں۔ یہ دستاویزات بنیادی مینوفیکچرنگ کی اہلیت اور حفاظت کی تعمیل کو ثابت کرتی ہیں۔ تاہم، شمالی امریکہ کے خریداروں کو سخت دھکیلنا چاہیے۔ آپ کو UL یا CSA کی تعمیل کی اہم ضرورت پر زور دینا چاہیے۔ ان علاقوں میں غیر تصدیق شدہ برقی پینلز کو برآمد کرنا تنصیب میں تاخیر اور سخت ریگولیٹری جرمانے کی ضمانت دیتا ہے۔
گلوبل سپورٹ آرکیٹیکچر پریمیم مینوفیکچررز کو معیاری اسمبلرز سے الگ کرتا ہے۔ بہت سے دکاندار دنیا بھر میں تعاون پیش کرنے کا دعویٰ کرتے ہیں۔ آپ کو فراہم کنندگان کے درمیان تفریق کرنی چاہیے جو آزاد فریق ثالث ٹھیکیداروں پر انحصار کرتے ہیں بمقابلہ براہ راست علاقائی مرکز چلانے والے۔ ڈائریکٹ ہب پرزہ جات کی تیز تر ترسیل اور ضمانت یافتہ ٹیکنیشن کی تربیت فراہم کرتے ہیں۔ مزید برآں، مضبوط ریموٹ تشخیصی صلاحیتیں غیر گفت و شنید ہیں۔ اعلیٰ انجینئرز کو اہلکاروں کو بھیجنے سے پہلے آپ کی PLC منطق کو دور سے حل کرنا چاہیے۔
ذیل میں فراہم کنندہ سپورٹ آرکیٹیکچر موازنہ چارٹ وینڈر سپورٹ ٹائرز کے درمیان اہم فرق کو نمایاں کرتا ہے۔
سپورٹ ٹائر |
فیلڈ سروس ماڈل |
تشخیصی صلاحیت |
حصوں کی دستیابی |
|---|---|---|---|
ٹائر 1 (پریمیم) |
براہ راست علاقائی خدمات کے مرکز |
ریئل ٹائم ریموٹ PLC رسائی |
مقامی گودام ذخیرہ |
ٹائر 2 (معیاری) |
تیسری پارٹی کی تصدیق شدہ ایجنسیاں |
ویڈیو کال ٹربل شوٹنگ |
چین سے ایکسپریس ایئر فریٹ |
ٹائر 3 (بنیادی) |
ملک سے باہر کے تکنیکی ماہرین پرواز کریں۔ |
ای میل/WeChat خط و کتابت |
معیاری شپنگ میں تاخیر |
بہترین عمل: اپنے خریداری کے آرڈر کو حتمی شکل دینے سے پہلے ہمیشہ علاقائی سروس مینیجر سے براہ راست رابطہ کی معلومات کی درخواست کریں۔
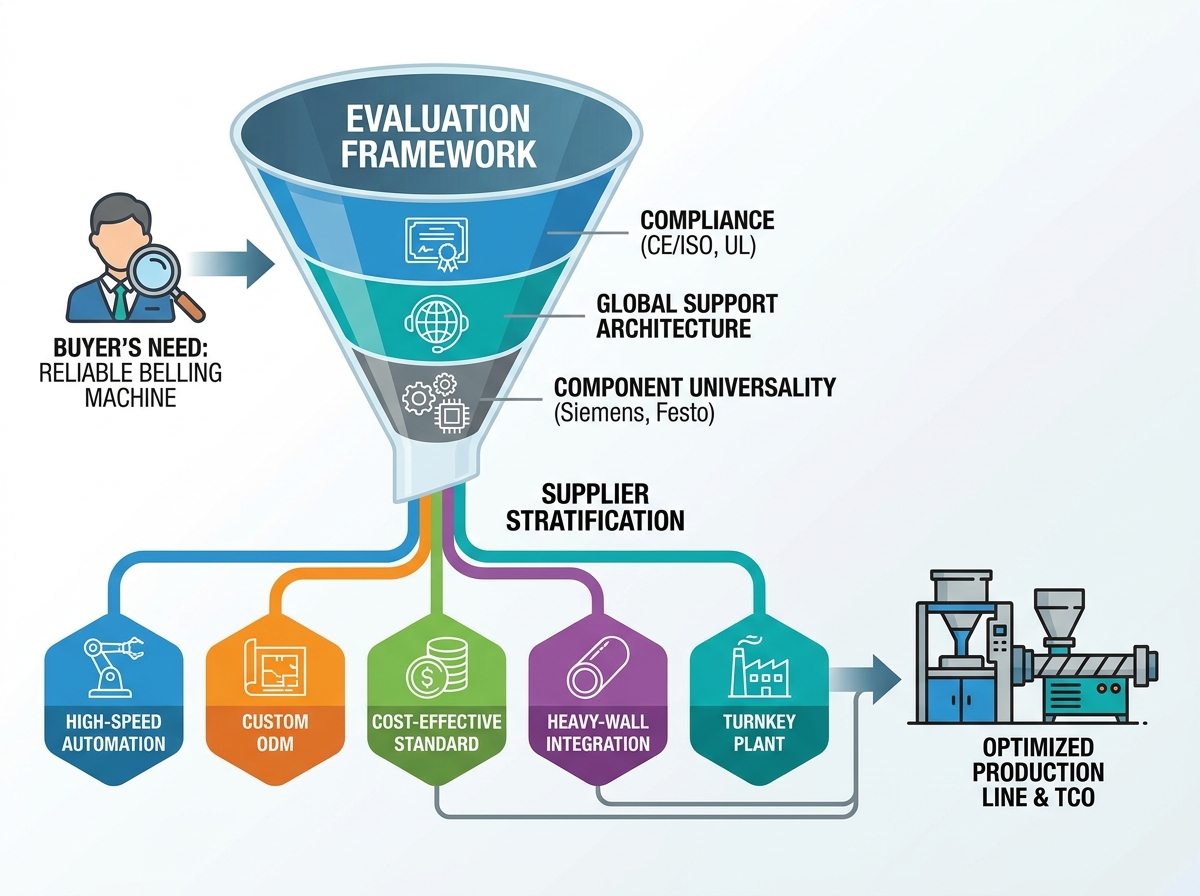
ہم نے موجودہ مارکیٹ لیڈرز کی نمائندگی کرنے والے پانچ الگ الگ مینوفیکچرنگ آرکیٹائپس کو پروفائل کیا۔ ہم نے مارکیٹنگ کے دعووں کے بجائے مکمل طور پر تصدیق شدہ انجینئرنگ کی صلاحیتوں پر توجہ مرکوز کی۔
یہ کارخانہ دار مکمل طور پر بہت زیادہ مہارت رکھتا ہے۔ خودکار بیلنگ مشین ٹیکنالوجی. ان کی انجینئرنگ ٹیمیں آپریٹر ٹچ پوائنٹس کو مکمل طور پر ختم کرنے پر توجہ مرکوز کرتی ہیں۔ وہ خودکار پائپ ڈیلیوری، درستگی کے ساتھ حرارتی نظام، اور روبوٹک آف لوڈنگ کو ایک ہی مسلسل ترتیب میں مربوط کرتے ہیں۔ بڑے پیمانے پر میونسپل پائپنگ پروڈیوسرز اس ڈیزائن سے بے حد فائدہ اٹھاتے ہیں۔ یہ سہولیات سخت منافع کے مارجن کو برقرار رکھنے کے لیے صفر آپریٹر کی مداخلت کا مطالبہ کرتی ہیں۔ تیز رفتار سروو موٹرز درست پوزیشننگ کو یقینی بناتی ہیں اور سائیکل کے اوقات کو کافی حد تک کم کرتی ہیں۔
کچھ منصوبے انتہائی مخصوص ٹولنگ پروفائلز کا مطالبہ کرتے ہیں۔ یہ سپلائر غیر معیاری پائپ پروفائلز کے لیے مولڈ ڈیزائن میں بے مثال لچک فراہم کرتا ہے۔ خریداروں کو جوائنٹ ڈیزائن کے لیے مخصوص ساکیٹنگ سلوشنز کی ضرورت ہے، انہیں اس وینڈر کو ترجیح دینی چاہیے۔ وہ اپنی مرضی کے سانچوں کو تیزی سے تراشنے کے لیے جدید CNC مشینی مراکز کا استعمال کرتے ہیں۔ ان کا انجینئرنگ شعبہ براہ راست آپ کی ٹیم کے ساتھ تعاون کرتا ہے۔ وہ قطعی CAD ماڈل تیار کرتے ہیں تاکہ یہ یقینی بنایا جا سکے کہ حتمی ساکٹ آپ کی ملکیتی سگ ماہی کی انگوٹھیوں سے بالکل مماثل ہے۔
دبلی پتلی انجینئرنگ اس صنعت کار کے مسابقتی فائدہ کو آگے بڑھاتی ہے۔ وہ غیر ضروری سافٹ ویئر بلوٹ کے بغیر معیاری U-type اور R-type ساکٹ کے لیے انتہائی قابل اعتمادی فراہم کرتے ہیں۔ تیز رفتار تعیناتی کی تلاش میں درمیانے سائز کے مینوفیکچررز اکثر اس معیار کا انتخاب کرتے ہیں۔ پیویسی پائپ ساکیٹنگ مشین ۔ سازوسامان مضبوط، آسان مکینیکل حرکات کا استعمال کرتا ہے۔ یہ نقطہ نظر اوپر کی دیکھ بھال کو کم کرتا ہے اور آپریٹر کی تربیت کا وقت کم کرتا ہے۔ یہ ناہموار استحکام اور پیشگی سستی کا بہترین توازن فراہم کرتا ہے۔
موٹی دیواروں والی پولی لیفینز کو بڑے پیمانے پر تھرمل انرجی مینجمنٹ کی ضرورت ہوتی ہے۔ یہ کارخانہ دار غیر معمولی حرارتی اور ٹھنڈک کی صلاحیتوں کے حامل یونٹ بناتا ہے۔ وہ پلاسٹک کی گھنی دیواروں میں یکساں طور پر گھسنے کے لیے خصوصی اوون تیار کرتے ہیں۔ یہ صلاحیت اعلی تھرو پٹ کے ساتھ ہموار ہم آہنگی کو یقینی بناتی ہے۔ HDPE پائپ اخراج لائن . ایڈوانسڈ واٹر کولنگ جیکٹس تیزی سے ساکٹ کی شکل کو خارج کرنے سے پہلے مستحکم کرتی ہیں۔ یہ تیز رفتار استحکام سکڑنے کو روکتا ہے اور بڑے قطر کے گیس اور پانی کے پائپوں میں جہتی درستگی کی ضمانت دیتا ہے۔
سہولت کے اپ گریڈ کے لیے اکثر آخر سے آخر تک مشینری فراہم کرنے والوں کی ضرورت ہوتی ہے۔ یہ وینڈر بغیر کسی رکاوٹ کے پورے مینوفیکچرنگ پلانٹس کو سپلائی اور خدمات فراہم کرتا ہے۔ اپنے مکمل انفراسٹرکچر کو اپ گریڈ کرنے والے خریدار سختی سے وارنٹی رابطے کے ایک پوائنٹ کو ترجیح دیتے ہیں۔ وہ ایکسٹروڈر، ڈاؤن اسٹریم کولنگ، ہول آف، کٹنگ اور بیلنگ کے مراحل کو سنبھالتے ہیں۔ ان کا اندرونی نیٹ ورک ہر مشین کو متحد کنٹرول پروٹوکول کے ذریعے جوڑتا ہے۔ یہ جامع نقطہ نظر انضمام کے اندھے دھبوں کو ختم کرتا ہے اور پورے فیکٹری فلور پر مطابقت پذیر ڈیٹا رپورٹنگ کو یقینی بناتا ہے۔
حرارت کی درستگی پائپ ساکٹ کے آخری معیار کو بہت زیادہ حکم دیتی ہے۔ آپ کو تندور کے فن تعمیر کا سختی سے جائزہ لینا چاہیے۔ ڈوئل اوون یا جدید انفراریڈ ہیٹنگ سسٹم پائپ کی خرابی کو مؤثر طریقے سے روکتے ہیں۔ وہ پائپ کے فریم میں یکساں طور پر تھرمل توانائی کا اطلاق کرتے ہیں۔ توسیع کے مرحلے کے دوران ناہموار حرارت پلاسٹک کے تپنے کا سبب بنتی ہے۔ یہ وارپنگ آپ کے سکریپ کے نرخوں میں زبردست اضافہ کرتی ہے۔ انفراریڈ سسٹم پولیمر میٹرکس میں تیزی سے گھس جاتے ہیں۔ وہ مجموعی طور پر حرارتی اوقات کو کم کرتے ہیں اور پائپ کی سطح کو جھلسنے سے بچاتے ہیں۔
آپ کو مشین کی کارکردگی کی پیمائش اس کے ٹولنگ کی تبدیلی کے وقت سے بھی کرنی چاہیے۔ کثیر SKU سہولیات کے لیے فوری تبدیلی کے نظام بالکل ضروری ہیں۔ پرانے زمانے کے بولڈ سانچوں کو تبدیل کرنے اور سیدھ کرنے میں گھنٹے لگتے ہیں۔ جدید یونٹ نیومیٹک کلیمپنگ اور پری ہیٹڈ مولڈ اسٹیشنوں کا استعمال کرتے ہیں۔ یہ اپ گریڈ آپریٹرز کو منٹوں میں پائپ کے قطر کو تبدیل کرنے کی اجازت دیتے ہیں۔ سنگل منٹ ایکسچینج آف ڈائی (SMED) کے اصولوں پر عمل درآمد آپ کے پروڈکشن شیڈول کو چست رکھتا ہے۔
اجزاء کی آفاقیت تباہ کن وینڈر لاک ان منظرناموں کو روکتی ہے۔ آپ کو بین الاقوامی سطح پر دستیاب نیومیٹکس اور الیکٹرانکس کی اہمیت پر زور دینا چاہیے۔ ایئر سلنڈرز کے لیے فیسٹو یا ایس ایم سی جیسے برانڈز پر اصرار کریں۔ PLC اور HMI اجزاء کے لیے سیمنز، شنائیڈر، یا ایلن بریڈلی کا مطالبہ کریں۔ ملکیتی سرکٹ بورڈ آپ کے پروڈکشن شیڈول کو خراب کر دیں گے جب وہ ناکام ہو جائیں گے۔ معیاری اجزاء آپ کی مقامی دیکھ بھال کرنے والی ٹیم کو فوری طور پر قریبی تقسیم کاروں سے متبادل ذرائع سے تبدیل کرنے کی اجازت دیتے ہیں۔
عام غلطیاں:
ملکیتی PLC پاس ورڈز کو قبول کرنا۔ ہمیشہ مشین کی پروگرامنگ منطق تک مکمل کھلی رسائی کا مطالبہ کریں۔
علاقائی وولٹیج کے اتار چڑھاو کو نظر انداز کرنا۔ یقینی بنائیں کہ مینوفیکچرر آپ کے مقامی گرڈ کے مطابق مضبوط وولٹیج ریگولیٹرز انسٹال کرتا ہے۔
کولنگ سائیکل کی حدود کو نظر انداز کرنا۔ اگر کولنگ سائیکل انجیکشن کے عمل میں رکاوٹ پیدا کرتا ہے تو تیز حرارت کا کوئی مطلب نہیں ہے۔
رکاوٹ کا خطرہ کامیاب تنصیب کے لیے سب سے بڑا خطرہ ہے۔ ایکسٹروڈر اور بیلنگ یونٹ کے درمیان مماثل لائن کی رفتار تباہ کن لائن پائل اپس کا سبب بنتی ہے۔ آپ کا ایکسٹروڈر پلاسٹک کو مسلسل دھکیلتا ہے۔ اگر ساکیٹنگ سائیکل میں بہت زیادہ وقت لگتا ہے، تو پائپ ڈیلیوری ٹیبل میں ٹکرا جائیں گے۔ آپ کو اپنے اخراج کے سامان کے عین مطابق زیادہ سے زیادہ آؤٹ پٹ کا حساب لگانا چاہیے۔ اپنے سپلائر کے ساتھ ان درست رفتار کا اشتراک کریں۔ انہیں آپ کے ایکسٹروڈر کو تھوڑا سا آگے بڑھانے کے لیے کولنگ اور انجیکشن سائیکل کو انجینئر کرنا چاہیے۔
سافٹ ویئر سے ہاتھ ملانا فیکٹری کے فرش پر ایک پیچیدہ حقیقت کی نمائندگی کرتا ہے۔ آپ اپنے موجودہ پر لیگیسی سسٹمز کے ساتھ نئی PLC منطق کو ضم کر رہے ہیں۔ پیویسی پائپ پروڈکشن لائن ۔ پرانے ایکسٹروڈر بنیادی ریلے منطق یا فرسودہ مواصلاتی پروٹوکول استعمال کر سکتے ہیں۔ نیا ساکیٹنگ یونٹ ممکنہ طور پر جدید Profinet یا EtherCAT نیٹ ورک استعمال کرتا ہے۔ آپ کو اس کمیونیکیشن گیپ کو بے عیب طریقے سے پر کرنا چاہیے۔ آلات کو 'پائپ تیار' 'لائن اسٹاپ' اور 'ایمرجنسی ہالٹ' جیسے اہم سگنلز کا اشتراک کرنا چاہیے۔
جگہ اور ترتیب کی رکاوٹیں اکثر خریداروں کو چوکس کر دیتی ہیں۔ آپ کو نئی مشینری کے فزیکل فٹ پرنٹ کو جلد ایڈریس کرنا چاہیے۔ اپ گریڈ شدہ آٹومیشن میں اکثر بڑے حفاظتی انکلوژرز اور وسیع رسائی پینلز کی ضرورت ہوتی ہے۔ مزید برآں، آپ کو خودکار پائپ ڈیلیوری ٹیبلز کی ضرورت پر غور کرنا چاہیے۔ یہ میزیں کٹر اور بیلنگ اوون کے درمیان پائپوں کو بفر کرتی ہیں۔ فراہم کنندہ سے قطعی 2D CAD لے آؤٹ کی درخواست کریں۔ مناسب فورک لفٹ رسائی اور آپریٹر واک ویز کی ضمانت کے لیے اس ڈرائنگ کو اپنے اصل فلور پلان پر چڑھائیں۔
فیکٹری ایکسیپٹنس ٹیسٹ (FAT) ناقص آلات کے خلاف آپ کے بنیادی دفاع کے طور پر کام کرتا ہے۔ شپمنٹ کی اجازت دینے سے پہلے آپ کو ایک جامع ویڈیو یا ذاتی طور پر FAT کا مطالبہ کرنا چاہیے۔ فراہم کنندہ کو آپ کے مخصوص پائپ کے نمونے چلانے چاہئیں۔ انہیں آپ کے عین مطابق مواد کے درجات اور دیوار کی موٹائی کی جانچ کرنی چاہیے۔ ہلکے وزن کے ٹیسٹ پائپ چلانے سے کچھ ثابت نہیں ہوتا ہے۔ آپ یہ دیکھنا چاہتے ہیں کہ مشین آپ کی سب سے بھاری، موٹی دیواروں والی مصنوعات کو کئی گھنٹوں تک مسلسل آپریشن کے تحت سنبھالتی ہے۔
کارکردگی کے سنگ میل کے ارد گرد ادائیگی کی شرائط کی تشکیل اہم معاہدے کے تحفظات پیش کرتی ہے۔ مشین کے فیکٹری سے نکلنے سے پہلے پورا بیلنس ادا نہ کریں۔ لیوریج کو برقرار رکھنے کے لیے سنگ میل کے سخت طریقے پر عمل کریں:
ڈاون پیمنٹ: انجینئرنگ اور مینوفیکچرنگ کا مرحلہ شروع کرنے کے لیے %30 جاری کریں۔
FAT کی منظوری: 50% صرف ایک کامیاب اور دستاویزی فیکٹری قبولیت ٹیسٹ کے بعد جاری کریں۔
SAT کی تکمیل: اپنی سہولت پر کامیاب کمیشننگ اور سائٹ ایکسیپٹنس ٹیسٹ (SAT) تک حتمی 20% کو روکیں۔
آخر میں، ابتدائی خریداری آرڈر میں اسپیئر پارٹس کے ایک جامع معاہدے پر گفت و شنید کریں۔ بھاری دھات کے اجزاء کو بیرون ملک بھیجنے میں بعد میں ہفتے لگتے ہیں اور اس کی قیمت بہت زیادہ ہے۔ دو سال کے اہم لباس کے پرزہ جات کے پیکج کا مطالبہ کریں۔ اس پیکیج میں اضافی حرارتی عناصر، نیومیٹک سیل، معیاری ریلے، اور خصوصی سینسر شامل ہونے چاہئیں۔ پہلے دن ان حصوں کو اپنے شیلف پر رکھنا آپریشن کے پہلے اہم سالوں کے دوران زیادہ سے زیادہ اپ ٹائم کی ضمانت دیتا ہے۔
حق کا انتخاب کرنا پلاسٹک پائپ بیلنگ مشین کو ابتدائی اقتباس سے بہت دور دیکھنے کی ضرورت ہے۔ آپ کو سپلائر کی حقیقی انجینئرنگ کی گہرائی اور فروخت کے بعد عالمی انفراسٹرکچر کا اندازہ لگانا چاہیے۔ عالمگیر اجزاء، درست حرارتی ٹیکنالوجی، اور مضبوط سافٹ ویئر انضمام کی صلاحیتوں پر بہت زیادہ توجہ مرکوز کریں۔ یہ عوامل آپ کے مستقبل کی پیداوار کے استحکام کو براہ راست حکم دیتے ہیں۔
اپنے اختیارات کو حکمت عملی سے دو یا تین سپلائرز تک محدود کریں۔ اس مختصر فہرست سازی کی منطق کو اپنی مخصوص مادی ضروریات، جیسے کہ PVC بمقابلہ HDPE پر رکھیں۔ اپنے اندرونی آٹومیشن اہداف اور ٹولنگ کی تبدیلی کی ضروریات کا اندازہ کریں۔ ایسے دکانداروں کو ختم کریں جو شفاف FAT فریم ورک یا معیاری عالمی اجزاء فراہم نہیں کر سکتے۔
اپنے شارٹ لسٹ کردہ امیدواروں سے تفصیلی تکنیکی ترتیب کی درخواست کر کے آج ہی کارروائی کریں۔ تمام نیومیٹکس اور الیکٹرانکس کے لیے آئٹمائزڈ برانڈ کے اجزاء کی فہرست کا مطالبہ کریں۔ مزید برآں، اپنے علاقے میں ملتے جلتے خریداروں سے حوالہ جاتی رابطوں سے بات کرنے پر اصرار کریں۔ یہ حقیقی دنیا کی گفتگو ان کی مشینری اور سپورٹ نیٹ ورکس کی حقیقی وشوسنییتا کو ظاہر کرے گی۔
A: لیڈ ٹائم عام طور پر 45 سے 90 دن تک ہوتا ہے۔ معیاری مشینیں اکثر چھ ہفتوں کے اندر بھیج دی جاتی ہیں۔ اپنی مرضی کے مطابق ODM بناتا ہے یا پیچیدہ ملٹی اوون کنفیگریشنوں میں بیسپوک مولڈ مشیننگ اور توسیعی سافٹ ویئر ٹیسٹنگ مراحل کی وجہ سے زیادہ وقت لگتا ہے۔
A: جی ہاں، وہ آسانی سے ضم ہوجاتے ہیں بشرطیکہ سپلائر مطابقت پذیر PLC پروٹوکول جیسے Profinet یا Modbus استعمال کرے۔ آپ کو ابتدائی انجینئرنگ مرحلے کے دوران درست لائن اسپیڈ ڈیٹا اور ڈاؤن اسٹریم سگنل کے تقاضے فراہم کرنا ہوں گے تاکہ مناسب سافٹ ویئر ہینڈ شیکس کو یقینی بنایا جا سکے۔
A: زیادہ تر پریمیم مینوفیکچررز انجینئرز کو براہ راست آن سائٹ کمیشننگ کے لیے بھیجتے ہیں۔ خریدار عام طور پر سفر اور رہائش کے اخراجات کا احاطہ کرتا ہے۔ متبادل طور پر، بہت سے سپلائرز اب خود انسٹالیشن کے لیے جامع ویڈیو ٹیوٹوریلز اور ریموٹ اگمینٹڈ ریئلٹی (AR) ٹربل شوٹنگ سیشن فراہم کرتے ہیں۔
A: یہ تکنیکی طور پر سانچوں اور حرارتی پیرامیٹرز کو تبدیل کرکے ممکن ہے۔ تاہم، یہ انتہائی غیر موثر ہے۔ پی وی سی اور ایچ ڈی پی ای کافی حد تک مختلف حرارتی منحنی خطوط اور ٹھنڈک کے اوقات کی ضرورت ہوتی ہے۔ اعلی پیداوار کی رفتار کو برقرار رکھنے کے لیے سرشار مشینوں کی سختی سے سفارش کی جاتی ہے۔


