

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-07-02 Alkuperä: Sivusto


Pääomalaitteiden hankinnalla on valtavat panokset tuotantolaitosjohtajill Kiinan soittokoneiden toimittaja laitoksellesi.
Toimittajan jakautuminen: 5 parasta valmistajaa on luokiteltu niiden vahvuuksien mukaan – nopeasta automaatiosta kustannustehokkaaseen ODM-räätälöintiin.
Integrointi on kriittinen: Itsenäinen kone on hyödytön, jos se tukkii olemassa olevan PVC-putkien tuotantolinjasi. Synkronointiominaisuudet erottavat ykköstason toimittajat kakkostason toimittajat.
Evaluation Baseline: Vältä toimittajia, jotka eivät pysty tarjoamaan läpinäkyvää Factory Acceptance Test (FAT) -kehystä ja standardoituja (esim. Siemens, PLC) maailmanlaajuisia varaosia.
Menestyvän hankintaprojektin määritteleminen edellyttää selkeää liiketoimintaongelman muotoilua. Kiinteistöpäälliköt kiinnittävät usein huomiota raakakoneen nopeuteen. Todellinen menestys riippuu kuitenkin kokonaistehokkuudesta (OEE). Haluat minimaalisen romumäärän pistorasiaprosessin aikana. Tarvitset myös saumattoman linjaintegroinnin. Huonosti integroitu yksikkö aiheuttaa ylävirran tukoksia ja pakottaa kalliisiin manuaalisiin toimenpiteisiin.
Vaatimustenmukaisuus ja sertifioinnit muodostavat ehdottoman perustan vakavalle arvioinnille. Sinun tulee vaatia standardinmukaiset CE- ja ISO-sertifikaatit välittömästi. Nämä asiakirjat todistavat valmistuksen perusosaamisen ja turvallisuusvaatimusten noudattamisen. Pohjois-Amerikan ostajien on kuitenkin ponnisteltava kovemmin. Sinun on korostettava UL- tai CSA-yhteensopivuuden kriittistä tarvetta. Sertifioimattomien sähköpaneelien vienti näille alueille takaa asennuksen viivästykset ja ankarat sakot.
Globaali tukiarkkitehtuuri erottaa premium-valmistajat tavallisista kokoajista. Monet myyjät väittävät tarjoavansa maailmanlaajuista tukea. Sinun on erotettava toisistaan riippumattomiin ulkopuolisiin alihankkijoihin luottavat toimittajat suoraan alueellisia solmukohtia käyttävistä toimittajista. Suorat navat tarjoavat nopeamman osien toimituksen ja taatun teknikon koulutuksen. Lisäksi vahvat etädiagnostiikkaominaisuudet eivät ole neuvoteltavissa. Huippuinsinöörien tulee tehdä PLC-logiikkasi vianetsintä etänä ennen henkilöstön lähettämistä.
Alla oleva Toimittajatuen arkkitehtuurien vertailukaavio korostaa kriittisiä eroja toimittajan tukitasojen välillä.
Tukitaso |
Kenttäpalvelumalli |
Diagnostiikkaominaisuus |
Osien saatavuus |
|---|---|---|---|
Taso 1 (Premium) |
Suorat alueelliset palvelukeskukset |
Reaaliaikainen PLC-etäkäyttö |
Paikallisen varaston varastointi |
Taso 2 (vakio) |
Sertifioidut kolmannen osapuolen toimistot |
Videopuhelun vianetsintä |
Express lentorahti Kiinasta |
Taso 3 (perus) |
Fly in out-of-counter teknikot |
Sähköposti/WeChat-kirjeenvaihto |
Normaali toimitusviive |
Paras käytäntö: Pyydä aina alueellisen palvelupäällikön suorat yhteystiedot ennen ostotilauksen viimeistelyä.
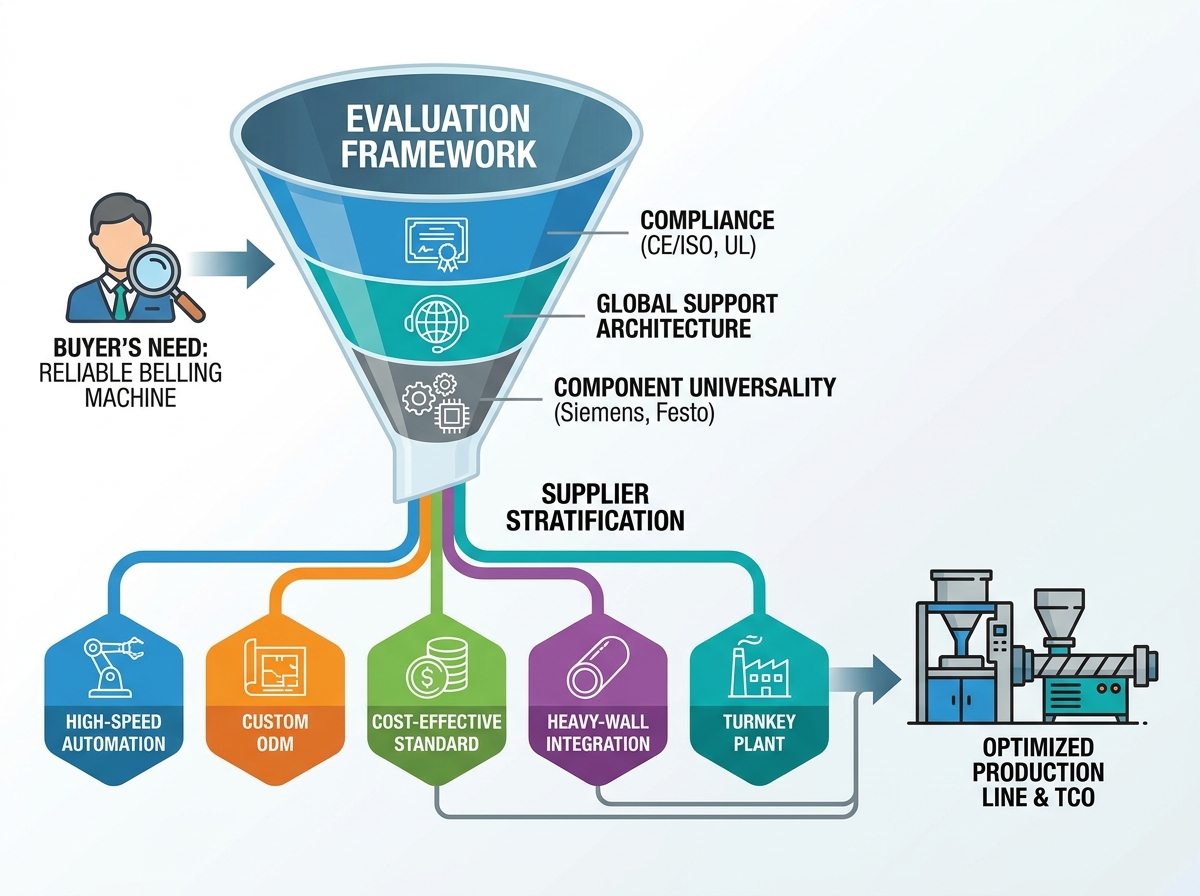
Profiloimme viisi erillistä valmistusarkkityyppiä, jotka edustavat nykyisiä markkinajohtajia. Keskityimme puhtaasti todennettuihin suunnittelukarkkinajohtajia. Keskityimme puhtaasti todennettuihin suunnittelukykyihin markkinointiväitteiden sijaan.
Tämä valmistaja on erikoistunut vahvasti täysin automaattinen soittokonetekniikka . Heidän suunnittelutiiminsä keskittyvät poistamaan käyttäjän kosketuspisteet kokonaan. Ne yhdistävät automatisoidun putkitoimituksen, tarkkuuslämmityksen ja robotin purkamisen yhdeksi jatkuvaksi sarjaksi. Suuret kunnalliset putkien valmistajat hyötyvät tästä suunnittelusta valtavasti. Nämä tilat vaativat nollaoperaattorin toimenpiteitä tiukkojen voittomarginaalien ylläpitämiseksi. Nopeat servomoottorit varmistavat tarkan paikantamisen ja lyhentävät jaksoaikoja merkittävästi.
Jotkut projektit vaativat erittäin erityisiä työkaluprofiileja. Tämä toimittaja tarjoaa vertaansa vailla olevaa joustavuutta muottien suunnittelussa epästandardeille putkiprofiileille. Ostajien, jotka tarvitsevat räätälöityjä pistorasiaratkaisuja ainutlaatuisia liitosmalleja varten, tulee asettaa tämä toimittaja etusijalle. He käyttävät kehittyneitä CNC-työstökeskuksia veistämään mukautettuja muotteja nopeasti. Heidän suunnitteluosastonsa tekee yhteistyötä suoraan tiimisi kanssa. He suunnittelevat tarkkoja CAD-malleja varmistaakseen, että lopullinen pistorasia sopii täydellisesti omistamillesi tiivisterenkaille.
Lean suunnittelu ajaa tämän valmistajan kilpailuetua. Ne PVC-putkien pistorasiakone . Laitteisto käyttää kestäviä, yksinkertaistettuja mekaanisia liikkeitä. Tämä lähestymistapa minimoi ylläpitokustannukset ja vähentää kuljettajan koulutusaikaa. Se tarjoaa erinomaisen tasapainon lujan kestävyyden ja etukäteishintaisuuden välillä.
Paksuseinäiset polyolefiinit vaativat massiivisen lämpöenergian hallinnan. Tämä valmistaja valmistaa yksiköitä, joissa on poikkeukselliset lämmitys- ja jäähdytystehot. He suunnittelevat erikoisuuneja tunkeutumaan tasaisesti tiheiden muoviseinien läpi. Tämä ominaisuus varmistaa saumattoman synkronoinnin suurella suorituskyvyllä HDPE-putkien suulakepuristuslinja . Kehittyneet vesijäähdytysvaipat vakauttavat nopeasti hylsyn muodon ennen irrottamista. Tämä nopea stabilointi estää kutistumisen ja takaa mittatarkkuuden halkaisijaltaan suurissa kaasu- ja vesiputkissa.
Toimitilojen päivitykset vaativat usein päästä päähän -konetoimittajia. Tämä toimittaja toimittaa ja huoltaa kokonaisia tuotantolaitoksia saumattomasti. Ostajat, jotka päivittävät koko infrastruktuuriaan, suosivat vahvasti yhden takuun yhteyspisteen käyttöä. Ne käsittelevät suulakepuristimen, jäähdytys-, nosto-, leikkaus- ja kellutusvaiheet. Niiden sisäinen verkko yhdistää jokaisen koneen yhtenäisen ohjausprotokollan kautta. Tämä kokonaisvaltainen lähestymistapa eliminoi integraation kuolleet kulmat ja varmistaa synkronoidun dataraportoinnin koko tehdaskerroksessa.
Lämmitystarkkuus sanelee voimakkaasti putken hylsyn lopullisen laadun. Uunin arkkitehtuuri on arvioitava tarkasti. Kahden uunin tai edistykselliset infrapunalämmitysjärjestelmät estävät putken muodonmuutoksia tehokkaasti. Ne kohdistavat lämpöenergiaa tasaisesti putken kehälle. Epätasainen kuumennus saa muovin vääntymään paisuntavaiheen aikana. Tämä vääntyminen nostaa romun määrää huomattavasti. Infrapunajärjestelmät tunkeutuvat polymeerimatriisiin nopeasti. Ne lyhentävät kokonaislämmitysaikoja ja suojaavat putken pintaa palamiselta.
Koneen tehokkuutta kannattaa mitata myös sen työkalujen vaihtoajalla. Pikavaihtojärjestelmät ovat ehdottoman välttämättömiä usean SKU:n toimitiloissa. Vanhanaikaisten pulttimuottien vaihtaminen ja kohdistaminen kestää tunteja. Nykyaikaisissa yksiköissä käytetään pneumaattista puristusta ja esilämmitettyjä muottiasemia. Näiden päivitysten avulla käyttäjät voivat vaihtaa putken halkaisijaa minuuteissa. SMED (Single-Minute Exchange of Die) -periaatteiden käyttöönotto pitää tuotantoaikataulusi ketteränä.
Komponenttien yleisyys estää tuhoisat toimittajien lukkiutumisskenaariot. Sinun tulee korostaa kansainvälisesti saatavilla olevan pneumatiikan ja elektroniikan merkitystä. Vaadi ilmasylintereille sellaisia merkkejä kuin Festo tai SMC. Pyydä Siemensiltä, Schneideriltä tai Allen-Bradleylta PLC- ja HMI-komponentteja. Patentoidut piirilevyt pilaavat tuotantoaikataulusi, kun ne epäonnistuvat. Standardoitujen komponenttien avulla paikallinen huoltotiimi voi hankkia korvaavia osia välittömästi läheisiltä jälleenmyyjiltä.
Yleisiä virheitä:
Omien PLC-salasanojen hyväksyminen. Vaadi aina täysi avoin pääsy koneen ohjelmointilogiikkaan.
Alueelliset jännitteenvaihtelut huomioimatta. Varmista, että valmistaja asentaa vahvat jännitteensäätimet, jotka on räätälöity paikalliseen verkkoosi.
Jäähdytyssyklien rajoitukset huomiotta. Nopeampi lämpeneminen ei tarkoita mitään, jos jäähdytyssykli estää poistoprosessin.
Pullonkaulariski muodostaa suurimman uhan onnistuneelle asennukselle. Epäyhtenäiset linjanopeudet suulakepuristimen ja teloitusyksikön välillä aiheuttavat katastrofaalisia linjakasaantumia. Ekstruuderisi työntää muovia jatkuvasti. Jos pistorasia kestää liian kauan, putket törmäävät toimituspöytään. Sinun on laskettava ekstruusiolaitteistosi tarkka maksimiteho. Jaa nämä tarkat nopeudet toimittajasi kanssa. Heidän on suunniteltava jäähdytys- ja poistojaksot ekstruuderin hitaammin.
Ohjelmistokättelyt edustavat monimutkaista todellisuutta tehdaskerroksessa. Olet integroimassa uutta PLC-logiikkaa nykyisten järjestelmien kanssa PVC-putkien tuotantolinja . Vanhemmat ekstruuderit saattavat käyttää perusrelelogiikkaa tai vanhentuneita viestintäprotokollia. Uusi liitäntäyksikkö käyttää todennäköisesti nykyaikaisia Profinet- tai EtherCAT-verkkoja. Sinun on ylitettävä tämä viestintäaukko virheettömästi. Laitteiden on jaettava kriittisiä signaaleja, kuten 'putki valmiina', 'linjapysäytys' ja 'hätäpysäytys'. Näiden signaalien kartoituksen epäonnistuminen johtaa mekaanisiin törmäyksiin ja turvallisuusriskeihin.
Tila- ja asettelurajoitukset saavat ostajat usein yllättäen. Sinun on puututtava uusien koneiden fyysiseen jalanjälkeen ajoissa. Päivitetty automaatio vaatii usein suurempia turvakoteloita ja leveämpiä käyttöpaneeleja. Lisäksi sinun on otettava huomioon automaattisten putkien toimitustaulukoiden tarve. Nämä pöydät puskuroivat putket leikkurin ja uunin välillä. Pyydä tarkka 2D CAD-asettelu toimittajalta. Peitä tämä piirros todellisen pohjapiirroksen päälle varmistaaksesi riittävän trukin pääsyn ja kuljettajan kulkutiet.
Factory Acceptance Test (FAT) toimii ensisijaisena suojana viallisia laitteita vastaan. Sinun on vaadittava kattava video tai henkilökohtainen FAT ennen lähetyksen hyväksymistä. Toimittajan on otettava sinun erityiset putkinäytteet. Heidän on testattava tarkat materiaaliluokat ja seinämän paksuudet. Kevyiden testiputkien juokseminen ei todista mitään. Haluat nähdä koneen käsittelevän raskaimpia, paksuseinäisiä tuotteitasi jatkuvassa käytössä useiden tuntien ajan.
Maksuehtojen jäsentäminen suorituskyvyn virstanpylväiden ympärille tarjoaa tärkeitä sopimustakeita. Älä maksa täyttä saldoa ennen kuin kone lähtee tehtaalta. Noudata tiukkaa virstanpylväslähestymistapaa vipuvaikutuksen säilyttämiseksi:
Etumaksu: Vapauta 30 % suunnittelu- ja valmistusvaiheen aloittamiseksi.
FAT-hyväksyntä: Vapauta 50 % vasta onnistuneen ja dokumentoidun tehdashyväksyntätestin jälkeen.
SAT-valmistus: Pidä viimeiset 20 %, kunnes onnistunut käyttöönotto ja Site Acceptance Test (SAT) -testissäsi.
Lopuksi neuvottele kattava varaosasopimus alkuperäiseen ostotilaukseen. Raskasmetallikomponenttien toimittaminen ulkomaille kestää myöhemmin viikkoja ja maksaa omaisuuksia. Vaadi kahden vuoden kriittisten kulutusosien paketti etukäteen. Tämän paketin tulisi sisältää ylimääräisiä lämmityselementtejä, pneumaattisia tiivisteitä, vakioreleitä ja erikoisantureita. Kun nämä osat ovat hyllyssäsi ensimmäisenä päivänä, takaat maksimaalisen käyttöajan kriittisten ensimmäisten käyttövuosien aikana.
Oikean valinta muoviputkien soittokone vaatii katsomista kauas alkuperäisen tarjouksen ohi. Sinun on arvioitava toimittajan todellinen suunnittelusyvyys ja globaali myynnin jälkeinen infrastruktuuri. Keskity voimakkaasti yleiskomponentteihin, tarkkaan lämmitystekniikkaan ja vankoihin ohjelmistointegraatioominaisuuksiin. Nämä tekijät sanelevat suoraan tulevan tuotannon vakauden.
Rajoita vaihtoehtosi strategisesti kahdelle tai kolmelle toimittajalle. Perusta tämä valintalogiikka erityisiin materiaalivaatimuksiisi, kuten PVC vs. HDPE. Arvioi sisäiset automaatiotavoitteesi ja työkalujen vaihtotarpeesi. Poista toimittajat, jotka eivät voi tarjota läpinäkyviä FAT-kehyksiä tai standardoituja maailmanlaajuisia komponentteja.
Ryhdy toimiin jo tänään pyytämällä yksityiskohtaisia teknisiä asetteluja ehdokkailtasi. Pyydä eriteltyjä merkkikomponenttiluetteloita kaikelle pneumatiikalle ja elektroniikalle. Lisäksi vaadi, että keskustelet alueesi vastaavien ostajien referenssikontaktien kanssa. Nämä tosielämän keskustelut paljastavat heidän koneistonsa ja tukiverkostonsa todellisen luotettavuuden.
V: Toimitusajat vaihtelevat tyypillisesti 45–90 päivää. Vakiokoneet toimitetaan usein kuuden viikon kuluessa. Mukautetut ODM-rakenteet tai monimutkaiset usean uunin kokoonpanot vievät kauemmin tilaustyönä tehdyn muottikoneistuksen ja laajennetun ohjelmiston testausvaiheen vuoksi.
V: Kyllä, ne integroituvat sujuvasti, jos toimittaja käyttää yhteensopivia PLC-protokollia, kuten Profinet tai Modbus. Sinun on annettava tarkat linjan nopeustiedot ja alavirran signaalivaatimukset alkusuunnitteluvaiheessa varmistaaksesi asianmukaiset ohjelmiston kättelyt.
V: Useimmat premium-valmistajat lähettävät insinöörejä suoraan paikan päällä tapahtuvaa käyttöönottoa varten. Ostaja maksaa yleensä matka- ja majoituskulut. Vaihtoehtoisesti monet toimittajat tarjoavat nyt kattavia video-opetusohjelmia ja lisätyn todellisuuden (AR) etävianmääritysistuntoja itseasennukseen.
V: Se on teknisesti mahdollista muuttamalla muotteja ja lämmitysparametreja. Se on kuitenkin erittäin tehotonta. PVC ja HDPE vaativat hyvin erilaisia lämpökäyriä ja jäähdytysaikoja. Erityisiä koneita suositellaan korkean tuotantonopeuden ylläpitämiseksi.


