

Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-07-02 Porijeklo: stranica


Nabava kapitalne opreme nosi ogromne uloge za upravitelje proizvodnih pogona. Nabavka strojeva u inozemstvu zahtijeva pažljivu, proračunatu ravnotežu. Morate odvagnuti početne uštede u odnosu na ozbiljne dugoročne rizike kao što su neočekivani zastoji i neuspjesi integracije. Kina danas dominira globalnim izvoznim tržištem opreme za proizvodnju plastičnih cijevi. Naći ćete ogromna industrijska središta koja proizvode tisuće jedinica godišnje. Međutim, mogućnosti dobavljača jako variraju u tim proizvodnim zonama. Oni se kreću od sastavljača osnovne opreme do inženjera automatizacije prve razine koji grade složene, visoko sinkronizirane sustave. Ovaj vodič analizira najbolje proizvođače na temelju provjerljivih, objektivnih kriterija. Strogo procjenjujemo stroge industrijske certifikate, mogućnosti integracije u stvarnom svijetu i globalne mreže podrške nakon prodaje. Čitajte dalje kako biste otkrili djelotvorne okvire za ispravnu procjenu ovih dobavljača. Naučit ćete kako s pouzdanjem ući u uži izbor pravog dobavljač strojeva za zvonjenje u Kini za vaš objekt.
Stratifikacija dobavljača: 5 najboljih proizvođača kategorizirano je prema njihovim specifičnim prednostima—od automatizacije velike brzine do isplative prilagodbe ODM-a.
Integracija je kritična: Samostalni stroj je beskoristan ako zaklanja vašu postojeću proizvodnu liniju PVC cijevi. Mogućnosti sinkronizacije odvajaju dobavljače prve razine od druge razine.
Polazna vrijednost evaluacije: Izbjegavajte dobavljače koji ne mogu osigurati transparentan okvir Factory Acceptance Test (FAT) i standardizirane (npr. Siemens, PLC) globalne rezervne dijelove.
Definiranje uspješnog projekta nabave zahtijeva jasan okvir poslovnog problema. Upravitelji objekata često se fokusiraju na brzinu sirovog stroja. Međutim, pravi uspjeh ovisi o ukupnoj učinkovitosti opreme (OEE). Želite minimalne stope otpada tijekom procesa postavljanja utičnica. Također vam je potrebna besprijekorna integracija linija. Loše integrirana jedinica uzrokuje blokade uzvodno i zahtijeva skupe ručne intervencije.
Sukladnost i certifikati čine apsolutnu osnovu za svaku ozbiljnu evaluaciju. Trebali biste odmah zatražiti standardne CE i ISO certifikate. Ovi dokumenti dokazuju osnovnu sposobnost proizvodnje i usklađenost sa sigurnosnim zahtjevima. Međutim, sjevernoamerički kupci moraju gurati jače. Morate naglasiti kritičnu potrebu za usklađenošću s UL ili CSA. Izvoz necertificiranih električnih ploča u ove regije jamči kašnjenja u instalaciji i ozbiljne zakonske kazne.
Globalna arhitektura podrške odvaja vrhunske proizvođače od standardnih asemblera. Mnogi dobavljači tvrde da nude podršku širom svijeta. Morate napraviti razliku između dobavljača koji se oslanjaju na neovisne ugovaratelje treće strane i onih koji upravljaju izravnim regionalnim središtima. Izravna čvorišta omogućuju bržu otpremu dijelova i zajamčenu obuku tehničara. Nadalje, o robusnim mogućnostima daljinske dijagnostike ne može se pregovarati. Vrhunski inženjeri trebali bi daljinski otkloniti probleme s vašom PLC logikom prije slanja osoblja.
Grafikon usporedbe arhitekture podrške dobavljača u nastavku naglašava kritične razlike između razina podrške dobavljača.
Razina podrške |
Model terenske službe |
Dijagnostička sposobnost |
Dostupnost dijelova |
|---|---|---|---|
Razina 1 (premium) |
Izravna regionalna servisna središta |
Udaljeni PLC pristup u stvarnom vremenu |
Opskrba lokalnog skladišta |
Razina 2 (standardna) |
Certificirane agencije treće strane |
Rješavanje problema s video pozivom |
Ekspresni zračni prijevoz tereta iz Kine |
Razina 3 (osnovna) |
Ulazni tehničari iz inozemstva |
E-mail/WeChat korespondencija |
Standardna kašnjenja isporuke |
Najbolji način iz prakse: Uvijek zatražite izravne kontaktne informacije regionalnog upravitelja servisa prije dovršetka narudžbe.
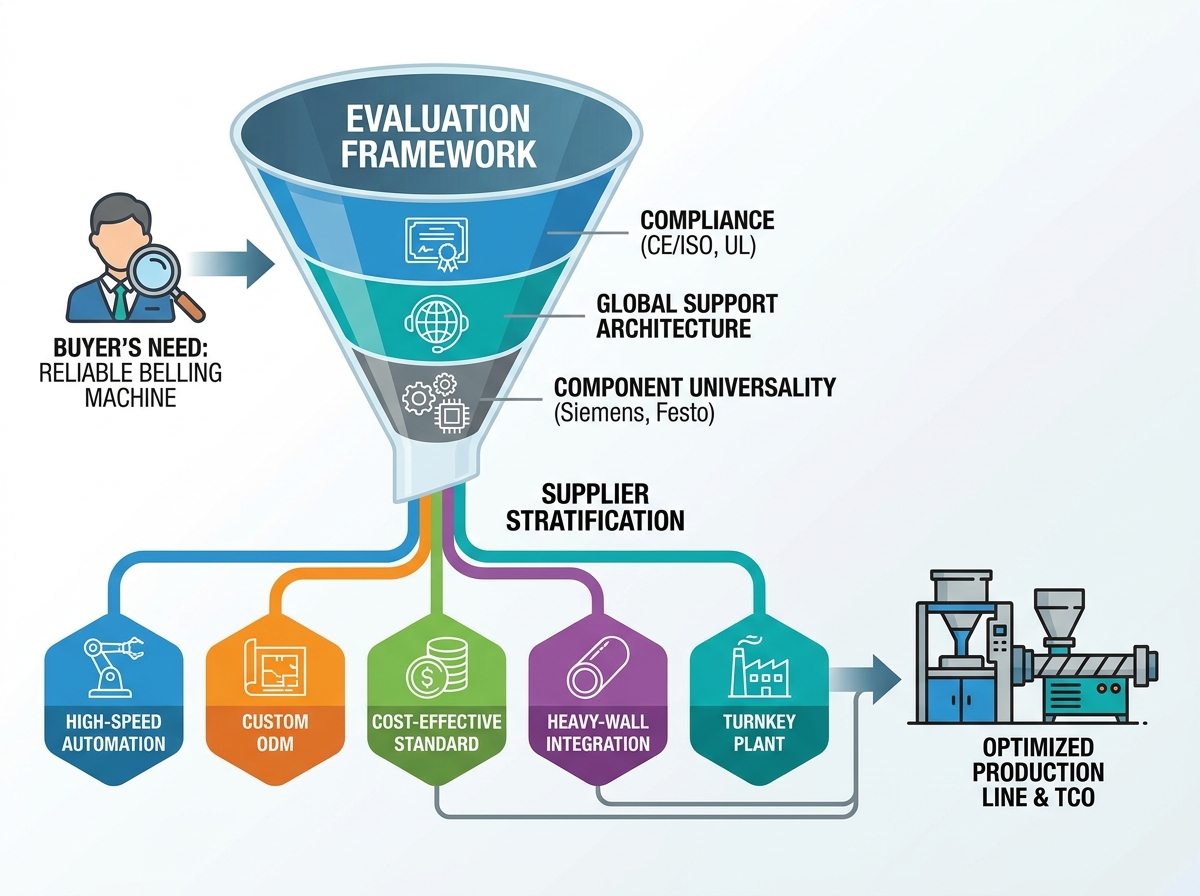
Profilirali smo pet različitih proizvodnih arhetipova koji predstavljaju trenutne tržišne lidere. Usredotočili smo se isključivo na provjerene inženjerske sposobnosti, a ne na marketinške tvrdnje.
Ovaj se proizvođač uvelike specijalizirao za potpuno tehnologija automatskog zvona . Njihovi inženjerski timovi usredotočeni su na potpuno uklanjanje dodirnih točaka operatera. Oni integriraju automatiziranu isporuku cijevi, precizno grijanje i robotsko istovaranje u jedan kontinuirani niz. Veliki gradski proizvođači cjevovoda imaju neizmjernu korist od ovog dizajna. Ovi objekti ne zahtijevaju intervencije operatera kako bi se održale stroge profitne marže. Servo motori velike brzine osiguravaju točno pozicioniranje i drastično smanjuju vrijeme ciklusa.
Neki projekti zahtijevaju vrlo specifične profile alata. Ovaj dobavljač pruža neusporedivu fleksibilnost u dizajnu kalupa za nestandardne profile cijevi. Kupci kojima su potrebna rješenja za utičnice po narudžbi za jedinstvene dizajne spojeva trebali bi dati prednost ovom dobavljaču. Koriste napredne CNC obradne centre za brzo rezbarenje prilagođenih kalupa. Njihov inženjerski odjel izravno surađuje s vašim timom. Oni izrađuju precizne CAD modele kako bi osigurali da konačni naglavak savršeno odgovara vašim brtvenim prstenovima.
Lean inženjering pokreće konkurentsku prednost ovog proizvođača. Pružaju iznimnu pouzdanost za standardne utičnice tipa U i R bez nepotrebnog softverskog opterećenja. Proizvođači srednje veličine koji traže brzu implementaciju često odabiru ovaj standard Stroj za spajanje PVC cijevi . Oprema koristi robusne, pojednostavljene mehaničke pokrete. Ovaj pristup smanjuje troškove održavanja i smanjuje vrijeme obuke operatera. Pruža izvrsnu ravnotežu robusne izdržljivosti i pristupačne cijene.
Poliolefini debelih stijenki zahtijevaju masivno upravljanje toplinskom energijom. Ovaj proizvođač izrađuje jedinice s iznimnim kapacitetima grijanja i hlađenja. Oni su izradili specijalizirane pećnice kako bi ravnomjerno prodrle kroz guste plastične stijenke. Ova mogućnost osigurava besprijekornu sinkronizaciju s velikom propusnošću Linija za ekstruziju HDPE cijevi . Napredni omotači za vodeno hlađenje brzo stabiliziraju oblik utičnice prije izbacivanja. Ova brza stabilizacija sprječava skupljanje i jamči točnost dimenzija u plinskim i vodovodnim cijevima velikog promjera.
Nadogradnje pogona često zahtijevaju pružatelje end-to-end strojeva. Ovaj dobavljač besprijekorno opskrbljuje i servisira cijele proizvodne pogone. Kupci koji nadograđuju svoju kompletnu infrastrukturu snažno preferiraju jedinstvenu točku kontakta za jamstvo. Oni upravljaju ekstruderom, nizvodnim hlađenjem, izvlačenjem, rezanjem i fazama zvonjenja. Njihova interna mreža povezuje svaki stroj putem objedinjenog kontrolnog protokola. Ovaj holistički pristup eliminira slijepe točke integracije i osigurava sinkronizirano izvješćivanje podataka u cijeloj tvornici.
Preciznost grijanja uvelike diktira konačnu kvalitetu nastavka cijevi. Morate rigorozno procijeniti arhitekturu pećnice. Dvostruka pećnica ili napredni infracrveni sustavi grijanja učinkovito sprječavaju deformaciju cijevi. Oni ravnomjerno prenose toplinsku energiju po obodu cijevi. Neravnomjerno zagrijavanje uzrokuje savijanje plastike tijekom faze ekspanzije. Ovo savijanje drastično povećava vaše stope otpada. Infracrveni sustavi brzo prodiru u polimernu matricu. Skraćuju ukupno vrijeme zagrijavanja i štite površinu cijevi od opekotina.
Također biste trebali mjeriti učinkovitost stroja prema vremenu promjene alata. Sustavi brze izmjene apsolutno su neophodni za objekte s više SKU jedinica. Zamjena i poravnavanje staromodnih kalupa s vijcima potrebni su satima. Moderne jedinice koriste pneumatske stezne stanice i prethodno zagrijane kalupe. Ove nadogradnje omogućuju operaterima promjenu promjera cijevi u nekoliko minuta. Implementacija načela SMED (Single-Minute Exchange of Die) održava vaš proizvodni raspored agilnim.
Univerzalnost komponenti sprječava katastrofalne scenarije vezanosti dobavljača. Morate naglasiti važnost međunarodno dostupne pneumatike i elektronike. Inzistirajte na robnim markama kao što su Festo ili SMC za zračne cilindre. Potražite Siemens, Schneider ili Allen-Bradley za PLC i HMI komponente. Vlasničke ploče s strujnim krugovima pokvarit će vam proizvodni plan kada pokvare. Standardizirane komponente omogućuju vašem lokalnom timu za održavanje da odmah nabavi zamjene od obližnjih distributera.
Uobičajene greške:
Prihvaćanje vlasničkih PLC lozinki. Uvijek zahtijevajte potpuni otvoreni pristup logici programiranja stroja.
Zanemarujući regionalne fluktuacije napona. Osigurajte da proizvođač instalira robusne regulatore napona prilagođene vašoj lokalnoj mreži.
Previd u ograničenja ciklusa hlađenja. Brže zagrijavanje ne znači ništa ako ciklus hlađenja ometa proces izbacivanja.
Rizik uskog grla predstavlja najveću prijetnju uspješnoj instalaciji. Neusklađene brzine linije između ekstrudera i jedinice za zvono uzrokuju katastrofalna gomilanja linija. Vaš ekstruder neprestano gura plastiku. Ako ciklus postavljanja naglavaka traje predugo, cijevi će se srušiti na stol za isporuku. Morate izračunati točan maksimalni učinak vaše opreme za ekstruziju. Podijelite te točne brzine sa svojim dobavljačem. Oni moraju osmisliti cikluse hlađenja i izbacivanja kako bi malo nadmašili vaš ekstruder.
Softversko rukovanje predstavlja složenu stvarnost u tvornici. Integrirate novu PLC logiku s naslijeđenim sustavima na svom trenutnom Linija za proizvodnju PVC cijevi . Stariji ekstruderi mogu koristiti osnovnu logiku releja ili zastarjele komunikacijske protokole. Nova jedinica za utičnice vjerojatno koristi moderne Profinet ili EtherCAT mreže. Morate besprijekorno premostiti ovaj komunikacijski jaz. Oprema mora dijeliti kritične signale kao što su 'cijev spremna', 'linijski zaustavljanje' i 'hitno zaustavljanje'. Neuspjeh mapiranja ovih signala dovodi do mehaničkih sudara i sigurnosnih opasnosti.
Ograničenja prostora i rasporeda često uhvate kupce nespremne. Morate se rano pozabaviti fizičkim otiskom novih strojeva. Nadograđena automatizacija često zahtijeva veća sigurnosna kućišta i šire pristupne ploče. Nadalje, morate uzeti u obzir potrebu za automatiziranim stolovima za isporuku cijevi. Ovi stolovi štite cijevi između rezača i peći za zvono. Zatražite precizan 2D CAD izgled od dobavljača. Prekrijte ovaj crtež na svoj stvarni tlocrt kako biste zajamčili odgovarajući pristup viličaru i prolaze za operatera.
Tvornički prijemni test (FAT) služi kao vaša primarna obrana od neispravne opreme. Morate zahtijevati sveobuhvatni video ili osobni FAT prije nego što odobrite otpremu. Dobavljač mora testirati vaše specifične uzorke cijevi. Oni moraju testirati vaše točne kvalitete materijala i debljine stijenki. Pokretanje laganih ispitnih cijevi ne dokazuje ništa. Želite vidjeti kako stroj rukuje vašim najtežim proizvodima s najdebljim stijenkama u neprekidnom radu nekoliko sati.
Strukturiranje uvjeta plaćanja oko pokazatelja uspješnosti nudi vitalne ugovorne zaštite. Ne plaćajte puni iznos prije nego što stroj napusti tvornicu. Slijedite strogi pristup prekretnicama kako biste zadržali utjecaj:
Predujam: oslobodite 30% za početak faze inženjeringa i proizvodnje.
Odobrenje FAT-a: otpustite 50% tek nakon uspješnog i dokumentiranog tvorničkog ispitivanja.
Završetak SAT-a: Zadržite zadnjih 20% do uspješnog puštanja u pogon i Site Acceptance Test-a (SAT) u vašem objektu.
Na kraju, pregovarajte o opsežnom ugovoru o rezervnim dijelovima u početnoj narudžbi. Dostava teških metalnih komponenti u inozemstvo kasnije traje tjednima i košta cijelo bogatstvo. Zatražite unaprijed dvogodišnji paket kritičnih potrošnih dijelova. Ovaj paket trebao bi uključivati dodatne grijaće elemente, pneumatske brtve, standardne releje i specijalizirane senzore. Imati ove dijelove na svojoj polici prvog dana jamči maksimalno vrijeme rada tijekom kritičnih prvih godina rada.
Odabir pravog stroj za zvonjenje plastičnih cijevi zahtijeva gledanje daleko od početne ponude. Morate procijeniti dobavljačevu stvarnu inženjersku dubinu i globalnu postprodajnu infrastrukturu. Usredotočite se snažno na univerzalne komponente, preciznu tehnologiju grijanja i robusne mogućnosti integracije softvera. Ovi čimbenici izravno određuju vašu buduću stabilnost proizvodnje.
Strateški suzite svoje mogućnosti na dva ili tri dobavljača. Utemeljite ovu logiku užeg izbora na vašim specifičnim zahtjevima za materijalima, kao što je PVC u odnosu na HDPE. Procijenite svoje interne ciljeve automatizacije i potrebe za promjenom alata. Eliminirajte dobavljače koji ne mogu pružiti transparentne FAT okvire ili standardizirane globalne komponente.
Poduzmite nešto već danas tako što ćete od svojih kandidata u užem izboru zatražiti detaljne tehničke izglede. Zatražite detaljan popis komponenti marke za svu pneumatiku i elektroniku. Nadalje, inzistirajte na razgovoru s referentnim kontaktima sličnih kupaca u vašoj regiji. Ovi razgovori iz stvarnog svijeta otkrit će pravu pouzdanost njihovih strojeva i mreža podrške.
O: Vrijeme isporuke obično se kreće od 45 do 90 dana. Standardni strojevi često se isporučuju u roku od šest tjedana. Prilagođene ODM konstrukcije ili složene konfiguracije s više pećnica traju dulje zbog prilagođene strojne obrade kalupa i proširenih faza testiranja softvera.
O: Da, integriraju se glatko pod uvjetom da dobavljač koristi kompatibilne PLC protokole kao što su Profinet ili Modbus. Morate osigurati točne podatke o brzini linije i zahtjeve za nizvodni signal tijekom početne faze inženjeringa kako biste osigurali odgovarajuće rukovanje softverom.
O: Većina vrhunskih proizvođača šalje inženjere izravno na puštanje u rad na licu mjesta. Kupac obično snosi troškove puta i smještaja. Alternativno, mnogi dobavljači sada nude sveobuhvatne video upute i udaljene sesije za rješavanje problema proširene stvarnosti (AR) za samoinstalaciju.
O: Tehnički je moguće promjenom kalupa i parametara zagrijavanja. Međutim, vrlo je neučinkovit. PVC i HDPE zahtijevaju znatno različite krivulje grijanja i vremena hlađenja. Strogo se preporučuju namjenski strojevi za održavanje visoke proizvodne brzine.


