

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-07-02 Eredet: Telek


A tőkeberendezések beszerzése óriási téttel bír a gyártóüzemek vezetői számára. A tengerentúli gépek beszerzése gondos, kiszámított egyensúlyt igényel. Mérlegelnie kell az előzetes költségmegtakarítást a súlyos hosszú távú kockázatokkal, például a váratlan leállásokkal és az integrációs hibákkal. Kína ma uralja a műanyag csőgyártó berendezések globális exportpiacát. Hatalmas ipari központokat találhat, amelyek évente több ezer darabot gyártanak. A beszállítói képességek azonban vadul eltérnek ezekben a gyártási zónákban. Az alapfelszerelés-összeszerelőktől az első szintű automatizálási mérnökökig terjednek, akik összetett, nagymértékben szinkronizált rendszereket építenek. Ez az útmutató ellenőrizhető, objektív kritériumok alapján lebontja a vezető gyártókat. Szigorúan értékeljük a szigorú iparági tanúsítványokat, a valós integrációs képességeket és a globális értékesítés utáni támogatási hálózatokat. Olvasson tovább, és fedezze fel a használható keretrendszereket, amelyekkel megfelelően értékelheti ezeket a szállítókat. Megtanulja, hogyan kell magabiztosan kiválasztani a megfelelőt Kínai csengőgép szállítója az Ön létesítményéhez.
Beszállítói rétegződés: A legjobb 5 gyártót sajátos erősségeik alapján sorolják be – a nagy sebességű automatizálástól a költséghatékony ODM testreszabásig.
Az integráció létfontosságú: Az önálló gép haszontalan, ha szűk keresztmetszetet okoz a meglévő PVC-csövek gyártósorában. A szinkronizálási képességek elválasztják az első szintű beszállítókat a második szinttől.
Kiértékelés alaphelyzete: Kerülje el azokat a beszállítókat, akik nem tudnak átlátható gyári átvételi teszt (FAT) keretrendszert és szabványosított (pl. Siemens, PLC) globális pótalkatrészeket biztosítani.
A sikeres beszerzési projekt meghatározása világos üzleti problémameghatározást igényel. A létesítményvezetők gyakran a nyers gépsebességre helyezik a hangsúlyt. Az igazi siker azonban a teljes berendezés-hatékonyságon (OEE) múlik. Minimális selejt arányt szeretne elérni az aljzatba helyezési folyamat során. Szüksége van zökkenőmentes vonalintegrációra is. A rosszul integrált egység eltömődéseket okoz, és költséges kézi beavatkozásokat kényszerít ki.
A megfelelőség és a tanúsítványok jelentik minden komoly értékelés abszolút alapját. Azonnal igényelnie kell a szabványos CE és ISO tanúsítványokat. Ezek a dokumentumok igazolják az alapvető gyártási kompetenciát és a biztonsági megfelelést. Az észak-amerikai vásárlóknak azonban keményebben kell nyomulniuk. Hangsúlyoznia kell az UL vagy CSA megfelelőség kritikus szükségességét. A tanúsítvánnyal nem rendelkező elektromos panelek exportálása ezekbe a régiókba garantálja a telepítési késéseket és súlyos szabályozási bírságokat.
A globális támogatási architektúra elválasztja a prémium gyártókat a szabványos összeszerelőktől. Sok szállító állítja, hogy világszerte támogatást kínál. Különbséget kell tennie a független harmadik fél vállalkozókra támaszkodó beszállítók és a közvetlen regionális csomópontokat üzemeltetők között. A közvetlen hubok gyorsabb alkatrészszállítást és garantált technikusképzést biztosítanak. Ezenkívül a robusztus távoli diagnosztikai képességek nem alku tárgyát képezik. A legjobb mérnököknek távolról kell elhárítaniuk a PLC logikáját, mielőtt a személyzetet kiküldenék.
Az alábbi, Beszállítói támogatási architektúra-összehasonlítási táblázat kiemeli a szállítói támogatási szintek közötti kritikus különbségeket.
Támogatási szint |
Field Service Model |
Diagnosztikai képesség |
Alkatrészek elérhetősége |
|---|---|---|---|
1. szint (prémium) |
Közvetlen regionális szolgáltatási csomópontok |
Valós idejű távoli PLC hozzáférés |
Helyi raktári készletezés |
2. szint (normál) |
Minősített harmadik fél ügynökségek |
Videohívás hibaelhárítás |
Expressz légi szállítás Kínából |
3. szint (alap) |
Országon kívüli technikusok berepülése |
E-mail/WeChat levelezés |
Normál szállítási késések |
Legjobb gyakorlat: A vásárlási rendelés véglegesítése előtt mindig kérje a regionális szervizmenedzser közvetlen elérhetőségét.
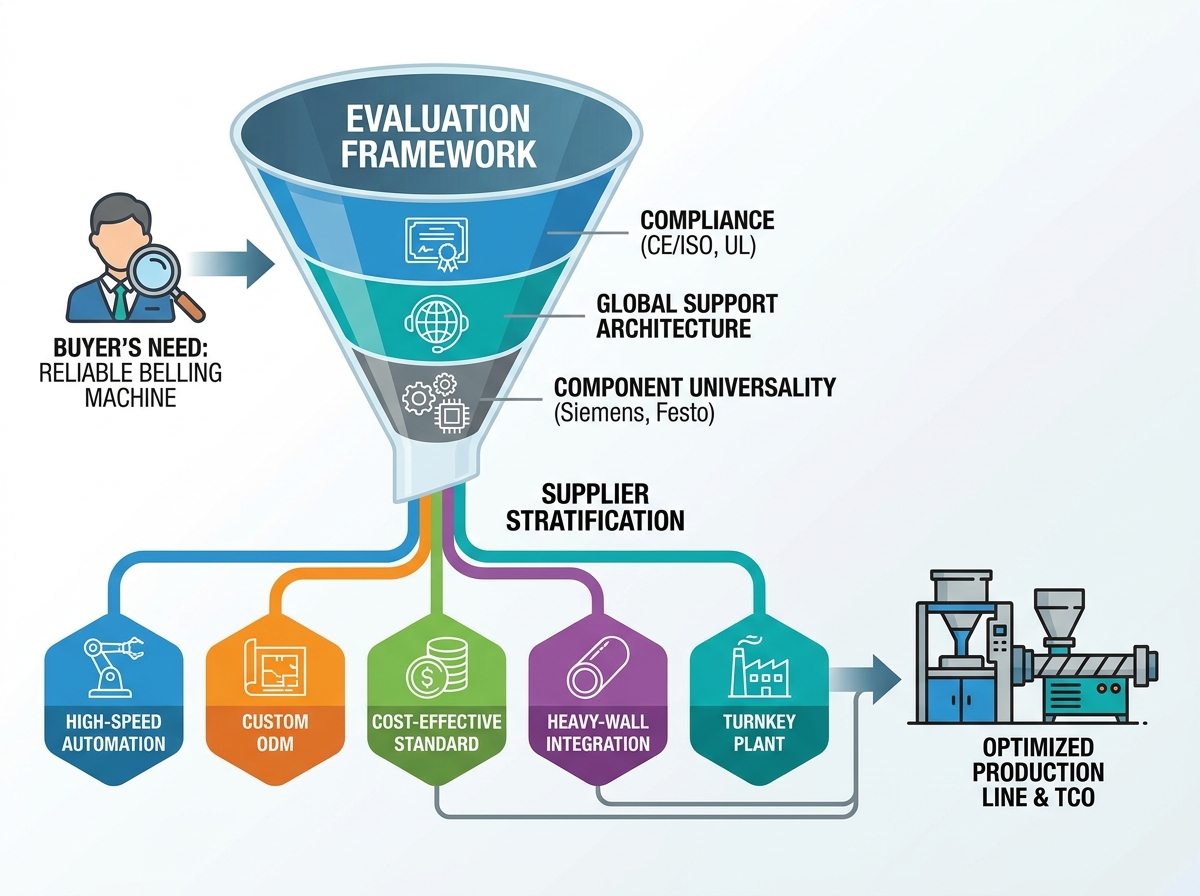
Öt különálló gyártási archetípust határoztunk meg, amelyek a jelenlegi piacvezetőket képviselik. Pusztán az ellenőrzött mérnöki képességekre összpontosítottunk, nem pedig a marketing állításokra.
Ez a gyártó nagymértékben specializálódott teljes mértékben automata harangozógép technológia. Mérnöki csapataik a kezelői érintkezési pontok teljes megszüntetésére összpontosítanak. Egyetlen folyamatos sorozatba integrálják az automatizált csőszállítást, a precíziós fűtést és a robotizált kirakodást. A nagyméretű települési csővezeték-gyártók rendkívüli hasznot húznak ebből a kialakításból. Ezek a létesítmények nulla üzemeltetői beavatkozást igényelnek a szigorú haszonkulcsok fenntartása érdekében. A nagy sebességű szervomotorok pontos pozícionálást biztosítanak, és drasztikusan csökkentik a ciklusidőket.
Egyes projektek rendkívül specifikus szerszámprofilokat igényelnek. Ez a szállító páratlan rugalmasságot biztosít a nem szabványos csőprofilok formatervezésében. Azok a vevők, akiknek egyedi kötési kialakításokhoz testreszabott aljzatmegoldásokra van szükségük, ezt az eladót kell előnyben részesíteniük. Fejlett CNC megmunkáló központokat használnak az egyedi formák gyors faragásához. Mérnöki osztályuk közvetlenül együttműködik az Ön csapatával. Pontos CAD-modelleket készítenek, hogy a végső foglalat tökéletesen illeszkedjen a szabadalmaztatott tömítőgyűrűihez.
A lean mérnöki munka vezérli ennek a gyártónak a versenyelőnyét. Rendkívüli megbízhatóságot biztosítanak a szabványos U- és R-típusú aljzatokhoz, szükségtelen szoftverfelfúvódás nélkül. A gyors telepítést kereső közepes méretű gyártók gyakran választják ezt a szabványt PVC csőcsatlakozó gép . A berendezés robusztus, egyszerűsített mechanikus mozgásokat alkalmaz. Ez a megközelítés minimálisra csökkenti a karbantartási költségeket és csökkenti a kezelő betanítási idejét. Kiváló egyensúlyt biztosít a masszív tartósság és az előzetes megfizethetőség között.
A vastag falú poliolefinek masszív hőenergia-gazdálkodást igényelnek. Ez a gyártó kivételes fűtési és hűtési kapacitással rendelkező egységeket gyárt. Speciális sütőket terveznek, hogy egyenletesen hatoljanak át a sűrű műanyag falakon. Ez a képesség biztosítja a zökkenőmentes szinkronizálást nagy áteresztőképességgel HDPE csőextrudáló sor . A fejlett vízhűtéses köpenyek gyorsan stabilizálják a foglalat alakját a kilökődés előtt. Ez a gyors stabilizálás megakadályozza a zsugorodást, és garantálja a méretpontosságot a nagy átmérőjű gáz- és vízcsöveken.
A létesítmények frissítéséhez gyakran teljes körű gépszolgáltatókra van szükség. Ez az eladó zökkenőmentesen látja el és szolgálja ki a teljes gyártóüzemet. A teljes infrastruktúrájukat korszerűsítő vásárlók határozottan előnyben részesítik az egyetlen garanciális kapcsolatfelvételi pontot. Ők kezelik az extrudert, az utánfutó hűtést, a szállítást, a vágást és a harangozást. Belső hálózatuk minden gépet összeköt egy egységes vezérlő protokollon keresztül. Ez a holisztikus megközelítés kiküszöböli az integrációs holtfoltokat, és biztosítja a szinkronizált adatjelentést a teljes gyári szinten.
A fűtési pontosság nagymértékben meghatározza a csőhüvely végső minőségét. Szigorúan értékelnie kell a sütő architektúráját. A kétkemencés vagy fejlett infravörös fűtési rendszerek hatékonyan akadályozzák meg a csövek deformálódását. A hőenergiát egyenletesen alkalmazzák a cső kerületén. Az egyenetlen melegítés hatására a műanyag a tágulási fázis során megvetemedik. Ez a vetemedés drasztikusan megnöveli a selejt arányát. Az infravörös rendszerek gyorsan behatolnak a polimer mátrixba. Csökkentik a teljes felfűtési időt, és védik a csőfelületet a beégéstől.
A gép hatékonyságát a szerszámváltási idejével is mérnie kell. A gyorscserélő rendszerek elengedhetetlenek a több SKU-ból álló létesítményekhez. A régimódi csavarozott formák cseréje és igazítása órákig tart. A modern egységek pneumatikus befogást és előmelegített formázóállomásokat alkalmaznak. Ezek a fejlesztések lehetővé teszik a kezelők számára, hogy percek alatt váltsák át a csőátmérőket. Az SMED (Single-Minute Exchange of Die) elvek megvalósítása agilisan tartja a gyártási ütemtervet.
Az összetevők egyetemessége megakadályozza a katasztrofális szállítói bezáródási forgatókönyveket. Hangsúlyoznia kell a nemzetközileg elérhető pneumatika és elektronika fontosságát. Ragaszkodjon az olyan márkákhoz, mint a Festo vagy az SMC légpalackokhoz. Igényeljen Siemens, Schneider vagy Allen-Bradley PLC és HMI alkatrészeket. A szabadalmaztatott áramköri lapok tönkreteszik a gyártási ütemtervet, ha meghibásodnak. A szabványosított alkatrészek lehetővé teszik, hogy a helyi karbantartó csapat azonnal beszerezze a cserealkatrészeket a közeli forgalmazóktól.
Gyakori hibák:
Saját PLC jelszavak elfogadása. Mindig kérjen teljes nyílt hozzáférést a gép programozási logikájához.
A regionális feszültségingadozások figyelmen kívül hagyása. Győződjön meg arról, hogy a gyártó robusztus, a helyi hálózatra szabott feszültségszabályozókat szerel fel.
A hűtési ciklus határainak figyelmen kívül hagyása. A gyorsabb felfűtés semmit sem jelent, ha a hűtési ciklus szűk keresztmetszetet okoz a kilökési folyamatban.
A szűk keresztmetszetek kockázata jelenti a legnagyobb veszélyt a sikeres telepítésre. Az extruder és a harangozó egység közötti nem illeszkedő vezetéksebesség katasztrofális vonal-felhalmozódást okoz. Az extruder folyamatosan nyomja a műanyagot. Ha a dugaszolási ciklus túl sokáig tart, a csövek beleütköznek a szállítóasztalba. Ki kell számítania az extrudáló berendezés pontos maximális teljesítményét. Ossza meg ezeket a pontos sebességeket szállítójával. Úgy kell kialakítaniuk a hűtési és kilökési ciklusokat, hogy kissé meghaladják az extruderét.
A szoftveres kézfogások összetett valóságot képviselnek a gyárban. Új PLC-logikát integrál a jelenlegi rendszerébe PVC cső gyártósor . A régebbi extruderek alapvető relélogikát vagy elavult kommunikációs protokollokat használhatnak. Az új csatlakozóegység valószínűleg modern Profinet vagy EtherCAT hálózatokat használ. Ezt a kommunikációs szakadékot hibátlanul kell áthidalnia. A berendezésnek meg kell osztania a kritikus jelzéseket, mint például a 'cső készenléti állapota', 'vonalleállás' és 'vészleállás'. Ezeknek a jeleknek a feltérképezésének elmulasztása mechanikai ütközésekhez és biztonsági kockázatokhoz vezet.
A hely- és elrendezési korlátok gyakran váratlanul érik a vásárlókat. Korán foglalkoznia kell az új gépek fizikai lábnyomával. A továbbfejlesztett automatizálás gyakran nagyobb biztonsági burkolatokat és szélesebb hozzáférési paneleket igényel. Ezenkívül figyelembe kell vennie az automatizált csőszállítási táblázatok szükségességét. Ezek az asztalok pufferolják a csöveket a vágó és a harangozó sütő között. Kérjen pontos 2D CAD-elrendezést a szállítótól. Fedje fel ezt a rajzot a tényleges alaprajzra, hogy biztosítsa a targonca megfelelő hozzáférését és a kezelői sétányokat.
A gyári átvételi teszt (FAT) elsődleges védelemként szolgál a hibás berendezések ellen. A szállítás engedélyezése előtt átfogó videót vagy személyes FAT-ot kell kérnie. A szállítónak le kell futtatnia az Ön konkrét csőmintáját. Meg kell vizsgálniuk az Ön pontos anyagminőségét és falvastagságát. A könnyű próbacsövek futtatása semmit sem bizonyít. Azt szeretné látni, hogy a gép a legnehezebb, legvastagabb falú termékeit kezeli folyamatos üzemben több órán keresztül.
A fizetési feltételek teljesítménymérföldkövek köré strukturálása létfontosságú szerződéses biztosítékokat kínál. Ne fizesse ki a teljes egyenleget, mielőtt a gép elhagyja a gyárat. Kövesse a szigorú mérföldkő megközelítést a tőkeáttétel fenntartása érdekében:
Előleg: 30% felszabadítása a tervezési és gyártási szakasz elindításához.
FAT jóváhagyás: Csak sikeres és dokumentált gyári átvételi teszt után engedje el az 50%-ot.
SAT befejezése: Tartsa meg az utolsó 20%-ot a sikeres üzembe helyezésig és a helyszíni átvételi tesztig (SAT) az Ön létesítményében.
Végül tárgyaljon egy átfogó pótalkatrész-szerződést a kezdeti beszerzési megrendelésben. A nehézfém alkatrészek külföldre szállítása később hetekig tart, és egy vagyonba kerül. Előzetesen kérjen kétéves kritikus kopóalkatrész-csomagot. Ennek a csomagnak tartalmaznia kell extra fűtőelemeket, pneumatikus tömítéseket, szabványos reléket és speciális érzékelőket. Ha ezek az alkatrészek már az első napon a polcon vannak, az garantálja a maximális üzemidőt a működés kritikus éveiben.
A jobb kiválasztása A műanyagcső-harangozó gépnek messze túl kell néznie az eredeti árajánlaton. Fel kell mérnie a szállító valódi mérnöki mélységét és globális értékesítés utáni infrastruktúráját. Nagy hangsúlyt fektet az univerzális alkatrészekre, a precíz fűtési technológiára és a robusztus szoftverintegrációs képességekre. Ezek a tényezők közvetlenül meghatározzák a jövőbeni termelési stabilitást.
Stratégiailag szűkítse le lehetőségeit két vagy három beszállítóra. Alapozza ezt a listázási logikát az Ön speciális anyagigényére, mint például a PVC és a HDPE. Értékelje belső automatizálási céljait és szerszámváltási igényeit. Szüntesse meg azokat a szállítókat, akik nem tudnak átlátható FAT-keretrendszereket vagy szabványosított globális összetevőket biztosítani.
Cselekedjen még ma: kérjen részletes műszaki elrendezést a kiválasztott jelöltektől. Igényeljen tételes márkaalkatrészlistákat az összes pneumatika és elektronika számára. Ezenkívül ragaszkodjon ahhoz, hogy beszéljen az Ön régiójában lévő hasonló vevők referenciakapcsolataival. Ezek a valós beszélgetések felfedik gépeik és támogató hálózataik valódi megbízhatóságát.
V: Az átfutási idő általában 45 és 90 nap között van. A szabványos gépeket gyakran hat héten belül szállítják. Az egyedi ODM összeállítások vagy összetett, több sütőből álló konfigurációk hosszabb időt vesznek igénybe a testre szabott formamegmunkálás és a kiterjesztett szoftvertesztelési fázisok miatt.
V: Igen, zökkenőmentesen integrálódnak, feltéve, hogy a szállító kompatibilis PLC protokollokat használ, mint például a Profinet vagy a Modbus. Pontos vonalsebesség-adatokat és downstream jelkövetelményeket kell megadnia a kezdeti tervezési szakaszban, hogy biztosítsa a megfelelő szoftveres kézfogásokat.
V: A legtöbb prémium gyártó közvetlenül küld mérnököket a helyszíni üzembe helyezésre. Az utazási és szállásköltségeket általában a vevő állja. Alternatív megoldásként számos beszállító átfogó oktatóvideókat és távoli kiterjesztett valóság (AR) hibaelhárítási munkameneteket kínál az öntelepítéshez.
V: Ez technikailag lehetséges a formák és a fűtési paraméterek megváltoztatásával. Ez azonban rendkívül hatástalan. A PVC és a HDPE nagyon eltérő fűtési görbéket és hűtési időt igényel. Kifejezetten ajánlott gépek használata a magas gyártási sebesség fenntartásához.


