

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-07-02 Oprindelse: websted


Anskaffelse af kapitaludstyr medfører enorme indsatser for produktionsfacilitetsledere. Sourcing maskiner i udlandet kræver en omhyggelig, beregnet balance. Du skal på forhånd afveje omkostningsbesparelser mod alvorlige langsigtede risici som uventet nedetid og integrationsfejl. Kina dominerer det globale eksportmarked for udstyr til fremstilling af plastrør i dag. Du vil finde massive industrielle hubs, der producerer tusindvis af enheder årligt. Leverandørkapaciteterne varierer dog meget på tværs af disse produktionszoner. De spænder fra basisudstyrsmontører til tier-one automationsingeniører, der bygger komplekse, meget synkroniserede systemer. Denne vejledning opdeler de bedste producenter baseret på verificerbare, objektive kriterier. Vi evaluerer strengt industricertificeringer, integrationsmuligheder i den virkelige verden og globale eftersalgssupportnetværk. Læs videre for at finde handlingsegnede rammer til korrekt evaluering af disse leverandører. Du vil lære, hvordan du trygt kan shortliste de rigtige Kina klokkemaskineleverandør til dit anlæg.
Leverandørstratificering: De 5 bedste producenter er kategoriseret efter deres specifikke styrker - fra højhastighedsautomatisering til omkostningseffektiv ODM-tilpasning.
Integration er kritisk: En selvstændig maskine er ubrugelig, hvis den sætter flaskehalse i din eksisterende PVC-rørproduktionslinje. Synkroniseringsmuligheder adskiller tier-one leverandører fra tier-2.
Evaluering Baseline: Undgå leverandører, der ikke kan levere en gennemsigtig Factory Acceptance Test (FAT) ramme og standardiserede (f.eks. Siemens, PLC) globale reservedele.
At definere et vellykket indkøbsprojekt kræver en klar forretningsproblematik. Facility managers fikserer ofte på rå maskinhastighed. Men ægte succes afhænger af overordnet udstyrseffektivitet (OEE). Du vil have minimale skrotrater under socket-processen. Du har også brug for sømløs linjeintegration. En dårligt integreret enhed forårsager opstrøms blokeringer og fremtvinger dyre manuelle indgreb.
Overholdelse og certificeringer udgør den absolutte baseline for enhver seriøs evaluering. Du bør kræve standard CE- og ISO-certificeringer med det samme. Disse dokumenter beviser grundlæggende fremstillingskompetence og sikkerhedsoverholdelse. Nordamerikanske købere skal dog presse hårdere på. Du skal understrege det kritiske behov for UL- eller CSA-overholdelse. Eksport af ikke-certificerede elektriske paneler til disse regioner garanterer installationsforsinkelser og strenge regulatoriske bøder.
Global supportarkitektur adskiller premium-producenter fra standardmontører. Mange leverandører hævder at tilbyde verdensomspændende support. Du skal skelne mellem leverandører, der er afhængige af uafhængige tredjepartsleverandører versus dem, der driver direkte regionale hubs. Direkte hubs giver hurtigere forsendelse af dele og garanteret teknikeruddannelse. Desuden er robuste fjerndiagnosticeringsmuligheder ikke til forhandling. Topingeniører bør fjernfejlfinde din PLC-logik, før de sender personale.
Sammenligningsdiagrammet for leverandørsupportarkitektur nedenfor fremhæver de kritiske forskelle mellem leverandørsupportniveauer.
Supportniveau |
Field Service Model |
Diagnostisk evne |
Dele tilgængelighed |
|---|---|---|---|
Niveau 1 (Premium) |
Direkte regionale serviceknudepunkter |
Real-time fjernadgang til PLC |
Lokal lagerbeholdning |
Niveau 2 (standard) |
Certificerede tredjepartsbureauer |
Videoopkald fejlfinding |
Ekspres luftfragt fra Kina |
Niveau 3 (Grundlæggende) |
Fly-in-ud-af-landet-teknikere |
E-mail/WeChat korrespondance |
Standard forsendelsesforsinkelser |
Bedste praksis: Bed altid om den regionale servicechefs direkte kontaktoplysninger, før du afslutter din indkøbsordre.
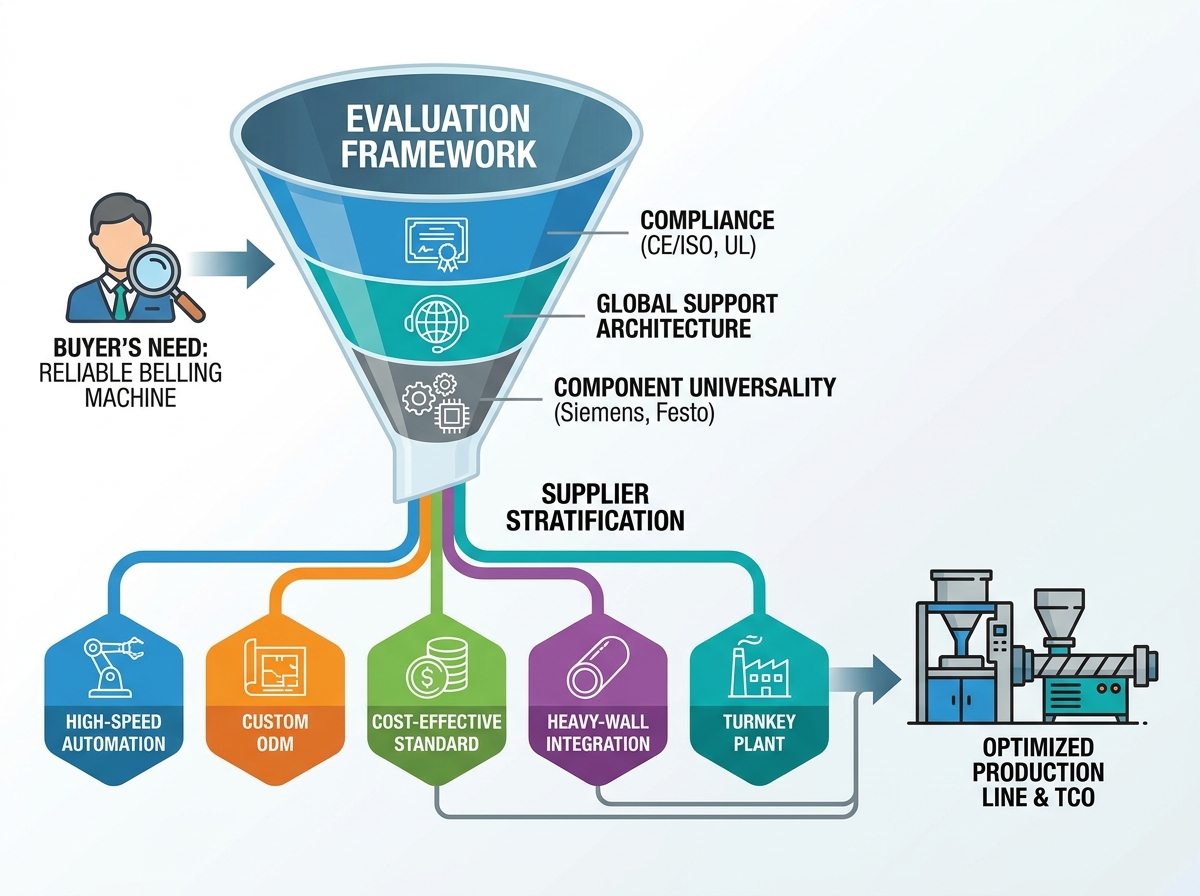
Vi profilerede fem forskellige produktionsarketyper, der repræsenterede de nuværende markedsledere. Vi fokuserede udelukkende på verificerede tekniske egenskaber snarere end marketingpåstande.
Denne producent er stærkt specialiseret i fuldt ud automatisk klokkemaskineteknologi . Deres ingeniørteam fokuserer på helt at eliminere operatørens berøringspunkter. De integrerer automatisk rørlevering, præcisionsopvarmning og robotaflæsning i en enkelt kontinuerlig sekvens. Storskala kommunale rørproducenter har stor fordel af dette design. Disse faciliteter kræver nul-operatørinterventioner for at opretholde strenge fortjenstmargener. Højhastigheds servomotorer sikrer nøjagtig positionering og reducerer cyklustider drastisk.
Nogle projekter kræver meget specifikke værktøjsprofiler. Denne leverandør giver uovertruffen fleksibilitet i formdesign til ikke-standard rørprofiler. Købere, der har brug for skræddersyede fatningsløsninger til unikke samlingsdesign, bør prioritere denne leverandør. De bruger avancerede CNC-bearbejdningscentre til hurtigt at udskære tilpassede forme. Deres ingeniørafdeling samarbejder direkte med dit team. De udarbejder præcise CAD-modeller for at sikre, at den endelige fatning matcher dine proprietære tætningsringe perfekt.
Lean engineering driver denne producents konkurrencefordel. De leverer ekstrem pålidelighed til standard U-type og R-type fatninger uden unødvendig software-bloat. Mellemstore producenter, der leder efter hurtig implementering, vælger ofte denne standard PVC rørmuffemaskine . Udstyret bruger robuste, forenklede mekaniske bevægelser. Denne tilgang minimerer vedligeholdelsesomkostninger og reducerer operatørens træningstid. Det giver en fremragende balance mellem robust holdbarhed og overkommelighed på forhånd.
Tykvæggede polyolefiner kræver massiv termisk energistyring. Denne producent bygger enheder med enestående varme- og kølekapacitet. De konstruerer specialiserede ovne til at penetrere tætte plastikvægge jævnt. Denne egenskab sikrer problemfri synkronisering med et højt gennemløb HDPE rør ekstruderingslinje . Avancerede vandkølende jakker stabiliserer hurtigt fatningsformen før udkastning. Denne hurtige stabilisering forhindrer krympning og garanterer dimensionsnøjagtighed på tværs af gas- og vandrør med stor diameter.
Facilitetsopgraderinger kræver ofte ende-til-ende maskinudbydere. Denne leverandør leverer og servicerer hele produktionsanlæg uden problemer. Købere, der opgraderer deres komplette infrastruktur, foretrækker stærkt et enkelt garantikontaktpunkt. De håndterer ekstruderen, nedstrøms afkøling, afhaling, skæring og klokketrin. Deres interne netværk forbinder hver maskine via en samlet kontrolprotokol. Denne holistiske tilgang eliminerer blinde vinkler ved integration og sikrer synkroniseret datarapportering på tværs af hele fabriksgulvet.
Opvarmningspræcision dikterer i høj grad den endelige kvalitet af en rørmuffe. Du skal evaluere ovnarkitekturen nøje. Dobbeltovn eller avancerede infrarøde varmesystemer forhindrer rørdeformation effektivt. De anvender termisk energi jævnt over rørets omkreds. Ujævn opvarmning får plasten til at deformeres under ekspansionsfasen. Denne vridning øger dine skrotrater drastisk. Infrarøde systemer trænger hurtigt ind i polymermatrixen. De reducerer den samlede opvarmningstid og beskytter røroverfladen mod svidning.
Du bør også måle en maskines effektivitet ud fra dens værktøjsskiftetid. Quick-change systemer er helt afgørende for multi-SKU faciliteter. Gammeldags boltede forme tager timer at bytte og justere. Moderne enheder anvender pneumatisk fastspænding og forvarmede formstationer. Disse opgraderinger giver operatører mulighed for at skifte rørdiametre på få minutter. Implementering af Single-Minute Exchange of Die (SMED) principper holder din produktionsplan agil.
Komponentuniversalitet forhindrer katastrofale leverandørlåsningsscenarier. Du skal understrege vigtigheden af internationalt tilgængelig pneumatik og elektronik. Insister på mærker som Festo eller SMC til luftcylindre. Efterspørg Siemens, Schneider eller Allen-Bradley for PLC- og HMI-komponenter. Proprietære kredsløb vil ødelægge din produktionsplan, når de fejler. Standardiserede komponenter giver dit lokale vedligeholdelsesteam mulighed for at hente erstatninger fra nærliggende distributører med det samme.
Almindelige fejl:
Accept af proprietære PLC-adgangskoder. Kræv altid fuld åben adgang til maskinens programmeringslogik.
Ignorerer regionale spændingsudsving. Sørg for, at producenten installerer robuste spændingsregulatorer, der er skræddersyet til dit lokale net.
Overser kølecyklusgrænser. Hurtigere opvarmning betyder intet, hvis afkølingscyklussen forhindrer udstødningsprocessen.
Flaskehalsrisikoen udgør den største trussel mod en vellykket installation. Uoverensstemmende linjehastigheder mellem ekstruderen og klokkeenheden forårsager katastrofale linjeophobninger. Din ekstruder skubber plastik kontinuerligt. Hvis muffecyklussen tager for lang tid, vil rør støde ind i leveringsbordet. Du skal beregne det nøjagtige maksimale output af dit ekstruderingsudstyr. Del disse nøjagtige hastigheder med din leverandør. De skal konstruere køle- og udstødningscyklusserne for at overgå din ekstruder en smule.
Softwarehåndtryk repræsenterer en kompleks virkelighed på fabriksgulvet. Du integrerer ny PLC-logik med ældre systemer på din nuværende PVC rør produktionslinje . Ældre ekstrudere kan bruge grundlæggende relælogik eller forældede kommunikationsprotokoller. Den nye socket-enhed bruger sandsynligvis moderne Profinet- eller EtherCAT-netværk. Du skal bygge bro over dette kommunikationskløft fejlfrit. Udstyret skal dele kritiske signaler som 'rørklar' 'linjestop' og 'nødstop.' Manglende kortlægning af disse signaler fører til mekaniske kollisioner og sikkerhedsrisici.
Plads- og layoutbegrænsninger fanger ofte købere ude af vagt. Du skal behandle det nye maskineris fysiske fodaftryk tidligt. Opgraderet automatisering kræver ofte større sikkerhedsindhegninger og bredere adgangspaneler. Desuden skal du overveje nødvendigheden af automatiserede rørleveringstabeller. Disse tabeller buffer rørene mellem fræseren og klokkeovnen. Anmod om et præcist 2D CAD-layout hos leverandøren. Overlæg denne tegning på din faktiske plantegning for at sikre passende gaffeltruckadgang og førergange.
Factory Acceptance Test (FAT) fungerer som dit primære forsvar mod defekt udstyr. Du skal kræve en omfattende video eller personlig FAT, før du godkender forsendelsen. Leverandøren skal køre dine specifikke rørprøver. De skal teste dine nøjagtige materialekvaliteter og vægtykkelser. At køre letvægtsprøverør beviser intet. Du ønsker at se maskinen håndtere dine tungeste, tykkeste væggede produkter under kontinuerlig drift i flere timer.
Strukturering af betalingsbetingelser omkring præstationsmilepæle giver vitale kontraktmæssige garantier. Betal ikke hele saldoen, før maskinen forlader fabrikken. Følg en streng milepælstilgang for at bevare gearingen:
Udbetaling: Frigiv 30 % for at starte ingeniør- og fremstillingsfasen.
FAT-godkendelse: Frigiv kun 50 % efter en vellykket og dokumenteret fabriksaccepttest.
SAT-afslutning: Hold de sidste 20 % indtil vellykket idriftsættelse og Site Acceptance Test (SAT) på din facilitet.
Forhandle endelig en omfattende reservedelsaftale ind i den oprindelige indkøbsordre. Forsendelse af tungmetalkomponenter til udlandet tager senere uger og koster en formue. Kræv en toårig pakke med kritiske sliddele på forhånd. Denne pakke bør indeholde ekstra varmeelementer, pneumatiske tætninger, standardrelæer og specialiserede sensorer. At have disse dele på din hylde på dag ét garanterer maksimal oppetid i de første kritiske driftsår.
At vælge det rigtige plastrørsklokkemaskine kræver, at man kigger langt forbi det oprindelige tilbud. Du skal vurdere leverandørens sande tekniske dybde og globale eftersalgsinfrastruktur. Fokuser stærkt på universelle komponenter, præcis varmeteknologi og robuste softwareintegrationsmuligheder. Disse faktorer dikterer direkte din fremtidige produktionsstabilitet.
Begræns dine muligheder strategisk til to eller tre leverandører. Baser denne kortlistelogik på dine specifikke materialekrav, såsom PVC versus HDPE. Evaluer dine interne automatiseringsmål og behov for værktøjsskift. Eliminer leverandører, der ikke kan levere gennemsigtige FAT-rammer eller standardiserede globale komponenter.
Tag handling i dag ved at anmode om detaljerede tekniske layouts fra dine nominerede kandidater. Kræv specificerede mærkekomponentlister til al pneumatik og elektronik. Insister desuden på at tale med referencekontakter fra lignende købere i din region. Disse samtaler i den virkelige verden vil afsløre den sande pålidelighed af deres maskineri og supportnetværk.
A: Ledetider varierer typisk fra 45 til 90 dage. Standardmaskiner afsendes ofte inden for seks uger. Brugerdefinerede ODM-bygninger eller komplekse multiovnskonfigurationer tager længere tid på grund af skræddersyet formbearbejdning og udvidede softwaretestfaser.
A: Ja, de integrerer problemfrit, forudsat at leverandøren bruger kompatible PLC-protokoller som Profinet eller Modbus. Du skal levere nøjagtige linjehastighedsdata og downstream-signalkrav under den indledende konstruktionsfase for at sikre korrekt softwarehåndtryk.
A: De fleste premiumproducenter sender ingeniører direkte til idriftsættelse på stedet. Køber afholder normalt rejse- og opholdsomkostninger. Alternativt leverer mange leverandører nu omfattende videotutorials og remote Augmented Reality (AR) fejlfindingssessioner til selvinstallation.
A: Det er teknisk muligt ved at ændre forme og varmeparametre. Det er dog meget ineffektivt. PVC og HDPE kræver vidt forskellige varmekurver og køletider. Dedikerede maskiner anbefales kraftigt for at opretholde høje produktionshastigheder.


