

Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-07-02 Izvor: Spletno mesto


Nabava kapitalske opreme nosi ogromne vložke za upravitelje proizvodnih obratov. Nabava strojev v tujini zahteva skrbno, izračunano ravnotežje. Vnaprejšnje prihranke pri stroških morate pretehtati v primerjavi s hudimi dolgoročnimi tveganji, kot so nepričakovani izpadi in napake integracije. Kitajska danes prevladuje na svetovnem izvoznem trgu opreme za proizvodnjo plastičnih cevi. Našli boste ogromna industrijska središča, ki proizvedejo na tisoče enot letno. Vendar pa se zmogljivosti dobaviteljev med temi proizvodnimi conami zelo razlikujejo. Razpon je od sestavljavcev osnovne opreme do prvostopenjskih inženirjev za avtomatizacijo, ki gradijo kompleksne, zelo sinhronizirane sisteme. Ta vodnik razčlenjuje najboljše proizvajalce na podlagi preverljivih, objektivnih meril. Strogo ocenjujemo stroge industrijske certifikate, zmožnosti integracije v resničnem svetu in globalne mreže poprodajne podpore. Berite naprej, če želite odkriti uporabne okvire za pravilno ocenjevanje teh prodajalcev. Naučili se boste, kako samozavestno izbrati pravega kitajski dobavitelj strojev za zvonjenje za vaš objekt.
Stratifikacija dobaviteljev: 5 najboljših proizvajalcev je razvrščenih glede na njihove specifične prednosti – od hitre avtomatizacije do stroškovno učinkovite prilagoditve ODM.
Integracija je ključnega pomena: Samostojni stroj je neuporaben, če ovira vašo obstoječo linijo za proizvodnjo PVC cevi. Zmogljivosti sinhronizacije ločijo dobavitelje prve stopnje od dveh.
Izhodišče ocenjevanja: Izogibajte se dobaviteljem, ki ne morejo zagotoviti preglednega okvira tovarniškega sprejemnega testa (FAT) in standardiziranih (npr. Siemens, PLC) globalnih rezervnih delov.
Opredelitev uspešnega nabavnega projekta zahteva jasno zasnovo poslovnega problema. Vodje objektov se pogosto osredotočajo na hitrost surovega stroja. Vendar je pravi uspeh odvisen od splošne učinkovitosti opreme (OEE). Med postopkom nasaditve želite minimalne količine odpadkov. Potrebujete tudi brezhibno integracijo linij. Slabo integrirana enota povzroča blokade navzgor in zahteva drage ročne posege.
Skladnost in certifikati tvorijo absolutno osnovo za vsako resno oceno. Takoj morate zahtevati standardna potrdila CE in ISO. Ti dokumenti dokazujejo osnovno proizvodno usposobljenost in skladnost z varnostjo. Vendar se morajo severnoameriški kupci še bolj potruditi. Poudariti morate nujno potrebo po skladnosti z UL ali CSA. Izvoz necertificiranih električnih plošč v te regije zagotavlja zamude pri namestitvi in stroge regulativne kazni.
Globalna podporna arhitektura ločuje vrhunske proizvajalce od standardnih sestavljalcev. Mnogi prodajalci trdijo, da nudijo podporo po vsem svetu. Razlikovati morate med dobavitelji, ki se zanašajo na neodvisne izvajalce tretjih oseb, in tistimi, ki upravljajo neposredna regionalna vozlišča. Neposredna vozlišča zagotavljajo hitrejše pošiljanje delov in zagotovljeno usposabljanje tehnikov. Poleg tega se o robustnih zmožnostih oddaljene diagnostike ni mogoče pogajati. Vrhunski inženirji bi morali odpraviti težave z vašo logiko PLC na daljavo, preden pošljejo osebje.
Spodnja primerjalna tabela arhitekture podpore dobavitelja poudarja kritične razlike med nivoji podpore dobavitelja.
Stopnja podpore |
Model storitve na terenu |
Diagnostična zmogljivost |
Razpoložljivost delov |
|---|---|---|---|
Stopnja 1 (premium) |
Neposredna regionalna storitvena vozlišča |
Oddaljeni PLC dostop v realnem času |
Zaloga lokalnega skladišča |
Stopnja 2 (standardna) |
Certificirane agencije tretjih oseb |
Odpravljanje težav pri video klicu |
Ekspresni letalski prevoz iz Kitajske |
Stopnja 3 (osnovno) |
Priletni tehniki iz tujine |
E-pošta/WeChat korespondenca |
Standardne zamude pri pošiljanju |
Najboljša praksa: vedno zahtevajte neposredne kontaktne podatke regionalnega vodje servisa, preden dokončate naročilo.
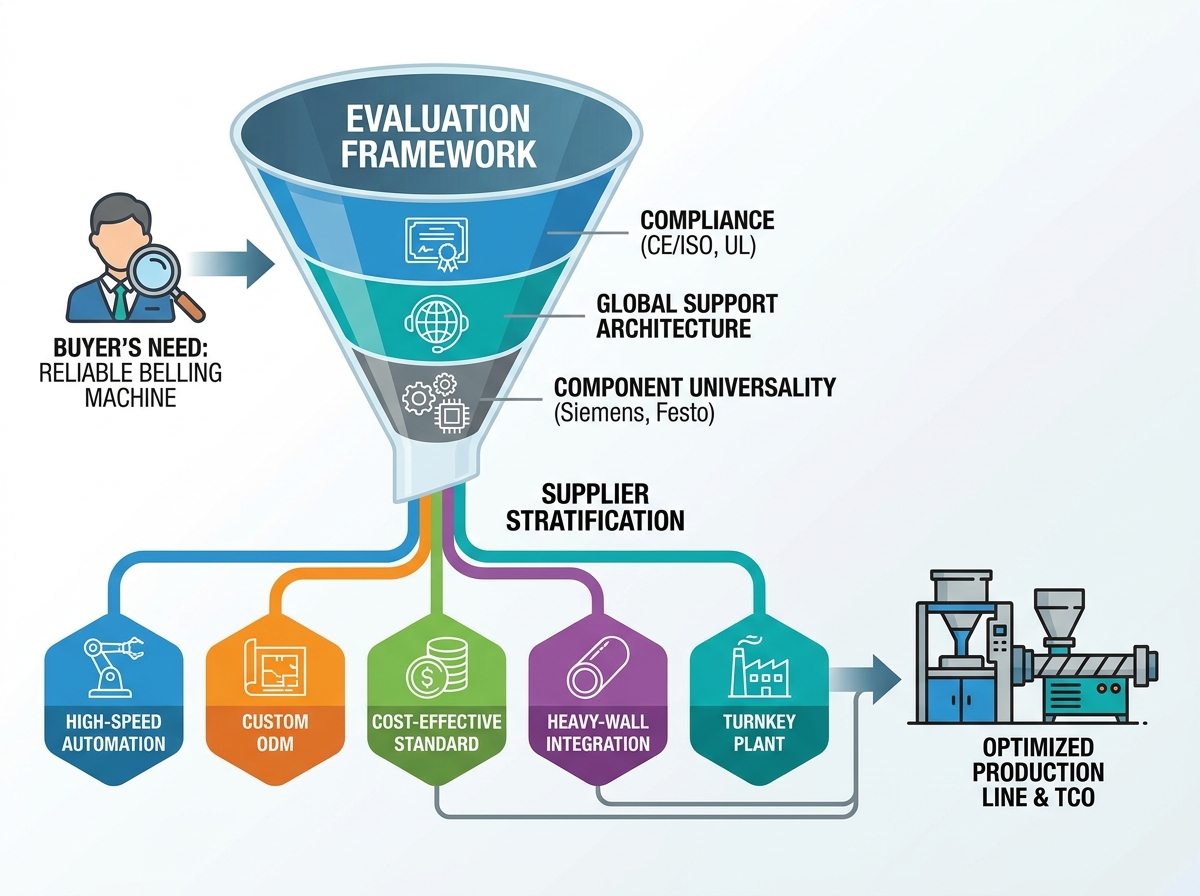
Profilirali smo pet različnih proizvodnih arhetipov, ki predstavljajo trenutne vodilne na trgu. Osredotočili smo se izključno na preverjene inženirske zmogljivosti in ne na tržne trditve.
Ta proizvajalec je močno specializiran za popolnoma tehnologija avtomatskega zvonjenja . Njihove inženirske ekipe se osredotočajo na popolno odpravo stičnih točk operaterja. Združujejo avtomatizirano dostavo cevi, natančno ogrevanje in robotsko razkladanje v eno samo neprekinjeno zaporedje. Veliki komunalni proizvajalci cevi imajo od te zasnove velike koristi. Ti objekti ne zahtevajo posredovanja operaterja, da bi ohranili stroge stopnje dobička. Visokohitrostni servo motorji zagotavljajo natančno pozicioniranje in drastično skrajšajo čase ciklov.
Nekateri projekti zahtevajo zelo specifične profile orodij. Ta dobavitelj zagotavlja neprimerljivo prilagodljivost pri načrtovanju kalupov za nestandardne profile cevi. Kupci, ki potrebujejo rešitve za vtičnice po meri za edinstven dizajn spojev, morajo dati prednost temu prodajalcu. Za hitro izrezovanje kalupov po meri uporabljajo napredne CNC obdelovalne centre. Njihov inženirski oddelek sodeluje neposredno z vašo ekipo. Izdelajo natančne modele CAD, da zagotovijo, da se končna vtičnica popolnoma ujema z vašimi lastniškimi tesnilnimi obroči.
Vitko inženirstvo poganja konkurenčno prednost tega proizvajalca. Zagotavljajo izjemno zanesljivost za standardne vtičnice tipa U in R brez nepotrebne programske opreme. Srednje veliki proizvajalci, ki želijo hitro uvajanje, se pogosto odločijo za ta standard Stroj za vstavljanje PVC cevi . Oprema uporablja robustne, poenostavljene mehanske gibe. Ta pristop zmanjša stroške vzdrževanja in skrajša čas usposabljanja operaterja. Zagotavlja odlično ravnovesje robustne vzdržljivosti in vnaprejšnje cenovne dostopnosti.
Debelostenski poliolefini zahtevajo obsežno upravljanje toplotne energije. Ta proizvajalec izdeluje enote z izjemno zmogljivostjo ogrevanja in hlajenja. Izdelujejo specializirane pečice, ki enakomerno prodrejo skozi goste plastične stene. Ta zmožnost zagotavlja brezhibno sinhronizacijo z visoko prepustnostjo Linija za ekstruzijo cevi HDPE . Napredni plašči za vodno hlajenje hitro stabilizirajo obliko vtičnice pred izmetom. Ta hitra stabilizacija preprečuje krčenje in zagotavlja dimenzijsko natančnost plinskih in vodovodnih cevi velikega premera.
Nadgradnje objektov pogosto zahtevajo celovite ponudnike strojev. Ta prodajalec brezhibno dobavlja in servisira celotne proizvodne obrate. Kupci, ki nadgrajujejo svojo celotno infrastrukturo, dajejo prednost eni sami kontaktni točki za garancijo. Ukvarjajo se z ekstruderjem, hlajenjem po toku, izvlekom, rezanjem in stiskanjem. Njihovo interno omrežje povezuje vsak stroj prek enotnega nadzornega protokola. Ta celostni pristop odpravlja slepe točke integracije in zagotavlja sinhronizirano poročanje podatkov v celotni tovarni.
Natančnost ogrevanja močno narekuje končno kakovost cevnega nastavka. Arhitekturo pečice morate natančno oceniti. Dvojna pečica ali napredni infrardeči ogrevalni sistemi učinkovito preprečujejo deformacijo cevi. Enakomerno prenašajo toplotno energijo po obodu cevi. Neenakomerno segrevanje povzroči zvijanje plastike med fazo ekspanzije. To zvijanje drastično poveča vaše stopnje odpadkov. Infrardeči sistemi hitro prodrejo v polimerno matrico. Zmanjšujejo skupni čas ogrevanja in ščitijo površino cevi pred ožigi.
Učinkovitost stroja morate meriti tudi s časom menjave orodja. Sistemi hitre menjave so nujno potrebni za objekte z več SKU. Zamenjava in poravnava staromodnih kalupov z vijaki traja ure. Sodobne enote uporabljajo pnevmatske vpenjalne in predhodno ogrete postaje za kalupe. Te nadgradnje operaterjem omogočajo zamenjavo premera cevi v nekaj minutah. Izvajanje načel enominutne izmenjave matric (SMED) ohranja vaš proizvodni načrt agilen.
Univerzalnost komponent preprečuje katastrofalne scenarije zaklepanja prodajalca. Poudariti morate pomen mednarodno dostopne pnevmatike in elektronike. Za zračne jeklenke vztrajajte pri znamkah, kot sta Festo ali SMC. Zahtevajte Siemens, Schneider ali Allen-Bradley za komponente PLC in HMI. Lastniška vezja bodo pokvarila vaš proizvodni načrt, ko bodo odpovedala. Standardizirane komponente omogočajo vaši lokalni vzdrževalni ekipi, da takoj pridobi nadomestne komponente pri bližnjih distributerjih.
Pogoste napake:
Sprejemanje lastniških gesel PLC. Vedno zahtevajte popoln odprt dostop do logike programiranja stroja.
Ignoriranje regionalnih nihanj napetosti. Zagotovite, da proizvajalec namesti robustne regulatorje napetosti, prilagojene vašemu lokalnemu omrežju.
Spregledanje omejitev hladilnega cikla. Hitrejše segrevanje ne pomeni nič, če cikel hlajenja ovira proces izmeta.
Tveganje ozkega grla predstavlja največjo nevarnost za uspešno namestitev. Neusklajene hitrosti linije med ekstrudorjem in enoto za zvonjenje povzročajo katastrofalne kopice linij. Vaš ekstruder neprekinjeno potiska plastiko. Če cikel nastavka traja predolgo, se bodo cevi zaletele v dostavno mizo. Izračunati morate natančno največjo zmogljivost vaše opreme za iztiskanje. Delite te natančne hitrosti s svojim dobaviteljem. Zasnovati morajo cikle hlajenja in izmeta, da nekoliko prehitijo vaš ekstruder.
Rokovanje s programsko opremo predstavlja zapleteno realnost v tovarni. Novo logiko PLC integrirate s podedovanimi sistemi na svojem trenutnem Linija za proizvodnjo PVC cevi . Starejši ekstruderji lahko uporabljajo osnovno relejno logiko ali zastarele komunikacijske protokole. Nova socketing enota verjetno uporablja sodobna omrežja Profinet ali EtherCAT. To komunikacijsko vrzel morate brezhibno premostiti. Oprema mora souporabljati kritične signale, kot so 'cev pripravljena', 'ustavitev linije' in 'ustavitev v sili'. Če teh signalov ne preslikate, pride do mehanskih trkov in varnostnih nevarnosti.
Omejitve prostora in postavitve pogosto ujamejo kupce nepripravljene. Zgodaj se morate posvetiti fizičnemu odtisu novih strojev. Nadgrajena avtomatizacija pogosto zahteva večja varnostna ohišja in širše dostopne plošče. Poleg tega morate upoštevati potrebo po avtomatiziranih tabelah za dostavo cevi. Te mize varujejo cevi med rezalnikom in pečjo za zvonjenje. Od dobavitelja zahtevajte natančen 2D CAD izris. Prekrijte to risbo s svojim dejanskim tlorisom, da zagotovite ustrezen dostop do viličarja in prehode za operaterja.
Factory Acceptance Test (FAT) služi kot vaša primarna obramba pred okvarjeno opremo. Pred dovolitvijo pošiljanja morate zahtevati obsežen videoposnetek ali osebni FAT. Dobavitelj mora testirati vaše posebne vzorce cevi. Preizkusiti morajo vaše natančne razrede materiala in debeline sten. Izvajanje lahkih preskusnih cevi ne dokazuje ničesar. Želite videti, da stroj obdeluje vaše najtežje izdelke z najdebelejšimi stenami med neprekinjenim delovanjem več ur.
Strukturiranje plačilnih pogojev glede na mejnike uspešnosti nudi bistvena pogodbena varovala. Ne plačajte celotnega zneska, preden stroj zapusti tovarno. Sledite strogemu pristopu mejnikov, da ohranite finančni vzvod:
Predplačilo: sprostite 30 % za začetek faze inženiringa in proizvodnje.
Odobritev FAT: Spustite 50 % šele po uspešnem in dokumentiranem tovarniškem sprejemnem preizkusu.
Dokončanje SAT: Zadržite zadnjih 20 % do uspešnega zagona in prevzemnega preizkusa (SAT) v vašem objektu.
Na koncu se dogovorite za celovito pogodbo o rezervnih delih v začetnem naročilu. Pošiljanje komponent težkih kovin v tujino kasneje traja tedne in stane celo premoženje. Vnaprej zahtevajte dvoletni paket kritičnih obrabljivih delov. Ta paket mora vsebovati dodatne grelne elemente, pnevmatska tesnila, standardne releje in specializirane senzorje. Imeti te dele na vaši polici prvi dan zagotavlja največjo možno delovanje v kritičnih prvih letih delovanja.
Izbira pravega Stroj za zvonjenje plastičnih cevi zahteva pogled daleč dlje od začetne ponudbe. Oceniti morate dobaviteljevo resnično inženirsko globino in globalno poprodajno infrastrukturo. Močno se osredotočite na univerzalne komponente, natančno tehnologijo ogrevanja in robustne zmogljivosti programske integracije. Ti dejavniki neposredno narekujejo vašo prihodnjo stabilnost proizvodnje.
Strateško zožite svoje možnosti na dva ali tri dobavitelje. To logiko ožjega izbora utemeljite na svojih posebnih zahtevah glede materialov, kot je PVC v primerjavi s HDPE. Ocenite svoje interne cilje avtomatizacije in potrebe po zamenjavi orodij. Odpravite prodajalce, ki ne morejo zagotoviti preglednih ogrodij FAT ali standardiziranih globalnih komponent.
Ukrepajte še danes, tako da od svojih kandidatov v ožjem izboru zahtevate podrobne tehnične načrte. Zahtevajte razčlenjene sezname komponent blagovnih znamk za vso pnevmatiko in elektroniko. Poleg tega vztrajajte pri pogovoru z referenčnimi kontakti podobnih kupcev v vaši regiji. Ti resnični pogovori bodo razkrili resnično zanesljivost njihovih strojev in podpornih omrežij.
O: Dobavni roki se običajno gibljejo od 45 do 90 dni. Standardni stroji so pogosto odposlani v šestih tednih. Izdelava ODM po meri ali zapletene konfiguracije z več pečicami trajajo dlje zaradi obdelave kalupov po meri in razširjenih faz testiranja programske opreme.
O: Da, integrirajo se gladko, če dobavitelj uporablja združljive protokole PLC, kot sta Profinet ali Modbus. Med začetno fazo inženiringa morate zagotoviti natančne podatke o hitrosti linije in zahteve za signal v smeri toka, da zagotovite pravilno rokovanje programske opreme.
O: Večina vrhunskih proizvajalcev pošlje inženirje neposredno za zagon na kraju samem. Potne stroške in stroške bivanja običajno krije kupec. Poleg tega številni dobavitelji zdaj ponujajo izčrpne video vadnice in oddaljene seje za odpravljanje težav z razširjeno resničnostjo (AR) za samonamestitev.
O: Tehnično je to mogoče s spreminjanjem kalupov in parametrov segrevanja. Vendar je zelo neučinkovit. PVC in HDPE zahtevata zelo različne ogrevalne krivulje in čase hlajenja. Za vzdrževanje visokih proizvodnih hitrosti so močno priporočljivi namenski stroji.


