

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-02 Ursprung: Plats


Upphandling av kapitalutrustning innebär enorma insatser för chefer för tillverkningsanläggningar. Inköpsmaskiner utomlands kräver en noggrann, beräknad balans. Du måste väga kostnadsbesparingar i förväg mot allvarliga långsiktiga risker som oväntade driftstopp och integrationsfel. Kina dominerar den globala exportmarknaden för utrustning för tillverkning av plaströr idag. Du kommer att hitta massiva industriella nav som producerar tusentals enheter årligen. Leverantörskapaciteten varierar dock kraftigt mellan dessa tillverkningszoner. De sträcker sig från basutrustningsmontörer till tier-one automationsingenjörer som bygger komplexa, mycket synkroniserade system. Denna guide bryter ner de bästa tillverkarna baserat på verifierbara, objektiva kriterier. Vi utvärderar noggrant stränga industricertifieringar, verkliga integrationsmöjligheter och globala supportnätverk efter försäljning. Läs vidare för att upptäcka handlingsbara ramverk för att korrekt utvärdera dessa leverantörer. Du kommer att lära dig hur du självsäkert väljer rätt kina belling machine leverantör för din anläggning.
Leverantörsstratifiering: De fem bästa tillverkarna kategoriseras efter sina specifika styrkor – från höghastighetsautomation till kostnadseffektiv ODM-anpassning.
Integration är kritisk: En fristående maskin är värdelös om den flaskhalsar din befintliga produktionslinje för PVC-rör. Synkroniseringsmöjligheter skiljer tier-one-leverantörer från tier-två.
Utvärdering Baseline: Undvik leverantörer som inte kan tillhandahålla ett transparent Factory Acceptance Test (FAT) ramverk och standardiserade (t.ex. Siemens, PLC) globala reservdelar.
Att definiera ett framgångsrikt upphandlingsprojekt kräver tydlig affärsproblematik. Anläggningschefer fixerar ofta vid rå maskinhastighet. Men verklig framgång beror på övergripande utrustningseffektivitet (OEE). Du vill ha minimala skrothastigheter under sockelprocessen. Du behöver också sömlös linjeintegration. En dåligt integrerad enhet orsakar blockeringar uppströms och tvingar fram kostsamma manuella ingrepp.
Efterlevnad och certifieringar utgör den absoluta baslinjen för alla seriösa utvärderingar. Du bör omedelbart kräva standard CE- och ISO-certifieringar. Dessa dokument bevisar grundläggande tillverkningskompetens och säkerhetsöverensstämmelse. Nordamerikanska köpare måste dock pressa hårdare. Du måste betona det kritiska behovet av UL- eller CSA-efterlevnad. Att exportera ocertifierade elpaneler till dessa regioner garanterar installationsförseningar och stränga böter.
Global supportarkitektur skiljer premiumtillverkare från standardmontörer. Många leverantörer hävdar att de erbjuder global support. Du måste skilja mellan leverantörer som förlitar sig på oberoende tredjepartsleverantörer jämfört med de som driver direkta regionala nav. Direkta nav ger snabbare leverans av delar och garanterad teknikerutbildning. Dessutom är robusta funktioner för fjärrdiagnostik inte förhandlingsbara. Toppingenjörer bör felsöka din PLC-logik på distans innan de skickar ut personal.
Jämförelsediagrammet för leverantörssupportarkitektur nedan belyser de kritiska skillnaderna mellan leverantörssupportnivåer.
Supportnivå |
Fältservicemodell |
Diagnostisk förmåga |
Tillgänglighet av delar |
|---|---|---|---|
Nivå 1 (Premium) |
Direkt regionala servicenav |
Fjärrstyrd PLC-åtkomst i realtid |
Lokal lagerstrumpa |
Nivå 2 (Standard) |
Certifierade tredjepartsbyråer |
Felsökning av videosamtal |
Expressflygfrakt från Kina |
Nivå 3 (Grundläggande) |
Inflygande tekniker utanför landet |
E-post/WeChat-korrespondens |
Standard leveransförseningar |
Bästa tillvägagångssätt: Be alltid om direkt kontaktinformation från den regionala servicechefen innan du slutför din inköpsorder.
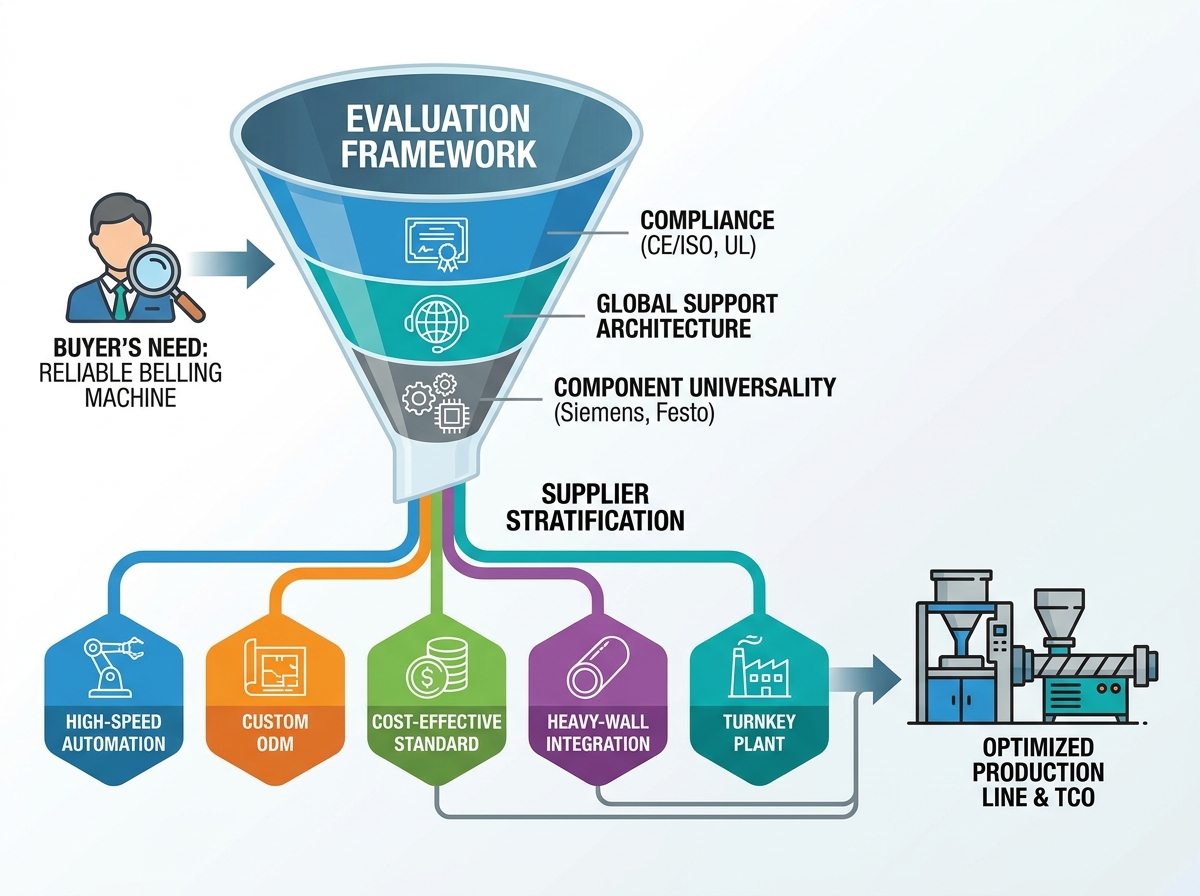
Vi profilerade fem distinkta tillverkningsarketyper som representerar de nuvarande marknadsledarna. Vi fokuserade enbart på verifierade tekniska kapacitet snarare än marknadsföringspåståenden.
Denna tillverkare är mycket specialiserad på fullt ut automatisk klockmaskinsteknik . Deras ingenjörsteam fokuserar på att helt eliminera operatörens kontaktpunkter. De integrerar automatisk rörleverans, precisionsuppvärmning och robotavlastning i en enda kontinuerlig sekvens. Storskaliga kommunala rörproducenter har stor nytta av denna design. Dessa anläggningar kräver noll-operatörsingripanden för att upprätthålla strikta vinstmarginaler. Höghastighetsservomotorer säkerställer exakt positionering och minskar cykeltiderna drastiskt.
Vissa projekt kräver mycket specifika verktygsprofiler. Denna leverantör ger oöverträffad flexibilitet i formdesign för icke-standardiserade rörprofiler. Köpare som behöver skräddarsydda sockellösningar för unika fogdesigner bör prioritera denna leverantör. De använder avancerade CNC-bearbetningscenter för att snabbt skära anpassade formar. Deras ingenjörsavdelning samarbetar direkt med ditt team. De utformar exakta CAD-modeller för att säkerställa att den slutliga hylsan matchar dina proprietära tätningsringar perfekt.
Lean engineering driver denna tillverkares konkurrensfördel. De levererar extrem tillförlitlighet för standarduttag av U-typ och R-typ utan onödig mjukvaruuppsvällning. Mellanstora tillverkare som letar efter snabb implementering väljer ofta denna standard PVC-rörmuffmaskin . Utrustningen använder robusta, förenklade mekaniska rörelser. Detta tillvägagångssätt minimerar underhållskostnader och minskar utbildningstiden för föraren. Det ger en utmärkt balans mellan robust hållbarhet och överkomliga priser.
Tjockväggiga polyolefiner kräver massiv värmeenergihantering. Denna tillverkare bygger enheter med exceptionell värme- och kylkapacitet. De konstruerar specialiserade ugnar för att penetrera täta plastväggar jämnt. Denna förmåga säkerställer sömlös synkronisering med hög genomströmning HDPE rör extrudering linje . Avancerade vattenkylande jackor stabiliserar snabbt uttagsformen innan den kastas ut. Denna snabba stabilisering förhindrar krympning och garanterar dimensionsnoggrannhet över gas- och vattenrör med stor diameter.
Uppgraderingar av anläggningar kräver ofta kompletta maskinleverantörer. Denna leverantör levererar och servar hela tillverkningsanläggningar sömlöst. Köpare som uppgraderar sin kompletta infrastruktur föredrar starkt en enda garantikontakt. De hanterar extrudern, nedströms kylning, avdragning, skärning och klockning. Deras interna nätverk ansluter varje maskin via ett enhetligt kontrollprotokoll. Detta holistiska tillvägagångssätt eliminerar integreringsdöda vinklar och säkerställer synkroniserad datarapportering över hela fabriksgolvet.
Uppvärmningsprecision dikterar i hög grad den slutliga kvaliteten på en rörhylsa. Du måste utvärdera ugnsarkitekturen noggrant. Dubbla ugnar eller avancerade infraröda värmesystem förhindrar rördeformation effektivt. De applicerar termisk energi jämnt över rörets omkrets. Ojämn uppvärmning gör att plasten blir skev under expansionsfasen. Denna skevning ökar drastiskt dina skrothastigheter. Infraröda system penetrerar polymermatrisen snabbt. De minskar den totala uppvärmningstiden och skyddar rörytan från att brännas.
Du bör också mäta en maskins effektivitet utifrån dess verktygsbytestid. Snabbbytessystem är absolut nödvändigt för multi-SKU-anläggningar. Gammaldags bultade formar tar timmar att byta och rikta in. Moderna enheter använder pneumatisk fastspänning och förvärmda formstationer. Dessa uppgraderingar tillåter operatörer att byta rördiametrar på några minuter. Genom att implementera Single-Minute Exchange of Die-principerna (SMED) håller du ditt produktionsschema smidigt.
Komponentuniversalitet förhindrar katastrofala scenarier för inlåsning av leverantörer. Du måste betona vikten av internationellt tillgänglig pneumatik och elektronik. Insistera på märken som Festo eller SMC för luftcylindrar. Begär Siemens, Schneider eller Allen-Bradley för PLC- och HMI-komponenter. Proprietära kretskort kommer att förstöra ditt produktionsschema när de misslyckas. Standardiserade komponenter gör att ditt lokala underhållsteam kan köpa ersättningar från närliggande distributörer direkt.
Vanliga misstag:
Acceptera proprietära PLC-lösenord. Kräv alltid full öppen åtkomst till maskinens programmeringslogik.
Ignorera regionala spänningsfluktuationer. Se till att tillverkaren installerar robusta spänningsregulatorer som är skräddarsydda för ditt lokala elnät.
Med utsikt över kylcykelgränser. Snabbare uppvärmning betyder ingenting om kylcykeln flaskhalsar utmatningsprocessen.
Flaskhalsrisken utgör det största hotet mot en framgångsrik installation. Felaktiga linjehastigheter mellan extrudern och klockenheten orsakar katastrofala linjestaplar. Din extruder trycker plast kontinuerligt. Om hylsan tar för lång tid kommer rör att krascha in i leveransbordet. Du måste beräkna den exakta maximala effekten av din extruderingsutrustning. Dela dessa exakta hastigheter med din leverantör. De måste konstruera kylnings- och utmatningscyklerna för att överträffa din extruder något.
Programvaruhandslag representerar en komplex verklighet på fabriksgolvet. Du integrerar ny PLC-logik med äldre system på din nuvarande Produktionslinje för PVC-rör . Äldre extruderare kan använda grundläggande relälogik eller föråldrade kommunikationsprotokoll. Den nya sockelenheten använder sannolikt moderna Profinet- eller EtherCAT-nätverk. Du måste överbrygga detta kommunikationsklyfta felfritt. Utrustningen måste dela kritiska signaler som 'rörklar' 'linjestopp' och 'nödstopp.' Underlåtenhet att kartlägga dessa signaler leder till mekaniska kollisioner och säkerhetsrisker.
Utrymmes- och layoutbegränsningar fångar ofta köpare. Du måste ta itu med det fysiska fotavtrycket för den nya maskinen tidigt. Uppgraderad automation kräver ofta större säkerhetsskåp och bredare åtkomstpaneler. Dessutom måste du överväga nödvändigheten av automatiserade rörleveranstabeller. Dessa tabeller buffrar rören mellan skäraren och klockugnen. Begär en exakt 2D CAD-layout från leverantören. Lägg över denna ritning på din faktiska planlösning för att garantera adekvat åtkomst till gaffeltrucken och förarens gångvägar.
Factory Acceptance Test (FAT) fungerar som ditt primära försvar mot felaktig utrustning. Du måste kräva en omfattande video eller personlig FAT innan du godkänner leverans. Leverantören måste köra dina specifika rörprover. De måste testa dina exakta materialkvaliteter och väggtjocklekar. Att köra lättviktsprovrör bevisar ingenting. Du vill se maskinen hantera dina tyngsta, tjockaste väggar under kontinuerlig drift i flera timmar.
Att strukturera betalningsvillkoren kring prestationsmilstolpar erbjuder viktiga avtalsgarantier. Betala inte hela saldot innan maskinen lämnar fabriken. Följ en strikt milstolpestrategi för att behålla hävstångseffekten:
Förskottsbetalning: Frigör 30 % för att initiera konstruktions- och tillverkningsfasen.
FAT-godkännande: Frigör 50 % först efter ett framgångsrikt och dokumenterat fabriksacceptanstest.
SAT-slutförande: Håll de sista 20% tills den lyckas i driftsättning och Site Acceptance Test (SAT) på din anläggning.
Slutligen, förhandla fram ett omfattande reservdelsavtal i den första inköpsordern. Att frakta tungmetallkomponenter utomlands senare tar veckor och kostar en förmögenhet. Kräv ett tvåårigt paket med kritiska slitdelar i förväg. Detta paket bör innehålla extra värmeelement, pneumatiska tätningar, standardreläer och specialiserade sensorer. Att ha dessa delar på din hylla på dag ett garanterar maximal drifttid under de kritiska första åren av drift.
Att välja rätt plaströr belging maskin kräver att titta långt förbi den ursprungliga offerten. Du måste bedöma leverantörens verkliga tekniska djup och globala eftermarknadsinfrastruktur. Fokusera hårt på universella komponenter, exakt värmeteknik och robusta funktioner för mjukvaruintegrering. Dessa faktorer dikterar direkt din framtida produktionsstabilitet.
Begränsa dina alternativ strategiskt till två eller tre leverantörer. Basera denna kortlistningslogik på dina specifika materialkrav, som PVC kontra HDPE. Utvärdera dina interna automationsmål och behov av verktygsbyte. Eliminera leverantörer som inte kan tillhandahålla transparenta FAT-ramverk eller standardiserade globala komponenter.
Vidta åtgärder idag genom att begära detaljerade tekniska layouter från dina nominerade kandidater. Begär specificerade varumärkeskomponentlistor för all pneumatik och elektronik. Insistera dessutom på att prata med referenskontakter från liknande köpare i din region. Dessa verkliga konversationer kommer att avslöja den verkliga tillförlitligheten hos deras maskiner och supportnätverk.
S: Ledtiderna varierar vanligtvis från 45 till 90 dagar. Standardmaskiner skickas ofta inom sex veckor. Anpassade ODM-byggen eller komplexa konfigurationer med flera ugnar tar längre tid på grund av skräddarsydd formbearbetning och utökade programvarutestfaser.
S: Ja, de integreras smidigt förutsatt att leverantören använder kompatibla PLC-protokoll som Profinet eller Modbus. Du måste tillhandahålla exakta linjehastighetsdata och nedströmssignalkrav under den inledande konstruktionsfasen för att säkerställa korrekt mjukvaruhandslag.
S: De flesta premiumtillverkare skickar ingenjörer direkt för idrifttagning på plats. Köparen står vanligtvis för rese- och logikostnader. Alternativt tillhandahåller många leverantörer nu omfattande videohandledningar och fjärrfelsökningssessioner för Augmented Reality (AR) för självinstallation.
S: Det är tekniskt möjligt genom att ändra formar och uppvärmningsparametrar. Det är dock mycket ineffektivt. PVC och HDPE kräver mycket olika värmekurvor och nedkylningstider. Dedikerade maskiner rekommenderas starkt för att upprätthålla höga produktionshastigheter.


