

Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 2026-07-02 Pôvod: stránky


Obstarávanie investičného vybavenia predstavuje pre manažérov výrobných zariadení obrovské podiely. Nákup strojov v zámorí si vyžaduje starostlivú, vypočítanú rovnováhu. Musíte vopred zvážiť úspory nákladov a vážne dlhodobé riziká, ako sú neočakávané prestoje a zlyhania integrácie. Čína dnes dominuje na svetovom exportnom trhu zariadení na výrobu plastových rúr. Nájdete tu masívne priemyselné centrá produkujúce tisíce jednotiek ročne. Možnosti dodávateľov sa však v týchto výrobných zónach veľmi líšia. Siaha od montážnikov základných zariadení až po inžinierov automatizácie, ktorí vytvárajú komplexné, vysoko synchronizované systémy. Táto príručka rozdeľuje najlepších výrobcov na základe overiteľných a objektívnych kritérií. Dôsledne hodnotíme prísne priemyselné certifikácie, reálne možnosti integrácie a globálne siete popredajnej podpory. Čítajte ďalej a objavte použiteľné rámce na správne vyhodnotenie týchto dodávateľov. Naučíte sa, ako s istotou zaradiť tých správnych do užšieho výberu dodávateľ čínskych valcovacích strojov pre vaše zariadenie.
Stratifikácia dodávateľov: 5 najlepších výrobcov je kategorizovaných podľa ich špecifických silných stránok – od vysokorýchlostnej automatizácie až po nákladovo efektívne prispôsobenie ODM.
Integrácia je kritická: Samostatný stroj je zbytočný, ak obmedzuje vašu existujúcu výrobnú linku PVC rúr. Synchronizačné možnosti oddeľujú dodávateľov prvého stupňa od druhého.
Východiská hodnotenia: Vyhnite sa dodávateľom, ktorí nedokážu poskytnúť transparentný rámec pre továrenské akceptačné testy (FAT) a štandardizované (napr. Siemens, PLC) globálne náhradné diely.
Definovanie úspešného projektu obstarávania si vyžaduje jasné vymedzenie obchodného problému. Facility manažéri sa často zameriavajú na surovú rýchlosť stroja. Skutočný úspech však závisí od celkovej efektívnosti zariadenia (OEE). Počas procesu spájania soketov chcete minimálne množstvo odpadu. Potrebujete tiež bezproblémovú integráciu linky. Zle integrovaná jednotka spôsobuje upchatie proti prúdu a núti nákladné manuálne zásahy.
Súlad a certifikácie tvoria absolútny základ pre akékoľvek seriózne hodnotenie. Okamžite by ste mali vyžadovať štandardné certifikáty CE a ISO. Tieto dokumenty preukazujú základnú výrobnú spôsobilosť a súlad s bezpečnosťou. Severoamerickí kupujúci však musia tlačiť viac. Musíte zdôrazniť kritickú potrebu súladu s UL alebo CSA. Vývoz necertifikovaných elektrických panelov do týchto oblastí zaručuje oneskorenie inštalácie a prísne regulačné pokuty.
Globálna architektúra podpory oddeľuje prémiových výrobcov od štandardných assemblerov. Mnohí predajcovia tvrdia, že ponúkajú celosvetovú podporu. Musíte rozlišovať medzi dodávateľmi, ktorí sa spoliehajú na nezávislých dodávateľov tretích strán, a medzi dodávateľmi, ktorí prevádzkujú priame regionálne uzly. Priame rozbočovače poskytujú rýchlejšiu expedíciu dielov a garantované školenie technikov. Okrem toho, robustné možnosti diaľkovej diagnostiky sú nemenné. Špičkoví inžinieri by mali riešiť problémy s logikou PLC na diaľku pred odoslaním personálu.
Nižšie uvedená tabuľka porovnania architektúry podpory dodávateľov zvýrazňuje kritické rozdiely medzi úrovňami podpory dodávateľov.
Úroveň podpory |
Model terénnej služby |
Diagnostická schopnosť |
Dostupnosť dielov |
|---|---|---|---|
Úroveň 1 (prémiová) |
Priame regionálne servisné uzly |
Vzdialený prístup k PLC v reálnom čase |
Lokálne skladové zásoby |
Úroveň 2 (štandard) |
Certifikované agentúry tretích strán |
Riešenie problémov s videohovormi |
Expresná letecká preprava z Číny |
Úroveň 3 (základná) |
Technici s príletom do zahraničia |
E-mailová/WeChat korešpondencia |
Štandardné meškanie zásielky |
Osvedčený postup: Pred dokončením objednávky si vždy vyžiadajte priame kontaktné informácie regionálneho servisného manažéra.
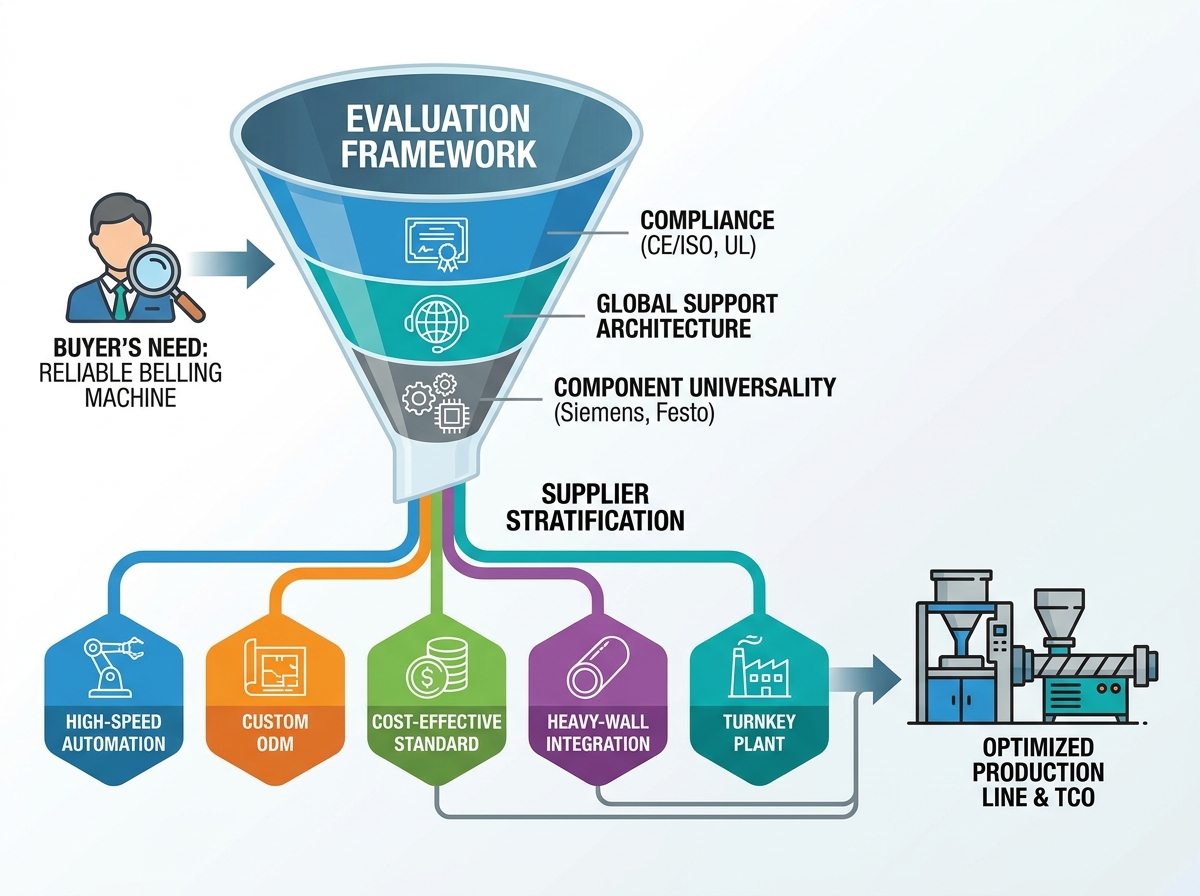
Vyprofilovali sme päť odlišných výrobných archetypov reprezentujúcich súčasných lídrov na trhu. Zamerali sme sa skôr na overené inžinierske schopnosti ako na marketingové tvrdenia.
Tento výrobca sa plne špecializuje automatických valcovacích strojov . technológia Ich inžinierske tímy sa zameriavajú na úplné odstránenie kontaktných bodov operátora. Integrujú automatizovanú dodávku potrubia, presné vykurovanie a robotické vykladanie do jedinej súvislej sekvencie. Veľkovýrobcovia komunálneho potrubia majú z tohto dizajnu obrovský úžitok. Tieto zariadenia vyžadujú zásahy nulového počtu operátorov, aby sa zachovali prísne ziskové marže. Vysokorýchlostné servomotory zaisťujú presné polohovanie a výrazne skracujú časy cyklov.
Niektoré projekty vyžadujú vysoko špecifické profily nástrojov. Tento dodávateľ poskytuje bezkonkurenčnú flexibilitu v dizajne foriem pre neštandardné profily rúr. Kupujúci, ktorí potrebujú na mieru šité riešenia zásuviek pre jedinečné návrhy spojov, by mali uprednostniť tohto predajcu. Využívajú pokročilé CNC obrábacie centrá na rýchle vyrezávanie vlastných foriem. Ich inžinierske oddelenie spolupracuje priamo s vaším tímom. Navrhujú presné CAD modely, aby sa zabezpečilo, že finálna objímka bude dokonale zodpovedať vašim proprietárnym tesniacim krúžkom.
Štíhle inžinierstvo poháňa konkurenčnú výhodu tohto výrobcu. Poskytujú extrémnu spoľahlivosť pre štandardné zásuvky typu U a R bez zbytočného softvérového nafúknutia. Stredne veľkí výrobcovia, ktorí hľadajú rýchle nasadenie, často volia tento štandard Stroj na hrdlovanie PVC rúr . Zariadenie používa robustné, zjednodušené mechanické pohyby. Tento prístup minimalizuje réžiu údržby a skracuje čas školenia operátora. Poskytuje vynikajúcu rovnováhu medzi robustnou odolnosťou a cenovou dostupnosťou.
Hrubostenné polyolefíny vyžadujú masívne hospodárenie s tepelnou energiou. Tento výrobca vyrába jednotky s výnimočnými vykurovacími a chladiacimi kapacitami. Navrhujú špecializované pece, aby rovnomerne prenikli cez husté plastové steny. Táto schopnosť zabezpečuje bezproblémovú synchronizáciu s vysokou priepustnosťou Linka na vytláčanie rúr HDPE . Pokročilé vodou chladiace plášte rýchlo stabilizujú tvar zásuvky pred vysunutím. Táto rýchla stabilizácia zabraňuje zmršťovaniu a zaručuje rozmerovú presnosť naprieč plynovými a vodovodnými potrubiami s veľkým priemerom.
Upgrady zariadení si často vyžadujú komplexných poskytovateľov strojov. Tento predajca bezproblémovo zásobuje a obsluhuje celé výrobné závody. Kupujúci, ktorí inovujú svoju kompletnú infraštruktúru, silne uprednostňujú kontaktné miesto v rámci záruky. Zaoberajú sa extrudérom, následným chladením, ťahaním, rezaním a delením. Ich interná sieť spája každý stroj prostredníctvom jednotného riadiaceho protokolu. Tento holistický prístup odstraňuje slepé miesta integrácie a zabezpečuje synchronizované vykazovanie údajov v rámci celej továrne.
Presnosť ohrevu výrazne určuje konečnú kvalitu hrdla potrubia. Architektúru pece musíte dôsledne posúdiť. Systém dvojitej rúry alebo pokročilé infračervené vykurovacie systémy účinne zabraňujú deformácii potrubia. Aplikujú tepelnú energiu rovnomerne po obvode potrubia. Nerovnomerné zahrievanie spôsobuje deformáciu plastu počas fázy expanzie. Toto deformovanie drasticky zvyšuje mieru šrotu. Infračervené systémy rýchlo prenikajú do polymérnej matrice. Skracujú celkové časy ohrevu a chránia povrch potrubia pred popálením.
Efektívnosť stroja by ste mali merať aj časom výmeny nástrojov. Systémy rýchlej výmeny sú absolútne nevyhnutné pre zariadenia s viacerými SKU. Výmena a zarovnanie staromódnych skrutkových foriem trvá hodiny. Moderné jednotky využívajú pneumatické upínanie a predhriate formovacie stanice. Tieto vylepšenia umožňujú operátorom meniť priemery potrubí v priebehu niekoľkých minút. Implementácia princípov jednominútovej výmeny matrice (SMED) udržuje váš výrobný plán agilný.
Univerzálnosť komponentov zabraňuje katastrofálnym scenárom uzamknutia dodávateľa. Musíte zdôrazniť dôležitosť medzinárodne dostupnej pneumatiky a elektroniky. Pri vzduchových valcoch trvajte na značkách ako Festo alebo SMC. Požiadajte spoločnosti Siemens, Schneider alebo Allen-Bradley o komponenty PLC a HMI. Proprietárne dosky plošných spojov zničia váš výrobný plán, keď zlyhajú. Štandardizované komponenty umožňujú vášmu miestnemu tímu údržby okamžite získať náhradné diely od blízkych distribútorov.
Časté chyby:
Prijímanie vlastných hesiel PLC. Vždy požadujte úplný otvorený prístup k programovacej logike stroja.
Ignorovanie regionálnych výkyvov napätia. Uistite sa, že výrobca inštaluje robustné regulátory napätia prispôsobené vašej miestnej sieti.
Prehliadanie limitov chladiaceho cyklu. Rýchlejšie zahrievanie nič neznamená, ak chladiaci cyklus brzdí proces vyhadzovania.
Riziko úzkeho miesta predstavuje najväčšiu hrozbu pre úspešnú inštaláciu. Neprispôsobené rýchlosti linky medzi extrudérom a valcovacou jednotkou spôsobujú katastrofické nahromadenie linky. Váš extrudér nepretržite tlačí plast. Ak cyklus zaskrutkovania trvá príliš dlho, potrubia narazí do podávacieho stola. Musíte vypočítať presný maximálny výkon vášho vytláčacieho zariadenia. Podeľte sa o presné rýchlosti so svojím dodávateľom. Musia navrhnúť cykly chladenia a vyhadzovania tak, aby mierne predbehli váš extrudér.
Softvérové handshaky predstavujú komplexnú realitu v továrni. Integrujete novú logiku PLC so staršími systémami na vašom aktuálnom Linka na výrobu PVC rúr . Staršie extrudéry môžu používať základnú reléovú logiku alebo zastarané komunikačné protokoly. Nová zásuvková jednotka pravdepodobne využíva moderné siete Profinet alebo EtherCAT. Túto komunikačnú priepasť musíte bezchybne preklenúť. Zariadenia musia zdieľať kritické signály ako 'potrubie pripravené,' 'zastavenie linky' a 'núdzové zastavenie.' Neschopnosť zmapovať tieto signály vedie k mechanickým kolíziám a bezpečnostným rizikám.
Priestorové a dispozičné obmedzenia často kupujúcich zaskočia. Fyzickú stopu nového strojového zariadenia musíte riešiť včas. Modernizovaná automatizácia často vyžaduje väčšie bezpečnostné kryty a širšie prístupové panely. Okrem toho musíte zvážiť potrebu automatizovaných stolov na dodávku rúr. Tieto stoly tlmia rúry medzi frézou a zvonovacou pecou. Vyžiadajte si presné 2D CAD rozloženie od dodávateľa. Prekryte tento nákres na svoj skutočný pôdorys, aby ste zaručili primeraný prístup k vysokozdvižnému vozíku a chodníky pre obsluhu.
Factory Acceptance Test (FAT) slúži ako primárna obrana proti chybnému zariadeniu. Pred autorizáciou zásielky si musíte vyžiadať komplexné video alebo FAT osobne. Dodávateľ musí spracovať vaše špecifické vzorky rúr. Musia otestovať vaše presné triedy materiálov a hrúbky stien. Prevádzka ľahkých testovacích rúr nič nedokazuje. Chcete vidieť, ako stroj zvládne vaše najťažšie produkty s najhrubšími stenami v nepretržitej prevádzke niekoľko hodín.
Štruktúrovanie platobných podmienok podľa výkonnostných míľnikov ponúka dôležité zmluvné záruky. Neplaťte celý zostatok skôr, ako stroj opustí továreň. Dodržiavajte prísny míľnikový prístup na udržanie pákového efektu:
Akontácia: Uvoľnite 30 % na začatie fázy inžinierstva a výroby.
Schválenie FAT: Uvoľnite 50 % až po úspešnom a zdokumentovanom továrenskom akceptačnom teste.
Dokončenie SAT: Podržte posledných 20 % do úspešného uvedenia do prevádzky a testu akceptácie miesta (SAT) vo vašom zariadení.
Nakoniec dojednajte komplexnú dohodu o náhradných dieloch do pôvodnej objednávky. Preprava ťažkých kovových komponentov do zámoria neskôr trvá týždne a stojí veľa peňazí. Vopred si vyžiadajte dvojročný balík kritických opotrebiteľných dielov. Tento balík by mal obsahovať extra vykurovacie prvky, pneumatické tesnenia, štandardné relé a špecializované senzory. Mať tieto diely na poličke v prvý deň zaručuje maximálnu prevádzkyschopnosť počas kritických prvých rokov prevádzky.
Výber doprava stroj na tvarovanie plastových rúr vyžaduje pohľad ďaleko za počiatočnú cenovú ponuku. Musíte posúdiť skutočnú hĺbku inžinierstva dodávateľa a globálnu popredajnú infraštruktúru. Zamerajte sa hlavne na univerzálne komponenty, precíznu technológiu vykurovania a robustné možnosti integrácie softvéru. Tieto faktory priamo diktujú vašu budúcu stabilitu výroby.
Zúžte svoje možnosti strategicky na dvoch alebo troch dodávateľov. Založte túto logiku užšieho výberu na vašich špecifických materiálových požiadavkách, ako je PVC verzus HDPE. Vyhodnoťte svoje interné ciele v oblasti automatizácie a potreby výmeny nástrojov. Eliminujte predajcov, ktorí nedokážu poskytnúť transparentné rámce FAT alebo štandardizované globálne komponenty.
Podniknite kroky ešte dnes a vyžiadajte si podrobné technické rozloženia od kandidátov z užšieho výberu. Vyžiadajte si podrobné zoznamy značkových komponentov pre všetky pneumatiky a elektroniku. Okrem toho trvajte na rozhovore s referenčnými kontaktmi od podobných kupujúcich vo vašom regióne. Tieto rozhovory v reálnom svete odhalia skutočnú spoľahlivosť ich strojov a podporných sietí.
Odpoveď: Dodacia lehota sa zvyčajne pohybuje od 45 do 90 dní. Štandardné stroje sa často odosielajú do šiestich týždňov. Vlastné zostavy ODM alebo zložité konfigurácie s viacerými rúrami trvajú dlhšie kvôli obrábaniu foriem na mieru a rozšíreným fázam testovania softvéru.
Odpoveď: Áno, integrujú sa hladko za predpokladu, že dodávateľ používa kompatibilné protokoly PLC ako Profinet alebo Modbus. Počas počiatočnej fázy inžinierstva musíte poskytnúť presné údaje o rýchlosti linky a požiadavky na signál v smere toku, aby ste zaistili správne nadviazanie spojenia so softvérom.
Odpoveď: Väčšina prémiových výrobcov posiela inžinierov priamo na uvedenie do prevádzky na mieste. Cestovné náklady a náklady na ubytovanie zvyčajne hradí kupujúci. Alternatívne, mnohí dodávatelia teraz poskytujú komplexné videonávody a vzdialené relácie odstraňovania problémov s rozšírenou realitou (AR) na samoinštaláciu.
Odpoveď: Je to technicky možné zmenou foriem a parametrov ohrevu. Je to však vysoko neefektívne. PVC a HDPE vyžadujú výrazne odlišné krivky ohrevu a časy chladenia. Na udržanie vysokých výrobných rýchlostí sa dôrazne odporúčajú špeciálne stroje.


