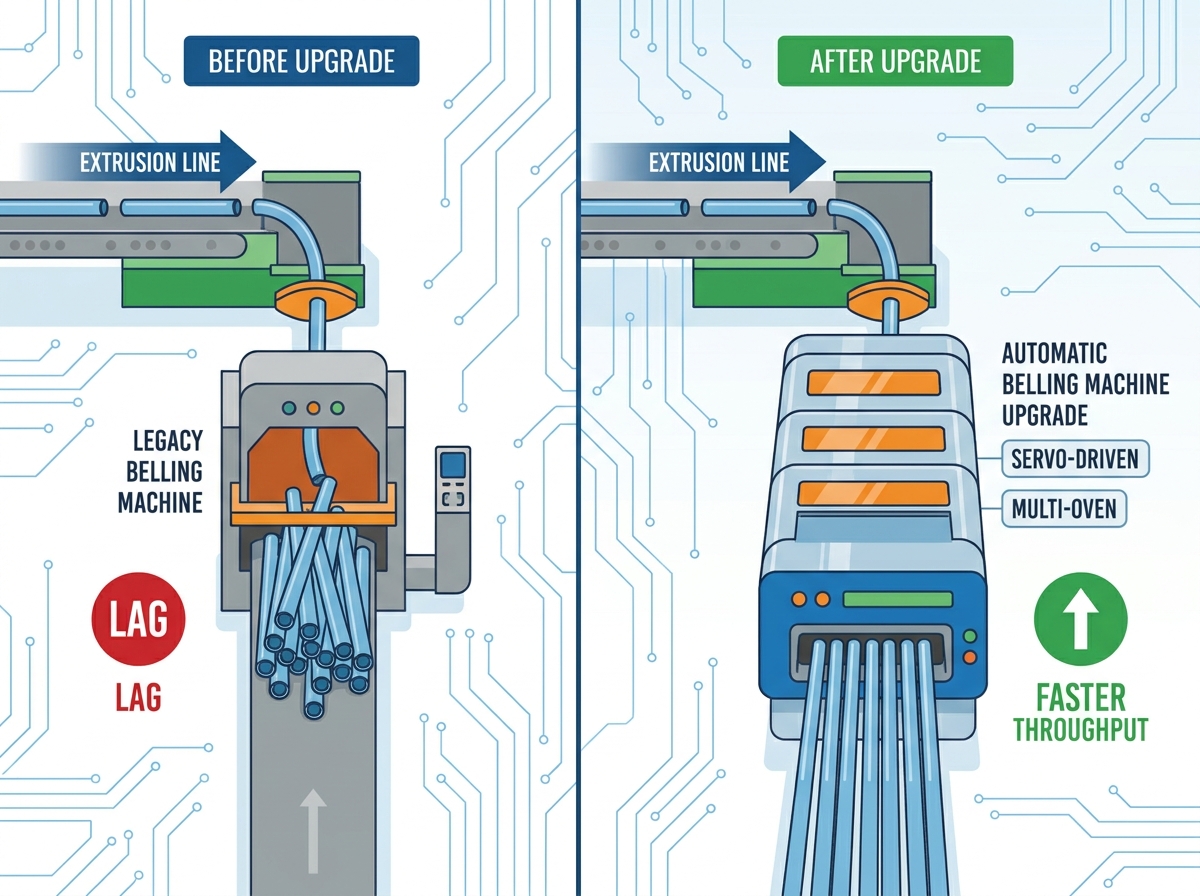
Vitezele de extrudare au crescut vertiginos în sectorul producției de materiale plastice recent. Extruderele mai noi împing materiile prime la rate record. Cu toate acestea, procesul de clopotare din aval acționează adesea ca blocaj primar. Limitează sever debitul total al fabricii. Producătorii se confruntă cu întârzieri frustrante atunci când priza nu poate ține pasul cu extrudarea. S-ar putea să credeți că este necesară o înlocuire completă a liniei pentru a rezolva acest lucru. Din fericire, actualizarea configurației vechi se dovedește mult mai eficientă din punct de vedere al costurilor. Acesta realizează în mod elegant diferența dintre extrudarea rapidă și finisarea finală a țevilor.
Acest ghid oferă managerilor de fabrică și investitorilor un cadru strict de evaluare. Veți descoperi cum să selectați echipamente cu randament ridicat pentru instalația dvs. Dezvăluim cum să identificăm upgrade-urile potrivite de mașini pentru a se potrivi cu ieșirile de mare viteză. În plus, descriem cum să găsim partenerul de producție global potrivit. Citiți mai departe pentru a stăpâni upgrade-urile strategice necesare pentru a vă scala operațiunile în siguranță și profitabil.
Recomandări cheie
Trecerea la mașinile de clopot cu mai multe cuptoare cu servomotoare pot sincroniza procesele din aval cu liniile de extrudare de mare viteză, eliminând decalajul ciclului.
Integrarea unui aparat de sonerie cu economie de energie reduce pierderile termice și scade costul total de proprietate (TCO) pe un orizont de operare de 3-5 ani.
Aprovizionarea de la cel mai bun producător de mașini de sonerie din China ( focalizarea țevilor din PVC) necesită testare strictă de acceptare în fabrică (FAT), aprovizionare verificată de componente (de exemplu, PLC-uri Siemens/Schneider) și acorduri transparente de nivel de servicii post-vânzare (SLA).
Compatibilitatea sistemului este critică: PVC și CPVC necesită profile diferite de încălzire și răcire, necesitând stații de sonerie reglabile și modulare.
Cazul de afaceri pentru modernizarea mașinii dvs. de clopot pentru țevi din plastic
Echipamentele învechite creează dureri de cap operaționale severe la nivelul fabricii. Aceasta duce la o inconsecvență termică peste mufa țevii. Veți vedea rate mai mari de deșeuri din cauza îmbinărilor defecte. Operatorii se confruntă zilnic cu încetiniri forțate ale extruderului. Ei trebuie să reducă vitezele de producție doar pentru ca unitatea mai veche să poată ajunge din urmă. Acest lucru vă distruge eficiența generală a fabricii. De asemenea, vă împiedică să maximizați investiția inițială în extruder.
Actualizarea dvs Mașina de clopot pentru țevi de plastic rezolvă imediat aceste probleme de bază. Cum arată o actualizare reușită? În primul rând, potriviți perfect vitezele liniei extruderului. Dacă linia dvs. rulează cu 15 metri pe minut, unitatea din aval trebuie să proceseze exact cu acea viteză. În al doilea rând, obțineți o rată a defectelor sub 1% la toate îmbinările soclului. Încălzirea și formarea precisă garantează acuratețea dimensională constantă.
Luați în considerare costul de oportunitate masiv de a nu face nimic. Intervențiile manuale consumă rapid resursele fabricii. Procesele semi-automate necesită atenția constantă a operatorului. Suporți în mod continuu forță de muncă grea. De asemenea, introduceți riscuri serioase de conformitate cu siguranța. Operatorii manipulează manual plasticul fierbinte și mașinile grele. Deșeurile materiale se adună din cauza formării necorespunzătoare a prizei. Fiecare țeavă defectă intră direct în marjele dvs. de profit. O actualizare inteligentă elimină în totalitate aceste costuri ascunse.
Cele mai bune practici și greșeli comune
Cea mai bună practică: auditați rata actuală a deșeurilor înainte de a cumpăra echipamente noi. Aveți nevoie de date de referință pentru a măsura cu precizie îmbunătățirile viitoare.
Greșeală comună: Cumpărarea unei mașini evaluate exact pentru viteza dvs. actuală. Achiziționați întotdeauna echipamente capabile să suporte viteze cu 20% mai mari. Acest lucru vă asigură viitorul linia de producție.
Tehnologii de bază care conduc timpi de ciclu mai rapid
Trebuie să solicitați upgrade tehnice specifice în specificațiile echipamentelor moderne. Împărțiți-le în patru categorii de soluții de bază. Fiecare categorie abordează un anumit blocaj de producție.
Inovații în încălzire
Aparatele vechi se bazează pe configurații cu un singur cuptor. Ar trebui să treceți la sisteme de încălzire cu infraroșu dublu sau cu trei cuptor. Cuptoarele multiple asigură o înmuiere rapidă și uniformă. Ele previn degradarea materialului în mod eficient. Țeava absoarbe căldura treptat în diferite etape. Acest lucru elimină arderea suprafeței, asigurând în același timp flexibilitatea profundă a miezului. Obțineți o stare perfectă de topire înainte de a începe formarea.
Automatizare și precizie
Prioritizează automatizarea și controlul de precizie. Un avansat mașina de sonerie automată utilizează tracțiune avansată cu servomotor. Servomotoarele asigură o poziționare mecanică exactă. Un mecanism hidraulic de priză controlat de PLC asigură precizia dimensională exactă. Împinge dornul de formare în conducta încălzită fără cusur. Primești prize identice de fiecare dată. Îndepărtează complet eroarea umană.
Eficiență de răcire
Obligați o eficiență superioară de răcire. Formarea rapidă nu înseamnă nimic dacă răcirea durează prea mult. Integrați sisteme de aer forțat de mare viteză. Mai bine, folosește jachete de răcire cu apă rece. Aceste sisteme solidifică priza instantaneu. Acestea reduc dramatic timpul general al ciclului. Solidificarea rapidă previne contracția post-formare. Se blochează permanent în dimensiunile corecte.
Actualizări de durabilitate
Concentrați-vă mult pe durabilitate. Un Aparatul de sonerie cu economie de energie are camere de încălzire puternic izolate. Aceste camere folosesc materiale din fibre ceramice groase. Ele captează eficient căldura în cuptor. Acestea reduc semnificativ consumul de kilowați-oră pe conductă. Economisiți bani în timp ce îndepliniți standarde stricte de producție ecologică.
Consultați matricea de comparație de mai jos pentru a înțelege schimbarea tehnologică.
Zona Tehnologică
Standarde de echipamente vechi
Modernizări ale echipamentelor moderne
Sistem de incalzire
Convecție cu un singur cuptor
Urmărire în infraroșu cu mai multe cuptor
Controlul mișcării
Cilindri pneumatici
Tracțiune servomotor
Mecanism de răcire
Expunerea la aerul ambiant
Jachete de răcire cu apă rece
Izolatie termica
Ecran metalic de bază
Încapsulare din fibre ceramice
Realități de integrare: Sincronizarea cu linia de extrudare a conductelor din PVC și CPVC existentă
Modernizarea echipamentelor noi implică realități inginerești distincte. Nu puteți conecta pur și simplu o unitate nouă. Integrarea lui într-un existent Linia de producție a țevilor din PVC necesită o planificare atentă. Riscurile de implementare includ constrângeri de amprentă fizică. De asemenea, vă confruntați cu nealinierea sarcinii electrice. Evaluați aspectul podelei din fabrică înainte de a cumpăra.
Sincronizarea în amonte contează cel mai mult în timpul integrării. PLC-ul stației de priză trebuie să comunice perfect. Trebuie să vorbească direct cu unitatea principală de extragere a extruderului. De asemenea, trebuie să se sincronizeze cu unitatea de tăiere. Această comunicare previne blocarea catastrofală a conductelor. Dacă tăietorul trimite o țeavă mai devreme, stația de priză trebuie să fie gata. Senzorii inteligenți urmăresc mișcarea conductei pe întreaga linie. Acestea reglează dinamic viteza de tracțiune pentru a preveni coliziunile.
Variabilitatea materialului introduce un alt strat complex de inginerie. Prelucrarea polimerilor standard diferă foarte mult de rularea a Linie de extrudare a conductelor CPVC . CPVC are o rezistență mai mare la temperatură. Prezintă o rigiditate mult mai mare a materialului. Prin urmare, stația de priză trebuie să aibă profile de încălzire personalizabile. Aveți nevoie de forțe de strângere robuste pentru a prinde ferm CPVC-ul rigid. Clemele standard vor aluneca sub presiune. Alunecarea cauzează prize deformate și rate mari de deșeuri. O configurație modulară vă permite să comutați profilurile fără probleme între diferite materiale.
Cele mai bune practici și greșeli frecvente
Cea mai bună practică: solicitați automate programabile cu protocol deschis precum Siemens sau Allen-Bradley. Acestea asigură o integrare ușoară între diferite mărci de utilaje din unitatea dumneavoastră.
Greșeală comună: ignorarea cerințelor de spațiu. Sistemele cu trei cuptoare necesită mult mai mult spațiu liniar decât unitățile vechi cu un singur cuptor. Măsurați întotdeauna de două ori.
Criterii pentru identificarea celui mai bun producător de mașini de clopot din China (sisteme de țevi din PVC)
Evaluarea furnizorilor de peste mări necesită o abordare sceptică, bazată pe dovezi. Când selectați pe lista scurtă Cel mai bun producător de mașini de clopot din China pe care se bazează fabricile de țevi din PVC, trebuie să priviți dincolo de prețul unitar. Echipamentul ieftin costă adesea mai mult în timp. Utilizați un cadru strict de evaluare a furnizorilor pentru a vă proteja investiția.
Solicitați imediat transparența componentelor. Puneți întrebări detaliate despre componentele de bază. Pneumaticele, servomotoarele și PLC-urile sunt de proveniență globală? Aveți nevoie de mărci recunoscute precum Siemens, Schneider sau SMC. Aprovizionarea globală vă asigură că puteți cumpăra piese de schimb la nivel local. Componentele proprietare vă atrag în transportul internațional costisitor pentru remedieri simple.
Verificați conformitatea și protocoalele de testare. Nu acceptați un producător fără certificări ISO 9001 și CE. Acestea dovedesc competența de bază de producție. În plus, necesită un test riguros de acceptare în fabrică (FAT). Solicitați un flux video live al mașinii în funcțiune. Ei trebuie să utilizeze dimensiunile specifice ale conductei în timpul testului. Faceți acest lucru înainte de a efectua plata finală a expedierii.
Adresați-vă din timp realității importatorului. Discutați considerentele logistice la începutul negocierilor. Solicitați dimensiuni precise de transport. Va încăpea mașina într-un container standard cu cuburi înalte de 40 de picioare? Detaliați suportul pentru punerea în funcțiune a instalației. Vor trimite ingineri sau vor oferi doar tutoriale video? Asigurați-vă că termenii de aplicare a garanției sunt clari. Clarificați cine plătește transportul dacă o piesă în garanție eșuează prematur.
Luarea acestor măsuri previne surprizele costisitoare. Construiește o bază de încredere între tine și producător. Nu sări peste nicio fază a acestui proces de due diligence.
ROI și proiecții financiare
Îndepărtați-vă de analizarea doar a cheltuielilor de capital inițiale (CapEx). Trebuie să vă concentrați pe randamentul financiar pe termen lung de peste cinci ani. Un model de calcul cuprinzător dezvăluie adevărata valoare a unui upgrade. Acesta justifică prețul inițial de achiziție pentru părțile interesate.
Calculați intrările din trei categorii financiare distincte:
Reducerea forței de muncă: Tranziția de la sistemele semi-automate la sistemele complet automate elimină operatorii dedicați. Puteți realoca acești lucrători la sarcini de control al calității de valoare mai mare. Acest lucru vă optimizează cheltuielile cu salariile.
Economii de materiale: Senzorii avansați reduc drastic țevile respinse. Nu mai aruncați rășina scumpă din cauza prizelor deformate. Calculați greutatea actuală a deșeurilor și înmulțiți-o cu costurile materiilor prime. Acesta este pur profit recuperat.
Compensare energie: Elementele infraroșii de înaltă eficiență consumă mai puțină energie. Cuptoarele izolate captează eficient căldura. Calculați costul local pe kilowatt-oră în raport cu economiile de energie promise. Facturile mai mici la utilități vă îmbunătățesc direct profitul.
Utilizați o matrice de decizie pentru a cântări opțiunile în mod obiectiv. S-ar putea să vă confruntați cu un cost de echipament inițial cu 20% mai mare pentru un model premium. Cu toate acestea, acest model ar putea oferi o creștere cu 15% a producției totale de linie. Volumul zilnic crescut de producție amortizează rapid prima inițială. Mașinile mai ieftine clasează adesea întreaga linie de extrudare. Unitățile premium deblochează potențialul maxim al extruderului tău. Calculați întotdeauna profitul generat din 15% țevi care pot fi vândute în plus pe an. Matematica favorizează în mod constant automatizarea premium.
Concluzie
Procesul de finisare din aval ar trebui să dicteze eficiența, nu să o împiedice. Îmbunătățirea echipamentului elimină complet blocajele frustrante ale producției. Armonizează fluxul general de lucru de producție. Deblocați adevăratul potențial de viteză al extruderelor dvs. existente.
Sfătuiește-ți echipa de achiziții să prioritizeze trăsăturile specifice ale mașinii. Concentrați-vă mai întâi pe sincronizarea mașinii. În continuare, acordați prioritate eficienței energetice stricte. Solicitați întotdeauna rețele de asistență OEM fiabile. Nu vă bazați niciodată decizia finală de cumpărare doar pe prețuri mici.
Luați măsuri astăzi pentru a vă optimiza podeaua fabricii. Descărcați o listă de verificare standardizată a specificațiilor pentru echipa dvs. de achiziții. Contactați un grup de inginerie calificat pentru un audit complet al vitezei liniei. Începeți să produceți țevi de calitate superioară la viteze maxime chiar acum.
FAQ
Î: Care este durata ciclului standard pentru o mașină automată de clopot pentru țevi din PVC?
R: Timpii de ciclu variază semnificativ în funcție de diametrul țevii și grosimea peretelui. Pentru țevile mici sub 50 mm, mașinile avansate realizează timpi de ciclu între 8 și 15 secunde. Pentru țevile mai mari care se apropie de 200 mm, procesul necesită o încălzire mai profundă. Acest lucru împinge timpii de ciclu la 40 sau 60 de secunde. Configurațiile cu mai multe cuptoare reduc substanțial aceste durate.
Î: Poate o mașină de clopot manipula atât țevi din plastic cu pereți solidi, cât și țevi ondulate?
R: Nu, în general nu pot. Țevile cu perete solid necesită dornuri cu expansiune lină și mantale de răcire exterioare. Țevile ondulate necesită mecanisme de prindere complet diferite. Au nevoie de instrumente de formare interioară specializate pentru a păstra structura nervură. Trebuie să achiziționați mașini dedicate sau să treceți prin schimbări masive, nepractice, de scule.
Î: Care este diferența dintre cerințele de clopot pentru PVC standard față de CPVC?
R: CPVC are o temperatură de tranziție sticloasă mai mare decât PVC-ul standard. Necesită temperaturi de încălzire semnificativ mai mari și timpi mai lungi de înmuiere termică. Materialul este, de asemenea, mai rigid. Prin urmare, mașina dumneavoastră are nevoie de forțe de strângere hidraulice îmbunătățite pentru a ține țeava în siguranță în timpul fazei de introducere a dornului.
Î: Cum verific suportul post-vânzare al unui furnizor chinez de mașini de sonerie?
R: Solicitați un Acord de Nivel de Servicii (SLA) scris înainte de a cumpăra. Întrebați dacă au rețele locale de agenți în țara dvs. Verificați capabilitățile lor de depanare de la distanță. Asigurați-vă că sistemele lor PLC acceptă diagnosticarea de la distanță bazată pe internet. În cele din urmă, cereți referințe de la alți cumpărători din regiunea dvs. și contactați-i direct.
Suntem disponibili 24/7 prin fax, e-mail sau telefonic. De asemenea, puteți utiliza formularul nostru rapid de contact pentru a adresa o întrebare despre serviciile și proiectele noastre.