

Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-07-05 Шығу орны: Сайт


Жақында пластмасса өндірісі секторында экструзия жылдамдығы күрт өсті. Жаңа экструдерлер шикізатты рекордтық жылдамдықпен итереді. Дегенмен, төменгі ағызу процесі жиі негізгі кедергі ретінде әрекет етеді. Бұл зауыттың жалпы өткізу қабілетін айтарлықтай шектейді. Өндірушілер розетка экструзияға ілесе алмаған кезде көңілсіз кідірістерге тап болады. Мұны шешу үшін толық сызықты ауыстыру қажет деп ойлайсыз. Бақытымызға орай, бұрынғы орнатуды жаңарту әлдеқайда тиімдірек. Ол жылдам экструзия мен құбырды түпкілікті өңдеу арасындағы алшақтықты әдемі түрде өтейді.
Бұл нұсқаулық зауыт менеджерлері мен инвесторларға қатаң бағалау негізін береді. Сіз өзіңіздің мекемеңіз үшін жоғары қайтарымды жабдықты қалай таңдау керектігін білесіз. Біз жоғары жылдамдықты нәтижелерге сәйкес келетін техниканың дұрыс жаңартуларын қалай анықтау керектігін анықтаймыз. Сонымен қатар, біз дұрыс жаһандық өндірістік серіктесті қалай табуға болатынын сипаттаймыз. Операцияларыңызды қауіпсіз және тиімді түрде кеңейту үшін қажет стратегиялық жаңартуларды меңгеру үшін оқыңыз.
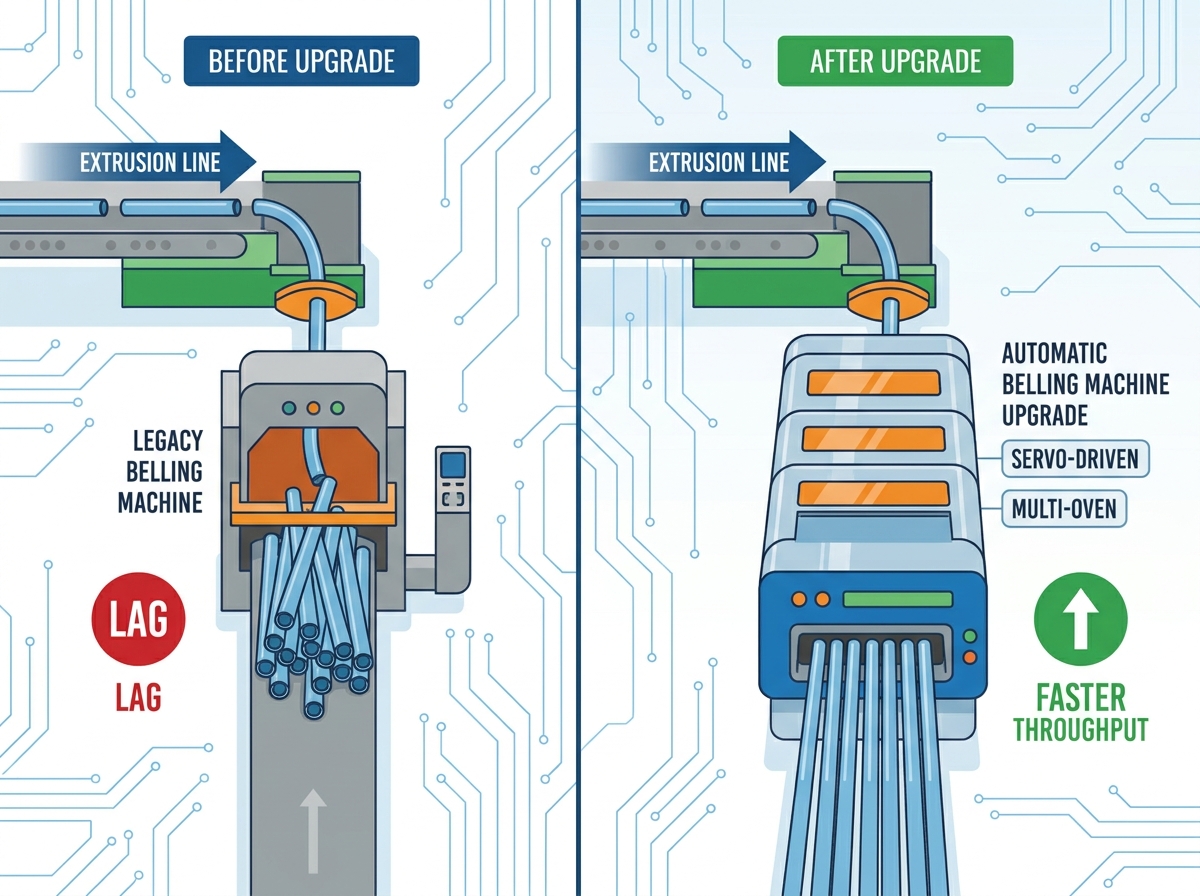
Сервомен басқарылатын, көп пешті кесу машиналарына жаңарту цикл уақытының артта қалуын жоя отырып, жоғары жылдамдықты экструзия желілерімен төменгі ағындық процестерді синхрондауға болады.
біріктіру Энергияны үнемдейтін белдеу машинасын термиялық шығынды азайтады және 3-5 жылдық жұмыс көкжиегі ішінде жалпы меншік құнын (ТШО) төмендетеді.
сатып алу үшін Қытайдың ең жақсы қаптау машинасының өндірушісінен (ПВХ құбырларының фокусы) қатаң зауыттық қабылдау сынағы (FAT), тексерілген компоненттерді алу (мысалы, Siemens/Schneider PLC) және сатудан кейінгі мөлдір қызмет көрсету деңгейі келісімдері (SLAs) қажет.
Жүйенің үйлесімділігі өте маңызды: ПВХ және CPVC әртүрлі қыздыру және салқындату профильдерін қажет етеді, реттелетін, модульді бөртпе станцияларын талап етеді.
Ескірген жабдық зауыт қабатында ауыр операциялық бас ауруларын тудырады. Бұл құбыр розеткасының бойындағы термиялық сәйкессіздікке әкеледі. Ақаулы қосылыстарға байланысты қалдықтардың жоғарылауын көресіз. Операторлар күн сайын мәжбүрлі экструдер баяулауына тап болады. Ескі қондырғы қуып жетуі үшін олар өндіріс жылдамдығын азайтуы керек. Бұл зауыттың жалпы тиімділігін бұзады. Ол сондай-ақ сіздің бастапқы экструдер инвестицияңызды барынша арттыруға жол бермейді.
Жаңарту Пластмассадан жасалған құбырларды кесу машинасы осы негізгі мәселелерді дереу шешеді. Сәтті жаңарту қалай көрінеді? Біріншіден, сіз экструдер желісінің жылдамдығына тамаша сәйкес келеді. Егер желіңіз минутына 15 метр жылдамдықпен жұмыс істесе, төменгі ағын құрылғысы дәл сол жылдамдықпен өңдеуі керек. Екіншіден, сіз барлық розетка қосылыстарында 1% төмен ақаулық деңгейіне қол жеткізесіз. Дәл қыздыру және қалыптау дәйекті өлшемдік дәлдікке кепілдік береді.
Ештеңе жасамаудың үлкен мүмкіндік құнын қарастырыңыз. Қолмен жасалған араласулар зауыт ресурстарын тез сарп етеді. Жартылай автоматты процестер оператордың тұрақты назарын талап етеді. Үздіксіз ауыр жұмысты көтересіз. Сіз сондай-ақ қауіпсіздік талаптарын сақтаудың маңызды тәуекелдерін енгізесіз. Операторлар ыстық пластиктер мен ауыр машиналарды қолмен өңдейді. Дұрыс емес розеткадан материал қалдықтары жиналады. Әрбір ақаулы құбыр сіздің пайдаңызға тікелей түседі. Зияткерлік жаңарту бұл жасырын шығындарды толығымен жояды.
Үздік тәжірибе: Жаңа жабдықты сатып алмас бұрын ағымдағы сынықтарды тексеріңіз. Болашақ жақсартуларды дәл өлшеу үшін сізге бастапқы деректер қажет.
Жалпы қате: дәл сіздің ағымдағы жылдамдығыңыз үшін бағаланған машинаны сатып алу. Әрқашан 20% жоғары жылдамдықпен жұмыс істей алатын жабдықты сатып алыңыз. Бұл сіздің өндірістік желіңізді болашаққа дәлелдейді.
Заманауи жабдық сипаттамаларында нақты техникалық жаңартуларды талап етуіңіз керек. Оларды шешудің төрт негізгі санатына бөліңіз. Әрбір санат белгілі бір өндірістегі кедергілерді қарастырады.
Бұрынғы машиналар бір пешті орнатуға негізделген. Екі немесе үш қабатты инфрақызыл жылыту жүйелеріне ауысу керек. Бірнеше пештер жылдам, біркелкі жұмсартуды қамтамасыз етеді. Олар материалдың тозуын тиімді болдырмайды. Құбыр жылуды бірте-бірте әртүрлі кезеңдерде сіңіреді. Бұл терең өзек иілгіштігін қамтамасыз ете отырып, бетінің жануын болдырмайды. Қалыптастыру басталғанға дейін тамаша балқыма күйін аласыз.
Автоматтандыруға және дәл бақылауға басымдық беріңіз. Жетілдірілген автоматты белдеу машинасы жетілдірілген сервомоторлы тартымды пайдаланады. Сервомоторлар дәл механикалық орналасуды қамтамасыз етеді. PLC арқылы басқарылатын гидравликалық розетка механизмі өлшемдердің дәлдігін қамтамасыз етеді. Ол қалыптаушы оправканы қыздырылған құбырға мінсіз итереді. Сіз әр уақытта бірдей розеткаларды аласыз. Ол адамның қателігін толығымен жояды.
Жоғары салқындату тиімділігін талап етеді. Салқындату тым ұзақ болса, жылдам қалыптау ештеңені білдірмейді. Жоғары жылдамдықты мәжбүрлі ауа жүйелерін біріктіру. Жақсырақ, салқындатылған суды салқындату курткаларын пайдаланыңыз. Бұл жүйелер розетканы бірден қатайтады. Олар жалпы цикл уақытын күрт қысқартады. Жылдам қатаю қалыптан кейінгі шөгуді болдырмайды. Ол дұрыс өлшемдерді тұрақты түрде бекітеді.
Тұрақтылыққа көп көңіл бөліңіз. Ан Энергияны үнемдейтін беллинг машинасы қатты оқшауланған қыздыру камераларына ие. Бұл камералар қалың керамикалық талшықты материалдарды пайдаланады. Олар пештің ішінде жылуды тиімді ұстайды. Олар бір құбырға киловатт-сағат тұтынуды айтарлықтай қысқартты. Қатаң жасыл өндіріс стандарттарына сай ақша үнемдейсіз.
Технологиялық ауысымды түсіну үшін төмендегі салыстыру матрицасын қарап шығыңыз.
Технология аймағы |
Бұрынғы жабдық стандарттары |
Заманауи жабдықты жаңарту |
|---|---|---|
Жылыту жүйесі |
Бір пешті конвекция |
Көп пешті инфрақызыл бақылау |
Қозғалысты басқару |
Пневматикалық цилиндрлер |
Сервомоторлы тарту |
Салқындату механизмі |
Қоршаған орта ауасының әсері |
Салқындатылған суды салқындатуға арналған курткалар |
Жылу оқшаулау |
Негізгі металды экрандау |
Керамикалық талшықты қаптау |
Жаңа жабдықты қайта жабдықтау ерекше инженерлік шындықтарды қамтиды. Жаңа құрылғыны жай ғана қосуға болмайды. Оны барға біріктіру ПВХ құбырларын өндіру желісі мұқият жоспарлауды қажет етеді. Іске асыру тәуекелдері физикалық шектеулерді қамтиды. Сіз сондай-ақ электр жүктемесінің сәйкессіздігіне тап боласыз. Сатып алудан бұрын зауыттың еденінің орналасуын бағалаңыз.
Жоғары ағынды синхрондау интеграция кезінде ең маңызды болып табылады. Розетка станциясының PLC жүйесі үздіксіз байланыста болуы керек. Ол экструдердің негізгі тасымалдау құрылғысымен тікелей сөйлесуі керек. Ол сонымен қатар кесу құрылғысымен синхрондалу керек. Бұл байланыс құбырдың апатты кептелуіне жол бермейді. Кескіш құбырды ерте жіберсе, розеткаға арналған станция дайын болуы керек. Ақылды сенсорлар бүкіл желі бойынша құбыр қозғалысын бақылайды. Олар соқтығысудың алдын алу үшін тарту жылдамдығын динамикалық түрде реттейді.
Материалдың өзгермелілігі тағы бір күрделі инженерлік қабатты енгізеді. Стандартты полимерлерді өңдеу жұмыс істеуден айтарлықтай ерекшеленеді CPVC құбырының экструзия желісі . CPVC жоғары температураға төзімділікке ие. Ол әлдеқайда жоғары материалдың қаттылығын көрсетеді. Сондықтан розетка станциясында теңшелетін қыздыру профильдері болуы керек. Қатты CPVC-ны мықтап ұстау үшін сізге күшті қысқыш күштер қажет. Стандартты қысқыштар қысыммен сырғып кетеді. Сырғанау розеткалардың деформациялануына және жоғары сынықтарға әкеледі. Модульдік орнату әртүрлі материалдар арасында профильдерді біркелкі ауыстыруға мүмкіндік береді.
Үздік тәжірибе: Siemens немесе Allen-Bradley сияқты ашық хаттамалық PLC талап етіңіз. Олар сіздің мекемеңіздегі әртүрлі машина маркаларымен оңай біріктіруді қамтамасыз етеді.
Жалпы қате: еден кеңістігіне қойылатын талаптарды елемеу. Үш қабатты пеш жүйелері бұрынғы бір пешті қондырғыларға қарағанда айтарлықтай көбірек сызықтық кеңістікті қажет етеді. Әрқашан екі рет өлшеңіз.
Шетелдік жеткізушілерді бағалау скептикалық, дәлелді көзқарасты талап етеді. Қысқа тізімге енгізген кезде Қытайдың ең жақсы беллинг машинасын өндіруші PVC құбыр зауыттары сенеді, сіз бірлік бағасынан жоғары қарауыңыз керек. Арзан жабдық уақыт өте келе қымбатқа түседі. Инвестицияңызды қорғау үшін жеткізушінің қатаң бағалау жүйесін пайдаланыңыз.
Құрамдас бөліктің ашықтығын дереу талап етіңіз. Негізгі бөліктер туралы егжей-тегжейлі сұрақтар қойыңыз. Пневматика, серволар және PLC құрылғылары жаһандық көздерден алынған ба? Сізге Siemens, Schneider немесе SMC сияқты танымал брендтер қажет. Жаһандық көз жеткізу қосалқы бөлшектерді жергілікті жерден сатып алуға мүмкіндік береді. Меншікті компоненттер сізді қарапайым түзетулер үшін қымбат халықаралық тасымалдауға апарады.
Сәйкестік пен сынақ хаттамаларын тексеріңіз. ISO 9001 және CE сертификаттары жоқ өндірушіні қабылдамаңыз. Бұл негізгі өндірістік құзыреттілігін дәлелдейді. Сонымен қатар, қатаң зауыттық қабылдау сынағы (FAT) қажет. Жұмыс істеп тұрған құрылғының тікелей бейне арнасын сұраңыз. Олар сынақ кезінде сіздің арнайы құбыр өлшемдеріңізді пайдалануы керек. Мұны соңғы жөнелтілім төлемін жасамас бұрын жасаңыз.
Импорттаушының шындығын алдын ала қарастырыңыз. Келіссөздің басында логистикалық мәселелерді талқылаңыз. Жеткізудің нақты өлшемдерін сұраңыз. Құрылғы стандартты 40 футтық биік текше контейнерге сыйды ма? Орнатуды іске қосу қолдауын егжей-тегжейлі көрсетіңіз. Олар инженерлерді жібере ме, әлде жай ғана бейне оқулықтар бере ме? Кепілдікті орындау шарттары анық екеніне көз жеткізіңіз. Кепілдік бөлігі мерзімінен бұрын істен шыққан жағдайда жеткізу ақысын кім төлейтінін түсіндіріңіз.
Бұл қадамдарды жасау қымбат тосын оқиғалардың алдын алады. Ол сіз бен өндіруші арасында сенім негізін салады. Осы тиісті тексеру процесінің кез келген кезеңін өткізіп алмаңыз.
Алдын ала күрделі шығындарды (CapEx) талдаудан бас тартыңыз. Сіз бес жыл ішінде ұзақ мерзімді қаржылық кірістерге назар аударуыңыз керек. Кешенді есептеу үлгісі жаңартудың шынайы мәнін көрсетеді. Бұл сіздің мүдделі тараптарыңыз үшін бастапқы сатып алу бағасын негіздейді.
Үш түрлі қаржылық санат бойынша кірістерді есептеңіз:
Жұмыс күшін азайту: жартылай автоматты жүйеден толық автоматты жүйеге көшу арнайы операторларды жояды. Бұл жұмысшыларды жоғарырақ сапаны бақылау тапсырмаларына қайта тағайындауға болады. Бұл сіздің жалақыңызды оңтайландырады.
Материалды үнемдеу: Жетілдірілген сенсорлар қабылданбаған құбырларды күрт азайтады. Сіз деформацияланған розеткаға байланысты қымбат шайырды тастауды тоқтатасыз. Ағымдағы қалдықтардың салмағын есептеңіз және оны шикізат құнына көбейтіңіз. Бұл таза қайтарылған пайда.
Energy Offset: Жоғары тиімді инфрақызыл элементтер қуатты аз тұтынады. Оқшауланған пештер жылуды тиімді ұстайды. Уәде етілген энергияны үнемдеумен салыстырғанда жергілікті киловатт-сағат құнын есептеңіз. Төменгі коммуналдық төлемдер сіздің табысыңызды тікелей жақсартады.
Опцияларды объективті түрде өлшеу үшін шешім матрицасын пайдаланыңыз. Сіз премиум үлгісі үшін 20% жоғары жабдық құнына тап болуыңыз мүмкін. Дегенмен, бұл модель жалпы желі шығысының 15%-ға артуы мүмкін. Күнделікті өндіріс көлемінің ұлғаюы бастапқы сыйлықақыны тез амортизациялайды. Арзан машиналар көбінесе бүкіл экструзия желісін дроссельдейді. Премиум қондырғылар экструдеріңіздің максималды әлеуетін ашады. Әрқашан жылына 15% қосымша сатылатын құбырлардан алынған пайданы есептеңіз. Математика премиум автоматтандыруды үнемі қолдайды.
Төменгі аяқтау процесі тиімділікті талап етуі керек, оған кедергі келтірмейді. Жабдықты жаңарту өндірістегі кедергілерді толығымен жояды. Ол жалпы өндірістік жұмыс процесін үйлестіреді. Сіз бар экструдерлердің шынайы жылдамдық әлеуетін ашасыз.
Сатып алу тобыңызға машинаның нақты қасиеттеріне басымдық беру туралы кеңес беріңіз. Алдымен машинаны синхрондауға көп көңіл бөліңіз. Келесі кезекте қатаң энергия тиімділігіне басымдық беріңіз. Әрқашан сенімді OEM қолдау желілерін талап етіңіз. Ешқашан соңғы сатып алу шешіміңізді тек ең төменгі бағаға негіздемеңіз.
Зауыт қабатын оңтайландыру үшін бүгін әрекет жасаңыз. Сатып алу тобы үшін стандартталған спецификацияның бақылау тізімін жүктеп алыңыз. Желілік жылдамдықтың жан-жақты аудиті үшін білікті инженерлік топқа хабарласыңыз. Дәл қазір ең жоғары жылдамдықпен жоғары сапалы құбырлар шығаруды бастаңыз.
A: Цикл уақыттары құбыр диаметрі мен қабырға қалыңдығына байланысты айтарлықтай өзгереді. 50 мм-ден төмен шағын құбырлар үшін жетілдірілген машиналар цикл уақытын 8-ден 15 секундқа дейін жеткізеді. 200 мм-ге жақындаған үлкенірек құбырлар үшін процесс тереңірек қыздыруды қажет етеді. Бұл цикл уақытын 40 немесе 60 секундқа итереді. Көп пешті орнатулар бұл ұзақтықтарды айтарлықтай қысқартады.
A: Жоқ, олар әдетте мүмкін емес. Қатты қабырғалы құбырлар тегіс кеңейтетін оправкалар мен сыртқы салқындатқыш күртелерді қажет етеді. Гофрленген құбырлар мүлде басқа ұстау механизмдерін қажет етеді. Оларға қырлы құрылымды сақтау үшін арнайы ішкі қалыптау құралдары қажет. Сіз арнайы станоктарды сатып алуыңыз керек немесе құрал-саймандарды жаппай, практикалық емес ауыстырудан өтуіңіз керек.
A: CPVC стандартты ПВХ қарағанда жоғары шыны өту температурасына ие. Ол айтарлықтай жоғары қыздыру температурасын және ұзақ термиялық жібіту уақытын қажет етеді. Сондай-ақ материал қаттырақ. Сондықтан сіздің құрылғыңызға құбырды оправка енгізу кезеңінде сенімді ұстау үшін жаңартылған гидравликалық қысқыш күштер қажет.
A: Сатып алу алдында жазбаша қызмет көрсету деңгейі келісімін (SLA) талап етіңіз. Еліңізде жергілікті агент желілерінің бар-жоғын сұраңыз. Олардың қашықтан ақауларды жою мүмкіндіктерін тексеріңіз. Олардың PLC жүйелері интернетке негізделген қашықтан диагностиканы қолдайтынына көз жеткізіңіз. Соңында, аймағыңыздағы басқа сатып алушылардан анықтамалар сұраңыз және олармен тікелей хабарласыңыз.


