

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-07-05 Oprindelse: websted


Ekstruderingshastigheder er for nylig steget i vejret i plastfremstillingssektoren. Nyere ekstrudere skubber råmateriale med rekordhastigheder. Imidlertid fungerer downstream-klokkeprocessen ofte som den primære flaskehals. Det begrænser kraftigt din samlede fabriksgennemstrømning. Producenter står over for frustrerende forsinkelser, når sokler ikke kan holde trit med ekstrudering. Du tror måske, at en komplet linjeudskiftning er nødvendig for at løse dette. Heldigvis viser det sig at opgradere dit gamle setup meget mere omkostningseffektivt. Den bygger elegant bro mellem hurtig ekstrudering og endelig rørbehandling.
Denne vejledning giver fabriksledere og investorer en streng evalueringsramme. Du vil opdage, hvordan du vælger udstyr med høj afkast til dit anlæg. Vi afslører, hvordan man identificerer de rigtige maskinopgraderinger for at matche højhastighedsoutput. Desuden skitserer vi, hvordan man finder den rigtige globale produktionspartner. Læs videre for at mestre de strategiske opgraderinger, der er nødvendige for at skalere dine operationer sikkert og rentabelt.
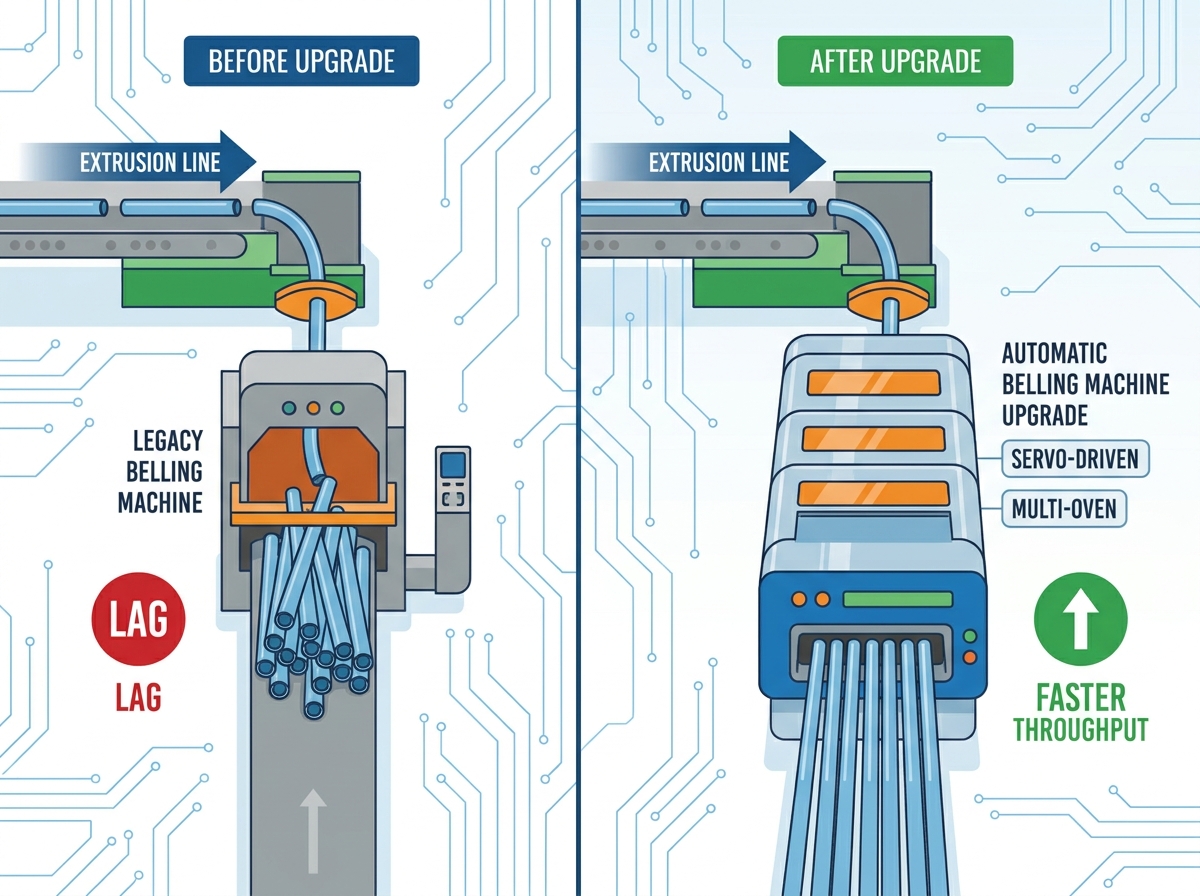
Opgradering til servodrevne klokkemaskiner med flere ovne kan synkronisere downstream-processer med højhastighedsekstruderingslinjer, hvilket eliminerer cyklustidsforsinkelse.
Integrering af en energibesparende ringemaskine reducerer termisk tab og sænker de samlede ejeromkostninger (TCO) over en 3-5 års driftshorisont.
Sourcing fra den bedste Kina-klokkemaskineproducent (PVC-rørfokus ) kræver streng Factory Acceptance Testing (FAT), verificeret komponentindkøb (f.eks. Siemens/Schneider PLC'er) og gennemsigtige after-sales Service Level Agreements (SLA'er).
Systemkompatibilitet er kritisk: PVC og CPVC kræver forskellige varme- og køleprofiler, hvilket kræver justerbare, modulære klokkestationer.
Forældet udstyr skaber alvorlige operationelle hovedpine på fabriksgulvet. Det fører til termisk inkonsistens på tværs af rørmuffen. Du vil se højere skrotrater på grund af defekte samlinger. Operatører står over for tvungen ekstruder-opbremsning dagligt. De skal skrue ned for produktionshastighederne, bare så den ældre enhed kan indhente det. Dette ødelægger din overordnede fabrikseffektivitet. Det forhindrer dig også i at maksimere din oprindelige ekstruderinvestering.
Opgradering af din plastrørsklokkemaskine løser disse kerneproblemer med det samme. Hvordan ser en vellykket opgradering ud? For det første matcher du ekstruderens linjehastigheder perfekt. Hvis din linje kører med 15 meter i minuttet, skal nedstrømsenheden behandle med den nøjagtige hastighed. For det andet opnår du en defektrate under 1 % på alle muffesamlinger. Præcis opvarmning og formning garanterer ensartet dimensionsnøjagtighed.
Overvej de enorme alternativomkostninger ved at gøre ingenting. Manuelle indgreb dræner fabrikkens ressourcer hurtigt. Halvautomatiske processer kræver konstant operatørens opmærksomhed. Du pådrager dig konstant hårdt arbejde over hovedet. Du introducerer også alvorlige sikkerhedsmæssige risici. Operatører håndterer varm plast og tunge maskiner manuelt. Materialeaffald hober sig op fra forkert fatningsdannelse. Hvert defekt rør tærer direkte på dine fortjenstmargener. En intelligent opgradering eliminerer disse skjulte omkostninger fuldstændigt.
Bedste praksis: Kontroller din nuværende skrotsats, før du køber nyt udstyr. Du har brug for basisdata for at måle fremtidige forbedringer nøjagtigt.
Almindelig fejl: At købe en maskine, der er vurderet nøjagtigt til din nuværende hastighed. Køb altid udstyr, der kan klare 20 % hurtigere hastigheder. Dette fremtidssikrer din produktionslinje.
Du skal kræve specifikke tekniske opgraderinger i moderne udstyrsspecifikationer. Opdel disse i fire kerneløsningskategorier. Hver kategori adresserer en specifik produktionsflaskehals.
Ældre maskiner er afhængige af opsætninger med enkelt ovn. Du bør skifte til infrarøde varmesystemer med dobbelt eller tredobbelt ovn. Flere ovne giver hurtig, ensartet blødgøring. De forhindrer materialenedbrydning effektivt. Røret absorberer varme gradvist over forskellige stadier. Dette eliminerer overfladebrænding, mens det sikrer dyb kernebøjelighed. Du får en perfekt smeltetilstand, før formningen begynder.
Prioriter automatisering og præcisionsstyring. En avanceret automatisk klokkemaskine anvender avanceret servomotortrækkraft. Servomotorer leverer nøjagtig mekanisk positionering. En PLC-styret hydraulisk stikdåsemekanisme sikrer nøjagtig målnøjagtighed. Den skubber den formende dorn fejlfrit ind i det opvarmede rør. Du får identiske stikkontakter hver eneste gang. Det fjerner menneskelige fejl fuldstændigt.
Giv overlegen køleeffektivitet. Hurtig formning betyder ingenting, hvis afkølingen tager for lang tid. Integrer højhastigheds tvungen luftsystemer. Endnu bedre, brug kølejakker med kølet vand. Disse systemer størkner soklen øjeblikkeligt. De reducerer den samlede cyklustid dramatisk. Hurtig størkning forhindrer efterdannelseskrympning. Den låser de korrekte mål permanent.
Fokuser stærkt på bæredygtighed. An energibesparende ringemaskine har stærkt isolerede varmekamre. Disse kamre bruger tykke keramiske fibermaterialer. De fanger varmen effektivt inde i ovnen. De reducerer kilowatt-timers forbrug pr. rør betydeligt. Du sparer penge, mens du opfylder strenge grønne produktionsstandarder.
Gennemgå sammenligningsmatrixen nedenfor for at forstå det teknologiske skift.
Teknologiområdet |
Ældre udstyrsstandarder |
Moderne udstyrsopgraderinger |
|---|---|---|
Varmesystem |
Enkeltovn varmluft |
Multiovn infrarød sporing |
Bevægelseskontrol |
Pneumatiske cylindre |
Servo-motor trækkraft |
Kølemekanisme |
Eksponering for omgivende luft |
Kølende vand kølejakker |
Termisk isolering |
Grundlæggende metalafskærmning |
Keramisk fiberindkapsling |
Eftermontering af nyt udstyr bærer tydelige tekniske realiteter. Du kan ikke bare tilslutte en ny enhed. At integrere det i en eksisterende PVC-rørproduktionslinje kræver omhyggelig planlægning. Implementeringsrisici omfatter fysiske fodaftryksbegrænsninger. Du står også over for fejljusteringer af elektrisk belastning. Evaluer dit fabriksgulvlayout før køb.
Opstrømssynkronisering er vigtigst under integration. Sokkelstationens PLC skal kommunikere problemfrit. Den skal tale direkte til hovedudtræksenheden til ekstruderen. Den skal også synkronisere med klippeenheden. Denne kommunikation forhindrer katastrofal rørstop. Sender kutteren et rør tidligt, skal muffestationen være klar. Smarte sensorer sporer rørbevægelser over hele linjen. De justerer trækhastigheden dynamisk for at forhindre kollisioner.
Materialevariabilitet introducerer endnu et komplekst ingeniørlag. Bearbejdning af standardpolymerer adskiller sig meget fra at køre en CPVC rørekstruderingslinje . CPVC har højere temperaturmodstand. Det udviser meget større materialestivhed. Derfor skal stikkontakten have tilpassede varmeprofiler. Du har brug for robuste spændekræfter for at gribe den stive CPVC fast. Standardklemmer vil glide under tryk. Skridning forårsager deforme fatninger og høje skrotmængder. Et modulært setup giver dig mulighed for at skifte profiler problemfrit mellem forskellige materialer.
Bedste praksis: Efterspørg PLC'er med åben protokol som Siemens eller Allen-Bradley. De sikrer nem integration på tværs af forskellige maskinmærker i dit anlæg.
Almindelig fejl: Ignorerer krav til gulvplads. Systemer med tre ovne kræver betydeligt mere lineær plads end ældre enkeltovnsenheder. Mål altid to gange.
Evaluering af oversøiske leverandører kræver en skeptisk, evidensbaseret tilgang. Ved shortlisting af bedste Kina klokkemaskine producent pvc rør fabrikker stole på, skal du se ud over enhedsprisen. Billig udstyr koster ofte mere over tid. Brug en streng leverandørevalueringsramme for at beskytte din investering.
Kræv komponentgennemsigtighed med det samme. Stil detaljerede spørgsmål om kernedele. Er pneumatikken, servoerne og PLC'erne globalt fremskaffede? Du har brug for anerkendte mærker som Siemens, Schneider eller SMC. Global sourcing sikrer, at du kan købe reservedele lokalt. Proprietære komponenter fanger dig i dyr international forsendelse til simple rettelser.
Bekræft overholdelse og testprotokoller. Accepter ikke en producent uden ISO 9001- og CE-certificeringer. Disse beviser grundlæggende fremstillingskompetence. Kræver desuden en streng Factory Acceptance Test (FAT). Bed om et live video-feed af maskinen, der kører. De skal bruge dine specifikke rørdimensioner under testen. Gør dette, før du foretager den endelige forsendelsesbetaling.
Tag fat på importørens virkelighed på forhånd. Diskuter logistiske overvejelser tidligt i forhandlingerne. Spørg efter præcise forsendelsesdimensioner. Passer maskinen i en standard 40-fods high-cube container? Detaljeret installations idriftsættelsessupport. Vil de sende ingeniører eller bare levere videotutorials? Sørg for, at vilkårene for håndhævelse af garantien er klare. Afklar, hvem der betaler for forsendelsen, hvis en garantidel svigter for tidligt.
Ved at tage disse skridt forhindrer du dyre overraskelser. Det bygger et grundlag af tillid mellem dig og producenten. Spring ikke nogen fase af denne due diligence-proces over.
Gå væk fra at analysere blot forudgående kapitaludgifter (CapEx). Du skal fokusere på langsigtede økonomiske afkast over fem år. En omfattende beregningsmodel afslører den sande værdi af en opgradering. Det retfærdiggør den oprindelige købspris over for dine interessenter.
Beregn input på tværs af tre forskellige finansielle kategorier:
Reduktion af arbejdskraft: Overgangen fra halvautomatiske til fuldautomatiske systemer eliminerer dedikerede operatører. Du kan omplacere disse arbejdere til kvalitetskontrolopgaver af højere værdi. Dette optimerer dit lønforbrug.
Materialebesparelser: Avancerede sensorer reducerer kasserede rør drastisk. Du holder op med at smide dyr harpiks væk på grund af deforme fatninger. Beregn din nuværende skrotvægt og gang den med råvareomkostninger. Dette er ren genvundet fortjeneste.
Energioffset: Højeffektive infrarøde elementer bruger mindre strøm. Isolerede ovne fanger varmen effektivt. Beregn de lokale kilowatt-timers omkostninger i forhold til de lovede energibesparelser. Lavere forbrugsregninger forbedrer din bundlinje direkte.
Brug en beslutningsmatrix til at afveje muligheder objektivt. Du kan risikere at få 20 % højere forudgående udstyrsomkostninger for en premiummodel. Denne model kan dog levere en stigning på 15 % i det samlede linjeoutput. Den øgede daglige produktionsvolumen amortiserer hurtigt den oprindelige præmie. Billigere maskiner drosler ofte hele ekstruderingslinjen. Premium-enheder låser op for din ekstruders maksimale potentiale. Beregn altid fortjenesten genereret fra 15 % ekstra salgbare rør om året. Matematikken favoriserer konsekvent premium automatisering.
Nedstrøms efterbehandlingsprocessen bør diktere effektiviteten, ikke hindre den. Opgradering af dit udstyr eliminerer frustrerende produktionsflaskehalse fuldstændigt. Det harmoniserer den overordnede produktionsarbejdsgang. Du låser op for det sande hastighedspotentiale i dine eksisterende ekstrudere.
Rådgiv dit indkøbsteam om at prioritere specifikke maskinegenskaber. Fokuser først og fremmest på maskinsynkronisering. Prioriter streng energieffektivitet dernæst. Kræv altid pålidelige OEM-supportnetværk. Baser aldrig din endelige købsbeslutning på bundpriser alene.
Tag handling i dag for at optimere dit fabriksgulv. Download en standardiseret specifikationstjekliste til dit indkøbsteam. Kontakt en kvalificeret ingeniørgruppe for en omfattende revision af linjehastigheden. Begynd at producere rør af højere kvalitet ved maksimale hastigheder lige nu.
Sv: Cyklustider varierer betydeligt baseret på rørdiameter og vægtykkelse. For små rør under 50 mm opnår avancerede maskiner cyklustider på mellem 8 og 15 sekunder. For større rør, der nærmer sig 200 mm, kræver processen dybere opvarmning. Dette skubber cyklustider til 40 eller 60 sekunder. Multi-ovn opsætninger reducerer disse varigheder væsentligt.
A: Nej, det kan de generelt ikke. Rør med massiv væg kræver glatte ekspanderende dorne og udvendige kølekapper. Korrugerede rør kræver helt andre gribemekanismer. De har brug for specialiserede indvendige formningsværktøjer for at bevare den ribbede struktur. Du skal købe dedikerede maskiner eller gennemgå massive, upraktiske værktøjsskift.
A: CPVC har en højere glasovergangstemperatur end standard PVC. Det kræver væsentligt højere opvarmningstemperaturer og længere termiske iblødsætningstider. Materialet er også mere stift. Derfor har din maskine brug for opgraderede hydrauliske spændekræfter for at holde røret sikkert under dornindføringsfasen.
A: Kræv en skriftlig Service Level Agreement (SLA) før køb. Spørg, om de har lokale agentnetværk i dit land. Bekræft deres fjernfejlfindingsfunktioner. Sørg for, at deres PLC-systemer understøtter internetbaseret fjerndiagnostik. Bed endelig om referencer fra andre købere i din region og kontakt dem direkte.


