

Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-07-05 Původ: místo


Rychlost vytlačování v odvětví výroby plastů v poslední době raketově vzrostla. Novější extrudéry tlačí surovinu rekordním tempem. Následný proces tvarování však často působí jako primární úzké místo. Vážně to omezuje vaši celkovou propustnost továrny. Výrobci čelí frustrujícím prodlevám, když socketing nemůže držet krok s vytlačováním. Možná si myslíte, že k vyřešení tohoto problému je nutná kompletní výměna linky. Naštěstí se upgrade vašeho staršího nastavení ukazuje jako mnohem efektivnější z hlediska nákladů. Elegantně překlenuje mezeru mezi rychlým vytlačováním a konečnou konečnou úpravou potrubí.
Tato příručka poskytuje manažerům závodů a investorům přísný rámec hodnocení. Zjistíte, jak vybrat zařízení s vysokou návratností pro vaše zařízení. Odhalíme, jak identifikovat správné modernizace strojů, aby odpovídaly vysokorychlostním výstupům. Dále nastíníme, jak najít správného globálního výrobního partnera. Čtěte dále, abyste zvládli strategické upgrady potřebné k bezpečnému a ziskovému škálování vašich operací.
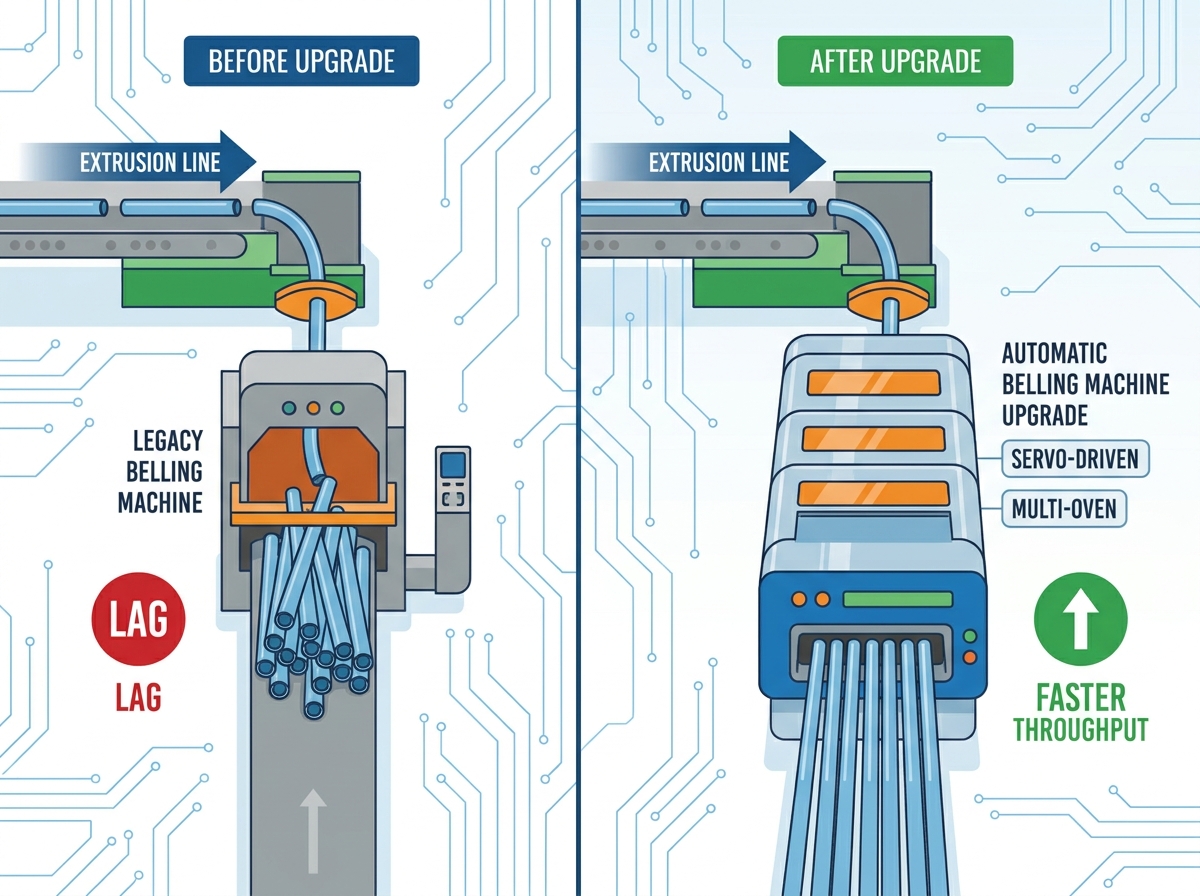
Upgrade na servopohony, vícetroubové válcovací stroje mohou synchronizovat následné procesy s vysokorychlostními vytlačovacími linkami, čímž se eliminují časové prodlevy cyklu.
Integrace energeticky úsporného rolovacího stroje snižuje tepelné ztráty a snižuje celkové náklady na vlastnictví (TCO) v provozním horizontu 3–5 let.
Získávání zdrojů od nejlepšího čínského výrobce rolovacích strojů (PVC pipe focus) vyžaduje přísné přejímací testování (FAT), ověřené zdroje komponent (např. Siemens/Schneider PLC) a transparentní poprodejní smlouvy o úrovni služeb (SLA).
Kompatibilita systému je kritická: PVC a CPVC vyžadují různé profily vytápění a chlazení, což vyžaduje nastavitelné, modulární zvonovací stanice.
Zastaralé vybavení způsobuje vážné provozní bolesti v továrně. To vede k tepelné nekonzistenci napříč hrdlem potrubí. Uvidíte vyšší míru zmetkovitosti kvůli vadným spojům. Operátoři se denně potýkají s nuceným zpomalením extrudéru. Musí přiškrtit produkční rychlosti, jen aby je starší jednotka mohla dohnat. To ničí celkovou efektivitu vaší továrny. Také vám to brání maximalizovat vaši počáteční investici do extrudéru.
Upgrade vašeho stroj na tvarování plastových trubek řeší tyto klíčové problémy okamžitě. Jak vypadá úspěšný upgrade? Za prvé, dokonale sladíte rychlosti linky extruderu. Pokud vaše linka běží rychlostí 15 metrů za minutu, následná jednotka musí zpracovávat přesně tuto rychlost. Za druhé, dosáhnete míry defektů pod 1 % na všech hrdlových spojích. Přesné zahřívání a tvarování zaručují stálou rozměrovou přesnost.
Zvažte obrovské náklady obětované příležitosti za nicnedělání. Ruční zásahy rychle vyčerpávají tovární zdroje. Poloautomatické procesy vyžadují neustálou pozornost operátora. Neustále vynakládáte těžkou práci. Zavádíte také vážná rizika dodržování bezpečnostních předpisů. Operátoři ručně manipulují s horkými plasty a těžkou technikou. Odpad materiálu se hromadí v důsledku nesprávného tvarování hrdla. Každá vadná trubka se přímo propadá do vašich ziskových marží. Inteligentní upgrade tyto skryté náklady zcela eliminuje.
Osvědčený postup: Před nákupem nového vybavení zkontrolujte aktuální míru zmetkovitosti. Pro přesné měření budoucích zlepšení potřebujete základní data.
Častá chyba: Nákup stroje, který se přesně hodí pro vaši aktuální rychlost. Vždy si kupujte vybavení schopné zvládnout o 20 % vyšší rychlosti. To zajistí vaši výrobní linku do budoucna.
V moderních specifikacích vybavení musíte požadovat konkrétní technické vylepšení. Rozdělte je do čtyř základních kategorií řešení. Každá kategorie se zabývá konkrétním produkčním úzkým hrdlem.
Starší stroje spoléhají na nastavení s jednou troubou. Měli byste přejít na infračervené topné systémy s dvojitou nebo trojitou troubou. Více pecí zajišťuje rychlé a jednotné změkčení. Účinně zabraňují degradaci materiálu. Trubka absorbuje teplo postupně v různých fázích. To eliminuje povrchové hoření a zároveň zajišťuje hlubokou poddajnost jádra. Před zahájením tvarování získáte dokonalý roztavený stav.
Upřednostněte automatizaci a přesné řízení. Pokročilý automatický rolovací stroj využívá pokročilou trakci servomotoru. Servomotory zajišťují přesné mechanické polohování. Hydraulický zásuvkový mechanismus řízený PLC zajišťuje přesnou rozměrovou přesnost. Bezchybně zasouvá tvarovací trn do vyhřívané trubky. Pokaždé získáte stejné zásuvky. Zcela odstraňuje lidskou chybu.
Zajistěte vynikající účinnost chlazení. Rychlé tvarování nic neznamená, pokud chlazení trvá příliš dlouho. Integrujte vysokorychlostní systémy s nuceným oběhem vzduchu. Ještě lépe používejte chladicí pláště s chlazenou vodou. Tyto systémy okamžitě zpevní objímku. Dramaticky zkracují celkovou dobu cyklu. Rychlé tuhnutí zabraňuje následnému smršťování. Trvale se uzamkne ve správných rozměrech.
Zaměřte se především na udržitelnost. An energeticky úsporný válcovací stroj má silně izolované topné komory. Tyto komory používají silné materiály z keramických vláken. Účinně zachycují teplo uvnitř trouby. Výrazně snižují spotřebu kilowatthodin na potrubí. Ušetříte peníze a zároveň splníte přísné ekologické výrobní normy.
Projděte si níže uvedenou srovnávací matici, abyste pochopili technologický posun.
Technologická oblast |
Starší standardy vybavení |
Modernizace vybavení |
|---|---|---|
Topný systém |
Jednotroubová konvekce |
Infračervené sledování více pecí |
Ovládání pohybu |
Pneumatické válce |
Servomotorová trakce |
Chladicí mechanismus |
Expozice okolnímu vzduchu |
Chladicí pláště s chlazenou vodou |
Tepelná izolace |
Základní kovové stínění |
Zapouzdření z keramických vláken |
Dovybavení novým zařízením s sebou nese odlišnou technickou realitu. Novou jednotku nemůžete jednoduše zapojit. Integrace do existujícího Linka na výrobu PVC trubek vyžaduje pečlivé plánování. Rizika implementace zahrnují omezení fyzické stopy. Čelíte také nesouososti elektrické zátěže. Před nákupem vyhodnoťte rozvržení výrobní haly.
Upstream synchronizace je nejdůležitější během integrace. PLC zásuvkové stanice musí bezproblémově komunikovat. Potřebuje mluvit přímo s hlavní odtahovou jednotkou extrudéru. Musí se také synchronizovat se sekací jednotkou. Tato komunikace zabraňuje katastrofickému ucpání potrubí. Pokud fréza odešle trubku dříve, musí být zásuvková stanice připravena. Inteligentní senzory sledují pohyb potrubí po celé lince. Dynamicky upravují rychlost trakce, aby zabránily kolizím.
Materiálová variabilita zavádí další složitou inženýrskou vrstvu. Zpracování standardních polymerů se značně liší od zpracování a Linka na vytlačování trubek CPVC . CPVC má vyšší teplotní odolnost. Vykazuje mnohem větší tuhost materiálu. Proto musí mít zásuvková stanice přizpůsobitelné topné profily. K pevnému uchopení pevného CPVC potřebujete robustní upínací síly. Standardní svorky pod tlakem sklouznou. Prokluzování způsobuje deformované objímky a vysokou zmetkovitost. Modulární nastavení umožňuje plynule přepínat profily mezi různými materiály.
Nejlepší praxe: Požadujte PLC s otevřeným protokolem jako Siemens nebo Allen-Bradley. Zajišťují snadnou integraci napříč různými značkami strojů ve vašem zařízení.
Častá chyba: Ignorování požadavků na podlahovou plochu. Systémy s trojitou troubou vyžadují podstatně více lineárního prostoru než starší jednotky s jednou troubou. Vždy měřte dvakrát.
Hodnocení zahraničních dodavatelů vyžaduje skeptický přístup založený na důkazech. Při výběru do užšího výběru nejlepší výrobce lisovacích strojů v Číně, na které se továrny na výrobu PVC trubek spoléhají, musíte se podívat nad rámec jednotkové ceny. Levné vybavení často stojí časem více. Použijte přísný rámec hodnocení dodavatelů k ochraně vašich investic.
Okamžitě požadujte transparentnost komponent. Zeptejte se podrobně na základní části. Pocházejí pneumatiky, serva a PLC z globálních zdrojů? Potřebujete uznávané značky jako Siemens, Schneider nebo SMC. Globální sourcing zajišťuje, že si náhradní díly můžete koupit lokálně. Proprietární komponenty vás uvězní v drahé mezinárodní přepravě pro jednoduché opravy.
Ověřte shodu a testovací protokoly. Nepřijímejte výrobce bez certifikací ISO 9001 a CE. Ty prokazují základní výrobní způsobilost. Kromě toho požadujte přísný tovární akceptační test (FAT). Požádejte o živý přenos videa běžícího stroje. Během testu musí použít vaše specifické rozměry potrubí. Udělejte to před provedením platby za poslední zásilku.
Obraťte se předem na realitu dovozce. Na začátku vyjednávání prodiskutujte logistická hlediska. Požádejte o přesné přepravní rozměry. Vejde se stroj do standardního kontejneru o výšce 40 stop? Popište podporu při uvádění instalace do provozu. Pošlou inženýry, nebo jen poskytnou video tutoriály? Zajistěte, aby podmínky uplatňování záruky byly jasné. Ujasněte si, kdo platí za dopravu, pokud záruční díl předčasně selže.
Provedením těchto kroků předejdete nákladným překvapením. Buduje základ důvěry mezi vámi a výrobcem. Nepřeskakujte žádnou fázi tohoto procesu due diligence.
Přestaňte analyzovat pouze počáteční kapitálové výdaje (CapEx). Musíte se zaměřit na dlouhodobé finanční výnosy po dobu pěti let. Komplexní výpočetní model odhaluje skutečnou hodnotu upgradu. Odůvodňuje počáteční kupní cenu vašim akcionářům.
Vypočítejte vstupy ve třech různých finančních kategoriích:
Snížení pracovní síly: Přechod z poloautomatických na plně automatické systémy eliminuje specializovanou obsluhu. Tyto pracovníky můžete přeřadit na úkoly kontroly kvality s vyšší hodnotou. To optimalizuje vaše mzdové náklady.
Úspora materiálu: Pokročilé senzory drasticky snižují počet odmítnutých trubek. Přestanete vyhazovat drahou pryskyřici kvůli zdeformovaným zásuvkám. Vypočítejte svou aktuální hmotnost odpadu a vynásobte ji náklady na suroviny. Jedná se o čistý zpětně získaný zisk.
Energy Offset: Vysoce účinné infračervené prvky spotřebují méně energie. Izolované trouby účinně zachycují teplo. Spočítejte si místní náklady na kilowatthodinu oproti slíbeným úsporám energie. Nižší účty za energie přímo vylepšují váš konečný výsledek.
Použijte rozhodovací matici k objektivnímu zvážení možností. U prémiového modelu můžete čelit o 20 % vyšším nákladům na počáteční vybavení. Tento model však může přinést 15% nárůst celkového výkonu linky. Zvýšený denní objem produkce rychle amortizuje počáteční prémii. Levnější stroje často škrtí celou vytlačovací linku. Prémiové jednotky odemykají maximální potenciál vašeho extrudéru. Vždy počítejte zisk vytvořený z 15 % extra prodejných trubek ročně. Matematika neustále upřednostňuje prémiovou automatizaci.
Následný dokončovací proces by měl určovat efektivitu, nikoli ji bránit. Upgrade vašeho zařízení zcela eliminuje frustrující produkční překážky. Harmonizuje celkový výrobní postup. Odemykáte skutečný rychlostní potenciál vašich stávajících extruderů.
Poraďte svému nákupnímu týmu, aby upřednostnil konkrétní vlastnosti stroje. Nejprve se silně zaměřte na synchronizaci stroje. Dále upřednostněte přísnou energetickou účinnost. Vždy požadujte spolehlivé sítě podpory OEM. Nikdy nezakládejte své konečné rozhodnutí o nákupu pouze na nejnižších cenách.
Začněte ještě dnes a optimalizujte svou továrnu. Stáhněte si standardizovaný kontrolní seznam specifikací pro váš nákupní tým. Obraťte se na kvalifikovanou inženýrskou skupinu pro komplexní audit rychlosti linky. Začněte vyrábět trubky vyšší kvality při maximálních rychlostech právě teď.
Odpověď: Doba cyklu se výrazně liší v závislosti na průměru trubky a tloušťce stěny. U malých trubek pod 50 mm dosahují pokročilé stroje doby cyklu mezi 8 až 15 sekundami. U větších trubek, které se blíží 200 mm, proces vyžaduje hlubší ohřev. Tím se časy cyklu posunou na 40 nebo 60 sekund. Nastavení s více troubami tyto doby trvání podstatně zkracuje.
A: Ne, obecně nemohou. Pevné trubky vyžadují hladké rozpínací trny a vnější chladicí pláště. Vlnité trubky vyžadují zcela odlišné uchopovací mechanismy. Potřebují specializované nástroje pro vnitřní tvarování, aby zachovaly žebrovanou strukturu. Musíte si zakoupit specializované stroje nebo podstoupit masivní, nepraktické výměny nástrojů.
Odpověď: CPVC má vyšší teplotu skelného přechodu než standardní PVC. Vyžaduje výrazně vyšší teploty ohřevu a delší doby tepelného namáčení. Materiál je také pevnější. Váš stroj proto potřebuje vylepšené hydraulické upínací síly k bezpečnému držení trubky během fáze vkládání trnu.
Odpověď: Před nákupem si vyžádejte písemnou smlouvu o úrovni služeb (SLA). Zeptejte se, zda mají ve vaší zemi sítě místních agentů. Ověřte jejich možnosti vzdáleného odstraňování problémů. Zajistěte, aby jejich systémy PLC podporovaly internetovou vzdálenou diagnostiku. Nakonec si vyžádejte reference od ostatních kupujících ve vašem regionu a kontaktujte je přímo.


