

Прегледи: 0 Аутор: Уредник сајта Време објаве: 05.07.2026. Порекло: Сајт


Брзине екструзије су недавно нагло порасле у сектору производње пластике. Новији екструдери гурају сировину рекордном брзином. However, the downstream belling process often acts as the primary bottleneck. То озбиљно ограничава вашу укупну фабричку пропусност. Manufacturers face frustrating delays when socketing cannot keep pace with extrusion. Можда мислите да је неопходна потпуна замена линије да бисте ово решили. Срећом, надоградња вашег застарелог подешавања показује се много исплативијом. It elegantly bridges the gap between fast extrusion and final pipe finishing.
Овај водич даје менаџерима погона и инвеститорима строг оквир за евалуацију. Открићете како да изаберете опрему са високим повратом за свој објекат. Откривамо како да идентификујемо праве надоградње машина које одговарају брзим излазима. Штавише, наводимо како пронаћи правог глобалног производног партнера. Читајте даље да бисте савладали стратешке надоградње потребне за безбедно и профитабилно повећање ваших операција.
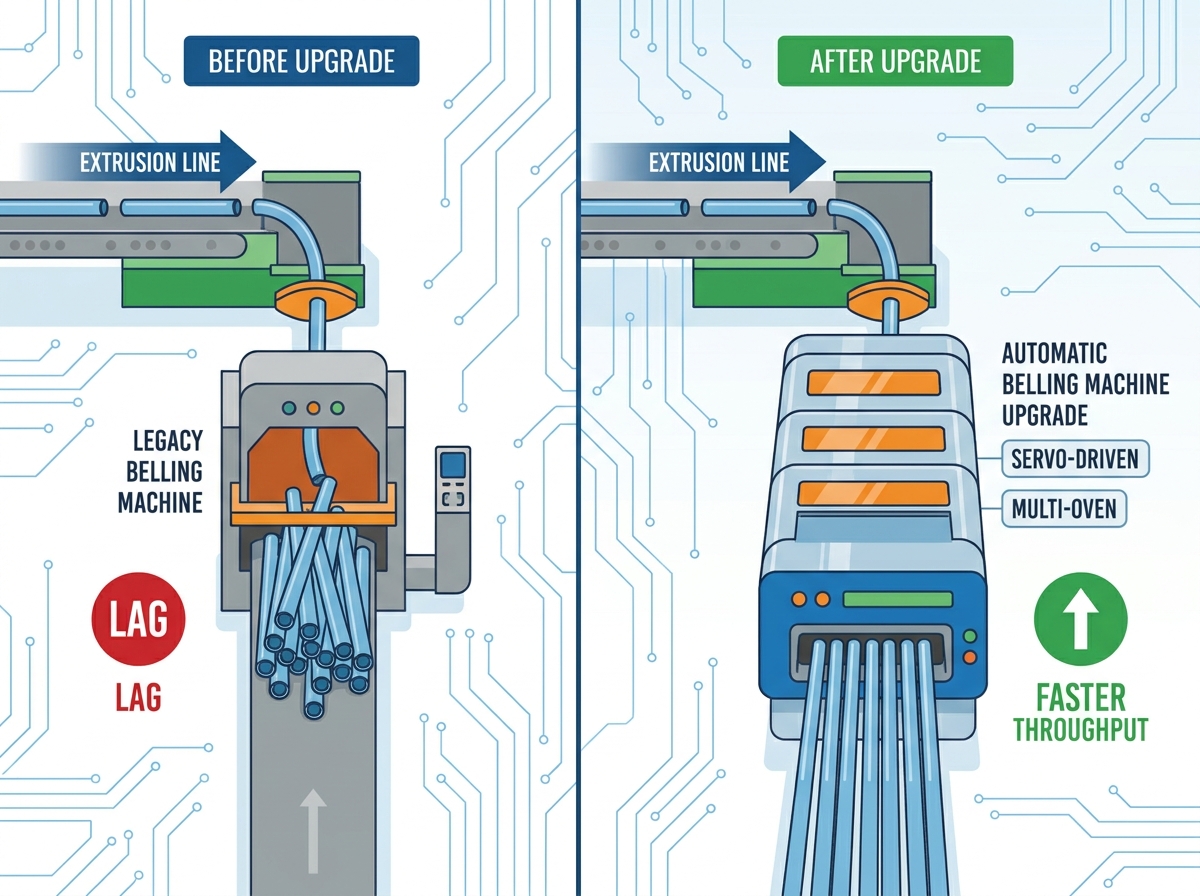
Надоградња на серво покретане машине за звоњење са више пећи може да синхронизује низводне процесе са линијама за екструзију велике брзине, елиминишући кашњење у циклусу.
Интегрисање штедљиве машине за звоно смањује топлотне губитке и смањује укупне трошкове власништва (ТЦО) у периоду од 3-5 година рада.
Набавка од најбољег кинеског произвођача звона ( фокус на ПВЦ цеви) захтева стриктно фабричко тестирање прихватања (ФАТ), проверени извор компоненти (нпр. Сиеменс/Сцхнеидер ПЛЦ) и транспарентне уговоре о нивоу услуге након продаје (СЛА).
Компатибилност система је критична: ПВЦ и ЦПВЦ захтевају различите профиле грејања и хлађења, захтевне подесиве, модуларне станице за звоно.
Застарела опрема ствара тешке оперативне главобоље у фабрици. То доводи до термичке неусклађености преко утичнице цеви. Видећете веће стопе отпада због неисправних спојева. Оператери се свакодневно суочавају са принудним успоравањем екструдера. Они морају смањити брзину производње само да би старија јединица могла сустићи. Ово уништава вашу укупну ефикасност фабрике. Такође вас спречава да максимизирате почетну инвестицију у екструдер.
Надоградња вашег plastic pipe belling machine resolves these core issues immediately. Како изгледа успешна надоградња? Прво, савршено одговарате брзинама линије екструдера. If your line runs at 15 meters per minute, the downstream unit must process at that exact rate. Second, you achieve a defect rate below 1% on all socket joints. Precise heating and forming guarantee consistent dimensional accuracy.
Узмите у обзир огромне опортунитетне трошкове нечињења. Ручне интервенције брзо исцрпљују фабричке ресурсе. Полуаутоматски процеси захтевају сталну пажњу оператера. Континуирано имате тешке трошкове рада. Такође уводите озбиљне ризике у вези са усаглашеношћу са прописима. Руковаоци ручно рукују врућом пластиком и тешким машинама. Материјални отпад се гомила због неправилног формирања утичнице. Свака неисправна цев једе директно у ваше профитне марже. Интелигентна надоградња у потпуности елиминише ове скривене трошкове.
Најбоља пракса: Прегледајте тренутну стопу отпада пре куповине нове опреме. Потребни су вам основни подаци да бисте прецизно измерили будућа побољшања.
Уобичајена грешка: Куповина машине која је оцењена тачно за вашу тренутну брзину. Увек купујте опрему која може да се носи са 20% већим брзинама. Ово осигурава будућност ваше производне линије.
Морате захтевати специфичне техничке надоградње у спецификацијама модерне опреме. Поделите их у четири основне категорије решења. Свака категорија се бави одређеним производним уским грлом.
Застареле машине се ослањају на подешавања са једном пећницом. Требало би да пређете на инфрацрвене системе грејања са двоструком или троструком пећницом. Више пећница обезбеђује брзо, уједначено омекшавање. Ефикасно спречавају деградацију материјала. Цев апсорбује топлоту постепено у различитим фазама. This eliminates surface burning while ensuring deep core pliability. Добијате савршено стање топљења пре него што формирање почне.
Дајте приоритет аутоматизацији и прецизној контроли. Напредни аутоматска машина за звоно користи напредну вучу серво-мотора. Servo motors deliver exact mechanical positioning. A PLC-controlled hydraulic socketing mechanism ensures exact dimensional accuracy. It pushes the forming mandrel into the heated pipe flawlessly. Сваки пут добијате идентичне утичнице. Потпуно уклања људску грешку.
Омогућите врхунску ефикасност хлађења. Брзо формирање не значи ништа ако хлађење траје предуго. Интегришите системе са принудним ваздухом велике брзине. Још боље, користите расхладне јакне са хладном водом. Ови системи тренутно учвршћују утичницу. Они драматично смањују укупно време циклуса. Quick solidification prevents post-forming shrinkage. Трајно се закључава у исправним димензијама.
Усредсредите се на одрживост. Ан energy-saving belling machine features heavily insulated heating chambers. These chambers use thick ceramic fiber materials. Они ефикасно задржавају топлоту унутар пећнице. They cut kilowatt-hour consumption per pipe significantly. You save money while meeting strict green manufacturing standards.
Прегледајте матрицу поређења у наставку да бисте разумели технолошки помак.
Технолошка област |
Наслеђени стандарди опреме |
Модерне надоградње опреме |
|---|---|---|
Систем грејања |
Конвекција у једној пећи |
Инфрацрвено праћење са више пећница |
Контрола кретања |
Пнеуматски цилиндри |
Серво-моторна вуча |
Механизам за хлађење |
Изложеност амбијенталном ваздуху |
Јакне за хлађење са хладном водом |
Топлотна изолација |
Основна метална заштита |
Инкапсулација керамичких влакана |
Надоградња нове опреме носи различите инжењерске реалности. Не можете једноставно прикључити нову јединицу. Интегришући га у постојеће Линија за производњу ПВЦ цеви захтева пажљиво планирање. Ризици имплементације укључују ограничења физичког отиска. Такође се суочавате са неусклађеношћу електричног оптерећења. Пре куповине процените изглед вашег фабричког пода.
Упстреам синхронизација је најважнија током интеграције. ПЛЦ утичнице мора да комуницира беспрекорно. Мора да разговара директно са главном јединицом за извлачење екструдера. Такође мора да се синхронизује са јединицом за сечење. Ова комуникација спречава катастрофално заглављивање цеви. Ако резач пошаље цев раније, станица за утичнице мора бити спремна. Паметни сензори прате кретање цеви преко целе линије. Они динамички прилагођавају брзину вуче како би спречили сударе.
Варијабилност материјала уводи још један сложени инжењерски слој. Обрада стандардних полимера се у великој мери разликује од вођења а Линија за екструзију ЦПВЦ цеви . ЦПВЦ има већу температурну отпорност. Показује много већу крутост материјала. Због тога, утичница мора имати прилагодљиве профиле грејања. Потребне су вам снажне силе стезања да бисте чврсто ухватили чврсти ЦПВЦ. Стандардне стезаљке ће склизнути под притиском. Клизање узрокује деформисане утичнице и високу стопу отпада. Модуларно подешавање вам омогућава неприметно пребацивање профила између различитих материјала.
Најбоља пракса: Захтевајте ПЛЦ-ове отвореног протокола као што су Сиеменс или Аллен-Брадлеи. Они обезбеђују лаку интеграцију различитих марки машина у вашем објекту.
Уобичајена грешка: Игнорисање захтева за подним простором. Системи са три рерне захтевају знатно више линеарног простора од старих јединица са једном рерном. Увек мерите два пута.
Процена иностраних добављача захтева скептичан приступ заснован на доказима. Приликом ужи избор Најбољи произвођач кинеске машине за звоно на које се фабрике пвц цеви ослањају, морате гледати даље од јединичне цене. Јефтина опрема често кошта више током времена. Користите строги оквир за процену добављача да бисте заштитили своју инвестицију.
Одмах захтевајте транспарентност компоненти. Поставите детаљна питања о основним деловима. Да ли су пнеуматика, серво уређаји и ПЛЦ-ови глобални извори? Потребни су вам признати брендови као што су Сиеменс, Сцхнеидер или СМЦ. Глобални извори осигуравају да можете купити замјенске дијелове локално. Власничке компоненте вас увлаче у скупу међународну испоруку за једноставне поправке.
Проверите усклађеност и протоколе тестирања. Не прихватајте произвођача без ИСО 9001 и ЦЕ сертификата. Они доказују основну производну компетенцију. Штавише, захтевајте ригорозан фабрички тест прихватања (ФАТ). Затражите уживо видео запис о покретању машине. Морају користити ваше специфичне димензије цеви током теста. Урадите то пре него што извршите коначну исплату пошиљке.
Унапред се позабавите стварношћу увозника. Разговарајте о логистичким разматрањима на почетку преговора. Затражите прецизне димензије испоруке. Да ли ће машина стати у стандардни контејнер високе коцке од 40 стопа? Детаљно опишите подршку за пуштање у рад инсталације. Да ли ће послати инжењере или само обезбедити видео туторијале? Уверите се да су услови спровођења гаранције јасни. Појасните ко плаћа испоруку ако део гаранције прерано откаже.
Предузимање ових корака спречава скупа изненађења. Гради основу поверења између вас и произвођача. Не прескачите ниједну фазу овог процеса дужне пажње.
Одмакните се од анализе само авансних капиталних издатака (ЦапЕк). Морате се фокусирати на дугорочне финансијске поврате током пет година. Свеобухватни модел прорачуна открива праву вредност надоградње. То оправдава почетну куповну цену вашим заинтересованим странама.
Израчунајте инпуте у три различите финансијске категорије:
Смањење радне снаге: Прелазак са полуаутоматских на потпуно аутоматске системе елиминише посвећене оператере. Ове раднике можете прерасподелити на задатке контроле квалитета веће вредности. Ово оптимизује вашу потрошњу на плате.
Уштеда материјала: Напредни сензори драстично смањују одбачене цеви. Престајете да бацате скупу смолу због деформисаних утичница. Израчунајте своју тренутну тежину отпада и помножите је са трошковима сировина. Ово је чист повратни профит.
Енергетски Оффсет: Високоефикасни инфрацрвени елементи троше мање енергије. Изоловане пећнице ефикасно задржавају топлоту. Израчунајте локални трошак киловат-сата у односу на обећану уштеду енергије. Нижи рачуни за комуналије директно побољшавају ваш крајњи резултат.
Користите матрицу одлучивања да бисте објективно одмерили опције. Можда ћете се суочити са 20% већом почетном ценом опреме за премиум модел. Међутим, овај модел би могао да обезбеди 15% повећање укупне производње линије. Повећани дневни обим производње брзо амортизује почетну премију. Јефтиније машине често гуше целу линију за екструзију. Премиум јединице откључавају максимални потенцијал вашег екструдера. Увек израчунајте профит који се остварује од 15% екстра продатих цеви годишње. Математика доследно фаворизује врхунску аутоматизацију.
Низводни процес завршне обраде треба да диктира ефикасност, а не да је омета. Надоградња ваше опреме у потпуности елиминише фрустрирајућа уска грла у производњи. Усклађује целокупни ток производње. Откључавате прави потенцијал брзине ваших постојећих екструдера.
Саветујте свом тиму за набавку да да приоритет одређеним особинама машине. Прво се фокусирајте на машинску синхронизацију. Следећи приоритет дајте строгој енергетској ефикасности. Увек захтевајте поуздане ОЕМ мреже подршке. Никада не заснивајте своју коначну одлуку о куповини само на најнижим ценама.
Предузмите акцију данас да бисте оптимизовали фабрички под. Преузмите контролну листу стандардизованих спецификација за свој тим за набавку. Контактирајте квалификовану инжењерску групу за свеобухватну ревизију брзине линије. Почните да производите цеви вишег квалитета при максималним брзинама одмах.
О: Времена циклуса значајно варирају у зависности од пречника цеви и дебљине зида. За мале цеви испод 50 мм, напредне машине постижу време циклуса између 8 и 15 секунди. За веће цеви које се приближавају 200 мм, процес захтева дубље загревање. Ово помера време циклуса на 40 или 60 секунди. Подешавање са више пећница значајно смањује ово трајање.
О: Не, генерално не могу. Цеви од пуног зида захтевају глатке експанзивне трнове и спољашње расхладне кошуље. Ребрасте цеви захтевају потпуно различите механизме хватања. За очување ребрасте структуре потребни су им специјализовани алати за унутрашње обликовање. Морате купити наменске машине или се подвргнути масовној, непрактичној промени алата.
О: ЦПВЦ има вишу температуру преласка стакла од стандардног ПВЦ-а. Захтева знатно више температуре грејања и дуже време термичког намакања. Материјал је такође чвршћи. Због тога, вашој машини су потребне побољшане хидрауличке силе стезања како би се цев безбедно држала током фазе уметања трна.
О: Затражите писмени уговор о нивоу услуге (СЛА) пре куповине. Питајте да ли имају локалне мреже агената у вашој земљи. Проверите њихове могућности даљинског решавања проблема. Уверите се да њихови ПЛЦ системи подржавају даљинску дијагностику засновану на Интернету. На крају, затражите референце од других купаца у вашем региону и контактирајте их директно.


