

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-07-05 Opprinnelse: nettsted


Ekstruderingshastighetene har skutt i været over plastproduksjonssektoren den siste tiden. Nyere ekstrudere presser råstoff i rekordfart. Imidlertid fungerer nedstrøms klokkeprosessen ofte som den primære flaskehalsen. Det begrenser den totale produksjonen fra fabrikken sterkt. Produsenter møter frustrerende forsinkelser når sokkel ikke kan holde tritt med ekstrudering. Du tror kanskje en komplett linjebytte er nødvendig for å løse dette. Heldigvis er det mye mer kostnadseffektivt å oppgradere det gamle oppsettet ditt. Den bygger elegant bro over gapet mellom rask ekstrudering og endelig rørbehandling.
Denne veiledningen gir anleggsledere og investorer et strengt evalueringsrammeverk. Du vil oppdage hvordan du velger høyavkastningsutstyr for anlegget ditt. Vi avslører hvordan du identifiserer de riktige maskinoppgraderingene for å matche høyhastighetsutganger. Videre skisserer vi hvordan du finner den rette globale produksjonspartneren. Les videre for å mestre de strategiske oppgraderingene som trengs for å skalere virksomheten din trygt og lønnsomt.
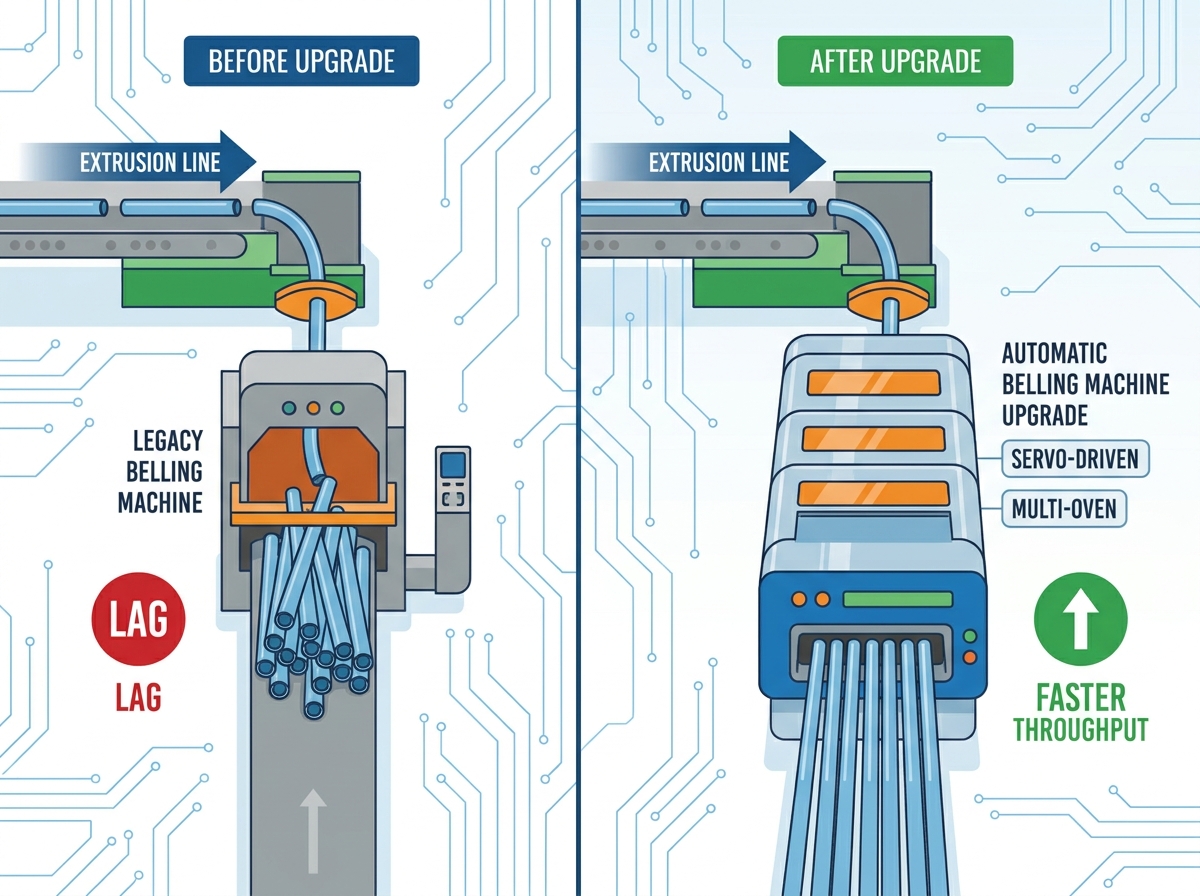
Oppgradering til servodrevne klokkemaskiner med flere ovner kan synkronisere nedstrømsprosesser med høyhastighets ekstruderingslinjer, noe som eliminerer syklustidsforsinkelse.
Integrering av en energibesparende ringemaskin reduserer termisk tap og senker den totale eierkostnaden (TCO) over en 3-5 års driftshorisont.
Innkjøp fra den beste Kina-klokkemaskinprodusenten (PVC-rørfokus ) krever streng Factory Acceptance Testing (FAT), verifisert komponentinnkjøp (f.eks. Siemens/Schneider PLS) og gjennomsiktige ettersalgs servicenivåavtaler (SLA).
Systemkompatibilitet er kritisk: PVC og CPVC krever forskjellige varme- og kjøleprofiler, og krever justerbare, modulære ringestasjoner.
Utdatert utstyr skaper alvorlig driftshodepine på fabrikkgulvet. Det fører til termisk inkonsistens på tvers av rørmuffen. Du vil se høyere skrotrater på grunn av defekte ledd. Operatører møter påtvunget nedgang i ekstruder daglig. De må strupe produksjonshastighetene bare slik at den eldre enheten kan ta igjen. Dette ødelegger din generelle fabrikkeffektivitet. Det forhindrer deg også i å maksimere din første ekstruderinvestering.
Oppgraderer din plastrørklokkemaskin løser disse kjerneproblemene umiddelbart. Hvordan ser en vellykket oppgradering ut? For det første matcher du ekstruderlinjehastighetene perfekt. Hvis linjen din går med 15 meter per minutt, må nedstrømsenheten behandle med den nøyaktige hastigheten. For det andre oppnår du en defektrate under 1 % på alle muffeskjøter. Nøyaktig oppvarming og forming garanterer konsistent dimensjonsnøyaktighet.
Vurder den enorme alternativkostnaden ved å ikke gjøre noe. Manuelle inngrep tapper fabrikkressursene raskt. Halvautomatiske prosesser krever konstant operatøroppmerksomhet. Du pådrar deg tungt arbeid overhead kontinuerlig. Du introduserer også alvorlige sikkerhetsrisikoer. Operatører håndterer varm plast og tungt maskineri manuelt. Materialavfall hoper seg opp fra feil forming av sokkel. Hver defekt pipe tærer direkte på fortjenestemarginene dine. En intelligent oppgradering eliminerer disse skjulte kostnadene helt.
Beste praksis: Kontroller gjeldende skrothastighet før du kjøper nytt utstyr. Du trenger grunndata for å måle fremtidige forbedringer nøyaktig.
Vanlig feil: Å kjøpe en maskin som er vurdert nøyaktig for din nåværende hastighet. Kjøp alltid utstyr som kan håndtere 20 % høyere hastigheter. Dette fremtidssikrer produksjonslinjen din.
Du må kreve spesifikke tekniske oppgraderinger i moderne utstyrsspesifikasjoner. Del disse ned i fire kjerneløsningskategorier. Hver kategori adresserer en spesifikk produksjonsflaskehals.
Eldre maskiner er avhengige av enkeltovnsoppsett. Du bør skifte til infrarøde varmesystemer med dobbel eller trippel ovn. Flere ovner gir rask, jevn mykgjøring. De forhindrer materiell nedbrytning effektivt. Røret absorberer varme gradvis over forskjellige stadier. Dette eliminerer overflateforbrenning samtidig som det sikrer dyp kjernebøyelighet. Du får en perfekt smeltetilstand før formingen begynner.
Prioriter automatisering og presisjonskontroll. En avansert automatisk klokkemaskin bruker avansert servomotor trekkraft. Servomotorer leverer nøyaktig mekanisk posisjonering. En PLS-kontrollert hydraulisk sokkelmekanisme sikrer nøyaktig dimensjonsnøyaktighet. Den skyver formingsdoren feilfritt inn i det oppvarmede røret. Du får identiske stikkontakter hver eneste gang. Det fjerner menneskelige feil fullstendig.
Mandat overlegen kjøleeffektivitet. Rask forming betyr ingenting hvis avkjølingen tar for lang tid. Integrer høyhastighets tvungen luftsystemer. Enda bedre, bruk kjølejakker med kaldt vann. Disse systemene stivner stikkontakten umiddelbart. De reduserer den totale syklustiden dramatisk. Rask størkning forhindrer krymping etter forming. Den låser seg i riktige dimensjoner permanent.
Fokuser sterkt på bærekraft. An energisparende ringemaskin har sterkt isolerte varmekamre. Disse kamrene bruker tykke keramiske fibermaterialer. De fanger varmen effektivt inne i ovnen. De kuttet kilowatt-timeforbruket per rør betydelig. Du sparer penger samtidig som du oppfyller strenge grønne produksjonsstandarder.
Se gjennom sammenligningsmatrisen nedenfor for å forstå det teknologiske skiftet.
Teknologiområdet |
Eldre utstyrsstandarder |
Moderne utstyrsoppgraderinger |
|---|---|---|
Varmesystem |
Konveksjon med én ovn |
Multi-ovn infrarød sporing |
Bevegelseskontroll |
Pneumatiske sylindre |
Servo-motor trekkraft |
Kjølemekanisme |
Eksponering for omgivende luft |
Kjølejakker med kaldt vann |
Termisk isolasjon |
Grunnleggende metallskjerming |
Keramisk fiberinnkapsling |
Ettermontering av nytt utstyr bærer tydelige tekniske realiteter. Du kan ikke bare koble til en ny enhet. Integrerer det i en eksisterende PVC-rørproduksjonslinje krever nøye planlegging. Implementeringsrisiko inkluderer fysiske fotavtrykksbegrensninger. Du møter også feiljusteringer av elektrisk belastning. Vurder utformingen av fabrikkgulvet før du kjøper.
Oppstrøms synkronisering betyr mest under integrasjon. Sokkelstasjonens PLS skal kommunisere sømløst. Den må snakke direkte til hovedekstruderens avhentingsenhet. Den må også synkroniseres med klippeenheten. Denne kommunikasjonen forhindrer katastrofal rørstopp. Sender kutteren et rør tidlig, må stikkontaktstasjonen være klar. Smarte sensorer sporer rørbevegelser over hele linjen. De justerer trekkhastighetene dynamisk for å forhindre kollisjoner.
Materialvariabilitet introduserer et annet komplekst ingeniørlag. Bearbeiding av standardpolymerer skiller seg sterkt fra å kjøre en CPVC rørekstruderingslinje . CPVC har høyere temperaturmotstand. Den viser mye større materialstivhet. Derfor må stikkontakten ha tilpassbare varmeprofiler. Du trenger robuste klemkrefter for å gripe den stive CPVC-en godt. Standardklemmer vil gli under trykk. Utglidning forårsaker deformerte stikkontakter og høye skrotrater. Et modulært oppsett lar deg bytte profiler sømløst mellom ulike materialer.
Beste praksis: Krev PLSer med åpen protokoll som Siemens eller Allen-Bradley. De sikrer enkel integrasjon på tvers av forskjellige maskinmerker i anlegget ditt.
Vanlig feil: Ignorerer krav til gulvplass. Trippelovnssystemer krever betydelig mer lineær plass enn eldre enkeltovnsenheter. Mål alltid to ganger.
Evaluering av utenlandske leverandører krever en skeptisk, evidensbasert tilnærming. Ved shortlisting av beste Kina klokkemaskin produsenten pvc rør fabrikker stole på, må du se utover enhetsprisen. Billig utstyr koster ofte mer over tid. Bruk et strengt rammeverk for leverandørevaluering for å beskytte investeringen din.
Krev komponenttransparens umiddelbart. Still detaljerte spørsmål om kjernedeler. Er pneumatikken, servoene og PLS-ene hentet globalt? Du trenger anerkjente merker som Siemens, Schneider eller SMC. Global sourcing sikrer at du kan kjøpe reservedeler lokalt. Proprietære komponenter fanger deg inn i dyr internasjonal frakt for enkle løsninger.
Verifiser samsvar og testprotokoller. Ikke godta en produsent uten ISO 9001- og CE-sertifiseringer. Disse beviser grunnleggende produksjonskompetanse. Videre krever en streng Factory Acceptance Test (FAT). Be om en live videofeed av maskinen som kjører. De må bruke dine spesifikke rørdimensjoner under testen. Gjør dette før du betaler den endelige forsendelsen.
Ta opp importørens virkelighet på forhånd. Diskuter logistiske hensyn tidlig i forhandlingen. Be om nøyaktige fraktdimensjoner. Vil maskinen passe i en standard 40-fots høykubbeholder? Detaljer om igangkjøringsstøtte for installasjon. Vil de sende ingeniører, eller bare gi videoopplæringer? Sørg for at vilkårene for garantihåndhevelse er klare. Avklar hvem som betaler for frakt hvis en garantidel svikter for tidlig.
Å ta disse trinnene forhindrer kostbare overraskelser. Det bygger et grunnlag av tillit mellom deg og produsenten. Ikke hopp over noen fase av denne due diligence-prosessen.
Gå bort fra å analysere bare forhåndsinvesteringer (CapEx). Du må fokusere på langsiktig økonomisk avkastning over fem år. En omfattende beregningsmodell avslører den sanne verdien av en oppgradering. Det rettferdiggjør den første kjøpesummen til interessentene dine.
Beregn inndata på tvers av tre distinkte økonomiske kategorier:
Arbeidsreduksjon: Overgang fra halvautomatiske til helautomatiske systemer eliminerer dedikerte operatører. Du kan overføre disse arbeiderne til kvalitetskontrolloppgaver med høyere verdi. Dette optimerer lønnsutgiftene dine.
Materialbesparelser: Avanserte sensorer reduserer kasserte rør drastisk. Du slutter å kaste dyr harpiks på grunn av deformerte stikkontakter. Beregn din nåværende skrapvekt og gang den med råvarekostnader. Dette er ren gjenvunnet fortjeneste.
Energikompensasjon: Høyeffektive infrarøde elementer bruker mindre strøm. Isolerte ovner fanger varmen effektivt. Beregn den lokale kilowatt-time kostnaden mot de lovede energibesparelsene. Lavere strømregninger forbedrer bunnlinjen direkte.
Bruk en beslutningsmatrise for å veie alternativer objektivt. Du kan få 20 % høyere utstyrskostnad på forhånd for en premiummodell. Imidlertid kan denne modellen gi en økning på 15 % i den totale linjeproduksjonen. Det økte daglige produksjonsvolumet amortiserer raskt den opprinnelige premien. Billigere maskiner struper ofte hele ekstruderingslinjen. Premium-enheter låser opp ekstruderens maksimale potensial. Beregn alltid fortjenesten generert fra 15 % ekstra salgbare rør per år. Matematikken favoriserer konsekvent premium automatisering.
Etterbehandlingsprosessen nedstrøms bør diktere effektivitet, ikke hindre den. Oppgradering av utstyret eliminerer frustrerende produksjonsflaskehalser fullstendig. Det harmoniserer den generelle produksjonsarbeidsflyten. Du låser opp det sanne hastighetspotensialet til dine eksisterende ekstrudere.
Gi anskaffelsesteamet ditt råd til å prioritere spesifikke maskinegenskaper. Fokuser sterkt på maskinsynkronisering først. Prioriter streng energieffektivitet neste gang. Krev alltid pålitelige OEM-støttenettverk. Aldri baser din endelige kjøpsbeslutning på bunnpriser alene.
Ta handling i dag for å optimalisere fabrikkgulvet ditt. Last ned en standardisert spesifikasjonssjekkliste for innkjøpsteamet ditt. Kontakt en kvalifisert ingeniørgruppe for en omfattende revisjon av linjehastighet. Begynn å produsere rør av høyere kvalitet med maksimal hastighet akkurat nå.
Sv: Syklustider varierer betydelig basert på rørdiameter og veggtykkelse. For små rør under 50 mm oppnår avanserte maskiner syklustider mellom 8 og 15 sekunder. For større rør som nærmer seg 200 mm, krever prosessen dypere oppvarming. Dette skyver syklustidene til 40 eller 60 sekunder. Multiovnsoppsett reduserer disse varighetene betydelig.
A: Nei, det kan de vanligvis ikke. Rør med solid vegg krever jevne ekspanderende dorer og utvendige kjølekapper. Korrugerte rør krever helt andre gripemekanismer. De trenger spesialiserte interne formingsverktøy for å bevare ribbestrukturen. Du må kjøpe dedikerte maskiner eller gjennomgå massive, upraktiske verktøybytter.
A: CPVC har en høyere glassovergangstemperatur enn standard PVC. Det krever betydelig høyere oppvarmingstemperaturer og lengre termiske bløtleggingstider. Materialet er også mer stivt. Derfor trenger maskinen din oppgraderte hydrauliske klemkrefter for å holde røret sikkert under innsettingsfasen.
A: Krev en skriftlig servicenivåavtale (SLA) før du kjøper. Spør om de har lokale agentnettverk i ditt land. Bekreft deres funksjoner for ekstern feilsøking. Sørg for at PLS-systemene deres støtter internettbasert fjerndiagnostikk. Til slutt, be om referanser fra andre kjøpere i din region og kontakt dem direkte.


