

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-07-05 Alkuperä: Sivusto


Ekstruusionopeudet ovat nousseet räjähdysmäisesti koko muovinvalmistussektorilla viime aikoina. Uudemmat ekstruuderit työntävät raaka-ainetta ennätysnopeudella. Loppupään soittoprosessi toimii kuitenkin usein ensisijaisena pullonkaulana. Se rajoittaa vakavasti tehtaan kokonaiskapasiteettia. Valmistajat kohtaavat turhauttavia viiveitä, kun pistorasiat eivät pysy suulakepuristuksen tahdissa. Saatat ajatella, että täydellinen rivinvaihto on tarpeen tämän ratkaisemiseksi. Onneksi vanhan asennuksen päivittäminen osoittautuu paljon kustannustehokkaammaksi. Se kattaa tyylikkäästi nopean suulakepuristuksen ja putken lopullisen viimeistelyn välisen kuilun.
Tämä opas antaa laitosjohtajille ja sijoittajille tiukat arviointikehykset. Opit kuinka valita korkean tuoton laitteet laitoksellesi. Paljastamme kuinka tunnistaa oikeat konepäivitykset, jotka vastaavat nopeita lähtöjä. Lisäksi hahmottelemme, kuinka löytää oikea globaali valmistuskumppani. Lue ja hallitse strategiset päivitykset, joita tarvitaan toimintojesi skaalaamiseen turvallisesti ja kannattavasti.
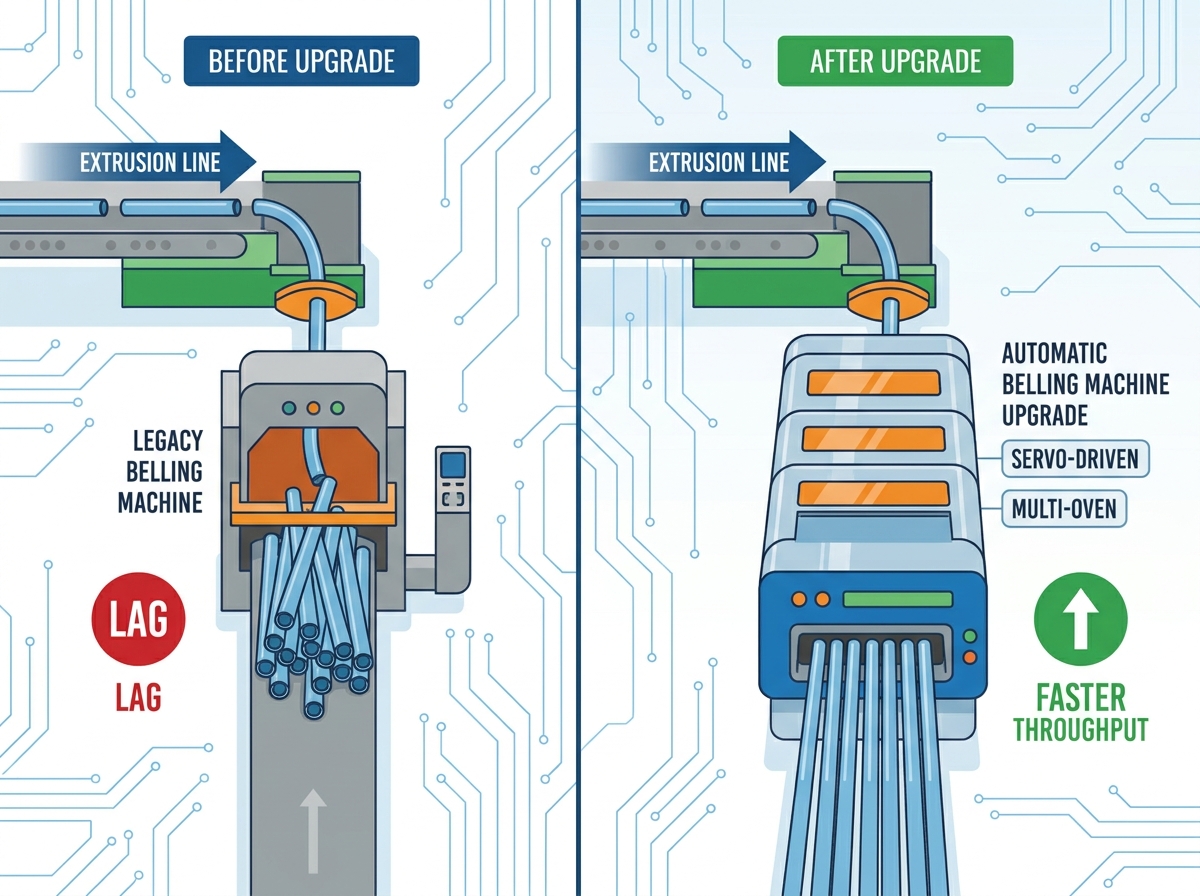
Päivittäminen servokäyttöisiin, usean uunin kellumiskoneisiin voi synkronoida loppupään prosessit nopeiden suulakepuristuslinjojen kanssa, mikä eliminoi jakson aikaviiveen.
integrointi Energiaa säästävän soittokoneen vähentää lämpöhäviöitä ja alentaa kokonaiskustannuksia (TCO) 3–5 vuoden toimintajaksolla.
Hankinta Kiinan parhaalta soittokoneiden valmistajalta (PVC-putkien painopiste) edellyttää tiukkaa Factory Acceptance Testing -testausta (FAT), varmennettua komponenttien hankintaa (esim. Siemens/Schneiderin PLC:t) ja läpinäkyviä huoltopalvelutasosopimuksia (SLA).
Järjestelmän yhteensopivuus on kriittistä: PVC ja CPVC vaativat erilaisia lämmitys- ja jäähdytysprofiileja, vaativat säädettävät, modulaariset soittoasemat.
Vanhentuneet laitteet aiheuttavat voimakasta toiminnallista päänsärkyä tehdaskerroksessa. Se johtaa termiseen epäjohdonmukaisuuteen putken hylsyn poikki. Näet korkeammat romumäärät viallisten liitosten vuoksi. Operaattorit kohtaavat päivittäin pakotettuja ekstruuderin hidastuksia. Niiden on säädettävä tuotantonopeuksia, jotta vanhempi yksikkö pääsee kiinni. Tämä pilaa tehtaan kokonaistehokkuuden. Se estää myös sinua maksimoimasta alkuperäistä ekstruuderiinvestointiasi.
Päivitä omasi muoviputkien soittokone ratkaisee nämä ydinongelmat välittömästi. Miltä onnistunut päivitys näyttää? Ensinnäkin sovitat ekstruuderin linjan nopeudet täydellisesti. Jos linjasi kulkee nopeudella 15 metriä minuutissa, loppupään yksikön on käsiteltävä juuri tällä nopeudella. Toiseksi saavutat alle 1 %:n vikasuhteen kaikissa muhviliitoksissa. Tarkka lämmitys ja muotoilu takaavat tasaisen mittatarkkuuden.
Harkitse valtavia vaihtoehtoiskustannuksia tekemättä mitään. Manuaaliset toimenpiteet kuluttavat tehtaan resursseja nopeasti. Puoliautomaattiset prosessit vaativat jatkuvaa käyttäjän huomiota. Sinulle aiheutuu jatkuvasti raskasta työtä. Tuot myös vakavia turvallisuusriskejä. Kuljettajat käsittelevät kuumaa muovia ja raskaita koneita käsin. Materiaalijätteet kasaantuvat väärästä hylsyn muodostuksesta. Jokainen viallinen putki syö suoraan voittomarginaaleihinne. Älykäs päivitys eliminoi nämä piilokustannukset kokonaan.
Paras käytäntö: Tarkista nykyinen romumääräsi ennen uuden laitteen ostamista. Tarvitset perustietoja, jotta voit mitata tulevia parannuksia tarkasti.
Yleinen virhe: Ostat koneen, joka on arvioitu täsmälleen nykyiselle nopeudellesi. Osta aina laitteita, jotka pystyvät käsittelemään 20 % suurempia nopeuksia. Tämä varmistaa tuotantolinjasi tulevaisuuden.
Sinun on vaadittava erityisiä teknisiä päivityksiä nykyaikaisiin laitteisiin. Jaa nämä neljään ydinratkaisuluokkaan. Jokainen kategoria käsittelee tiettyä tuotannon pullonkaulaa.
Vanhat koneet perustuvat yhden uunin asetuksiin. Sinun tulisi siirtyä kahden tai kolmen uunin infrapunalämmitysjärjestelmiin. Useat uunit tarjoavat nopean ja tasaisen pehmenemisen. Ne estävät materiaalin hajoamisen tehokkaasti. Putki imee lämpöä vähitellen eri vaiheissa. Tämä eliminoi pinnan palamisen ja varmistaa samalla syvän ytimen taipuisuuden. Saat täydellisen sulamistilan ennen muotoilun alkamista.
Aseta etusijalle automaatio ja tarkkuusohjaus. Edistynyt automaattinen soittokone käyttää edistynyttä servomoottorin vetoa. Servomoottorit tarjoavat tarkan mekaanisen paikantamisen. PLC-ohjattu hydraulinen pistokemekanismi varmistaa tarkan mittatarkkuuden. Se työntää muotoilukaran lämmitettyyn putkeen virheettömästi. Saat samanlaiset pistorasiat joka kerta. Se poistaa inhimilliset virheet kokonaan.
Vaatii erinomaisen jäähdytystehokkuuden. Nopea muodostus ei tarkoita mitään, jos jäähtyminen kestää liian kauan. Integroi nopeat paineilmajärjestelmät. Vielä parempi, käytä kylmävesijäähdytystakkia. Nämä järjestelmät jähmettävät pistorasia välittömästi. Ne lyhentävät syklin kokonaisaikaa dramaattisesti. Nopea jähmettyminen estää muodostumisen jälkeistä kutistumista. Se lukittuu oikeisiin mittoihin pysyvästi.
Keskity vahvasti kestävyyteen. An energiaa säästävässä soittokoneessa on vahvasti eristetyt lämmityskammiot. Näissä kammioissa käytetään paksuja keraamisia kuitumateriaaleja. Ne sitovat lämmön tehokkaasti uunin sisälle. Ne vähentävät kilowattitunnin kulutusta putkea kohti merkittävästi. Säästät rahaa ja täytät tiukat vihreät valmistusstandardit.
Tutustu alla olevaan vertailumatriisiin ymmärtääksesi teknologisen muutoksen.
Teknologia-alue |
Vanhat laitestandardit |
Nykyaikaiset laitteiden päivitykset |
|---|---|---|
Lämmitysjärjestelmä |
Yhden uunin kiertoilma |
Usean uunin infrapunaseuranta |
Liikeohjaus |
Pneumaattiset sylinterit |
Servomoottorin veto |
Jäähdytysmekanismi |
Altistuminen ympäröivään ilmaan |
Kylmävesijäähdytystakit |
Lämpöeristys |
Perusmetallinen suojaus |
Keraaminen kuitukapselointi |
Uusien laitteiden jälkiasentaminen sisältää erilaisia teknisiä realiteetteja. Et voi vain kytkeä uutta yksikköä. Integroimalla sen olemassa olevaan PVC-putkien tuotantolinja vaatii huolellista suunnittelua. Toteutusriskejä ovat fyysiset jalanjälkirajoitukset. Kohtaat myös sähköisiä kuormitusvirheitä. Arvioi tehtaan lattiapohja ennen ostamista.
Ylävirran synkronointi on tärkeintä integraation aikana. Socketing-aseman PLC:n tulee kommunikoida saumattomasti. Sen on puhuttava suoraan suulakepuristimen pääkuljetusyksikön kanssa. Sen on myös synkronoitava leikkuuyksikön kanssa. Tämä tiedonsiirto estää katastrofaalisen putkitukoksen. Jos leikkuri lähettää putken ajoissa, pistorasian on oltava valmis. Älykkäät anturit seuraavat putken liikettä koko linjalla. Ne säätävät vetonopeutta dynaamisesti törmäysten estämiseksi.
Materiaalin vaihtelevuus tuo esiin toisen monimutkaisen teknisen kerroksen. Standardipolymeerien käsittely eroaa suuresti ajosta CPVC-putkien suulakepuristuslinja . CPVC:llä on korkeampi lämpötilankestävyys. Siinä on paljon suurempi materiaalin jäykkyys. Siksi pistorasiassa on oltava mukautettavat lämmitysprofiilit. Tarvitset vahvoja puristusvoimia tarttuaksesi tiukasti jäykkään CPVC:hen. Vakiopuristimet luistavat paineen alaisena. Liukastuminen aiheuttaa pistorasian epämuodostumista ja suuria romumääriä. Modulaarisen asennuksen avulla voit vaihtaa saumattomasti profiileja eri materiaalien välillä.
Paras käytäntö: Pyydä avoimen protokollan PLC:itä, kuten Siemens tai Allen-Bradley. Ne varmistavat helpon integroinnin eri konemerkkien välillä laitoksessasi.
Yleinen virhe: lattiatilavaatimusten huomiotta jättäminen. Kolmen uunin järjestelmät vaativat huomattavasti enemmän lineaarista tilaa kuin vanhat yhden uunin yksiköt. Mittaa aina kahdesti.
Ulkomaisten toimittajien arviointi edellyttää skeptistä, näyttöön perustuvaa lähestymistapaa. Kun listataan Paras Kiinan soittokoneiden valmistaja PVC- putkitehtaisiin luottaa, sinun on katsottava yksikköhintaa pidemmälle. Halvat laitteet maksavat usein ajan myötä enemmän. Käytä tiukkaa toimittajan arviointikehystä suojataksesi sijoituksesi.
Vaadi komponenttien läpinäkyvyyttä välittömästi. Kysy yksityiskohtaisia kysymyksiä ydinosista. Ovatko pneumatiikka, servot ja PLC:t hankittu maailmanlaajuisesti? Tarvitset tunnettuja tuotemerkkejä, kuten Siemens, Schneider tai SMC. Maailmanlaajuinen hankinta varmistaa, että voit ostaa varaosia paikallisesti. Omistuskomponentit houkuttelevat sinut kalliisiin kansainvälisiin toimituksiin yksinkertaisten korjausten vuoksi.
Tarkista vaatimustenmukaisuus ja testausprotokollat. Älä hyväksy valmistajaa ilman ISO 9001- ja CE-sertifikaatteja. Nämä todistavat perusvalmistuksen osaamisen. Lisäksi vaaditaan tiukka Factory Acceptance Test (FAT). Pyydä suoraa videokuvaa koneesta käynnissä. Heidän on käytettävä tiettyjä putken mittoja testin aikana. Tee tämä ennen viimeisen lähetysmaksun suorittamista.
Ota maahantuojan todellisuus huomioon etukäteen. Keskustele logistisista näkökohdista neuvottelujen alussa. Kysy tarkkoja toimitusmittoja. Mahtuuko kone tavalliseen 40 jalan korkeaan kuutioon asti? Tutustu asennuksen käyttöönottotukeen. Lähettävätkö he insinöörejä vai tarjoavatko vain opetusvideoita? Varmista, että takuun täytäntöönpanoehdot ovat selkeät. Selvitä, kuka maksaa kuljetuksen, jos takuuosa rikkoutuu ennenaikaisesti.
Näillä toimilla vältyt kalliilta yllätyksiltä. Se rakentaa luottamuksen perustan sinun ja valmistajan välille. Älä ohita mitään tämän due diligence -prosessin vaihetta.
Luovu vain ennakkoinvestointien (CapEx) analysoinnista. Sinun on keskityttävä pitkän aikavälin taloudelliseen tuottoon viiden vuoden aikana. Kattava laskentamalli paljastaa päivityksen todellisen arvon. Se oikeuttaa alkuperäisen ostohinnan sidosryhmillesi.
Laske syötteet kolmessa erillisessä talousluokassa:
Työvoiman vähentäminen: Siirtyminen puoliautomaattisista täysautomaattisiin järjestelmiin eliminoi omistautuneita käyttäjiä. Voit määrätä nämä työntekijät arvokkaampiin laadunvalvontatehtäviin. Tämä optimoi palkkakulusi.
Materiaalisäästöt: Kehittyneet anturit vähentävät hylättyjen putkien määrää huomattavasti. Lopetat kalliiden hartsin heittämisen pois epämuodostuneiden pistojen takia. Laske nykyinen romun painosi ja kerro se raaka-ainekustannuksilla. Tämä on puhdasta takaisin saatua voittoa.
Energy Offset: Tehokas infrapunaelementit kuluttavat vähemmän virtaa. Eristetyt uunit sitovat lämpöä tehokkaasti. Laske paikalliset kilowattituntikustannukset luvattua energiansäästöä vastaan. Pienemmät sähkölaskut parantavat tulostasi suoraan.
Käytä päätösmatriisia vaihtoehtojen objektiiviseen punnitsemiseen. Saatat kohdata 20 % korkeammat varustekustannukset premium-mallissa. Tämä malli saattaa kuitenkin lisätä linjan kokonaistehoa 15 %. Kasvanut päivittäinen tuotantomäärä kuolettaa nopeasti alkumaksun. Halvemmat koneet usein kuristavat koko suulakepuristuslinjaa. Premium-yksiköt vapauttavat suulakepuristimesi maksimaalisen potentiaalin. Laske aina voitto, joka syntyy 15 %:n ylimääräisestä myytävistä putkista vuodessa. Matematiikka suosii jatkuvasti premium-automaatiota.
Loppuvaiheen viimeistelyprosessin tulisi sanella tehokkuutta, ei estää sitä. Laitteiden päivittäminen poistaa turhauttavat tuotannon pullonkaulat kokonaan. Se harmonisoi tuotannon yleistä työnkulkua. Avaat nykyisten ekstruudereidesi todellisen nopeuspotentiaalin.
Neuvo hankintatiimiäsi priorisoimaan tiettyjä koneen ominaisuuksia. Keskity ensin voimakkaasti koneen synkronointiin. Ensisijaisesti tiukka energiatehokkuus. Vaadi aina luotettavia OEM-tukiverkostoja. Älä koskaan perusta lopullista ostopäätöstäsi pelkästään pohjahintaan.
Ryhdy toimiin tänään optimoidaksesi tehdaslattiasi. Lataa standardoitu teknisten tietojen tarkistuslista hankintatiimillesi. Ota yhteyttä pätevään suunnitteluryhmään kattavan linjan nopeustarkastuksen suorittamiseksi. Aloita korkealaatuisten putkien tuotanto maksiminopeuksilla heti.
V: Jaksoajat vaihtelevat merkittävästi putken halkaisijan ja seinämän paksuuden mukaan. Pienille alle 50 mm:n putkille kehittyneet koneet saavuttavat 8-15 sekunnin sykliajat. Suuremmilla putkilla, joiden halkaisija on 200 mm, prosessi vaatii syvempää lämmitystä. Tämä nostaa jakson ajat 40 tai 60 sekuntiin. Usean uunin asetukset lyhentävät näitä kestoja huomattavasti.
V: Ei, he eivät yleensä voi. Kiinteäseinäiset putket vaativat tasaisesti laajenevat karat ja ulkoiset jäähdytysvaipat. Aaltopahviputket vaativat täysin erilaiset tartuntamekanismit. Ne tarvitsevat erikoistyökaluja sisäpuolisten muotoilutyökalujen säilyttämiseksi uritetun rakenteen säilyttämiseksi. Sinun on ostettava erityisiä koneita tai suoritettava massiivisia, epäkäytännöllisiä työkalujen vaihtoja.
V: CPVC:llä on korkeampi lasittumislämpötila kuin tavallisella PVC:llä. Se vaatii huomattavasti korkeampia lämmityslämpötiloja ja pidempiä lämpöliotusaikoja. Materiaali on myös jäykempi. Siksi koneesi tarvitsee parannettuja hydraulisia puristusvoimia pitääkseen putken tukevasti karan sisääntyöntövaiheen aikana.
V: Pyydä kirjallinen palvelutasosopimus (SLA) ennen ostamista. Kysy, onko heillä paikallisia agenttiverkostoja maassasi. Tarkista heidän etävianmäärityskykynsä. Varmista, että heidän PLC-järjestelmänsä tukevat Internet-pohjaista etädiagnostiikkaa. Pyydä lopuksi viitteitä muilta alueesi ostajilta ja ota heihin suoraan yhteyttä.


