

Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-07-05 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ຄວາມໄວຂອງ Extrusion ໄດ້ເພີ່ມຂຶ້ນສູງໃນທົ່ວຂະແຫນງການຜະລິດພາດສະຕິກບໍ່ດົນມານີ້. ເຄື່ອງ extruders ໃຫມ່ຍູ້ວັດຖຸດິບໃນອັດຕາການບັນທຶກ. ຢ່າງໃດກໍຕາມ, ຂະບວນການລະຄັງລົງລຸ່ມມັກຈະເຮັດຫນ້າທີ່ເປັນຄໍຂອດຕົ້ນຕໍ. ມັນຈຳກັດການຜະລິດທັງໝົດຂອງໂຮງງານຂອງທ່ານຢ່າງຮ້າຍແຮງ. ຜູ້ຜະລິດປະເຊີນກັບຄວາມລ່າຊ້າທີ່ຫນ້າເສົ້າໃຈໃນເວລາທີ່ socketing ບໍ່ສາມາດຮັກສາຈັງຫວະກັບການ extrusion. ທ່ານອາດຈະຄິດວ່າການທົດແທນເສັ້ນສໍາເລັດຮູບແມ່ນມີຄວາມຈໍາເປັນເພື່ອແກ້ໄຂບັນຫານີ້. ໂຊກດີ, ການອັບເກຣດການຕິດຕັ້ງແບບເກົ່າຂອງເຈົ້າພິສູດໃຫ້ເຫັນຄ່າໃຊ້ຈ່າຍຫຼາຍ. ມັນ elegantly ຂົວຊ່ອງຫວ່າງລະຫວ່າງ extrusion ໄວແລະການສໍາເລັດຮູບທໍ່ສຸດທ້າຍ.
ຄູ່ມືນີ້ເຮັດໃຫ້ຜູ້ຈັດການໂຮງງານແລະນັກລົງທຶນມີກອບການປະເມີນຜົນທີ່ເຄັ່ງຄັດ. ທ່ານຈະຄົ້ນພົບວິທີການເລືອກອຸປະກອນທີ່ມີຜົນຕອບແທນສູງສໍາລັບສະຖານທີ່ຂອງທ່ານ. ພວກເຮົາເປີດເຜີຍວິທີການກໍານົດການຍົກລະດັບເຄື່ອງຈັກທີ່ຖືກຕ້ອງເພື່ອໃຫ້ກົງກັບຜົນຜະລິດຄວາມໄວສູງ. ນອກຈາກນັ້ນ, ພວກເຮົາອະທິບາຍວິທີການຊອກຫາຄູ່ຮ່ວມງານການຜະລິດທົ່ວໂລກທີ່ເຫມາະສົມ. ອ່ານຕໍ່ໄປເພື່ອຊ່ຽວຊານການຍົກລະດັບຍຸດທະສາດທີ່ຈໍາເປັນເພື່ອຂະຫຍາຍການດໍາເນີນງານຂອງທ່ານຢ່າງປອດໄພແລະກໍາໄລ.
ການຍົກລະດັບເປັນ servo-driven, ເຄື່ອງ belling ຫຼາຍເຕົາອົບສາມາດ synchronize ຂະບວນການລຸ່ມນ້ໍາທີ່ມີສາຍ extrusion ຄວາມໄວສູງ, ກໍາຈັດການຊັກຊ້າຂອງວົງຈອນ.
ການປະສົມປະສານ ເຄື່ອງກະດິ່ງທີ່ປະຫຍັດພະລັງງານ ຫຼຸດຜ່ອນການສູນເສຍຄວາມຮ້ອນແລະຫຼຸດລົງຄ່າໃຊ້ຈ່າຍທັງຫມົດຂອງການເປັນເຈົ້າຂອງ (TCO) ໃນໄລຍະຂອບເຂດການດໍາເນີນງານ 3-5 ປີ.
ການຈັດຫາຈາກ ຜູ້ຜະລິດເຄື່ອງ belling ທີ່ດີທີ່ສຸດຂອງຈີນ (ຈຸດສຸມໃສ່ທໍ່ PVC ) ຮຽກຮ້ອງໃຫ້ມີການທົດສອບການຍອມຮັບຈາກໂຮງງານຢ່າງເຂັ້ມງວດ (FAT), ການຈັດຫາອົງປະກອບທີ່ໄດ້ຮັບການຢັ້ງຢືນ (ຕົວຢ່າງ, Siemens / Schneider PLCs), ແລະຂໍ້ຕົກລົງລະດັບການບໍລິການຫລັງການຂາຍທີ່ໂປ່ງໃສ (SLAs).
ຄວາມເຂົ້າກັນໄດ້ຂອງລະບົບແມ່ນສໍາຄັນ: PVC ແລະ CPVC ຕ້ອງການຄວາມຮ້ອນແລະຄວາມເຢັນທີ່ແຕກຕ່າງກັນ, ຮຽກຮ້ອງໃຫ້ມີສະຖານີລະຄັງແບບໂມດູນທີ່ສາມາດປັບໄດ້.
ອຸປະກອນທີ່ລ້າສະໄຫມສ້າງຄວາມເຈັບຫົວໃນການດໍາເນີນງານທີ່ຮ້າຍແຮງຢູ່ໃນພື້ນໂຮງງານ. ມັນນໍາໄປສູ່ຄວາມບໍ່ສອດຄ່ອງຂອງຄວາມຮ້ອນໃນທົ່ວເຕົ້າສຽບທໍ່. ທ່ານຈະເຫັນອັດຕາການຂູດທີ່ສູງຂຶ້ນເນື່ອງຈາກຂໍ້ຕໍ່ທີ່ຜິດປົກກະຕິ. ຜູ້ປະກອບການປະເຊີນກັບການບັງຄັບ extruder ຊ້າລົງປະຈໍາວັນ. ພວກເຂົາຕ້ອງເລັ່ງຄວາມໄວການຜະລິດເພື່ອໃຫ້ຫນ່ວຍງານເກົ່າສາມາດຈັບໄດ້. ນີ້ທໍາລາຍປະສິດທິພາບຂອງໂຮງງານໂດຍລວມຂອງທ່ານ. ມັນຍັງປ້ອງກັນບໍ່ໃຫ້ທ່ານເພີ່ມການລົງທຶນ extruder ເບື້ອງຕົ້ນຂອງທ່ານໃຫ້ສູງສຸດ.
ການຍົກລະດັບຂອງທ່ານ ເຄື່ອງ belling ທໍ່ພາດສະຕິກ ແກ້ໄຂບັນຫາຫຼັກເຫຼົ່ານີ້ທັນທີ. ການຍົກລະດັບທີ່ປະສົບຜົນສໍາເລັດມີລັກສະນະແນວໃດ? ທໍາອິດ, ທ່ານກົງກັບຄວາມໄວເສັ້ນ extruder ຢ່າງສົມບູນ. ຖ້າສາຍຂອງທ່ານແລ່ນຢູ່ທີ່ 15 ແມັດຕໍ່ນາທີ, ຫນ່ວຍລົງນ້ໍາຕ້ອງດໍາເນີນການໃນອັດຕາທີ່ແນ່ນອນນັ້ນ. ອັນທີສອງ, ທ່ານບັນລຸອັດຕາຂໍ້ບົກພ່ອງຕ່ໍາກວ່າ 1% ໃນທຸກໆຂໍ້ຕໍ່ເຕົ້າສຽບ. ການໃຫ້ຄວາມຮ້ອນທີ່ຊັດເຈນແລະກອບເປັນຈໍານວນຮັບປະກັນຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບທີ່ສອດຄ່ອງ.
ພິຈາລະນາຄ່າໃຊ້ຈ່າຍໂອກາດອັນໃຫຍ່ຫຼວງຂອງການບໍ່ເຮັດຫຍັງເລີຍ. ການແຊກແຊງດ້ວຍມືເຮັດໃຫ້ຊັບພະຍາກອນຂອງໂຮງງານຫຼຸດລົງຢ່າງໄວວາ. ຂະບວນການເຄິ່ງອັດຕະໂນມັດຮຽກຮ້ອງໃຫ້ມີຄວາມສົນໃຈຂອງຜູ້ປະຕິບັດງານຢ່າງຕໍ່ເນື່ອງ. ເຈົ້າຕ້ອງໃຊ້ແຮງງານໜັກຢ່າງຕໍ່ເນື່ອງ. ທ່ານຍັງແນະນໍາຄວາມສ່ຽງຕໍ່ການປະຕິບັດຕາມຄວາມປອດໄພທີ່ຮ້າຍແຮງ. ຜູ້ປະກອບການຈັດການພາດສະຕິກຮ້ອນແລະເຄື່ອງຈັກຫນັກດ້ວຍຕົນເອງ. ຂີ້ເຫຍື່ອວັດສະດຸ piles ຈາກການສ້າງເຕົ້າສຽບທີ່ບໍ່ເຫມາະສົມ. ທຸກໆທໍ່ທີ່ບົກພ່ອງກິນໂດຍກົງເຂົ້າໄປໃນອັດຕາກໍາໄລຂອງທ່ານ. ການຍົກລະດັບອັດສະລິຍະລົບລ້າງຄ່າໃຊ້ຈ່າຍທີ່ເຊື່ອງໄວ້ເຫຼົ່ານີ້ທັງຫມົດ.
ການປະຕິບັດທີ່ດີທີ່ສຸດ: ກວດສອບອັດຕາການຂູດປະຈຸບັນຂອງເຈົ້າກ່ອນທີ່ຈະຊື້ອຸປະກອນໃຫມ່. ທ່ານຕ້ອງການຂໍ້ມູນພື້ນຖານເພື່ອວັດແທກການປັບປຸງໃນອະນາຄົດຢ່າງຖືກຕ້ອງ.
ຄວາມຜິດພາດທົ່ວໄປ: ການຊື້ເຄື່ອງຈັດອັນດັບແນ່ນອນສໍາລັບຄວາມໄວໃນປະຈຸບັນຂອງທ່ານ. ສະເຫມີຊື້ອຸປະກອນທີ່ສາມາດຈັດການຄວາມໄວໄວຂຶ້ນ 20%. ອະນາຄົດນີ້ຈະພິສູດສາຍການຜະລິດຂອງເຈົ້າ.
ທ່ານຕ້ອງໄດ້ຮຽກຮ້ອງໃຫ້ມີການຍົກລະດັບດ້ານວິຊາການສະເພາະໃນອຸປະກອນທີ່ທັນສະໄຫມ specs. ແບ່ງເຫຼົ່ານີ້ອອກເປັນສີ່ປະເພດການແກ້ໄຂຫຼັກ. ແຕ່ລະປະເພດແກ້ໄຂຄໍຂອດການຜະລິດສະເພາະໃດຫນຶ່ງ.
ເຄື່ອງເກົ່າແກ່ແມ່ນອີງໃສ່ການຕິດຕັ້ງເຕົາອົບດຽວ. ທ່ານຄວນປ່ຽນໄປໃຊ້ລະບົບຄວາມຮ້ອນອິນຟາເລດສອງເທົ່າ ຫຼືສາມເຕົາ. ເຕົາອົບຫຼາຍໜ່ວຍໃຫ້ຄວາມອ່ອນໄວ, ເປັນເອກະພາບ. ພວກເຂົາປ້ອງກັນການເຊື່ອມໂຊມຂອງວັດສະດຸຢ່າງມີປະສິດທິພາບ. ທໍ່ດູດຄວາມຮ້ອນຄ່ອຍໆຜ່ານຂັ້ນຕອນທີ່ແຕກຕ່າງກັນ. ນີ້ກໍາຈັດການເຜົາໄຫມ້ພື້ນຜິວໃນຂະນະທີ່ຮັບປະກັນຄວາມຍືດຫຍຸ່ນຂອງແກນເລິກ. ທ່ານໄດ້ຮັບສະຖານະການ melt ເປັນທີ່ສົມບູນແບບກ່ອນທີ່ຈະເລີ່ມຕົ້ນການສ້າງຕັ້ງຂຶ້ນ.
ຈັດລໍາດັບຄວາມສໍາຄັນຂອງອັດຕະໂນມັດແລະການຄວບຄຸມຄວາມແມ່ນຍໍາ. ຂັ້ນສູງ ເຄື່ອງ belling ອັດຕະໂນມັດ ໃຊ້ servo-motor traction ກ້າວຫນ້າ. ມໍເຕີເຊີໂວສົ່ງມອບຕໍາແຫນ່ງກົນຈັກທີ່ແນ່ນອນ. ກົນໄກເຕົ້າສຽບໄຮໂດຼລິກທີ່ຄວບຄຸມໂດຍ PLC ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບທີ່ແນ່ນອນ. ມັນ pushes mandrel ກອບເປັນຈໍານວນເຂົ້າໄປໃນທໍ່ຄວາມຮ້ອນ flawlessly. ທ່ານໄດ້ຮັບເຕົ້າຮັບທີ່ຄືກັນທຸກຄັ້ງ. ມັນກໍາຈັດຄວາມຜິດພາດຂອງມະນຸດຢ່າງສົມບູນ.
ບັງຄັບໃຫ້ປະສິດທິພາບຄວາມເຢັນດີກວ່າ. ການກອບເປັນຈໍານວນໄວຫມາຍຄວາມວ່າບໍ່ມີຫຍັງຖ້າຄວາມເຢັນໃຊ້ເວລາດົນເກີນໄປ. ປະສົມປະສານລະບົບບັງຄັບອາກາດທີ່ມີຄວາມໄວສູງ. ດີກວ່າ, ໃຊ້ເສື້ອກັນໜາວທີ່ເຮັດດ້ວຍນໍ້າເຢັນ. ລະບົບເຫຼົ່ານີ້ເຮັດໃຫ້ເຕົ້າສຽບແຂງທັນທີ. ພວກເຂົາຫຼຸດຜ່ອນເວລາວົງຈອນໂດຍລວມຢ່າງຫຼວງຫຼາຍ. ການແຂງຕົວໄວປ້ອງກັນບໍ່ໃຫ້ເກີດການຫົດຕົວ. ມັນລັອກຢູ່ໃນຂະຫນາດທີ່ຖືກຕ້ອງຢ່າງຖາວອນ.
ເນັ້ນໜັກໃສ່ຄວາມຍືນຍົງ. ອັນ ເຄື່ອງກະດິ່ງປະຫຍັດພະລັງງານ ມີຫ້ອງລະບາຍຄວາມຮ້ອນທີ່ມີ insulated ຫຼາຍ. ຫ້ອງເຫຼົ່ານີ້ໃຊ້ວັດສະດຸເສັ້ນໄຍເຊລາມິກຫນາ. ພວກມັນຈັບຄວາມຮ້ອນໄດ້ຢ່າງມີປະສິດທິພາບພາຍໃນເຕົາອົບ. ພວກເຂົາຕັດການບໍລິໂພກກິໂລວັດຊົ່ວໂມງຕໍ່ທໍ່ຢ່າງຫຼວງຫຼາຍ. ທ່ານປະຫຍັດເງິນໃນຂະນະທີ່ປະຕິບັດຕາມມາດຕະຖານການຜະລິດສີຂຽວທີ່ເຂັ້ມງວດ.
ທົບທວນຕາຕະລາງການປຽບທຽບຂ້າງລຸ່ມນີ້ເພື່ອເຂົ້າໃຈການປ່ຽນແປງທາງດ້ານເຕັກໂນໂລຢີ.
ພື້ນທີ່ເຕັກໂນໂລຢີ |
ມາດຕະຖານອຸປະກອນມໍລະດົກ |
ການຍົກລະດັບອຸປະກອນທີ່ທັນສະໄຫມ |
|---|---|---|
ລະບົບຄວາມຮ້ອນ |
ເຕົາອົບດຽວ |
ການຕິດຕາມອິນຟາເລດຫຼາຍເຕົາ |
ການຄວບຄຸມການເຄື່ອນໄຫວ |
ກະບອກສູບລົມ |
Servo-motor traction |
ກົນໄກການເຮັດຄວາມເຢັນ |
ອາກາດລ້ອມຮອບ |
ເສື້ອກັນໜາວນ້ຳເຢັນ |
ສນວນກັນຄວາມຮ້ອນ |
ພື້ນຖານປ້ອງກັນໂລຫະ |
ການຫຸ້ມຫໍ່ເສັ້ນໄຍເຊລາມິກ |
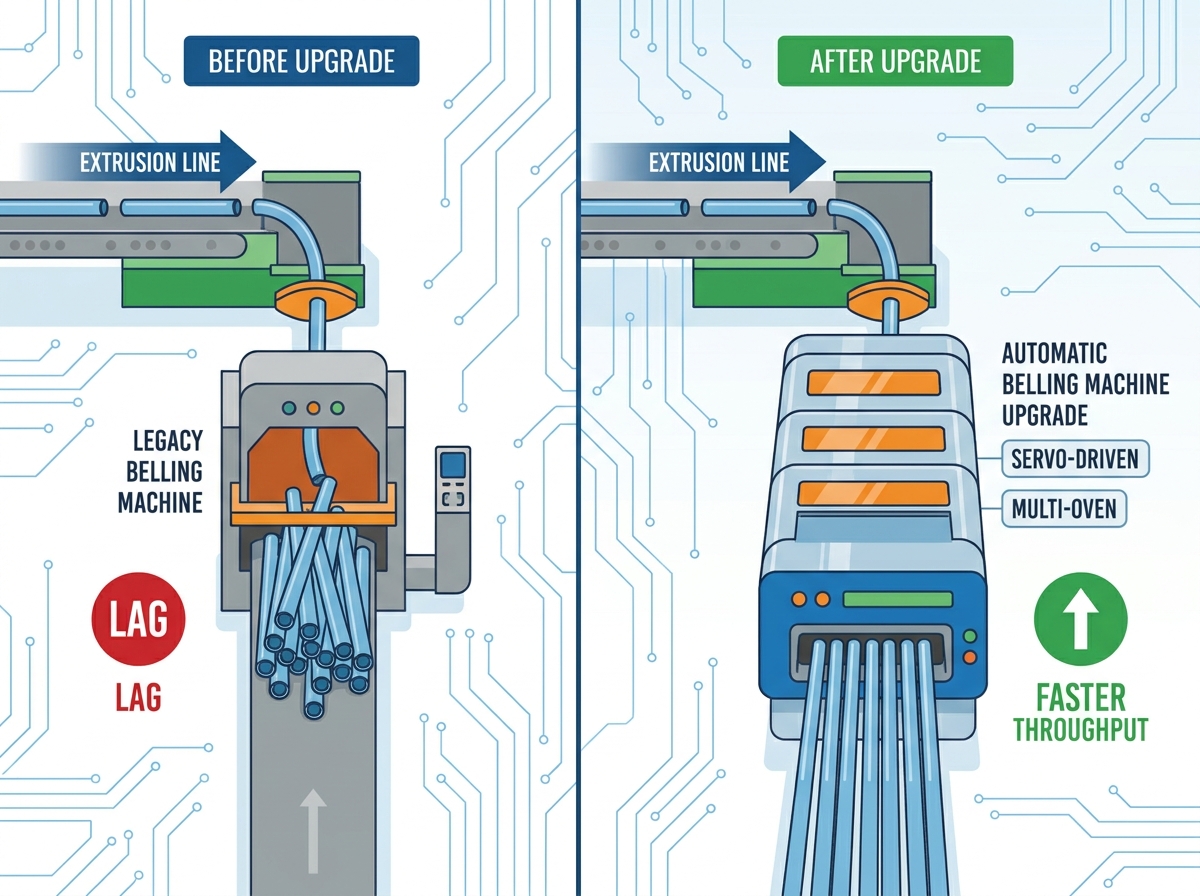
ການປັບປຸງອຸປະກອນໃຫມ່ປະຕິບັດຕົວຈິງດ້ານວິສະວະກໍາທີ່ແຕກຕ່າງກັນ. ທ່ານບໍ່ສາມາດສຽບເຄື່ອງໃໝ່ໄດ້. ປະສົມປະສານມັນເຂົ້າໄປໃນທີ່ມີຢູ່ແລ້ວ ສາຍການຜະລິດທໍ່ PVC ຮຽກຮ້ອງໃຫ້ມີການວາງແຜນຢ່າງລະມັດລະວັງ. ຄວາມສ່ຽງຕໍ່ການຈັດຕັ້ງປະຕິບັດລວມມີຂໍ້ຈໍາກັດດ້ານການຮອຍຕີນ. ທ່ານຍັງປະເຊີນກັບຄວາມຜິດພາດການໂຫຼດໄຟຟ້າ. ປະເມີນຮູບແບບຊັ້ນໂຮງງານຂອງທ່ານກ່ອນທີ່ຈະຊື້.
ການ synchronization ເທິງນ້ໍາເປັນສິ່ງສໍາຄັນທີ່ສຸດໃນລະຫວ່າງການປະສົມປະສານ. PLC ຂອງ socketing station ຕ້ອງຕິດຕໍ່ສື່ສານ seamlessly. ມັນຈໍາເປັນຕ້ອງໄດ້ສົນທະນາໂດຍກົງກັບຫນ່ວຍບໍລິການຂົນສົ່ງ extruder ຕົ້ນຕໍ. ມັນຍັງຕ້ອງ sync ກັບຫນ່ວຍງານຕັດ. ການສື່ສານນີ້ປ້ອງກັນການຕິດຂັດຂອງທໍ່ໄພພິບັດ. ຖ້າເຄື່ອງຕັດສົ່ງທໍ່ຕົ້ນ, ສະຖານີເຕົ້າສຽບຕ້ອງກຽມພ້ອມ. ເຊັນເຊີອັດສະລິຍະຕິດຕາມການເຄື່ອນໄຫວຂອງທໍ່ໃນທົ່ວສາຍ. ພວກເຂົາເຈົ້າປັບຄວາມໄວ traction ແບບເຄື່ອນໄຫວເພື່ອປ້ອງກັນການປະທະກັນ.
ຄວາມປ່ຽນແປງຂອງວັດສະດຸແນະນຳຊັ້ນວິສະວະກຳທີ່ຊັບຊ້ອນອີກອັນໜຶ່ງ. ການປຸງແຕ່ງໂພລີເມີມາດຕະຖານແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍຈາກການແລ່ນ a CPVC ທໍ່ extrusion line . CPVC ມີຄວາມທົນທານຕໍ່ອຸນຫະພູມສູງກວ່າ. ມັນສະແດງໃຫ້ເຫັນຄວາມເຂັ້ມງວດຂອງວັດສະດຸຫຼາຍກວ່າເກົ່າ. ດັ່ງນັ້ນ, ສະຖານີ socketing ຕ້ອງມີໂປຣໄຟລ໌ຄວາມຮ້ອນທີ່ສາມາດປັບແຕ່ງໄດ້. ທ່ານຕ້ອງການກໍາລັງຍຶດຫມັ້ນທີ່ເຂັ້ມແຂງເພື່ອກໍາແຫນ້ນ CPVC ແຂງ. clamps ມາດຕະຖານຈະເລື່ອນພາຍໃຕ້ຄວາມກົດດັນ. Slippage ເຮັດໃຫ້ເຕົ້າສຽບຜິດປົກກະຕິແລະອັດຕາການຂູດສູງ. ການຕັ້ງຄ່າແບບໂມດູນຊ່ວຍໃຫ້ທ່ານສາມາດສະຫຼັບໂປຣໄຟລ໌ໄດ້ຢ່າງລຽບງ່າຍລະຫວ່າງວັດສະດຸຕ່າງໆ.
ການປະຕິບັດທີ່ດີທີ່ສຸດ: ຕ້ອງການ PLCs open-protocol ເຊັ່ນ Siemens ຫຼື Allen-Bradley. ພວກເຂົາຮັບປະກັນການເຊື່ອມໂຍງທີ່ງ່າຍດາຍໃນທົ່ວຍີ່ຫໍ້ເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນຢູ່ໃນສະຖານທີ່ຂອງທ່ານ.
ຄວາມຜິດພາດທົ່ວໄປ: ບໍ່ສົນໃຈຄວາມຕ້ອງການພື້ນທີ່ພື້ນ. ລະບົບເຕົາອົບສາມຫຼ່ຽມຕ້ອງການພື້ນທີ່ເປັນເສັ້ນຫຼາຍກ່ວາຫົວເຕົາອົບແບບເກົ່າ. ສະເຫມີວັດແທກສອງຄັ້ງ.
ການປະເມີນຜູ້ສະຫນອງຢູ່ຕ່າງປະເທດຮຽກຮ້ອງໃຫ້ມີວິທີການທີ່ບໍ່ຄ່ອຍເຊື່ອງ່າຍໆ, ອີງໃສ່ຫຼັກຖານ. ໃນເວລາທີ່ shortlisting ໄດ້ ຜູ້ຜະລິດເຄື່ອງຜະລິດທໍ່ pvc ທີ່ດີທີ່ສຸດຂອງຈີນ ແມ່ນອີງໃສ່, ທ່ານຕ້ອງເບິ່ງເກີນລາຄາຕໍ່ຫນ່ວຍ. ອຸປະກອນລາຄາຖືກມັກຈະມີລາຄາຖືກກວ່າໃນໄລຍະເວລາ. ໃຊ້ກອບການປະເມີນຜົນຂອງຜູ້ຂາຍທີ່ເຄັ່ງຄັດເພື່ອປົກປ້ອງການລົງທຶນຂອງທ່ານ.
ຕ້ອງການຄວາມໂປ່ງໃສຂອງອົງປະກອບທັນທີ. ຖາມຄໍາຖາມລະອຽດກ່ຽວກັບພາກສ່ວນຫຼັກ. ນິວເມຕິກ, ເຊີໂວສ ແລະ PLC ມີແຫຼ່ງທີ່ມາທົ່ວໂລກບໍ? ທ່ານຕ້ອງການຍີ່ຫໍ້ທີ່ໄດ້ຮັບການຍອມຮັບເຊັ່ນ Siemens, Schneider, ຫຼື SMC. ແຫຼ່ງທີ່ມາທົ່ວໂລກຮັບປະກັນວ່າທ່ານສາມາດຊື້ຊິ້ນສ່ວນທົດແທນໄດ້ໃນທ້ອງຖິ່ນ. ອົງປະກອບທີ່ເປັນກຳມະສິດຈັ່ນຈັບທ່ານເຂົ້າໄປໃນການຂົນສົ່ງລະຫວ່າງປະເທດທີ່ມີລາຄາແພງເພື່ອແກ້ໄຂງ່າຍໆ.
ກວດສອບການປະຕິບັດຕາມ ແລະໂປໂຕຄອນການທົດສອບ. ຢ່າຍອມຮັບຜູ້ຜະລິດທີ່ບໍ່ມີການຢັ້ງຢືນ ISO 9001 ແລະ CE. ເຫຼົ່ານີ້ພິສູດຄວາມສາມາດການຜະລິດພື້ນຖານ. ນອກຈາກນັ້ນ, ຮຽກຮ້ອງໃຫ້ມີການທົດສອບການຍອມຮັບຈາກໂຮງງານຢ່າງເຂັ້ມງວດ (FAT). ຮ້ອງຂໍໃຫ້ມີອາຫານວິດີໂອສົດຂອງເຄື່ອງແລ່ນ. ພວກເຂົາຕ້ອງໃຊ້ຂະຫນາດທໍ່ສະເພາະຂອງເຈົ້າໃນລະຫວ່າງການທົດສອບ. ເຮັດແນວນີ້ກ່ອນທີ່ຈະຊໍາລະການຂົນສົ່ງສຸດທ້າຍ.
ແກ້ໄຂຄວາມເປັນຈິງຂອງຜູ້ນໍາເຂົ້າກ່ອນ. ປຶກສາຫາລືການພິຈາລະນາການຂົນສົ່ງໃນເບື້ອງຕົ້ນການເຈລະຈາ. ຂໍໃຫ້ມີຂະຫນາດການຂົນສົ່ງທີ່ຊັດເຈນ. ເຄື່ອງຈະເຫມາະກັບຕູ້ຄອນເທນເນີສູງ 40 ຟຸດມາດຕະຖານບໍ? ລາຍລະອຽດການສະຫນັບສະຫນູນຄະນະກໍາມະການຕິດຕັ້ງ. ພວກເຂົາເຈົ້າຈະສົ່ງວິສະວະກອນ, ຫຼືພຽງແຕ່ສະຫນອງວິດີໂອ tutorials? ໃຫ້ແນ່ໃຈວ່າເງື່ອນໄຂການບັງຄັບໃຊ້ຮັບປະກັນແມ່ນຈະແຈ້ງ. ຊີ້ແຈງວ່າໃຜເປັນຜູ້ຈ່າຍຄ່າຂົນສົ່ງຖ້າພາກສ່ວນການຮັບປະກັນລົ້ມເຫລວກ່ອນໄວອັນຄວນ.
ການປະຕິບັດຕາມຂັ້ນຕອນເຫຼົ່ານີ້ປ້ອງກັນຄວາມແປກໃຈທີ່ມີຄ່າໃຊ້ຈ່າຍ. ມັນສ້າງພື້ນຖານຄວາມໄວ້ວາງໃຈລະຫວ່າງທ່ານແລະຜູ້ຜະລິດ. ຢ່າຂ້າມໄລຍະໃດນຶ່ງຂອງຂະບວນການດຸໝັ່ນອັນເນື່ອງມາຈາກນີ້.
ຍ້າຍອອກໄປຈາກການວິເຄາະລາຍຈ່າຍທຶນລ່ວງໜ້າ (CapEx). ທ່ານຕ້ອງສຸມໃສ່ຜົນຕອບແທນທາງດ້ານການເງິນໄລຍະຍາວໃນໄລຍະຫ້າປີ. ຮູບແບບການຄິດໄລ່ທີ່ສົມບູນແບບເປີດເຜີຍມູນຄ່າທີ່ແທ້ຈິງຂອງການຍົກລະດັບ. ມັນ justifies ລາຄາຊື້ໃນເບື້ອງຕົ້ນກັບຜູ້ມີສ່ວນກ່ຽວຂ້ອງຂອງທ່ານ.
ການຄິດໄລ່ຜົນຜະລິດໃນສາມປະເພດການເງິນທີ່ແຕກຕ່າງກັນ:
ການຫຼຸດຜ່ອນແຮງງານ: ການຫັນປ່ຽນຈາກລະບົບເຄິ່ງອັດຕະໂນມັດໄປສູ່ລະບົບອັດຕະໂນມັດເຕັມຮູບແບບຈະລົບລ້າງຜູ້ປະກອບການທີ່ອຸທິດຕົນ. ທ່ານສາມາດມອບໝາຍຄົນງານເຫຼົ່ານີ້ຄືນໃໝ່ໃຫ້ກັບວຽກງານຄວບຄຸມຄຸນນະພາບທີ່ມີມູນຄ່າສູງກວ່າ. ນີ້ຈະເພີ່ມປະສິດທິພາບການໃຊ້ຈ່າຍເງິນເດືອນຂອງທ່ານ.
ການປະຫຍັດວັດສະດຸ: ເຊັນເຊີຂັ້ນສູງຫຼຸດຜ່ອນທໍ່ທີ່ຖືກປະຕິເສດຢ່າງຫຼວງຫຼາຍ. ທ່ານຢຸດເຊົາການຖິ້ມຢາງລາຄາແພງຍ້ອນເຕົ້າສຽບທີ່ຜິດປົກກະຕິ. ຄິດໄລ່ນໍ້າໜັກຂູດປັດຈຸບັນຂອງເຈົ້າ ແລະຄູນມັນດ້ວຍລາຄາວັດຖຸດິບ. ນີ້ແມ່ນຜົນກໍາໄລທີ່ບໍລິສຸດ.
ການຊົດເຊີຍພະລັງງານ: ອົງປະກອບອິນຟາເລດປະສິດທິພາບສູງໃຊ້ພະລັງງານຫນ້ອຍ. ເຕົາອົບທີ່ມີ insulated ກັບຈັບຄວາມຮ້ອນປະສິດທິຜົນ. ຄິດໄລ່ຄ່າໃຊ້ຈ່າຍກິໂລວັດຊົ່ວໂມງໃນທ້ອງຖິ່ນຕໍ່ກັບການປະຫຍັດພະລັງງານທີ່ສັນຍາໄວ້. ໃບເກັບເງິນຄ່າຜົນປະໂຫຍດຕ່ໍາປັບປຸງເສັ້ນທາງລຸ່ມຂອງທ່ານໂດຍກົງ.
ໃຊ້ຕາຕະລາງການຕັດສິນໃຈເພື່ອຊັ່ງນໍ້າໜັກຕົວເລືອກຕາມຈຸດປະສົງ. ທ່ານອາດຈະປະເຊີນກັບຄ່າໃຊ້ຈ່າຍອຸປະກອນລ່ວງຫນ້າສູງກວ່າ 20% ສໍາລັບຮູບແບບທີ່ນິຍົມ. ແນວໃດກໍ່ຕາມ, ຮູບແບບນີ້ອາດຈະເຮັດໃຫ້ຜົນຜະລິດເສັ້ນທັງຫມົດເພີ່ມຂຶ້ນ 15%. ປະລິມານການຜະລິດປະຈໍາວັນເພີ່ມຂຶ້ນຢ່າງໄວວາ amortizes ຄ່ານິຍົມເບື້ອງຕົ້ນ. ເຄື່ອງຈັກທີ່ມີລາຄາຖືກກວ່າມັກຈະຂັດຂວາງເສັ້ນ extrusion ທັງຫມົດ. ຫນ່ວຍ Premium ປົດລັອກທ່າແຮງສູງສຸດຂອງ extruder ຂອງທ່ານ. ສະເຫມີຄິດໄລ່ກໍາໄລທີ່ຜະລິດຈາກ 15% ທໍ່ຂາຍພິເສດຕໍ່ປີ. ຄະນິດສາດສະຫມໍ່າສະເຫມີມັກອັດຕະໂນມັດທີ່ນິຍົມ.
ຂະບວນການສໍາເລັດຮູບລົງລຸ່ມຄວນກໍານົດປະສິດທິພາບ, ບໍ່ຂັດຂວາງມັນ. ການຍົກລະດັບອຸປະກອນຂອງເຈົ້າກໍາຈັດຄໍຂວດການຜະລິດທີ່ຫນ້າເສົ້າໃຈທັງຫມົດ. ມັນປະສົມກົມກຽວກັບຂະບວນການຜະລິດໂດຍລວມ. ທ່ານປົດລັອກທ່າແຮງຄວາມໄວທີ່ແທ້ຈິງຂອງ extruders ທີ່ມີຢູ່ແລ້ວຂອງທ່ານ.
ແນະນໍາໃຫ້ທີມງານຈັດຊື້ຂອງທ່ານເພື່ອຈັດລໍາດັບຄວາມສໍາຄັນຂອງລັກສະນະເຄື່ອງຈັກສະເພາະ. ສຸມໃສ່ການ synchronization ເຄື່ອງຈັກເປັນຄັ້ງທໍາອິດ. ບູລິມະສິດປະສິດທິພາບພະລັງງານຢ່າງເຂັ້ມງວດຕໍ່ໄປ. ສະເຫມີຕ້ອງການເຄືອຂ່າຍສະຫນັບສະຫນູນ OEM ທີ່ເຊື່ອຖືໄດ້. ບໍ່ເຄີຍອີງໃສ່ການຕັດສິນໃຈຊື້ສຸດທ້າຍຂອງທ່ານກ່ຽວກັບລາຄາ rock-bottom ດຽວ.
ປະຕິບັດໃນມື້ນີ້ເພື່ອເພີ່ມປະສິດທິພາບຊັ້ນໂຮງງານຂອງທ່ານ. ດາວໂຫລດລາຍການກວດສອບສະເພາະມາດຕະຖານສໍາລັບທີມງານຈັດຊື້ຂອງທ່ານ. ຕິດຕໍ່ກຸ່ມວິສະວະກໍາທີ່ມີຄຸນວຸດທິສໍາລັບການກວດສອບຄວາມໄວສາຍທີ່ສົມບູນແບບ. ເລີ່ມການຜະລິດທໍ່ທີ່ມີຄຸນນະພາບສູງຂຶ້ນດ້ວຍຄວາມໄວສູງສຸດໃນປັດຈຸບັນ.
A: ເວລາຮອບວຽນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໂດຍອີງໃສ່ເສັ້ນຜ່າສູນກາງຂອງທໍ່ແລະຄວາມຫນາຂອງກໍາແພງ. ສໍາລັບທໍ່ຂະຫນາດນ້ອຍພາຍໃຕ້ 50 ມມ, ເຄື່ອງຈັກຂັ້ນສູງບັນລຸເວລາຮອບວຽນລະຫວ່າງ 8 ຫາ 15 ວິນາທີ. ສໍາລັບທໍ່ຂະຫນາດໃຫຍ່ທີ່ເຂົ້າຫາ 200mm, ຂະບວນການຕ້ອງການຄວາມຮ້ອນທີ່ເລິກເຊິ່ງ. ນີ້ຊຸກຍູ້ເວລາຮອບວຽນເຖິງ 40 ຫຼື 60 ວິນາທີ. ການຕິດຕັ້ງເຕົາອົບຫຼາຍອັນເຮັດໃຫ້ໄລຍະເວລາເຫຼົ່ານີ້ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ.
A: ບໍ່, ໂດຍທົ່ວໄປແລ້ວເຂົາເຈົ້າບໍ່ສາມາດ. ທໍ່ຝາແຂງຕ້ອງການ mandrels ຂະຫຍາຍລຽບແລະເສື້ອກັນຫນາວພາຍນອກ. ທໍ່ corrugated ຕ້ອງການກົນໄກການຍຶດທີ່ແຕກຕ່າງກັນທັງຫມົດ. ພວກເຂົາຕ້ອງການເຄື່ອງມືສ້າງພາຍໃນພິເສດເພື່ອຮັກສາໂຄງສ້າງ ribbed. ທ່ານຕ້ອງຊື້ເຄື່ອງທີ່ອຸທິດຕົນ ຫຼືຜ່ານການປ່ຽນເຄື່ອງມືອັນໃຫຍ່ຫຼວງ ແລະໃຊ້ບໍ່ໄດ້ຜົນ.
A: CPVC ມີອຸນຫະພູມການປ່ຽນແປງແກ້ວສູງກວ່າ PVC ມາດຕະຖານ. ມັນຕ້ອງການອຸນຫະພູມຄວາມຮ້ອນທີ່ສູງຂຶ້ນຢ່າງຫຼວງຫຼາຍແລະເວລາແຊ່ຄວາມຮ້ອນທີ່ຍາວກວ່າ. ອຸປະກອນການແມ່ນຍັງ rigid ຫຼາຍ. ດັ່ງນັ້ນ, ເຄື່ອງຂອງທ່ານຕ້ອງການການຍົກລະດັບການຍຶດທໍ່ໄຮໂດຼລິກເພື່ອຍຶດທໍ່ຢ່າງປອດໄພໃນໄລຍະການໃສ່ mandrel.
A: ຕ້ອງການເປັນລາຍລັກອັກສອນຂໍ້ຕົກລົງລະດັບການບໍລິການ (SLA) ກ່ອນທີ່ຈະຊື້. ຖາມວ່າເຂົາເຈົ້າມີເຄືອຂ່າຍຕົວແທນທ້ອງຖິ່ນຢູ່ໃນປະເທດຂອງເຈົ້າບໍ. ຢືນຢັນຄວາມສາມາດໃນການແກ້ໄຂບັນຫາທາງໄກຂອງພວກເຂົາ. ໃຫ້ແນ່ໃຈວ່າລະບົບ PLC ຂອງພວກເຂົາສະຫນັບສະຫນູນການວິນິດໄສທາງໄກຜ່ານອິນເຕີເນັດ. ສຸດທ້າຍ, ຂໍໃຫ້ມີການອ້າງອິງຈາກຜູ້ຊື້ອື່ນໃນພາກພື້ນຂອງທ່ານແລະຕິດຕໍ່ພວກເຂົາໂດຍກົງ.


