


最近、プラスチック製造部門全体で押出速度が急上昇しています。新しい押出機は記録的な速度で原材料を押し出します。ただし、下流のベリングプロセスが主なボトルネックとなることがよくあります。これにより、工場全体のスループットが大幅に制限されます。メーカーは、ソケットの加工が押し出しのペースに追いつかない場合、もどかしい遅延に直面しています。これを解決するには回線を完全に交換する必要があると思われるかもしれません。幸いなことに、従来のセットアップをアップグレードすると、コスト効率が大幅に向上します。高速押し出しとパイプの最終仕上げの間のギャップをエレガントに橋渡しします。
このガイドは、工場管理者と投資家に厳格な評価フレームワークを提供します。施設に高収益の機器を選択する方法がわかります。高速出力に適合する適切な機械のアップグレードを特定する方法を明らかにします。さらに、適切なグローバル製造パートナーを見つける方法についても概説します。この記事を読んで、安全かつ収益性を高めて事業を拡大するために必要な戦略的アップグレードをマスターしてください。
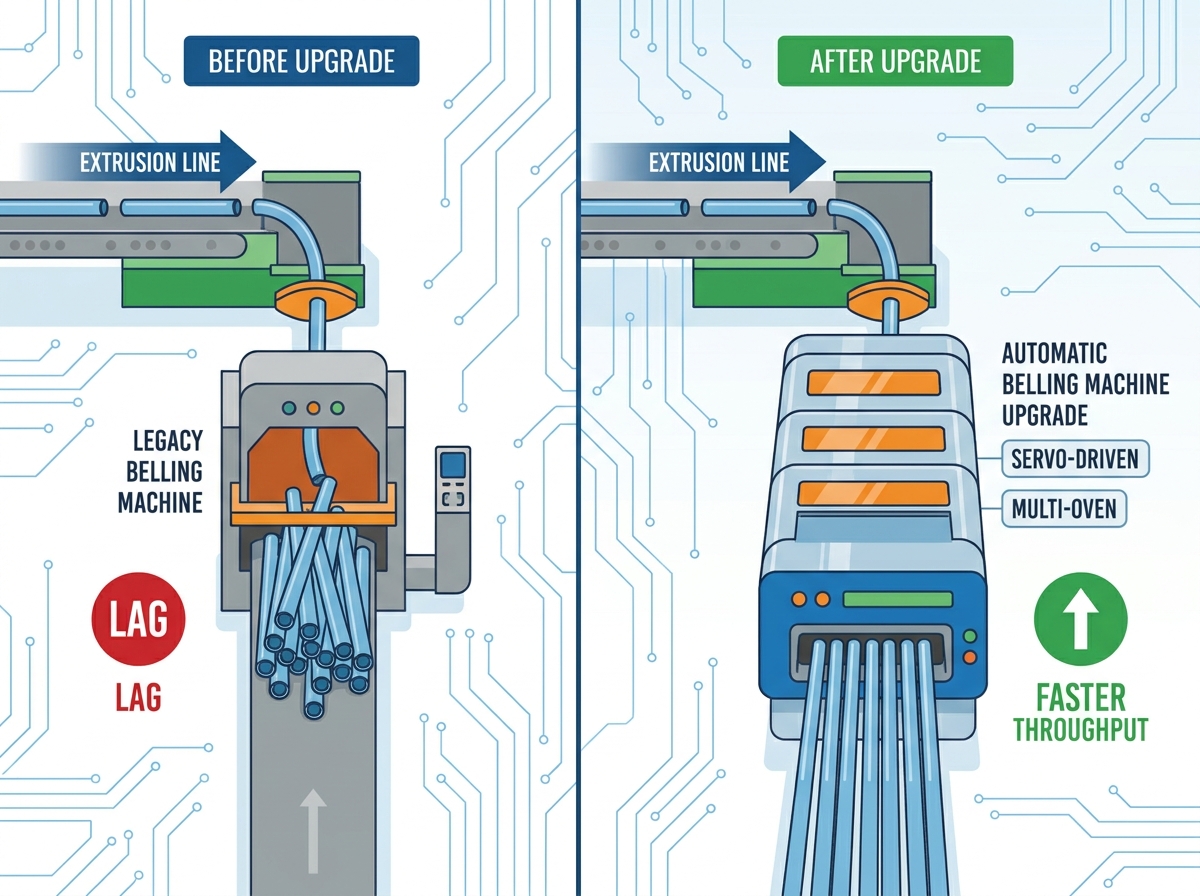
サーボ駆動のマルチオーブンベリングマシンにアップグレードすると、下流プロセスと高速押出ラインを同期できるため、サイクルタイムの遅れが解消されます。
を統合すると 省エネベリングマシン 、熱損失が削減され、3 ~ 5 年の運用期間にわたって総所有コスト (TCO) が削減されます。
から調達するには、 中国の最高のベリングマシンメーカー (PVC パイプに焦点を当てたもの) 厳格な工場受け入れテスト (FAT)、検証済みのコンポーネントの調達 (シーメンス/シュナイダー PLC など)、透明性のあるアフターサービス レベル契約 (SLA) が必要です。
システムの互換性は重要です。PVC と CPVC は異なる加熱および冷却プロファイルを必要とし、調整可能なモジュール式ベリング ステーションが必要です。
古い設備は工場現場で深刻な運用上の悩みを引き起こします。パイプソケット全体での熱の不均一につながります。接合部に欠陥があるため、スクラップ率が高くなります。オペレーターは毎日、押出機の強制的な速度低下に直面しています。古いユニットが追いつくことができるように、生産速度を抑える必要があります。これにより、工場全体の効率が損なわれます。また、押出機の初期投資を最大限に活用することもできなくなります。
アップグレード中 プラスチックパイプベリングマシンは、 これらの主要な問題を即座に解決します。成功したアップグレードはどのようなものですか?まず、押出機のライン速度を完全に一致させます。ラインが毎分 15 メートルで動作する場合、下流のユニットはその正確な速度で処理する必要があります。第 2 に、すべてのソケット接合部の欠陥率が 1% 未満を達成します。正確な加熱と成形により、一貫した寸法精度が保証されます。
何もしないことによる莫大な機会コストを考えてみましょう。手動による介入は工場のリソースを急速に消耗させます。半自動プロセスでは、オペレーターの継続的な注意が必要です。継続的に多大な労力が発生します。また、重大な安全コンプライアンスのリスクも生じます。オペレーターは熱いプラスチックや重機を手作業で扱います。不適切なソケット形成により材料廃棄物が山積みになります。パイプに欠陥があると、利益率が直接損なわれます。インテリジェントなアップグレードにより、これらの隠れたコストが完全に排除されます。
ベスト プラクティス: 新しい機器を購入する前に、現在の廃棄率を監査してください。将来の改善を正確に測定するには、ベースライン データが必要です。
よくある間違い: 現在の速度に正確に適合する評価のマシンを購入する。常に 20% 速い速度に対応できる機器を購入してください。これにより、生産ラインが将来も保証されます。
最新の機器仕様における特定の技術的アップグレードを要求する必要があります。これらを 4 つの主要なソリューション カテゴリに分類します。各カテゴリは、特定の生産ボトルネックに対処します。
従来のマシンは単一オーブンのセットアップに依存しています。ダブルまたはトリプルオーブンの赤外線加熱システムに移行する必要があります。複数のオーブンにより、迅速かつ均一な軟化が実現します。材料の劣化を効果的に防ぎます。パイプは、さまざまな段階にわたって徐々に熱を吸収します。これにより、深部の柔軟性を確保しながら、表面の焼けが解消されます。成形が始まる前に完璧な溶融状態が得られます。
自動化と精密制御を優先します。先進的な 自動ベル加工機は、 高度なサーボモーターの牽引力を利用しています。サーボモーターは正確な機械的位置決めを実現します。 PLC 制御の油圧ソケット機構により、正確な寸法精度が保証されます。成形マンドレルを加熱されたパイプに完璧に押し込みます。毎回同じソケットが得られます。人的ミスを完全に排除します。
優れた冷却効率を要求します。冷却に時間がかかりすぎると、高速成形の意味がありません。高速強制空気システムを統合します。さらに良いのは、冷水冷却ジャケットを使用することです。これらのシステムはソケットを瞬時に固定します。全体のサイクルタイムが大幅に短縮されます。急速固化により成形後の収縮を防ぎます。正しい寸法を永久に固定します。
持続可能性に重点を置きます。アン 省エネのベリングマシンは、 断熱性の高い加熱チャンバーを備えています。これらのチャンバーには厚いセラミックファイバー素材が使用されています。オーブン内に効率的に熱を閉じ込めます。パイプごとのキロワット時の消費量を大幅に削減します。厳格なグリーン製造基準を満たしながらコストを節約できます。
技術的な変化を理解するには、以下の比較表を確認してください。
テクノロジーエリア |
従来の機器規格 |
最新の設備のアップグレード |
|---|---|---|
暖房システム |
シングルオーブンコンベクション |
マルチオーブン赤外線追跡 |
モーションコントロール |
空気圧シリンダ |
サーボモーターによるトラクション |
冷却機構 |
周囲空気への暴露 |
冷水冷却ジャケット |
断熱性 |
基本的な金属シールド |
セラミックファイバーカプセル化 |
新しい機器の改造には、エンジニアリング上の特有の現実が伴います。新しいユニットを単純に接続することはできません。既存のものに統合する PVC パイプの生産ラインに は慎重な計画が必要です。導入リスクには、物理的な設置面積の制約が含まれます。また、電気負荷の調整不良にも直面します。購入する前に工場のフロアレイアウトを評価してください。
統合中は上流の同期が最も重要です。ソケット ステーションの PLC はシームレスに通信する必要があります。メインの押出機引き取りユニットと直接通信する必要があります。また、カッティングユニットと同期する必要があります。この通信により、致命的なパイプ詰まりが防止されます。カッターがパイプを早く送る場合は、ソケットステーションの準備ができている必要があります。スマートセンサーがライン全体のパイプの動きを追跡します。トラクション速度を動的に調整して衝突を防ぎます。
材料の変動により、別の複雑なエンジニアリング層が導入されます。標準ポリマーの処理は、ポリマーの実行とは大きく異なります。 CPVCパイプ押出ライン。 CPVC はより高い耐熱性を備えています。はるかに優れた材料剛性を示します。したがって、ソケットステーションはカスタマイズ可能な加熱プロファイルを備えている必要があります。硬質 CPVC をしっかりとグリップするには、強力なクランプ力が必要です。標準のクランプは圧力がかかると滑ります。滑りによりソケットが変形し、スクラップ率が高くなります。モジュール式セットアップにより、異なるマテリアル間でプロファイルをシームレスに切り替えることができます。
ベスト プラクティス: Siemens や Allen-Bradley などのオープン プロトコル PLC を要求します。これらにより、施設内のさまざまな機械ブランド間で簡単に統合できます。
よくある間違い: 床面積要件を無視する。トリプルオーブンシステムは、従来のシングルオーブンユニットよりも大幅に広い直線スペースを必要とします。必ず2回測定してください。
海外のサプライヤーを評価するには、懐疑的で証拠に基づいたアプローチが必要です。最終候補者リストに入れるとき、 最高の中国ベリング機械メーカー塩ビパイプ 工場が依存しているため、単価以外にも目を向ける必要があります。安価な機器は、時間の経過とともにコストが高くなることがよくあります。厳格なベンダー評価フレームワークを使用して投資を保護します。
コンポーネントの透明性を直ちに要求します。 コア部分について詳しく質問してください。空気圧、サーボ、PLC は世界中から調達されていますか? Siemens、Schneider、SMC などの有名なブランドが必要です。グローバルな調達により、交換部品を確実に現地で購入できます。独自のコンポーネントを使用すると、簡単な修理のために高価な国際送料がかかります。
コンプライアンスとテストプロトコルを確認します。 ISO 9001 および CE 認証のないメーカーは受け入れないでください。これらは基本的な製造能力を証明します。さらに、厳格な工場受け入れテスト (FAT) が必要です。稼働中のマシンのライブ ビデオ フィードを要求します。テスト中は特定のパイプ寸法を使用する必要があります。これは、最終的な配送料の支払いを行う前に行ってください。
輸入業者の現実に率直に対処します。 交渉の早い段階で物流上の考慮事項について話し合います。正確な配送寸法についてはお問い合わせください。この機械は標準的な 40 フィートのハイキューブ コンテナに収まりますか?設置試運転サポートについて詳しく説明します。エンジニアを派遣するのでしょうか、それともビデオチュートリアルを提供するだけでしょうか?保証施行条件が明確であることを確認してください。保証部品が早期に故障した場合の送料の負担者を明確にします。
これらの手順を実行することで、予期せぬコストの発生を防ぐことができます。それはあなたとメーカーの間に信頼の基盤を築きます。このデューデリジェンスプロセスのどの段階もスキップしないでください。
先行設備投資 (CapEx) だけを分析することから離れましょう。 5 年間にわたる長期的な財務収益に焦点を当てる必要があります。包括的な計算モデルにより、アップグレードの真の価値が明らかになります。これにより、関係者に対して最初の購入価格が正当化されます。
3 つの異なる財務カテゴリにわたるインプットを計算します。
労働力の削減: 半自動システムから全自動システムへの移行により、専任のオペレーターが不要になります。これらの作業者をより価値の高い品質管理タスクに再割り当てできます。これにより、給与支出が最適化されます。
材料の節約: 高度なセンサーにより、不合格となるパイプが大幅に減少します。ソケットが変形したために高価な樹脂を捨てる必要がなくなります。現在のスクラップ重量を計算し、それに原材料コストを掛けます。これは純粋な回収利益です。
エネルギー オフセット: 高効率の赤外線素子により、消費電力が少なくなります。断熱オーブンは熱を効果的に閉じ込めます。約束されたエネルギー節約量に対してローカルのキロワット時コストを計算します。公共料金の削減により、収益が直接向上します。
意思決定マトリックスを使用して、オプションを客観的に比較検討します。プレミアム モデルでは、20% 高い初期設備コストが発生する可能性があります。ただし、このモデルは全体のライン出力が 15% 増加する可能性があります。 1 日当たりの生産量が増加すると、初期プレミアムはすぐに償却されます。安価な機械では、押出ライン全体の速度が低下することがよくあります。プレミアムユニットは、エクストルーダーの潜在能力を最大限に引き出します。年間 15% の追加販売可能パイプから生じる利益を常に計算してください。数学的には一貫してプレミアム自動化が有利です。
下流の仕上げプロセスは効率を左右するものであり、妨げるものであってはなりません。機器をアップグレードすると、イライラする生産上のボトルネックが完全に解消されます。全体的な製造ワークフローを調和させます。既存の押出機の真の速度の可能性を解き放ちます。
特定のマシンの特性を優先するように調達チームにアドバイスしてください。まずマシンの同期に重点を置きます。次に厳格なエネルギー効率を優先します。信頼できる OEM サポート ネットワークを常に要求します。最終的な購入の決定を、最低価格のみに基づいて行わないでください。
工場現場を最適化するために今すぐ行動を起こしてください。調達チーム向けに標準化された仕様チェックリストをダウンロードしてください。包括的な回線速度の監査については、資格のあるエンジニアリング グループにお問い合わせください。今すぐ最高速度で高品質のパイプの生産を始めてください。
A: サイクル時間はパイプの直径と壁の厚さによって大きく異なります。 50 mm 未満の小さなパイプの場合、高度な機械は 8 ~ 15 秒のサイクル時間を達成します。 200mm に近い大きなパイプの場合、プロセスにはより深い加熱が必要です。これにより、サイクル時間が 40 秒または 60 秒に短縮されます。マルチオーブンをセットアップすると、これらの時間が大幅に短縮されます。
A: いいえ、通常はできません。固体壁パイプには、滑らかに拡張するマンドレルと外部冷却ジャケットが必要です。波形パイプにはまったく異なるグリップ機構が必要です。リブ構造を維持するには、特殊な内部成形ツールが必要です。専用の機械を購入するか、大規模で非現実的な工具の交換を行う必要があります。
A: CPVC は標準 PVC よりも高いガラス転移温度を持っています。かなり高い加熱温度とより長い熱浸漬時間が必要になります。素材もより硬くなりました。したがって、マンドレルの挿入段階でパイプをしっかりと保持するために、機械にはアップグレードされた油圧クランプ力が必要です。
A: 購入前に書面によるサービス レベル アグリーメント (SLA) を要求してください。あなたの国にローカルエージェントネットワークがあるかどうか尋ねてください。リモート トラブルシューティング機能を確認します。 PLC システムがインターネット ベースのリモート診断をサポートしていることを確認してください。最後に、お住まいの地域の他の購入者に紹介を依頼し、直接連絡してください。


