

Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-07-05 Izvor: stranica


Brzine ekstruzije nedavno su naglo porasle u sektoru proizvodnje plastike. Noviji ekstruderi guraju sirovinu rekordnom brzinom. Međutim, nizvodni proces zvonjenja često djeluje kao primarno usko grlo. To ozbiljno ograničava vašu ukupnu tvorničku propusnost. Proizvođači se suočavaju s frustrirajućim kašnjenjima kada utičnice ne mogu držati korak s ekstruzijom. Možda mislite da je potrebna potpuna zamjena vodova da biste to riješili. Srećom, nadogradnja naslijeđenih postavki pokazala se mnogo isplativijom. Elegantno premošćuje jaz između brze ekstruzije i konačnog završetka cijevi.
Ovaj vodič upraviteljima pogona i investitorima daje strogi okvir procjene. Otkrit ćete kako odabrati opremu s visokim povratom za svoj objekt. Otkrivamo kako prepoznati prave nadogradnje strojeva koje odgovaraju brzim rezultatima. Nadalje, opisujemo kako pronaći pravog globalnog partnera za proizvodnju. Čitajte dalje kako biste svladali strateške nadogradnje potrebne za sigurno i profitabilno skaliranje vaših operacija.
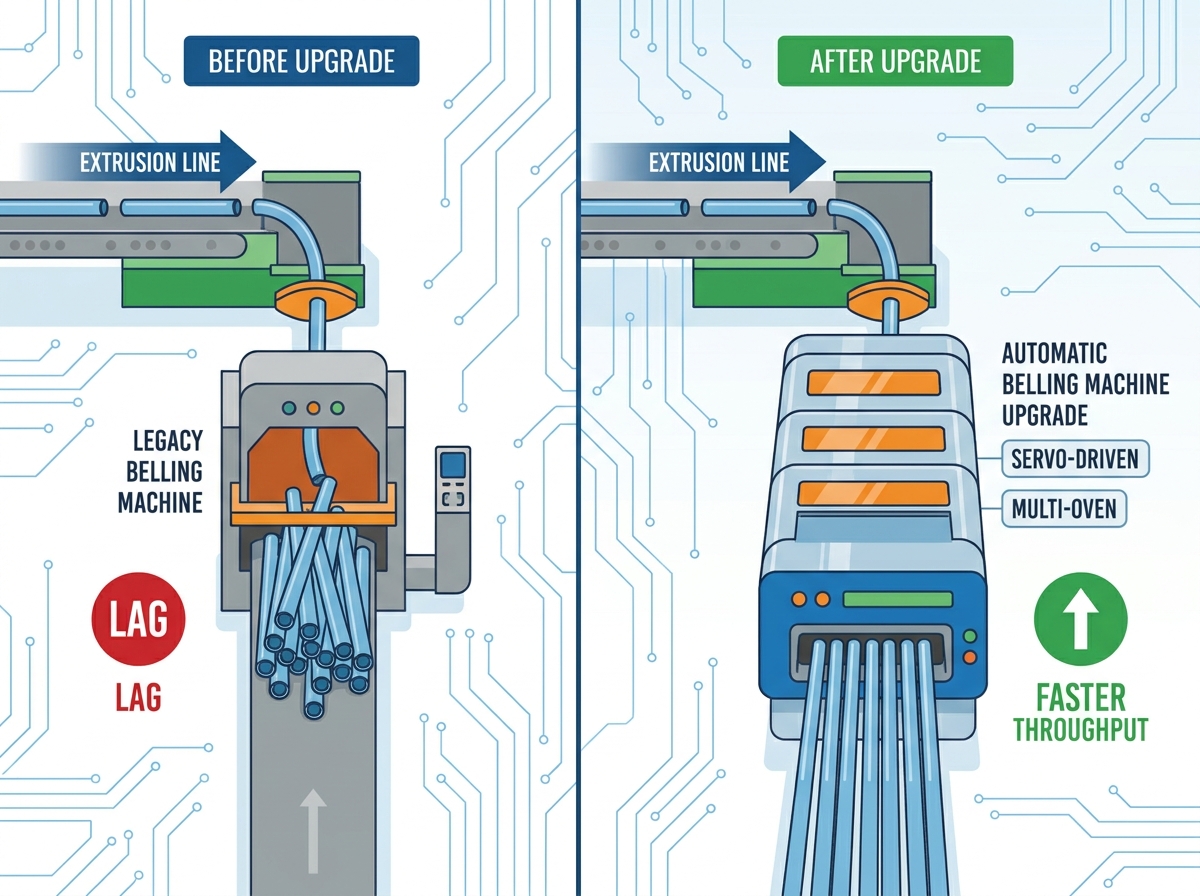
Nadogradnja na servo pokretane strojeve za zvonce s više peći može sinkronizirati nizvodne procese s ekstruzijskim linijama velike brzine, eliminirajući kašnjenje ciklusa.
Integracija stroja za zvonjenje koji štedi energiju smanjuje toplinske gubitke i snižava ukupne troškove vlasništva (TCO) tijekom 3-5 godina operativnog razdoblja.
Nabavka od najboljeg kineskog proizvođača strojeva za zvonjenje ( usmjerenost na PVC cijevi) zahtijeva stroga tvornička ispitivanja (FAT), provjerene izvore komponenti (npr. Siemens/Schneider PLC-ovi) i transparentne ugovore o razini usluge nakon prodaje (SLA).
Kompatibilnost sustava je kritična: PVC i CPVC zahtijevaju različite profile grijanja i hlađenja, zahtijevaju podesive, modularne zvonaste stanice.
Zastarjela oprema stvara teške operativne glavobolje u tvornici. To dovodi do toplinske nedosljednosti preko utičnice cijevi. Vidjet ćete veće stope otpada zbog neispravnih spojeva. Operateri se svakodnevno suočavaju s prisilnim usporavanjem ekstrudera. Moraju prigušiti proizvodne brzine samo kako bi starija jedinica mogla sustići. To uništava vašu ukupnu učinkovitost tvornice. Također vas sprječava da maksimalno iskoristite svoje početno ulaganje u ekstruder.
Nadogradnja vašeg Stroj za zvonjenje plastičnih cijevi odmah rješava te ključne probleme. Kako izgleda uspješna nadogradnja? Prvo, savršeno uskladite brzine linije ekstrudera. Ako vaš vod radi brzinom od 15 metara u minuti, nizvodna jedinica mora obrađivati točno tom brzinom. Drugo, postižete stopu kvarova ispod 1% na svim utičnicama. Precizno zagrijavanje i oblikovanje jamče dosljednu točnost dimenzija.
Uzmite u obzir ogromne oportunitetne troškove nečinjenja. Ručne intervencije brzo crpe tvorničke resurse. Poluautomatski procesi zahtijevaju stalnu pažnju operatera. Kontinuirano izlažete teškim troškovima rada. Također predstavljate ozbiljne rizike usklađenosti sa sigurnosnim propisima. Operateri ručno rukuju vrućom plastikom i teškim strojevima. Materijalni otpad se gomila zbog nepravilnog oblikovanja utičnice. Svaka neispravna cijev izravno utječe na vaše profitne marže. Inteligentna nadogradnja u potpunosti eliminira te skrivene troškove.
Najbolja praksa: provjerite svoju trenutnu stopu otpada prije kupnje nove opreme. Za točno mjerenje budućih poboljšanja potrebni su vam osnovni podaci.
Uobičajena pogreška: Kupnja stroja točno ocijenjenog za vašu trenutnu brzinu. Uvijek kupujte opremu koja može podnijeti 20% veće brzine. Ovo je dokaz budućnosti vaše proizvodne linije.
Morate zahtijevati specifične tehničke nadogradnje u specifikacijama moderne opreme. Podijelite ih u četiri osnovne kategorije rješenja. Svaka kategorija rješava određeno usko grlo u proizvodnji.
Naslijeđeni strojevi oslanjaju se na postavke s jednom pećnicom. Trebali biste prijeći na infracrvene sustave grijanja s dvostrukom ili trostrukom pećnicom. Više pećnica omogućuje brzo, ravnomjerno omekšavanje. Oni učinkovito sprječavaju degradaciju materijala. Cijev apsorbira toplinu postupno kroz različite faze. Ovo eliminira površinsko gorenje, a osigurava savitljivost duboke jezgre. Dobivate savršeno otopljeno stanje prije početka oblikovanja.
Dajte prioritet automatizaciji i preciznoj kontroli. Napredan automatski stroj za zvonjenje koristi naprednu vučnu snagu servo-motora. Servo motori omogućuju točno mehaničko pozicioniranje. PLC-kontrolirani hidraulički mehanizam za spajanje osigurava točnu točnost dimenzija. Besprijekorno gura trn za oblikovanje u zagrijanu cijev. Svaki put dobivate identične utičnice. U potpunosti uklanja ljudske pogreške.
Omogućuje vrhunsku učinkovitost hlađenja. Brzo oblikovanje ne znači ništa ako hlađenje traje predugo. Integrirajte sustave s prisilnim zračenjem velike brzine. Još bolje, koristite rashladne plašteve s hladnom vodom. Ovi sustavi trenutno učvršćuju utičnicu. Dramatično smanjuju ukupno vrijeme ciklusa. Brzo skrućivanje sprječava skupljanje nakon oblikovanja. Trajno zaključava točne dimenzije.
Usredotočite se snažno na održivost. An Stroj za zvonce koji štedi energiju ima dobro izolirane komore za grijanje. Ove komore koriste debele materijale od keramičkih vlakana. Učinkovito zadržavaju toplinu unutar pećnice. Značajno smanjuju potrošnju kilovat-sata po cijevi. Štedite novac dok ispunjavate stroge standarde zelene proizvodnje.
Pregledajte matricu usporedbe u nastavku kako biste razumjeli tehnološki pomak.
Područje tehnologije |
Standardi stare opreme |
Nadogradnja moderne opreme |
|---|---|---|
Sustav grijanja |
Konvekcija s jednom pećnicom |
Infracrveno praćenje više pećnica |
Kontrola pokreta |
Pneumatski cilindri |
Vuča servo-motora |
Mehanizam hlađenja |
Izloženost okolnom zraku |
Jastuci za hlađenje rashlađenom vodom |
Toplinska izolacija |
Osnovni metalni oklop |
Inkapsulacija od keramičkih vlakana |
Naknadna oprema nove opreme nosi različite inženjerske realnosti. Ne možete jednostavno priključiti novu jedinicu. Integrirajući ga u postojeći Linija za proizvodnju PVC cijevi zahtijeva pažljivo planiranje. Rizici implementacije uključuju ograničenja fizičkog otiska. Također se suočavate s neusklađenostima električnog opterećenja. Prije kupnje procijenite tlocrt svoje tvornice.
Uzvodna sinkronizacija je najvažnija tijekom integracije. PLC socketing stanice mora komunicirati besprijekorno. Mora komunicirati izravno s glavnom jedinicom za izvlačenje ekstrudera. Također se mora sinkronizirati s jedinicom za rezanje. Ova komunikacija sprječava katastrofalno zaglavljivanje cijevi. Ako rezač ranije pošalje cijev, stanica za naglavak mora biti spremna. Pametni senzori prate kretanje cijevi duž cijele linije. Oni dinamički prilagođavaju vučnu brzinu kako bi spriječili sudare.
Varijabilnost materijala uvodi još jedan složeni inženjerski sloj. Obrada standardnih polimera uvelike se razlikuje od rada Linija za ekstruziju CPVC cijevi . CPVC ima višu temperaturnu otpornost. Pokazuje mnogo veću krutost materijala. Stoga utičnica mora imati prilagodljive profile grijanja. Potrebne su vam snažne sile stezanja da biste čvrsto uhvatili kruti CPVC. Standardne stezaljke će skliznuti pod pritiskom. Klizanje uzrokuje deformirane utičnice i visoku stopu otpada. Modularna postavka omogućuje neprimjetno prebacivanje profila između različitih materijala.
Najbolja praksa: Zahtjevajte PLC-ove otvorenog protokola kao što su Siemens ili Allen-Bradley. Osiguravaju jednostavnu integraciju s različitim markama strojeva u vašem objektu.
Uobičajena pogreška: Zanemarivanje zahtjeva za prostorom. Sustavi s tri pećnice zahtijevaju znatno više linearnog prostora od naslijeđenih jedinica s jednom pećnicom. Uvijek mjerite dvaput.
Ocjenjivanje inozemnih dobavljača zahtijeva skeptičan pristup utemeljen na dokazima. Prilikom ulaska u uži izbor Najbolji proizvođač strojeva za zvonjenje u Kini na koji se tvornice PVC cijevi oslanjaju, morate gledati dalje od jedinične cijene. Jeftina oprema s vremenom često košta više. Koristite strogi okvir za procjenu dobavljača kako biste zaštitili svoje ulaganje.
Odmah zahtijevajte transparentnost komponenti. Postavite detaljna pitanja o ključnim dijelovima. Dobavljaju li se pneumatika, servo motori i PLC-ovi globalno? Potrebni su vam priznati brendovi kao što su Siemens, Schneider ili SMC. Globalni izvori osiguravaju da možete kupiti zamjenske dijelove lokalno. Vlasničke komponente zarobljavaju vas u skupu međunarodnu dostavu za jednostavne popravke.
Provjerite sukladnost i protokole testiranja. Ne prihvaćajte proizvođača bez certifikata ISO 9001 i CE. Oni dokazuju osnovnu sposobnost proizvodnje. Nadalje, zahtijevajte rigorozan Factory Acceptance Test (FAT). Zatražite video prijenos uživo o radu stroja. Tijekom ispitivanja moraju koristiti vaše specifične dimenzije cijevi. Učinite to prije konačne isplate pošiljke.
Unaprijed se pozabavite realnošću uvoznika. Razgovarajte o logističkim pitanjima na početku pregovora. Zatražite točne dimenzije za otpremu. Hoće li stroj stati u standardni high-cube kontejner od 40 stopa? Detaljno opišite podršku za puštanje u rad instalacije. Hoće li poslati inženjere ili samo pružiti video upute? Osigurajte da su uvjeti provedbe jamstva jasni. Pojasnite tko plaća otpremu ako jamstveni dio prerano otkaže.
Poduzimanje ovih koraka sprječava skupa iznenađenja. Gradi temelje povjerenja između vas i proizvođača. Nemojte preskočiti nijednu fazu ovog postupka dubinske analize.
Odmaknite se od analize samo početnih kapitalnih izdataka (CapEx). Morate se usredotočiti na dugoročne financijske povrate tijekom pet godina. Sveobuhvatan model izračuna otkriva pravu vrijednost nadogradnje. Vašim dionicima opravdava početnu kupovnu cijenu.
Izračunajte ulaze u tri različite financijske kategorije:
Smanjenje rada: Prijelaz s poluautomatskih na potpuno automatske sustave eliminira namjenske operatere. Ove radnike možete preraspodijeliti na zadatke kontrole kvalitete veće vrijednosti. To optimizira vašu potrošnju na plaće.
Ušteda materijala: Napredni senzori drastično smanjuju odbačene cijevi. Prestajete bacati skupu smolu zbog deformiranih utičnica. Izračunajte svoju trenutnu težinu otpada i pomnožite je s troškovima sirovina. Ovo je čista vraćena dobit.
Energy Offset: Infracrveni elementi visoke učinkovitosti troše manje energije. Izolirane pećnice učinkovito zadržavaju toplinu. Izračunajte lokalni trošak kilovat-sata u odnosu na obećane uštede energije. Niži računi za režije izravno poboljšavaju vašu zadnju liniju.
Upotrijebite matricu odluka kako biste objektivno odvagnuli mogućnosti. Mogli biste se suočiti s 20% većim početnim troškom opreme za vrhunski model. Međutim, ovaj model bi mogao dati 15% povećanja ukupnog izlaza linije. Povećani dnevni obujam proizvodnje brzo amortizira početnu premiju. Jeftiniji strojevi često guše cijelu liniju ekstruzije. Premium jedinice otključavaju maksimalni potencijal vašeg ekstrudera. Uvijek izračunajte dobit generiranu od 15% dodatnih prodajnih cijevi godišnje. Matematika dosljedno daje prednost vrhunskoj automatizaciji.
Nizvodni proces dorade trebao bi diktirati učinkovitost, a ne ometati je. Nadogradnja vaše opreme u potpunosti uklanja frustrirajuća uska grla u proizvodnji. Usklađuje cjelokupni tijek proizvodnje. Otključavate pravi potencijal brzine svojih postojećih ekstrudera.
Savjetujte svoj tim za nabavu da da prioritet određenim karakteristikama stroja. Prvo se snažno usredotočite na sinkronizaciju stroja. Sljedeći prioritet je striktna energetska učinkovitost. Uvijek zahtijevajte pouzdane OEM mreže podrške. Nikada ne temeljite svoju konačnu odluku o kupnji samo na najnižoj cijeni.
Poduzmite akciju već danas kako biste optimizirali svoju tvornicu. Preuzmite popis standardiziranih specifikacija za svoj tim za nabavu. Kontaktirajte kvalificiranu inženjersku grupu za sveobuhvatnu reviziju brzine linije. Odmah počnite proizvoditi kvalitetnije cijevi pri maksimalnim brzinama.
O: Vremena ciklusa značajno variraju ovisno o promjeru cijevi i debljini stijenke. Za male cijevi ispod 50 mm, napredni strojevi postižu vrijeme ciklusa između 8 i 15 sekundi. Za veće cijevi koje se približavaju 200 mm, proces zahtijeva dublje zagrijavanje. Ovo povećava vrijeme ciklusa na 40 ili 60 sekundi. Postavke s više pećnica značajno smanjuju ta trajanja.
O: Ne, uglavnom ne mogu. Cijevi s punom stijenkom zahtijevaju glatke ekspandirajuće igle i vanjske rashladne plašteve. Valovite cijevi zahtijevaju potpuno drugačije mehanizme zahvata. Potrebni su im specijalizirani alati za unutarnje oblikovanje kako bi se očuvala rebrasta struktura. Morate kupiti namjenske strojeve ili se podvrgnuti velikim, nepraktičnim promjenama alata.
O: CPVC ima višu temperaturu staklenog prijelaza od standardnog PVC-a. Zahtijeva znatno više temperature zagrijavanja i duže vrijeme toplinskog namakanja. Materijal je također čvršći. Stoga, vaš stroj treba poboljšati hidrauličke sile stezanja kako bi sigurno držao cijev tijekom faze umetanja igle.
O: Prije kupnje zahtijevajte pismeni Ugovor o razini usluge (SLA). Pitajte imaju li lokalne agentske mreže u vašoj zemlji. Provjerite njihove mogućnosti daljinskog rješavanja problema. Pobrinite se da njihovi PLC sustavi podržavaju internetsku daljinsku dijagnostiku. Na kraju, zatražite preporuke od drugih kupaca u vašoj regiji i kontaktirajte ih izravno.


