

Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-07-05 Päritolu: Sait


Ekstrusioonikiirused on viimasel ajal plastitootmissektoris hüppeliselt tõusnud. Uuemad ekstruuderid suruvad toorainet rekordkiirusel. Siiski toimib allavoolu kellatamisprotsess sageli esmase kitsaskohana. See piirab tõsiselt teie tehase üldist läbilaskevõimet. Tootjad seisavad silmitsi masendavate viivitustega, kui pistikupesa ei suuda väljapressimisega sammu pidada. Võib arvata, et selle lahendamiseks on vaja liini täielikku väljavahetamist. Õnneks osutub pärandseadistuse uuendamine palju kulutõhusamaks. See ületab elegantselt lõhe kiire väljapressimise ja toru lõpliku viimistluse vahel.
See juhend annab tehaste juhtidele ja investoritele range hindamisraamistiku. Saate teada, kuidas valida oma rajatise jaoks kõrge tootlikkusega seadmeid. Näitame, kuidas tuvastada õigeid masinavärskendusi, et need sobiksid kiirete väljunditega. Lisaks kirjeldame, kuidas leida õige globaalne tootmispartner. Lugege edasi, et omandada strateegilised uuendused, mis on vajalikud teie tegevuse ohutuks ja kasumlikuks skaleerimiseks.
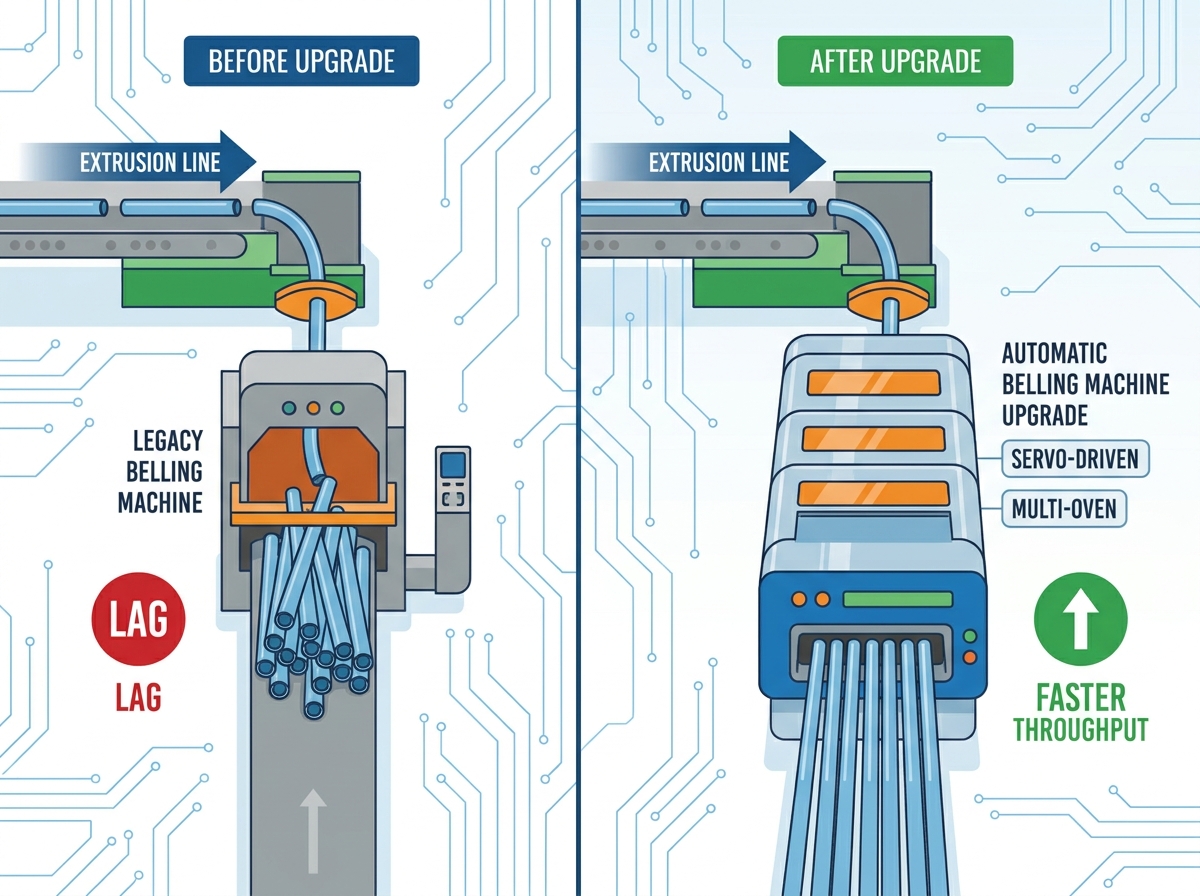
Üleminek servoajamiga mitme ahjuga küpsetusmasinatele võib sünkroonida allavoolu protsesse kiirete ekstrusiooniliinidega, kõrvaldades tsükliaja viivituse.
integreerimine Energiasäästliku kellutamismasina vähendab soojuskadusid ja alandab kogukulu (TCO) 3–5-aastase tööperioodi jooksul.
hankimine (PVC toru Hiina parimalt kellutamismasinate tootjalt fookus) nõuab ranget tehase vastuvõtutestimist (FAT), kontrollitud komponentide hankimist (nt Siemensi/Schneideri PLC-d) ja läbipaistvaid müügijärgseid teenindustaseme lepinguid (SLA).
Süsteemi ühilduvus on kriitilise tähtsusega: PVC ja CPVC nõuavad erinevaid kütte- ja jahutusprofiile ning nõudlikke reguleeritavaid modulaarseid kellutamisjaamu.
Vananenud seadmed tekitavad tehasepõrandale tõsist operatiivpeavalu. See toob kaasa termilise ebaühtluse kogu toru pesas. Defektsete liigendite tõttu näete suuremat praagi määra. Operaatorid seisavad iga päev silmitsi ekstruuderi sunnitud aeglustumisega. Nad peavad tootmiskiirust reguleerima, et vanem seade jõuaks järele jõuda. See rikub teie tehase üldist tõhusust. Samuti takistab see teil oma esialgset ekstruuderiinvesteeringut maksimeerimast.
Uuendad oma plasttorude kellaseade lahendab need põhiprobleemid kohe. Kuidas näeb välja edukas versiooniuuendus? Esiteks sobitate ideaalselt ekstruuderi liini kiirused. Kui teie liin töötab kiirusega 15 meetrit minutis, peab allavoolu üksus töötlema täpselt selle kiirusega. Teiseks saavutate kõigi pesaühenduste defektide määra alla 1%. Täpne kuumutamine ja vormimine tagavad ühtlase mõõtmete täpsuse.
Mõelge mittemillegi tegemise tohutule alternatiivkulule. Manuaalsed sekkumised kulutavad tehase ressursse kiiresti. Poolautomaatsed protsessid nõuavad operaatori pidevat tähelepanu. Te kannate pidevalt rasket tööd. Samuti tekitate tõsiseid ohutusnõuete järgimise riske. Operaatorid käitlevad kuuma plasti ja raskeid masinaid käsitsi. Materjalijäätmed kuhjuvad valest pesa moodustamisest. Iga defektne toru sööb otse teie kasumimarginaali. Arukas uuendus kõrvaldab need varjatud kulud täielikult.
Parim tava: enne uue seadme ostmist kontrollige oma praegust praagi määra. Tulevaste täiustuste täpseks mõõtmiseks vajate lähteandmeid.
Levinud viga: ostke masina, mis on hinnatud täpselt teie praeguse kiiruse jaoks. Ostke alati varustus, mis suudab taluda 20% suuremat kiirust. See tagab teie tootmisliini tulevikukindlaks.
Peate nõudma kaasaegsete seadmete spetsifikatsioonide spetsiifilisi tehnilisi uuendusi. Jaotage need nelja põhilahenduste kategooriasse. Iga kategooria käsitleb konkreetset tootmise kitsaskohta.
Pärandmasinad põhinevad ühe ahju seadistustel. Peaksite üle minema kahe või kolme ahjuga infrapunaküttesüsteemidele. Mitmed ahjud tagavad kiire ja ühtlase pehmenemise. Need takistavad tõhusalt materjali lagunemist. Toru neelab soojust järk-järgult erinevatel etappidel. See välistab pinna põlemise, tagades samal ajal südamiku sügava painduvuse. Enne vormimise algust saavutate täiusliku sulamisoleku.
Eelistage automatiseerimist ja täppisjuhtimist. Täiustatud automaatne kellutamismasin kasutab täiustatud servomootori veojõudu. Servomootorid tagavad täpse mehaanilise positsioneerimise. PLC-ga juhitav hüdrauliline pistikupesa mehhanism tagab täpse mõõtmete täpsuse. See surub vormimissüdamiku veatult soojendatavasse torusse. Saate iga kord identsed pistikupesad. See eemaldab täielikult inimlikud vead.
Nõuab suurepärast jahutustõhusust. Kiire vormimine ei tähenda midagi, kui jahutamine võtab liiga kaua aega. Integreerige suure kiirusega sundõhusüsteemid. Veelgi parem, kasutage jahutatud veega jahutussärke. Need süsteemid tugevdavad pistikupesa koheselt. Need vähendavad märkimisväärselt üldist tsükli aega. Kiire tahkumine hoiab ära vormimisjärgse kokkutõmbumise. See lukustub püsivalt õigetesse mõõtmetesse.
Keskenduge suuresti jätkusuutlikkusele. An energiasäästlikul kellutamismasinal on tugevalt isoleeritud küttekambrid. Nendes kambrites kasutatakse paksu keraamilisi kiudmaterjale. Need hoiavad ahjus soojust tõhusalt kinni. Need vähendavad märkimisväärselt kilovatt-tunni tarbimist toru kohta. Säästate raha, täites samal ajal rangeid keskkonnahoidliku tootmise standardeid.
Tehnoloogilise nihke mõistmiseks vaadake allolevat võrdlusmaatriksit.
Tehnoloogiapiirkond |
Pärandvarustuse standardid |
Kaasaegsed seadmete uuendused |
|---|---|---|
Küttesüsteem |
Ühe ahju konvektsioon |
Mitme ahju infrapuna jälgimine |
Liikumisjuhtimine |
Pneumaatilised silindrid |
Servomootori veojõud |
Jahutusmehhanism |
Kokkupuude välisõhuga |
Jahutusjoped jahutusvesi |
Soojusisolatsioon |
Põhiline metallist varjestus |
Keraamilisest kiust kapseldamine |
Uute seadmete tagantjärele paigaldamine toob endaga kaasa erineva inseneri tegelikkuse. Te ei saa lihtsalt uut seadet ühendada. Selle integreerimine olemasolevasse PVC torude tootmisliin nõuab hoolikat planeerimist. Rakendusriskid hõlmavad füüsilise jalajälje piiranguid. Samuti seisate silmitsi elektriliste koormuse kõrvalekalletega. Enne ostmist hinnake oma tehase põranda paigutust.
Integreerimise ajal on kõige olulisem ülesvoolu sünkroonimine. Pistikupesa jaama PLC peab suhtlema sujuvalt. See peab rääkima otse peamise ekstruuderi väljatõmbeseadmega. See peab sünkroonima ka lõikeseadmega. See side hoiab ära torude katastroofilise kinnikiilumise. Kui lõikur saadab toru varakult, peab pistikupesa valmis olema. Nutikad andurid jälgivad torude liikumist kogu liini ulatuses. Need reguleerivad veokiirust dünaamiliselt, et vältida kokkupõrkeid.
Materjali varieeruvus toob kaasa veel ühe keeruka insenerikihi. Standardsete polümeeride töötlemine erineb suuresti a CPVC toru ekstrusiooniliin . CPVC-l on kõrgem temperatuurikindlus. Sellel on palju suurem materjali jäikus. Seetõttu peavad pistikupesajaamal olema kohandatavad kütteprofiilid. Jäiga CPVC tugevaks haaramiseks vajate tugevaid kinnitusjõude. Tavalised klambrid libisevad rõhu all. Libisemine põhjustab deformeerunud pistikupesasid ja suure praagi määra. Modulaarne seadistus võimaldab teil profiile sujuvalt erinevate materjalide vahel vahetada.
Parim tava: nõudke avatud protokolliga PLC-sid, nagu Siemens või Allen-Bradley. Need tagavad teie rajatise erinevate masinamarkide hõlpsa integreerimise.
Levinud viga: põrandapinna nõuete eiramine. Kolmekordse ahjuga süsteemid nõuavad oluliselt rohkem lineaarset ruumi kui vanad ühe ahjuga seadmed. Mõõtke alati kaks korda.
Välismaiste tarnijate hindamine nõuab skeptilist, tõenditel põhinevat lähenemist. Kui lisate nimekirja parimad Hiina kellutamismasinate tootjad, kellele PVC-torude tehased tuginevad, peate vaatama kaugemale ühikuhinnast. Odavad seadmed maksavad sageli aja jooksul rohkem. Kasutage oma investeeringu kaitsmiseks ranget hankija hindamisraamistikku.
Nõudke komponentide läbipaistvust kohe. Esitage üksikasjalikke küsimusi põhiosade kohta. Kas pneumaatika, servod ja PLC-d on pärit ülemaailmselt? Teil on vaja tunnustatud kaubamärke, nagu Siemens, Schneider või SMC. Globaalne hankimine tagab, et saate varuosasid osta kohapeal. Patenditud komponendid tõmbavad teid lihtsate paranduste jaoks kallite rahvusvaheliste tarnete kätte.
Kontrollige vastavust ja testimisprotokolle. Ärge aktsepteerige tootjaid, kellel pole ISO 9001 ja CE sertifikaate. Need tõendavad põhilist tootmispädevust. Lisaks nõuda ranget tehase vastuvõtutesti (FAT). Küsige reaalajas videovoogu masina töötamise kohta. Nad peavad katse ajal kasutama teie konkreetseid torumõõtmeid. Tehke seda enne saadetise lõpliku makse sooritamist.
Pöörake eelnevalt tähelepanu importija tegelikkusele. Arutage logistilisi kaalutlusi läbirääkimiste alguses. Küsi täpseid saatmismõõtmeid. Kas masin mahub tavalisse 40 jala kõrgusesse kuubikuga konteinerisse? Täpsustage paigalduse kasutuselevõtu tugi. Kas nad saadavad insenere või pakuvad lihtsalt videoõpetusi? Veenduge, et garantii jõustamistingimused oleksid selged. Täpsustage, kes maksab saatmise eest, kui garantiiosa peaks enneaegselt rikki minema.
Nende sammude võtmine hoiab ära kulukad üllatused. See loob usalduse aluse teie ja tootja vahel. Ärge jätke ühtegi selle hoolsusmenetluse etappi vahele.
Loobuge ainult esialgsete kapitalikulude (CapEx) analüüsimisest. Peate keskenduma pikaajalisele rahalisele tulule viie aasta jooksul. Põhjalik arvutusmudel näitab täienduse tegelikku väärtust. See õigustab teie sidusrühmadele esialgset ostuhinda.
Arvutage sisendid kolme erineva finantskategooria vahel:
Tööjõu vähendamine: poolautomaatsetelt täisautomaatsetele süsteemidele üleminek välistab pühendunud operaatorid. Saate need töötajad ümber määrata kõrgema väärtusega kvaliteedikontrolli ülesannetele. See optimeerib teie palgakulusid.
Materjali kokkuhoid: täiustatud andurid vähendavad torude tagasilükkamist drastiliselt. Te lõpetate kalli vaigu äraviskamise deformeerunud pistikupesade tõttu. Arvutage välja oma praegune vanametalli kaal ja korrutage see tooraine maksumusega. See on puhas tagasikasum.
Energia nihe: suure tõhususega infrapunaelemendid tarbivad vähem energiat. Isoleeritud ahjud püüavad soojust tõhusalt kinni. Arvutage kohalik kilovatt-tunni maksumus lubatud energiasäästu vastu. Madalamad kommunaalmaksed parandavad otseselt teie lõpptulemust.
Võimaluste objektiivseks kaalumiseks kasutage otsustusmaatriksit. Esmaklassilise mudeli puhul võib teil tekkida 20% suurem varustuse maksumus. See mudel võib aga suurendada liini üldist väljundit 15%. Suurenenud päevane tootmismaht amortiseerib kiiresti algpreemia. Odavamad masinad gaasivad sageli kogu ekstrusiooniliini. Premium-seadmed avavad teie ekstruuderi maksimaalse potentsiaali. Arvutage alati välja kasum, mis saadakse 15% täiendavalt müüdavatest torudest aastas. Matemaatika soosib järjekindlalt esmaklassilist automatiseerimist.
Järgnev viimistlusprotsess peaks määrama tõhususe, mitte seda takistama. Seadmete uuendamine kõrvaldab pettumust valmistavad kitsaskohad täielikult. See ühtlustab üldist tootmise töövoogu. Te avate oma olemasolevate ekstruuderite tõelise kiiruspotentsiaali.
Nõustage oma hankemeeskonda konkreetsete masinaomaduste tähtsuse järjekorda seadmisel. Keskenduge kõigepealt masina sünkroonimisele. Järgmisena seadke esikohale range energiatõhusus. Nõudke alati usaldusväärseid OEM-i tugivõrke. Ärge kunagi tehke lõplikku ostuotsust ainult madalaima hinna alusel.
Tehke oma tehase põranda optimeerimiseks midagi juba täna. Laadige alla standardiseeritud spetsifikatsioonide kontroll-loend oma hankemeeskonna jaoks. Põhjaliku liinikiiruse auditi saamiseks võtke ühendust kvalifitseeritud insenerirühmaga. Alustage kohe kvaliteetsemate torude tootmist maksimaalse kiirusega.
V: Tsükliajad erinevad oluliselt sõltuvalt toru läbimõõdust ja seina paksusest. Väikeste alla 50 mm torude puhul saavutavad täiustatud masinad tsükliajad vahemikus 8 kuni 15 sekundit. Suuremate torude puhul, mis lähenevad 200 mm, nõuab protsess sügavamat kuumutamist. See lükkab tsükliajad 40 või 60 sekundini. Mitme ahju seadistused lühendavad neid kestusi oluliselt.
V: Ei, üldiselt ei saa. Täisseinaga torude jaoks on vaja sujuvalt paisuvaid südamikke ja väliseid jahutussärke. Gofreeritud torud nõuavad täiesti erinevaid haardemehhanisme. Soonilise struktuuri säilitamiseks vajavad nad spetsiaalseid sisemisi vormimistööriistu. Peate ostma spetsiaalsed masinad või läbima ulatuslikud, ebapraktilised tööriistavahetused.
V: CPVC-l on kõrgem klaasistumistemperatuur kui tavalisel PVC-l. See nõuab oluliselt kõrgemat küttetemperatuuri ja pikemat termilise leotamise aega. Materjal on ka jäigem. Seetõttu vajab teie masin täiustatud hüdraulilisi kinnitusjõude, et hoida toru kindlalt torni sisestamise etapis.
V: Enne ostmist nõudke kirjalikku teenusetaseme lepingut (SLA). Küsige, kas neil on teie riigis kohalikke agentide võrke. Kontrollige nende kaugtõrkeotsingu võimalusi. Veenduge, et nende PLC-süsteemid toetaksid Interneti-põhist kaugdiagnostikat. Lõpuks küsige viiteid teistelt oma piirkonna ostjatelt ja võtke nendega otse ühendust.


