

Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-07-05 Походження: Сайт


Останнім часом швидкість екструзії різко зросла в секторі виробництва пластмас. Новіші екструдери проштовхують сировину з рекордною швидкістю. Однак процес розтрубування на нижній частині часто є основним вузьким місцем. Це суттєво обмежує загальну продуктивність заводу. Виробники стикаються з неприємними затримками, коли розетка не встигає за екструзією. Ви можете подумати, що для вирішення цієї проблеми потрібна повна заміна лінії. На щастя, оновлення застарілих налаштувань виявляється набагато економічнішим. Він елегантно доповнює розрив між швидкою екструзією та кінцевою обробкою труб.
Цей посібник дає керівникам заводів та інвесторам сувору систему оцінки. Ви дізнаєтеся, як вибрати високорентабельне обладнання для свого підприємства. Ми розкриваємо, як правильно оновити обладнання, щоб відповідати високошвидкісним результатам. Крім того, ми пояснюємо, як знайти відповідного глобального виробничого партнера. Читайте далі, щоб освоїти стратегічні оновлення, необхідні для безпечного та прибуткового масштабування операцій.
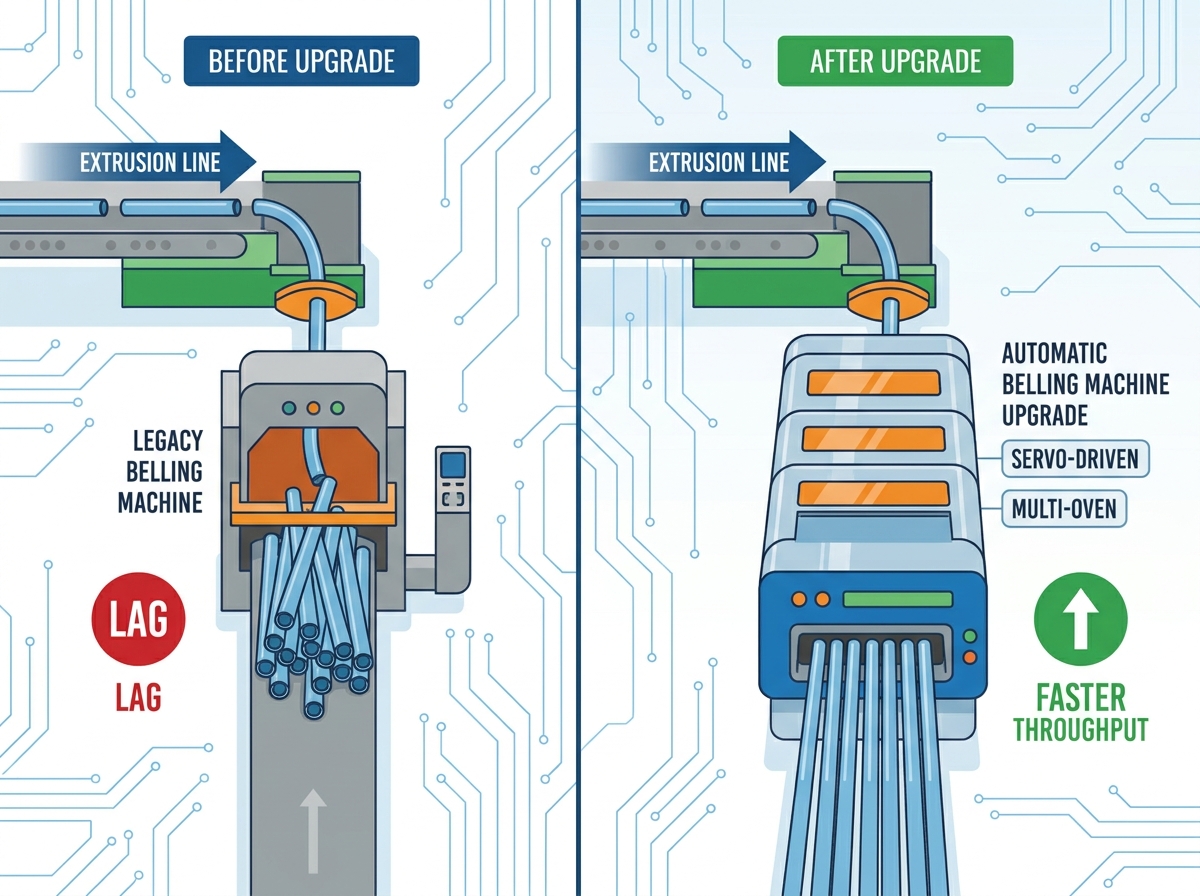
Модернізація до верстатів для розтрубування з кількома печами з сервоприводом може синхронізувати наступні процеси з високошвидкісними екструзійними лініями, усуваючи затримку циклу.
Інтеграція енергозберігаючої розтрубної машини зменшує втрати тепла та знижує загальну вартість володіння (TCO) протягом 3-5 років експлуатації.
Постачання від найкращого виробника розтрубних верстатів у Китаї ( орієнтація на труби з ПВХ) вимагає суворих заводських приймальних випробувань (FAT), перевіреного постачальника компонентів (наприклад, ПЛК Siemens/Schneider) і прозорих угод про рівень післяпродажного обслуговування (SLA).
Сумісність систем має вирішальне значення: ПВХ і ХПВХ вимагають різних профілів нагріву та охолодження, вимагаючи регульованих модульних дзвінків.
Застаріле обладнання створює серйозні операційні головні болі на заводі. Це призводить до термічної невідповідності в розетці труби. Ви побачите вищі показники браку через дефектні з’єднання. Оператори щодня стикаються з вимушеним уповільненням роботи екструдера. Вони повинні зменшити швидкість виробництва, щоб старіший агрегат міг наздогнати. Це руйнує вашу загальну ефективність заводу. Це також заважає вам максимізувати початкові інвестиції в екструдер.
Оновлення вашого машина для розтрубування пластикових труб негайно вирішує ці основні проблеми. Як виглядає успішне оновлення? По-перше, ви ідеально налаштовуєте швидкості лінії екструдера. Якщо ваша лінія працює зі швидкістю 15 метрів на хвилину, наступний блок має обробляти саме з такою швидкістю. По-друге, ви досягаєте рівня дефектів нижче 1% на всіх муфтових з’єднаннях. Точне нагрівання та формування гарантують постійну точність розмірів.
Подумайте про величезні альтернативні витрати нічогонероблення. Ручне втручання швидко виснажує заводські ресурси. Напівавтоматичні процеси вимагають постійної уваги оператора. Ви постійно несете накладні витрати на важку роботу. Ви також створюєте серйозні ризики щодо відповідності вимогам безпеки. Оператори обробляють гарячий пластик і важку техніку вручну. Відходи матеріалу накопичуються через неправильне формування розетки. Кожна дефектна труба безпосередньо з’їдає ваш прибуток. Розумне оновлення повністю усуває ці приховані витрати.
Найкраща практика: перед покупкою нового обладнання перевірте свій поточний рівень утилізації. Для точного вимірювання майбутніх покращень вам потрібні базові дані.
Поширена помилка: купівля машини, розрахованої саме на вашу поточну швидкість. Завжди купуйте обладнання, здатне працювати на 20% вищих швидкостях. Це гарантує майбутнє вашої виробничої лінії.
Ви повинні вимагати певних технічних оновлень у специфікаціях сучасного обладнання. Розбийте їх на чотири основні категорії рішень. Кожна категорія стосується конкретного вузького місця виробництва.
Застарілі машини покладаються на налаштування однієї духовки. Варто переходити на дво- або трипечні системи інфрачервоного опалення. Кілька печей забезпечують швидке рівномірне розм’якшення. Вони ефективно запобігають деградації матеріалу. Труба поглинає тепло поступово через окремі етапи. Це усуває поверхневе горіння, забезпечуючи глибоку гнучкість серцевини. Ви отримуєте ідеальний стан розплаву перед початком формування.
Надайте пріоритет автоматизації та точному контролю. Просунутий автоматична дзвонова машина використовує вдосконалену тягу сервомотора. Серводвигуни забезпечують точне механічне позиціонування. Гідравлічний механізм розтрубування, керований ПЛК, забезпечує точну точність розмірів. Він бездоганно штовхає формувальну оправку в нагріту трубу. Ви щоразу отримуєте однакові розетки. Це повністю усуває людські помилки.
Висока ефективність охолодження. Швидке формування нічого не означає, якщо охолодження триває надто довго. Інтегруйте високошвидкісні системи примусової подачі повітря. А ще краще використовувати сорочки охолодження з охолодженою водою. Ці системи миттєво зміцнюють розетку. Вони значно скорочують загальний час циклу. Швидке затвердіння запобігає усадці після формування. Він постійно фіксує правильні розміри.
Зосередьтеся на стійкості. Ан Енергозберігаюча дзвонова машина має добре ізольовані нагрівальні камери. У цих камерах використовуються товсті матеріали з керамічного волокна. Вони ефективно затримують тепло в духовці. Вони значно скорочують споживання кіловат-годин на трубу. Ви заощаджуєте гроші, дотримуючись суворих екологічних стандартів виробництва.
Перегляньте порівняльну матрицю нижче, щоб зрозуміти технологічний зсув.
Область технологій |
Застарілі стандарти обладнання |
Модернізація сучасного обладнання |
|---|---|---|
Система опалення |
Однодуховка з конвекцією |
Інфрачервоне відстеження з кількома печами |
Контроль руху |
Пневматичні циліндри |
Сервомоторна тяга |
Механізм охолодження |
Вплив навколишнього повітря |
Сорочки охолодження з охолодженою водою |
Теплоізоляція |
Основне металеве екранування |
Інкапсуляція з керамічного волокна |
Модернізація нового обладнання має різні інженерні реалії. Ви не можете просто підключити новий пристрій. Інтеграція його в існуючий Лінія виробництва ПВХ труб вимагає ретельного планування. Ризики впровадження включають фізичні обмеження. Ви також стикаєтеся з перекосами електричного навантаження. Перед покупкою оцініть план приміщення заводу.
Під час інтеграції найбільше значення має вихідна синхронізація. ПЛК розеткової станції має безперебійно спілкуватися. Він повинен спілкуватися безпосередньо з основним блоком відведення екструдера. Він також повинен синхронізуватися з ріжучим блоком. Ця комунікація запобігає катастрофічному заклинювання труби. Якщо різак відправляє трубу раніше, станція розтрубування повинна бути готова. Розумні датчики відстежують рух труби по всій лінії. Вони динамічно регулюють швидкість зчеплення, щоб запобігти зіткненням.
Різноманітність матеріалів створює ще один складний інженерний рівень. Обробка стандартних полімерів значно відрізняється від обробки Лінія екструзії труб CPVC . ХПВХ має більш високу термостійкість. Він демонструє набагато більшу жорсткість матеріалу. Тому розеткова станція повинна мати настроювані профілі нагріву. Вам потрібні потужні затискні зусилля, щоб міцно захопити жорсткий ХПВХ. Стандартні затискачі зісковзнуть під тиском. Ковзання спричиняє деформацію гнізд і високий рівень браку. Модульна установка дозволяє плавно перемикати профілі між різними матеріалами.
Найкраща практика: вимагайте ПЛК із відкритим протоколом, наприклад Siemens або Allen-Bradley. Вони забезпечують легку інтеграцію між машинами різних марок на вашому підприємстві.
Поширена помилка: ігнорування вимог до площі. Системи з трьома духовками потребують значно більше лінійного простору, ніж традиційні агрегати з однією духовкою. Завжди вимірювайте двічі.
Оцінка закордонних постачальників вимагає скептичного підходу, заснованого на фактах. Під час короткого списку найкращий китайський виробник розтрубних верстатів, на який покладаються заводи з ПВХ труб, ви повинні дивитися не тільки на ціну за одиницю товару. Дешеве обладнання часто з часом коштує дорожче. Використовуйте сувору систему оцінки постачальників, щоб захистити свої інвестиції.
Негайно вимагайте прозорості компонентів. Ставте детальні запитання про основні частини. Чи постачаються пневматика, сервоприводи та ПЛК у всьому світі? Вам потрібні такі визнані бренди, як Siemens, Schneider або SMC. Глобальне постачання гарантує, що ви можете купувати запасні частини на місці. Запатентовані компоненти захоплюють вас дорогою міжнародною доставкою для простих виправлень.
Перевірте відповідність і протоколи тестування. Не приймайте виробника без сертифікатів ISO 9001 і CE. Це підтверджує базову виробничу компетентність. Крім того, вимагають суворого заводського приймального випробування (FAT). Попросіть трансляцію живого відео про роботу машини. Під час випробування вони повинні використовувати ваші конкретні розміри труби. Зробіть це перед остаточною оплатою доставки.
Зверніть увагу на реальність імпортера заздалегідь. Обговоріть матеріально-технічні аспекти на початку переговорів. Попросіть точні розміри доставки. Чи поміститься машина в стандартний 40-футовий контейнер хай-куб? Деталізуйте підтримку введення в експлуатацію установки. Вони надішлють інженерів чи просто нададуть відеоінструкції? Переконайтеся, що умови застосування гарантії чіткі. Уточніть, хто оплачує доставку, якщо гарантійна деталь виходить з ладу передчасно.
Виконання цих кроків запобігає дорогим сюрпризам. Це створює основу довіри між вами та виробником. Не пропускайте жодного етапу цього процесу належної обачності.
Відмовтеся від аналізу лише авансових капітальних витрат (CapEx). Ви повинні зосередитися на довгострокових фінансових прибутках протягом п'яти років. Комплексна модель розрахунку показує справжню вартість оновлення. Це виправдовує початкову ціну покупки для ваших зацікавлених сторін.
Розрахуйте вхідні дані за трьома різними фінансовими категоріями:
Скорочення робочої сили: перехід від напівавтоматичних до повністю автоматичних систем позбавляє від спеціальних операторів. Ви можете перепризначити цих працівників для більш важливих завдань контролю якості. Це оптимізує ваші витрати на заробітну плату.
Економія матеріалів: удосконалені датчики значно зменшують забраковані труби. Ви перестаєте викидати дорогу смолу через деформовані розетки. Обчисліть поточну вагу брухту та помножте її на вартість сировини. Це чистий повернутий прибуток.
Енергозміщення: високоефективні інфрачервоні елементи споживають менше енергії. Ізоляційні печі ефективно затримують тепло. Розрахуйте місцеву вартість кіловат-години порівняно з обіцяною економією енергії. Менші рахунки за комунальні послуги безпосередньо покращують прибутки.
Використовуйте матрицю рішень, щоб об’єктивно зважити варіанти. Ви можете зіткнутися з авансовою ціною обладнання на 20% вищою для моделі преміум-класу. Однак ця модель може забезпечувати 15% збільшення загальної продуктивності лінії. Збільшений щоденний обсяг виробництва швидко амортизує початкову премію. Дешевші машини часто гальмують всю екструзійну лінію. Агрегати преміум-класу розкривають максимальний потенціал вашого екструдера. Завжди розраховуйте прибуток, отриманий від 15% додаткових проданих труб на рік. Математика незмінно надає перевагу автоматизації преміум-класу.
Наступний процес обробки повинен диктувати ефективність, а не перешкоджати їй. Оновлення вашого обладнання повністю усуває неприємні вузькі місця виробництва. Це гармонізує загальний виробничий процес. Ви розкриваєте справжній потенціал швидкості наявних екструдерів.
Порадьте свою групу із закупівель визначити пріоритетність конкретних характеристик машини. Спершу зосередьтеся на синхронізації машини. Далі надайте пріоритет суворій енергоефективності. Завжди вимагайте надійних мереж підтримки OEM. Ніколи не приймайте остаточне рішення про покупку лише на основі низьких цін.
Вживіть заходів сьогодні, щоб оптимізувати свій завод. Завантажте контрольний список стандартизованих специфікацій для вашої команди закупівель. Зверніться до кваліфікованої інженерної групи для комплексного аудиту швидкості лінії. Почніть виробництво високоякісних труб на максимальних швидкостях прямо зараз.
Відповідь: Тривалість циклу значно відрізняється залежно від діаметра труби та товщини стінки. Для невеликих труб менше 50 мм вдосконалені машини досягають часу циклу від 8 до 15 секунд. Для більших труб діаметром близько 200 мм процес вимагає більш глибокого нагріву. Це збільшує тривалість циклу до 40 або 60 секунд. Налаштування з декількома печами значно скорочують ці тривалості.
В: Ні, зазвичай не можуть. Суцільностінні труби потребують гладких розширювальних оправок і зовнішніх охолоджуючих кожухів. Для гофрованих труб потрібні зовсім інші механізми захоплення. Їм потрібні спеціальні інструменти внутрішнього формування, щоб зберегти ребристу структуру. Ви повинні придбати спеціалізовані верстати або пройти масштабну, непрактичну заміну інструментів.
A: ХПВХ має вищу температуру склування, ніж стандартний ПВХ. Це вимагає значно вищих температур нагрівання та більш тривалого термічного замочування. Також матеріал більш жорсткий. Таким чином, ваша машина потребує оновлених гідравлічних затискних сил, щоб надійно утримувати трубу під час фази введення оправки.
A: Вимагайте письмову угоду про рівень обслуговування (SLA) перед покупкою. Запитайте, чи є у них локальні агентські мережі у вашій країні. Перевірте їхні можливості дистанційного усунення несправностей. Переконайтеся, що їхні системи ПЛК підтримують віддалену діагностику через Інтернет. Нарешті, попросіть рекомендації від інших покупців у вашому регіоні та зв’яжіться з ними напряму.


