

Прегледи: 0 Аутор: Уредник сајта Време објаве: 01.06.2026. Порекло: Сајт


Машине за звоњење пластичних цеви стварају битне спојеве утичница на крајевима цеви, омогућавајући брзу и непропусну монтажу у ПВЦ системима цеви. Ове машине претварају крајеве обичних цеви у стандардизована звона која испуњавају ИСО, АСТМ и ЕН спецификације за комуналну воду, дренажу и индустријску примену. Разумевање како функционише полуаутоматска опрема за звоно помаже произвођачима да изаберу право решење за своје производне потребе.
Полуаутоматске машине за звоно комбинују ручно руковање цевима са аутоматизованим процесом грејања и формирања. Оператер убацује цев у машину, покреће циклус, а опрема аутоматски управља техничким фазама.
Оператер поставља цев у стезни елемент, обезбеђујући правилно поравнање са калупом за формирање. Подесиве стезаљке прилагођавају различите пречнике цеви унутар опсега спецификација машине. Ово ручно позиционирање омогућава визуелну инспекцију сваке цеви пре обраде, хватање недостатака пре него што уђу у производњу.
Једном напуњени, инфрацрвени грејни елементи загревају крај цеви до оптималне температуре формирања. За разлику од традиционалног отпорног грејања, инфрацрвена технологија равномерно продире у ПВЦ материјал, постижући доследне резултате без деградације материјала. Тхе Опрема за звоњење цеви аутоматски прати температуру, прилагођавајући време загревања на основу дебљине и пречника зида цеви.
Енергетски ефикасно инфрацрвено грејање смањује потрошњу енергије за 30-40% у поређењу са старијим технологијама, што доводи до нижих оперативних трошкова током радног века машине.
На одговарајућој температури, хидраулички механизми померају калуп за формирање на позицију, проширујући омекшани крај цеви у потребан профил насадне цеви. Машина прецизно контролише формирање притиска и путање, обезбеђујући конзистентну геометрију утичнице на свим цевима.
Системи за хлађење учвршћују утичницу одмах након формирања, а оператер уклања готову цев. Комплетан циклус обично траје 15-30 секунди у зависности од величине цеви.
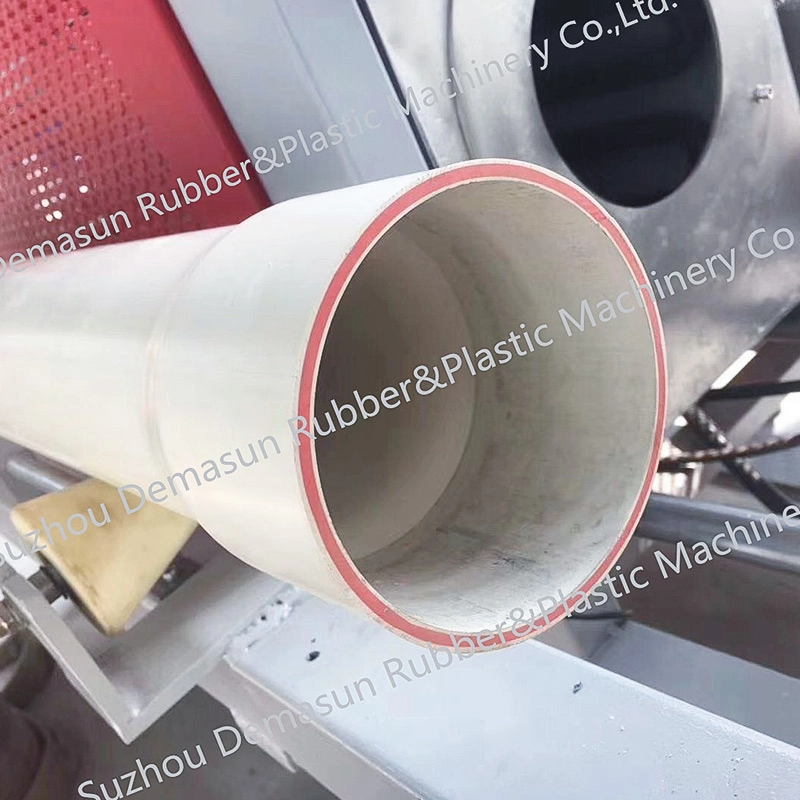
Различите апликације захтевају различите конфигурације утичница.
Р-тип утичнице имају заобљен профил погодан за стандардне примене под притиском у системима за водоснабдевање и наводњавање. Овај дизајн пружа одличне перформансе заптивања уз једноставну уградњу заптивача.
У-тип утичнице нуде побољшану структурну чврстоћу за индустријске примене под високим притиском. Профил у облику слова У равномерније распоређује напон на рамену утичнице, подношући флуктуације притиска које би угрозиле стандардне утичнице.
Квадратне утичнице обезбеђују максималну носивост закопане инфраструктуре. Квадратна геометрија је отпорна на спољна оптерећења тла и саобраћајна оптерећења, што ове утичнице чини неопходним за системе за одводњавање и апликације у пропустима.
Полуаутоматске машине одговарају произвођачима са умереним обимом производње или онима који обрађују различите спецификације цеви. Корак ручног учитавања додаје напор, али пружа флексибилност којој потпуно аутоматски системи не могу да парирају.
Кључне предности полуаутоматске конфигурације укључују:
Мање улагања: коштају 40-60% мање од потпуно аутоматских алтернатива
Флексибилност: Лако пребацивање између величина цеви и типова утичница
Визуелна инспекција: Оператери уочавају недостатке пре обраде
Једноставније одржавање: Мање аутоматизованих компоненти значи лакше сервисирање
Мањи отисак: Захтева мање простора и једноставнију инсталацију
Полуаутоматске машине за звоно служе различитим индустријама које захтевају квалитетну производњу утичница без екстремних захтева за запремином. Општински произвођачи цеви користе ове машине за производе за водоснабдевање и одводњавање. Произвођачи пољопривредне опреме ослањају се на конзистентне утичнице за системе за наводњавање. Грађевински добављачи обрађују цеви за структуралне и електричне примене.
Опрема се бави пречником цеви од 20 мм до 630 мм, покривајући већину комерцијалних и индустријских захтева. Промена између величина обично траје 15-30 минута, што омогућава произвођачима да економично производе мале серије.
Полуаутоматске машине захтевају редовно одржавање да би одржале квалитетан резултат. Дневне провере укључују преглед грејних елемената, чистоћу калупа и проверу нивоа хидрауличке течности. Месечно одржавање обухвата подмазивање механичких компоненти, проверу поравнања матрице и проверу електричног прикључка.
Матрице за обликовање се временом троше и захтевају замену у зависности од обима производње. Демасун обезбеђује замене матрице и подршку за одржавање за све конфигурације машина.
О: Стандардне полуаутоматске машине рукују цевима пречника до 400 мм. Конфигурације за тешке услове рада проширују овај опсег на 630 мм за велике инфраструктурне пројекте.
О: Времена циклуса се крећу од 15-30 секунди у зависности од пречника цеви и дебљине зида. Веће цеви захтевају дуже периоде грејања и хлађења.
О: Не, само Р тип и У тип се могу направити на једној машини.
О: Већина полуаутоматских машина за звоно ради на трофазну снагу од 380В. Неки компактни модели прихватају 220В једнофазни за лакше спецификације.
Полуаутоматске машине за звоњење пластичних цеви нуде ефикасан баланс између могућности и улагања за произвођаче са умереним обимом производње. Комбинација флексибилности ручног пуњења и аутоматизованог грејања/формирања даје доследан квалитет утичнице без капиталних захтева пуне аутоматизације. Разумевање ваших потреба за запремином и спецификација утичнице помаже да се утврди да ли полуаутоматска опрема одговара вашим производним захтевима.


