

Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-06-01 Päritolu: Sait


Plasttorude pressimismasinad loovad olulised pistikupesaühendused torude otstesse, võimaldades PVC-torusüsteemides kiiret ja lekkekindlat montaaži. Need masinad muudavad tavalised toruotsad standardseteks kelladeks, mis vastavad ISO, ASTM ja EN spetsifikatsioonidele olmevee, kanalisatsiooni ja tööstuslike rakenduste jaoks. Poolautomaatsete kellaseadmete tööpõhimõtete mõistmine aitab tootjatel valida oma tootmisvajadustele sobiva lahenduse.
Poolautomaatsed kellutamismasinad ühendavad torude käsitsi käsitsemise automatiseeritud kuumutamis- ja vormimisprotsessidega. Operaator laadib toru masinasse, käivitab tsükli ja seade tegeleb tehniliste faasidega automaatselt.
Operaator asetab toru kinnitusseadmesse, tagades õige joonduse vormimisvormiga. Reguleeritavad klambrid sobivad erinevate torude läbimõõtudega masina spetsifikatsioonivahemikus. See käsitsi positsioneerimine võimaldab iga toru visuaalselt kontrollida enne töötlemist ja tuvastada defektid enne nende tootmist.
Pärast laadimist soojendavad infrapuna kütteelemendid toru otsa optimaalse vormimistemperatuurini. Erinevalt traditsioonilisest takistusküttest tungib infrapunatehnoloogia PVC materjali ühtlaselt läbi, saavutades ühtlased tulemused ilma materjali lagunemiseta. The torukellaseadmed jälgivad temperatuuri automaatselt, reguleerides kütteaega toru seina paksuse ja läbimõõdu alusel.
Energiasäästlik infrapunaküte vähendab energiatarbimist 30–40% võrreldes vanemate tehnoloogiatega, mis tähendab madalamaid kasutuskulusid masina tööea jooksul.
Õigel temperatuuril liigutavad hüdraulilised mehhanismid vormimisvormi oma kohale, laiendades pehmendatud toruotsa vajalikuks pistikupesa profiiliks. Masin juhib täpselt vormimisrõhku ja liikumiskaugust, tagades pistikupesade ühtse geomeetria kõigis torudes.
Jahutussüsteemid tahkuvad pistikupesa kohe pärast vormimist ja operaator eemaldab valmis toru. Täielik tsükkel kestab tavaliselt 15-30 sekundit sõltuvalt toru suurusest.
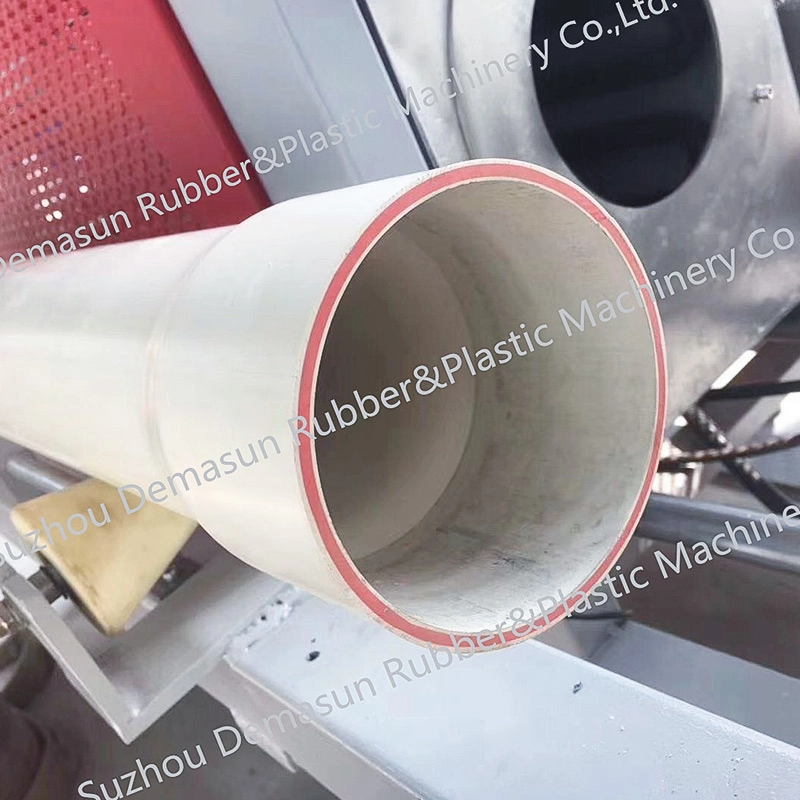
Erinevad rakendused nõuavad erinevat pistikupesa konfiguratsiooni.
R-tüüpi pistikupesadel on ümar profiil, mis sobib standardsurverakenduste jaoks veevarustus- ja niisutussüsteemides. See disain tagab suurepärase tihendusvõime lihtsa tihendi paigaldamisega.
U-tüüpi pistikupesad pakuvad suuremat konstruktsioonitugevust kõrgsurvetööstuslike rakenduste jaoks. U-kujuline profiil jaotab pinget pistikupesa õlal ühtlasemalt, taludes rõhukõikumisi, mis kahjustaksid standardseid pistikupesasid.
Square Sockets pakuvad maetud infrastruktuurile maksimaalset kandevõimet. Ruudukujuline geomeetria peab vastu välistele pinnasekoormustele ja liikluspingele, mistõttu on need pistikupesad drenaažisüsteemide ja truupide jaoks hädavajalikud.
Poolautomaatsed masinad sobivad mõõduka tootmismahuga või erinevat tüüpi torude tootjatele. Käsitsi laadimine lisab tööjõudu, kuid pakub paindlikkust, mida täisautomaatsed süsteemid ei suuda võrrelda.
Poolautomaatse konfiguratsiooni peamised eelised on järgmised:
Madalam investeering: maksab 40–60% vähem kui täisautomaatsed alternatiivid
Paindlikkus: lihtne vahetada toru suuruste ja pistikupesade tüüpide vahel
Visuaalne kontroll: operaatorid tuvastavad defektid enne töötlemist
Lihtsam hooldus: vähem automatiseeritud komponente tähendab lihtsamat hooldust
Väiksem jalajälg: nõuab vähem põrandapinda ja lihtsamat paigaldust
Poolautomaatsed kellutamismasinad teenindavad erinevaid tööstusharusid, mis nõuavad kvaliteetset pistikupesade tootmist ilma äärmuslike mahunõueteta. Munitsipaaltorude tootjad kasutavad neid masinaid veevarustus- ja drenaažitoodete jaoks. Põllumajandusseadmete tootjad toetuvad niisutussüsteemide ühtsetele pistikupesadele. Ehitustarnijad töötlevad torusid konstruktsiooni- ja elektriseadmete jaoks.
Seadmed käitlevad torude läbimõõtu 20 mm kuni 630 mm, täites enamiku kaubandus- ja tööstusnõuetest. Suuruste vahel üleminek võtab tavaliselt 15–30 minutit, võimaldades tootjatel toota väikeseid partiisid säästlikult.
Poolautomaatsed masinad vajavad korrapärast hooldust, et säilitada kvaliteetne toodang. Igapäevased kontrollid hõlmavad kütteelementide kontrolli, vormide puhtust ja hüdraulikavedeliku taseme kontrollimist. Igakuine hooldus hõlmab mehaaniliste komponentide määrimist, stantside joondamise kontrolli ja elektriühenduste kontrolli.
Vormstantsid kuluvad aja jooksul ja vajavad tootmismahu põhjal väljavahetamist. Demasun pakub asendusstantse ja hooldustuge kõikide masinakonfiguratsioonide jaoks.
V: Standardsed poolautomaatsed masinad käitlevad torusid läbimõõduga kuni 400 mm. Tugevad konfiguratsioonid laiendavad seda ulatust suurte infrastruktuuriprojektide puhul 630 mm-ni.
V: Tsükliajad on vahemikus 15-30 sekundit, sõltuvalt toru läbimõõdust ja seina paksusest. Suuremad torud nõuavad pikemat kütte- ja jahutusperioodi.
V: Ei, ühes masinas saab teha ainult R-tüüpi ja U-tüüpi.
V: Enamik poolautomaatseid kellutamismasinaid töötab 380 V kolmefaasilise toitega. Mõned kompaktsed mudelid aktsepteerivad kergemate spetsifikatsioonide jaoks 220 V ühefaasilist pinget.
Poolautomaatsed plasttorude kellutamismasinad pakuvad mõõduka tootmismahuga tootjatele tõhusat tasakaalu võimekuse ja investeeringute vahel. Käsitsi laadimise paindlikkuse ja automatiseeritud kuumutamise/vormimise kombinatsioon tagab pistikupesade ühtlase kvaliteedi ilma täieliku automatiseerimise kapitalinõudeta. Oma mahuvajaduste ja pistikupesade spetsifikatsioonide mõistmine aitab kindlaks teha, kas poolautomaatsed seadmed vastavad teie tootmisnõuetele.


