

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-06-01 Alkuperä: Sivusto


Muoviputkisoittimet luovat välttämättömät pistorasialiitokset putken päihin, mikä mahdollistaa nopean ja vuotamattoman asennuksen PVC-putkijärjestelmissä. Nämä koneet muuttavat sileät putkenpäät standardoiduiksi kelloiksi, jotka täyttävät ISO-, ASTM- ja EN-vaatimukset kunnallisille vesi-, viemäröinti- ja teollisuussovelluksille. Puoliautomaattisten soittolaitteiden toiminnan ymmärtäminen auttaa valmistajia valitsemaan oikean ratkaisun tuotantotarpeisiinsa.
Puoliautomaattisissa kierrekoneissa putkien manuaalinen käsittely yhdistyy automatisoituihin lämmitys- ja muovausprosesseihin. Käyttäjä lataa putken koneeseen, käynnistää jakson ja laite käsittelee tekniset vaiheet automaattisesti.
Käyttäjä asettaa putken kiristystelineeseen varmistaen, että se kohdistuu oikein muovaussuuttimeen. Säädettävät puristimet sopivat erilaisiin putkien halkaisijoihin koneen määritysalueella. Tämä manuaalinen sijoittelu mahdollistaa jokaisen putken silmämääräisen tarkastuksen ennen käsittelyä ja havaitsee viat ennen kuin ne tulevat tuotantoon.
Kun infrapunalämmityselementit on ladattu, ne lämmittävät putken pään optimaaliseen muodostuslämpötilaan. Toisin kuin perinteinen vastuslämmitys, infrapunatekniikka tunkeutuu PVC-materiaalin läpi tasaisesti ja saavuttaa tasaisen tuloksen ilman materiaalin hajoamista. The putken soittolaitteet tarkkailevat lämpötilaa automaattisesti säätämällä lämmitysaikaa putken seinämän paksuuden ja halkaisijan mukaan.
Energiatehokas infrapunalämmitys vähentää virrankulutusta 30–40 % vanhoihin tekniikoihin verrattuna, mikä pienentää käyttökustannuksia koneen käyttöiän aikana.
Oikeassa lämpötilassa hydraulimekanismit siirtävät muovaussuuttimen paikoilleen ja laajentavat pehmennetyn putken pään haluttuun muhviprofiiliin. Kone ohjaa muovauspainetta ja kulkuetäisyyttä tarkasti, mikä varmistaa johdonmukaisen hylsyn geometrian kaikissa putkissa.
Jäähdytysjärjestelmät jähmettävät muhvin heti muodostuksen jälkeen ja käyttäjä poistaa valmiin putken. Koko sykli kestää tyypillisesti 15-30 sekuntia putken koosta riippuen.
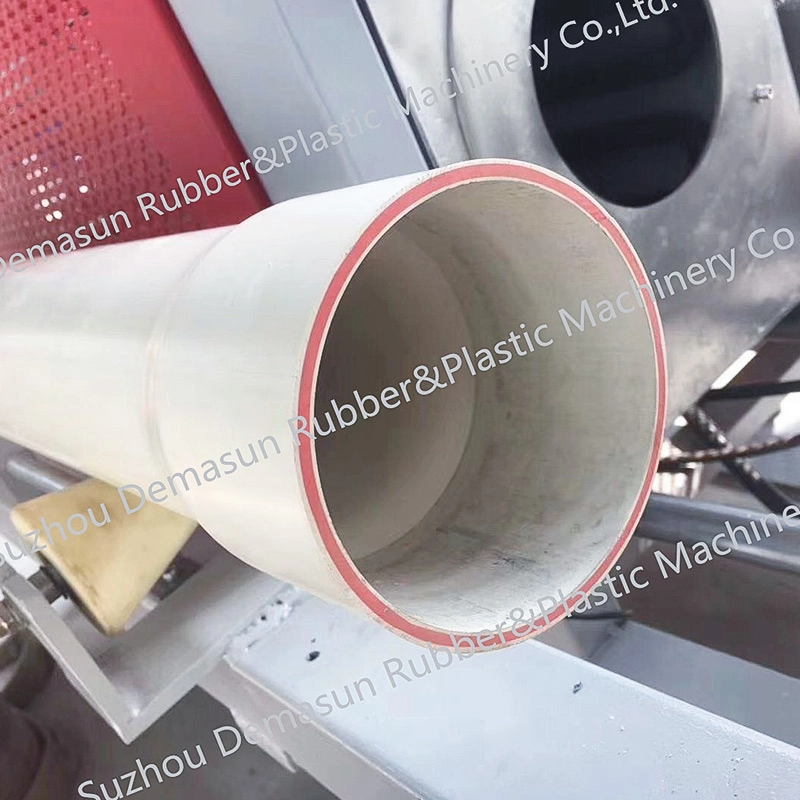
Eri sovellukset vaativat erilaisia pistorasiakonfiguraatioita.
R-Type Socketsissa on pyöristetty profiili, joka soveltuu vakiopainesovelluksiin vesi- ja kastelujärjestelmissä. Tämä rakenne tarjoaa erinomaisen tiivistyskyvyn yksinkertaisella tiivisteen asennuksella.
U-tyypin pistorasiat tarjoavat parannetun rakenteellisen lujuuden korkeapaineisiin teollisiin sovelluksiin. U-muotoinen profiili jakaa rasituksen tasaisemmin hylsyn olakkeelle ja käsittelee paineenvaihteluita, jotka vaarantaisivat tavallisia hylsyjä.
Square Sockets tarjoaa suurimman kantokyvyn haudatussa infrastruktuurissa. Neliögeometria kestää ulkoisia maaperän kuormituksia ja liikenteen rasitusta, joten nämä hylsyt ovat välttämättömiä viemäröintijärjestelmissä ja rummun sovelluksissa.
Puoliautomaattiset koneet sopivat valmistajille, joiden tuotantomäärät ovat maltillisia tai jotka käsittelevät erilaisia putkimäärityksiä. Manuaalinen latausvaihe lisää työvoimaa, mutta tarjoaa joustavuutta, jota täysin automaattiset järjestelmät eivät pysty vastaamaan.
Puoliautomaattisen konfiguroinnin tärkeimmät edut ovat:
Pienemmät investoinnit: Kustannukset 40-60 % vähemmän kuin täysautomaattiset vaihtoehdot
Joustavuus: Helppo vaihtaa putkikoon ja hylsytyyppien välillä
Silmämääräinen tarkastus: Käyttäjät huomaavat viat ennen käsittelyä
Yksinkertaisempi huolto: Vähemmän automaattisia komponentteja helpottaa huoltoa
Pienempi jalanjälki: Vaatii vähemmän lattiatilaa ja yksinkertaisempaa asennusta
Puoliautomaattiset soittokoneet palvelevat erilaisia teollisuudenaloja, jotka vaativat laadukasta pistorasiatuotantoa ilman äärimmäisiä volyymivaatimuksia. Kunnalliset putkien valmistajat käyttävät näitä koneita vedenjakelu- ja viemäröintituotteisiin. Maatalouslaitteiden valmistajat luottavat johdonmukaisiin kastelujärjestelmien pistorasiaan. Rakennustoimittajat prosessoivat putkia rakenne- ja sähkösovelluksiin.
Laitteet käsittelevät putkien halkaisijat 20 mm - 630 mm, mikä kattaa useimmat kaupalliset ja teolliset vaatimukset. Vaihto kokojen välillä kestää tyypillisesti 15-30 minuuttia, jolloin valmistajat voivat tuottaa pieniä eriä taloudellisesti.
Puoliautomaattiset koneet vaativat säännöllistä huoltoa laadukkaan tuotannon ylläpitämiseksi. Päivittäiset tarkastukset sisältävät lämmityselementtien tarkastuksen, muottipuristeen puhtauden ja hydraulinesteen tason tarkastuksen. Kuukausihuolto kattaa mekaanisten osien voitelun, meistien kohdistuksen tarkastuksen ja sähköliitäntöjen tarkastuksen.
Muotit kuluvat ajan myötä ja vaativat vaihtoa tuotantomäärän perusteella. Demasun tarjoaa vaihtomuotit ja huoltotuen kaikkiin konekokoonpanoihin.
V: Tavalliset puoliautomaattiset koneet käsittelevät putkia halkaisijaltaan jopa 400 mm. Raskaat kokoonpanot laajentavat tämän alueen 630 mm:iin suuria infrastruktuuriprojekteja varten.
V: Jaksoajat vaihtelevat 15-30 sekuntia riippuen putken halkaisijasta ja seinämän paksuudesta. Suuremmat putket vaativat pidemmät lämmitys- ja jäähdytysjaksot.
V: Ei, vain R-tyyppi ja U-tyyppi voidaan valmistaa yhdellä koneella.
V: Useimmat puoliautomaattiset soittokoneet toimivat 380 V:n kolmivaihevirralla. Jotkut kompaktit mallit hyväksyvät 220 V:n yksivaiheisen jännitteen kevyempien ominaisuuksien vuoksi.
Puoliautomaattiset muoviputkisoittimet tarjoavat tehokkaan tasapainon valmiuksien ja investointien välillä valmistajille, joiden tuotantomäärät ovat maltillisia. Manuaalisen latauksen joustavuuden ja automatisoidun lämmityksen/muovauksen yhdistelmä tarjoaa tasaisen pistorasian laadun ilman täyden automaation pääomavaatimuksia. Volyymitarpeesi ja pistorasian teknisten tietojen ymmärtäminen auttaa määrittämään, vastaavatko puoliautomaattiset laitteet tuotantovaatimuksiasi.


