

Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-06-01 Izvor: Spletno mesto


Stroji za brušenje plastičnih cevi ustvarijo bistvene priključke z vtičnicami na koncih cevi, kar omogoča hitro in neprepustno montažo v PVC cevovodnih sistemih. Ti stroji pretvorijo navadne konce cevi v standardizirane zvonove, ki ustrezajo specifikacijam ISO, ASTM in EN za komunalno vodo, drenažo in industrijsko uporabo. Razumevanje, kako deluje polavtomatska oprema za zvonjenje, pomaga proizvajalcem izbrati pravo rešitev za njihove proizvodne potrebe.
Polavtomatski stroji za zvonjenje združujejo ročno ravnanje s cevmi z avtomatiziranimi postopki ogrevanja in oblikovanja. Operater naloži cev v stroj, sproži cikel in oprema samodejno obravnava tehnične faze.
Upravljavec postavi cev v vpenjalno napravo in tako zagotovi pravilno poravnavo z oblikovalno matrico. Nastavljive objemke se prilagajajo različnim premerom cevi znotraj razpona specifikacij stroja. To ročno pozicioniranje omogoča vizualni pregled vsake cevi pred obdelavo in odkrivanje napak, preden vstopijo v proizvodnjo.
Ko so napolnjeni, infrardeči grelni elementi segrejejo konec cevi na optimalno temperaturo oblikovanja. Za razliko od tradicionalnega uporovnega ogrevanja, infrardeča tehnologija enakomerno prodira v PVC material in dosega dosledne rezultate brez degradacije materiala. The oprema za zvonjenje cevi samodejno spremlja temperaturo in prilagaja čas ogrevanja glede na debelino in premer stene cevi.
Energijsko učinkovito infrardeče ogrevanje zmanjša porabo energije za 30-40 % v primerjavi s starejšimi tehnologijami, kar pomeni nižje obratovalne stroške v življenjski dobi stroja.
Pri pravilni temperaturi hidravlični mehanizmi premaknejo preoblikovalno matrico v položaj, tako da se zmehčani konec cevi razširi v zahtevani profil nastavka. Stroj natančno nadzoruje tlak oblikovanja in potovalno razdaljo, kar zagotavlja dosledno geometrijo vtičnic na vseh ceveh.
Hladilni sistemi utrdijo nastavek takoj po oblikovanju, operater pa odstrani končano cev. Celoten cikel običajno traja 15-30 sekund, odvisno od velikosti cevi.
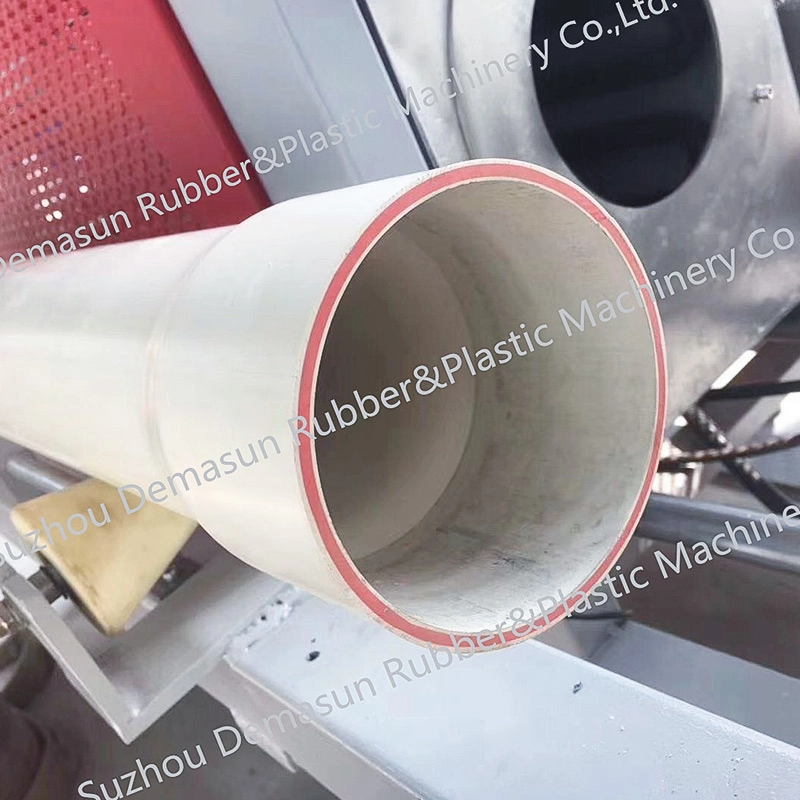
Različne aplikacije zahtevajo različne konfiguracije vtičnic.
Vtičnice tipa R imajo zaobljen profil, primeren za standardne tlačne aplikacije v vodovodnih in namakalnih sistemih. Ta oblika zagotavlja odlično tesnjenje s preprosto namestitvijo tesnila.
Vtičnice tipa U ponujajo izboljšano strukturno trdnost za visokotlačne industrijske aplikacije. Profil v obliki črke U enakomerneje porazdeli obremenitev na ramenu vtičnice, kar obvladuje nihanja tlaka, ki bi ogrozila standardne vtičnice.
Kvadratne vtičnice zagotavljajo največjo nosilnost za vkopano infrastrukturo. Kvadratna geometrija je odporna na zunanje obremenitve tal in prometne obremenitve, zaradi česar so te vtičnice nujne za drenažne sisteme in aplikacije prepustov.
Polavtomatski stroji ustrezajo proizvajalcem z zmernim obsegom proizvodnje ali tistim, ki obdelujejo cevi različnih specifikacij. Korak ročnega nalaganja dodaja delo, vendar zagotavlja prilagodljivost, ki je popolnoma samodejni sistemi ne morejo doseči.
Ključne prednosti polavtomatske konfiguracije vključujejo:
Nižja naložba: stroški 40–60 % nižji od popolnoma samodejnih alternativ
Prilagodljivost: Enostavno preklapljanje med velikostmi cevi in vrstami vtičnic
Vizualni pregled: operaterji odkrijejo napake pred obdelavo
Preprostejše vzdrževanje: Manj avtomatiziranih komponent pomeni lažje servisiranje
Manjši odtis: zahteva manj prostora in enostavnejšo namestitev
Polavtomatski stroji za zvonjenje služijo različnim industrijam, ki zahtevajo kakovostno proizvodnjo vtičnic brez ekstremnih količinskih zahtev. Proizvajalci komunalnih cevi uporabljajo te stroje za izdelke za oskrbo z vodo in odvodnjavanje. Proizvajalci kmetijske opreme se zanašajo na dosledne vtičnice za namakalne sisteme. Gradbeni dobavitelji obdelujejo cevi za strukturne in električne namene.
Oprema deluje s premeri cevi od 20 mm do 630 mm in pokriva večino komercialnih in industrijskih zahtev. Menjava med velikostmi običajno traja 15-30 minut, kar proizvajalcem omogoča ekonomično proizvodnjo majhnih serij.
Polavtomatski stroji zahtevajo redno vzdrževanje, da ohranijo kakovost proizvodnje. Dnevni pregledi vključujejo pregled grelnih elementov, čistost kalupov in preverjanje nivoja hidravlične tekočine. Mesečno vzdrževanje zajema mazanje mehanskih komponent, preverjanje poravnave matrice in pregled električne povezave.
Oblikovalne matrice se sčasoma obrabijo in zahtevajo zamenjavo glede na obseg proizvodnje. Demasun zagotavlja nadomestne matrice in vzdrževalno podporo za vse konfiguracije strojev.
O: Standardni polavtomatski stroji obdelujejo cevi premera do 400 mm. Konfiguracije za težke obremenitve razširijo ta obseg na 630 mm za velike infrastrukturne projekte.
O: Časi cikla segajo od 15 do 30 sekund, odvisno od premera cevi in debeline stene. Večje cevi zahtevajo daljša obdobja ogrevanja in hlajenja.
O: Ne, na enem stroju je mogoče izdelati samo tip R in tip U.
O: Večina polavtomatskih strojev za zvonjenje deluje na trifazno napetost 380 V. Nekateri kompaktni modeli sprejemajo enofazno napetost 220 V za lažje specifikacije.
Polavtomatski stroji za stiskanje plastičnih cevi ponujajo učinkovito ravnovesje med zmogljivostjo in naložbo za proizvajalce z zmernim obsegom proizvodnje. Kombinacija prilagodljivosti ročnega nalaganja in avtomatiziranega segrevanja/oblikovanja zagotavlja dosledno kakovost vtičnic brez kapitalskih zahtev popolne avtomatizacije. Razumevanje vaših potreb po količini in specifikacij vtičnic pomaga ugotoviti, ali polavtomatska oprema ustreza vašim proizvodnim zahtevam.


