

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-06-01 Opprinnelse: nettsted


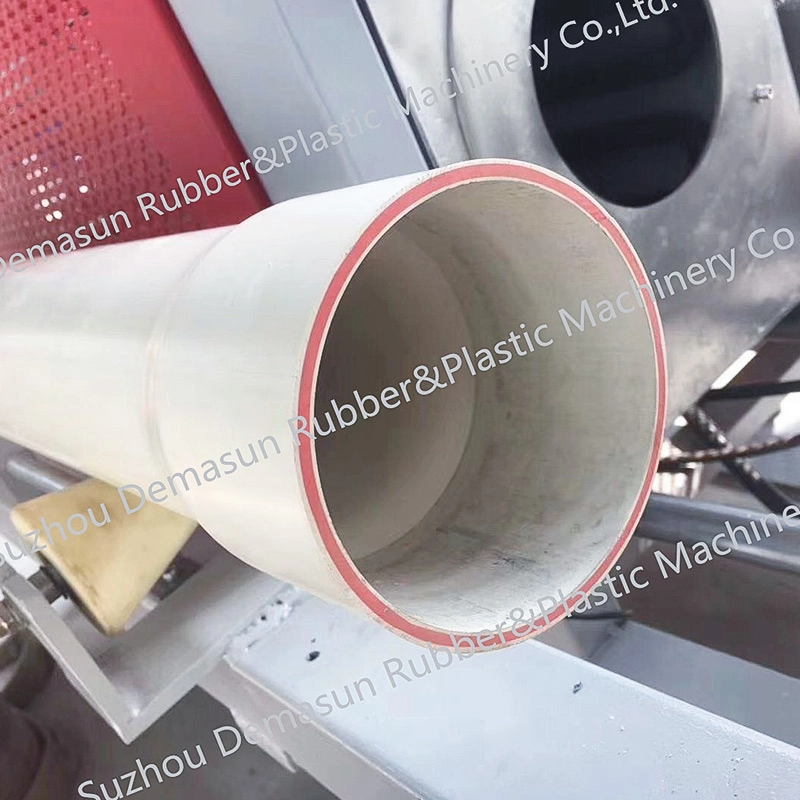
Plastrørklokkemaskiner skaper viktige muffeforbindelser ved rørendene, noe som muliggjør rask og lekkasjesikker montering i PVC-rørsystemer. Disse maskinene forvandler vanlige rørender til standardiserte klokker som oppfyller ISO-, ASTM- og EN-spesifikasjoner for kommunalt vann, avløp og industrielle applikasjoner. Å forstå hvordan halvautomatisk klokkeutstyr fungerer, hjelper produsenter med å velge riktig løsning for deres produksjonsbehov.
Halvautomatiske klokkemaskiner kombinerer manuell rørhåndtering med automatiserte oppvarmings- og formingsprosesser. En operatør laster røret inn i maskinen, setter i gang syklusen, og utstyret håndterer de tekniske fasene automatisk.
Operatøren plasserer røret i klemmefestet, og sikrer riktig innretting med formingsformen. Justerbare klemmer tilpasser ulike rørdiametre innenfor maskinens spesifikasjonsområde. Denne manuelle posisjoneringen tillater visuell inspeksjon av hvert rør før prosessering, og fanger opp defekter før de går i produksjon.
Når de er lastet, oppvarmer infrarøde varmeelementer rørenden til optimal formingstemperatur. I motsetning til tradisjonell motstandsoppvarming, penetrerer infrarød teknologi PVC-materialet jevnt, og oppnår konsistente resultater uten materialforringelse. De rørklokkeutstyr overvåker temperaturen automatisk, justerer oppvarmingstiden basert på rørets veggtykkelse og diameter.
Energieffektiv infrarød oppvarming reduserer strømforbruket med 30-40 % sammenlignet med eldre teknologier, noe som gir lavere driftskostnader over maskinens levetid.
Ved riktig temperatur flytter hydrauliske mekanismer formingsformen på plass, og utvider den myknede rørenden inn i den nødvendige muffeprofilen. Maskinen kontrollerer formingstrykket og kjøreavstanden nøyaktig, og sikrer konsistent muffegeometri på tvers av alle rør.
Kjølesystemer størkner muffen umiddelbart etter dannelse, og operatøren fjerner det ferdige røret. En komplett syklus tar vanligvis 15-30 sekunder avhengig av rørstørrelse.
Ulike applikasjoner krever forskjellige stikkontaktkonfigurasjoner.
R-type stikkontakter har en avrundet profil som er egnet for standard trykkapplikasjoner i vannforsynings- og vanningssystemer. Denne utformingen gir utmerket tetningsytelse med enkel pakningsinstallasjon.
U-type stikkontakter gir forbedret strukturell styrke for høytrykks industrielle applikasjoner. Den U-formede profilen fordeler belastningen mer jevnt på sokkelens skulder, og håndterer trykksvingninger som ville kompromittere standard stikkontakter.
Firkantede stikkontakter gir maksimal bæreevne for nedgravd infrastruktur. Den kvadratiske geometrien motstår ytre jordbelastninger og trafikkbelastning, noe som gjør disse stikkontaktene essensielle for dreneringssystemer og kulvertapplikasjoner.
Halvautomatiske maskiner passer til produsenter med moderate produksjonsvolumer eller de som behandler forskjellige rørspesifikasjoner. Det manuelle lastetrinnet legger til arbeidskraft, men gir fleksibilitet som helautomatiske systemer ikke kan matche.
Viktige fordeler med halvautomatisk konfigurasjon inkluderer:
Lavere investering: Koster 40-60 % mindre enn helautomatiske alternativer
Fleksibilitet: Enkelt bytte mellom rørstørrelser og muffetyper
Visuell inspeksjon: Operatører fanger opp feil før behandling
Enklere vedlikehold: Færre automatiserte komponenter betyr enklere service
Mindre fotavtrykk: Krever mindre gulvplass og enklere installasjon
Halvautomatiske ringemaskiner betjener ulike bransjer som krever kvalitetsuttaksproduksjon uten ekstreme volumkrav. Kommunale rørprodusenter bruker disse maskinene til vannforsyning og avløpsprodukter. Landbruksutstyrsprodusenter er avhengige av konsistente stikkontakter for vanningssystemer. Byggleverandører behandler rør for strukturelle og elektriske applikasjoner.
Utstyret håndterer rørdiametre fra 20 mm til 630 mm, og dekker de fleste kommersielle og industrielle krav. Bytte mellom størrelser tar vanligvis 15-30 minutter, noe som gjør at produsenter kan produsere små partier økonomisk.
Halvautomatiske maskiner krever regelmessig vedlikehold for å opprettholde kvalitet. Daglige kontroller inkluderer inspeksjon av varmeelementet, renslighet av formingsformen og verifisering av hydraulisk væskenivå. Månedlig vedlikehold dekker smøring av mekaniske komponenter, verifisering av dyseinnretting og inspeksjon av elektrisk tilkobling.
Formingsdyser slites over tid og krever utskifting basert på produksjonsvolum. Demasun tilbyr erstatningsdyser og vedlikeholdsstøtte for alle maskinkonfigurasjoner.
A: Standard halvautomatiske maskiner håndterer rør fra opptil 400 mm diameter. Kraftige konfigurasjoner utvider dette området til 630 mm for store infrastrukturprosjekter.
A: Syklustider varierer fra 15-30 sekunder avhengig av rørdiameter og veggtykkelse. Større rør krever lengre oppvarmings- og kjøleperioder.
A: Nei, bare R-type og U-type kan lages på én maskin.
A: De fleste semi-automatiske ringemaskiner fungerer på 380V trefase strøm. Noen kompakte modeller aksepterer 220V enfase for lettere spesifikasjoner.
Halvautomatiske plastrørklokkemaskiner tilbyr en effektiv balanse mellom kapasitet og investering for produsenter med moderate produksjonsvolumer. Kombinasjonen av manuell belastningsfleksibilitet og automatisert oppvarming/forming gir konsistent sokkelkvalitet uten kapitalkravene til full automatisering. Å forstå volumbehovene og stikkontaktspesifikasjonene hjelper til med å avgjøre om halvautomatisk utstyr samsvarer med produksjonskravene dine.


