

Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-06-01 Porijeklo: stranica


Strojevi za rezanje plastičnih cijevi stvaraju bitne spojeve utičnica na krajevima cijevi, omogućujući brzu i nepropusnu montažu u sustavima PVC cjevovoda. Ovi strojevi pretvaraju obične krajeve cijevi u standardizirana zvona koja zadovoljavaju ISO, ASTM i EN specifikacije za komunalnu vodu, odvodnju i industrijske primjene. Razumijevanje rada poluautomatske opreme za zvonjenje pomaže proizvođačima u odabiru pravog rješenja za njihove proizvodne potrebe.
Poluautomatski strojevi za zvonce kombiniraju ručno rukovanje cijevima s automatiziranim procesima zagrijavanja i oblikovanja. Operater ubacuje cijev u stroj, pokreće ciklus, a oprema automatski upravlja tehničkim fazama.
Operater postavlja cijev u stezni uređaj, osiguravajući pravilno poravnanje s kalupom za oblikovanje. Podesive stezaljke prilagođavaju se različitim promjerima cijevi unutar raspona specifikacija stroja. Ovo ručno pozicioniranje omogućuje vizualni pregled svake cijevi prije obrade, otkrivanje nedostataka prije nego što uđu u proizvodnju.
Nakon punjenja, infracrveni grijaći elementi zagrijavaju kraj cijevi na optimalnu temperaturu oblikovanja. Za razliku od tradicionalnog otpornog grijanja, infracrvena tehnologija ravnomjerno prodire u PVC materijal, postižući dosljedne rezultate bez degradacije materijala. The oprema za zvonjenje cijevi automatski prati temperaturu, prilagođavajući vrijeme zagrijavanja na temelju debljine i promjera stijenke cijevi.
Energetski učinkovito infracrveno grijanje smanjuje potrošnju energije za 30-40% u usporedbi sa starijim tehnologijama, što znači niže operativne troškove tijekom vijeka trajanja stroja.
Na ispravnoj temperaturi, hidraulički mehanizmi pomiču matricu za oblikovanje u položaj, šireći omekšani kraj cijevi u željeni profil utičnice. Stroj precizno kontrolira pritisak oblikovanja i putnu udaljenost, osiguravajući dosljednu geometriju utičnice na svim cijevima.
Sustavi za hlađenje učvršćuju naglavak odmah nakon oblikovanja, a operater uklanja gotovu cijev. Potpuni ciklus obično traje 15-30 sekundi, ovisno o veličini cijevi.
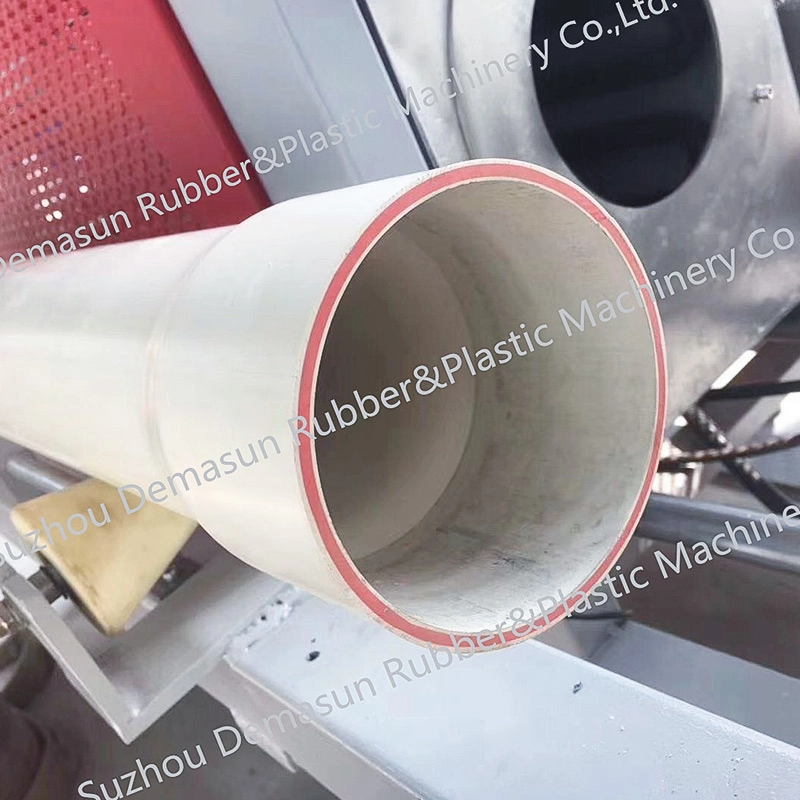
Različite aplikacije zahtijevaju različite konfiguracije utičnica.
Utičnice R-tipa imaju zaobljeni profil pogodan za standardne tlačne primjene u sustavima vodoopskrbe i navodnjavanja. Ovaj dizajn pruža izvrsnu izvedbu brtvljenja s jednostavnom ugradnjom brtve.
Utičnice tipa U nude povećanu čvrstoću strukture za industrijske primjene pod visokim pritiskom. Profil u obliku slova U ravnomjernije raspoređuje naprezanje na ramenu utičnice, podnoseći fluktuacije tlaka koje bi ugrozile standardne utičnice.
Četvrtaste utičnice pružaju maksimalnu nosivost za ukopanu infrastrukturu. Kvadratna geometrija otporna je na vanjska opterećenja tla i prometne naprezanja, što ove utičnice čini ključnim za sustave odvodnje i primjenu u propustima.
Poluautomatski strojevi odgovaraju proizvođačima s umjerenim obujmom proizvodnje ili onima koji obrađuju različite specifikacije cijevi. Korak ručnog utovara dodaje rad, ali pruža fleksibilnost s kojom se potpuno automatski sustavi ne mogu mjeriti.
Ključne prednosti poluautomatske konfiguracije uključuju:
Niže ulaganje: trošak 40-60% manji od potpuno automatskih alternativa
Fleksibilnost: Jednostavno prebacivanje između veličina cijevi i vrsta utičnica
Vizualni pregled: operateri otkrivaju nedostatke prije obrade
Jednostavnije održavanje: manje automatiziranih komponenti znači lakše servisiranje
Manji otisak: Zahtijeva manje prostora i jednostavniju instalaciju
Poluautomatski strojevi za zvonjenje služe različitim industrijama koje zahtijevaju kvalitetnu proizvodnju utičnica bez ekstremnih zahtjeva za volumenom. Proizvođači općinskih cijevi koriste ove strojeve za proizvode za vodoopskrbu i odvodnju. Proizvođači poljoprivredne opreme oslanjaju se na dosljedne utičnice za sustave navodnjavanja. Građevinski dobavljači obrađuju cijevi za konstrukcijske i električne primjene.
Oprema obrađuje cijevi promjera od 20 mm do 630 mm, pokrivajući većinu komercijalnih i industrijskih zahtjeva. Promjena veličine obično traje 15-30 minuta, što proizvođačima omogućuje ekonomičnu proizvodnju malih serija.
Poluautomatski strojevi zahtijevaju redovito održavanje kako bi održali kvalitetan rezultat. Dnevne provjere uključuju pregled grijaćih elemenata, čistoću kalupa za oblikovanje i provjeru razine hidrauličke tekućine. Mjesečno održavanje obuhvaća podmazivanje mehaničkih komponenti, provjeru poravnanja matrice i pregled električnih priključaka.
Kalupi za oblikovanje troše se tijekom vremena i zahtijevaju zamjenu na temelju količine proizvodnje. Demasun osigurava zamjenske matrice i podršku za održavanje za sve konfiguracije strojeva.
O: Standardni poluautomatski strojevi obrađuju cijevi promjera do 400 mm. Konfiguracije za teške uvjete rada proširuju ovaj raspon na 630 mm za velike infrastrukturne projekte.
O: Vremena ciklusa kreću se od 15-30 sekundi, ovisno o promjeru cijevi i debljini stijenke. Veće cijevi zahtijevaju duža razdoblja grijanja i hlađenja.
O: Ne, samo tip R i tip U mogu se napraviti na jednom stroju.
O: Većina poluautomatskih strojeva za zvonce radi na 380 V trofaznu struju. Neki kompaktni modeli prihvaćaju jednofazni napon od 220 V za lakše specifikacije.
Poluautomatski strojevi za brušenje plastičnih cijevi nude učinkovitu ravnotežu između mogućnosti i ulaganja za proizvođače s umjerenim obujmom proizvodnje. Kombinacija fleksibilnosti ručnog punjenja i automatiziranog zagrijavanja/oblikovanja daje dosljednu kvalitetu utičnica bez kapitalnih zahtjeva potpune automatizacije. Razumijevanje vaših potreba za količinom i specifikacija utičnica pomaže odrediti odgovara li poluautomatska oprema vašim proizvodnim zahtjevima.


