

ကြည့်ရှုမှုများ- 0 စာရေးသူ- Site Editor ထုတ်ဝေချိန်- 2026-06-02 မူရင်း- ဆိုက်


PVC ပိုက်များကို အတိုင်းအတာဖြင့် ထုတ်လုပ်ခြင်းသည် မြန်နှုန်း၊ တိကျမှုနှင့် ယုံကြည်စိတ်ချရမှုတို့ကို ပေါင်းစပ်ထားသည့် ကိရိယာများ လိုအပ်သည်။ အလိုအလျောက် PVC ပိုက် socketing စက် သုံးခုလုံးကို ပို့ဆောင်ပေးသည်။ ဤ PLC ထိန်းချုပ်မှုစနစ်များသည် ပိုက်အစိမ်းထည့်သွင်းခြင်းမှ အချော socket အထွက်အထိ belling process တစ်ခုလုံးကို အလိုအလျောက်လုပ်ဆောင်ပေးပါသည်။ လျင်မြန်သော ထုတ်လုပ်မှုကို လိုအပ်ပါက အရည်အသွေးကို ထိန်းသိမ်းရန်နှင့် လုပ်သားစရိတ်များကို ထိန်းချုပ်ရန်အတွက် အလိုအလျောက်စနစ်သည် မရှိမဖြစ်လိုအပ်ပါသည်။
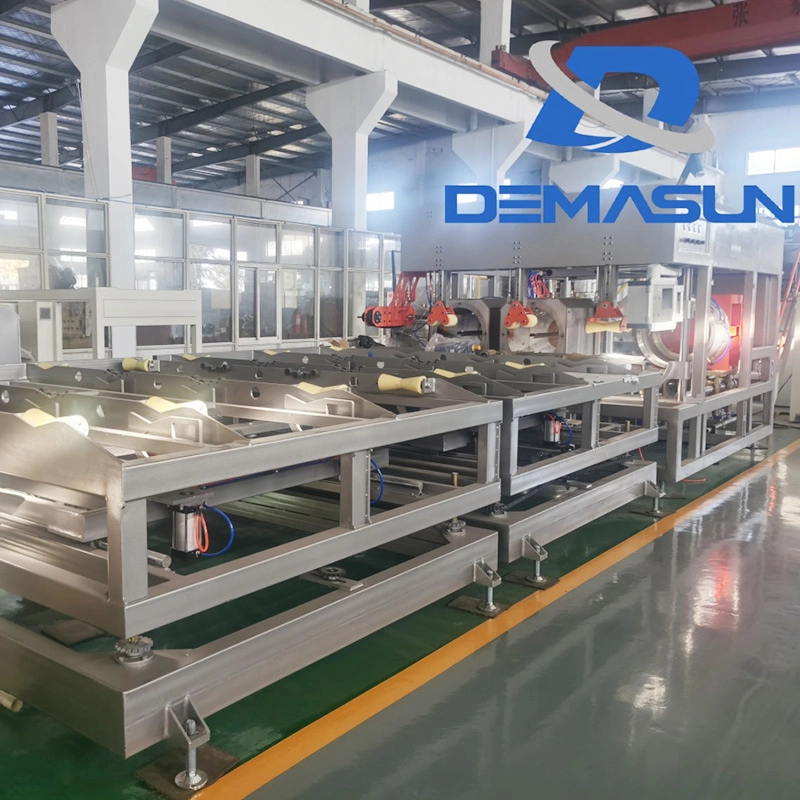
ခေတ်မီ အလိုအလျောက် socketing စက်များသည် ထုတ်လုပ်မှုစက်ဝန်းအား တိကျစွာ ထိန်းချုပ်ထားသော အဆင့်များအဖြစ် ပိုင်းခြားထားသည်။ အဆင့်တစ်ခုစီကို နားလည်ခြင်းက ဤစက်များသည် အဘယ်ကြောင့် manual နှင့် semi-automatic အခြားရွေးချယ်မှုများကို ပိုမိုကောင်းမွန်အောင် လုပ်ဆောင်သည်ကို ဖော်ပြသည်။
ပိုက်များသည် အလိုအလျောက် အစာကျွေးသည့်စနစ်ဖြင့် စက်ထဲသို့ ဝင်လာသည်။ စက်ဝိုင်းမစတင်မီ အာရုံခံကိရိယာများသည် ပိုက်တည်နေရာနှင့် အချင်းကို စစ်ဆေးအတည်ပြုသည်။ CNC controller သည် ထိုထုတ်ကုန်အတွက် အကောင်းဆုံး ကန့်သတ်ဘောင်များကို သတ်မှတ်ရန် ပိုက်အသေးစိတ်အချက်အလက်များ၏ ဒေတာဘေ့စ်ကို ကိုးကားသည်။ ၎င်းသည် ကိုယ်တိုင်ထည့်သွင်းခြင်းဆိုင်ရာ အမှားအယွင်းများကို ဖယ်ရှားပေးပြီး ပိုက်တိုင်းတွင် ထပ်တူကုသမှုကို ရရှိကြောင်း သေချာစေသည်။
အနီအောက်ရောင်ခြည်အပူပေးသည့်ဒြပ်စင်များသည် ပိုက်အဆုံးကို တစ်ပုံစံတည်း နွေးထွေးစေသည်။ သမားရိုးကျ ခံနိုင်ရည်ရှိသော အပူပေးခြင်းနှင့် မတူဘဲ၊ အနီအောက်ရောင်ခြည် နည်းပညာသည် ပစ္စည်းကို အညီအမျှ စိမ့်ဝင်နိုင်ပြီး သင့်လျော်သော စူးရှသော အပူကို ရရှိချိန်တွင် မျက်နှာပြင် ပူလောင်ခြင်းမှ ကာကွယ်ပေးပါသည်။ ဟိ အလိုအလျောက် PVC ပိုက် socketing ကိရိယာသည် ပတ်ဝန်းကျင်အခြေအနေများမခွဲခြားဘဲ တသမတ်တည်း အပူထည့်သွင်းမှုကို ထိန်းသိမ်းရန်အတွက် ပါဝါပေးပို့မှုကို အချိန်နှင့်တစ်ပြေးညီ စောင့်ကြည့်စစ်ဆေးသည်။
သမားရိုးကျ အပူပေးနည်းလမ်းများနှင့် နှိုင်းယှဉ်ပါက စွမ်းအင်သုံးစွဲမှု 35-40% လျော့နည်းစေသည်။ ထုတ်လုပ်မှုတစ်နှစ်အတွင်း စွမ်းအင်ချွေတာမှုသည် ကနဦးရင်းနှီးမြှုပ်နှံမှုပရီမီယံကို သိသိသာသာ ထေမိပါသည်။
ပိုက်သည် အကောင်းဆုံးအပူချိန်သို့ရောက်သည်နှင့်၊ ပိုက်သည် belling ပုံစံခွက်ဆီသို့ ရွေ့သွားမည်ဖြစ်သည်။ Die သည် အပူပေးပိုက်အဆုံးအား သတ်မှတ်ထားသော socket ပရိုဖိုင်—R-Type၊ U-Type သို့မဟုတ် Square သို့ ချဲ့သည်။ တိကျသောလမ်းညွှန်သံလမ်းများသည် ပိုက်ဝင်ရိုးနှင့် အလယ်တည့်တည့်တွင်ရှိသော ပလပ်ပေါက်များကို နိုင်ငံတကာစံနှုန်းများအတိုင်း လိုအပ်သော တင်းကျပ်စွာသည်းခံနိုင်မှုကို ဖြည့်ဆည်းပေးသည်။
Air coolind သို့မဟုတ် water spray စနစ်များသည် socket geometry ကို လျင်မြန်စွာ ခိုင်မာစေသည်။ ထို့နောက် အလိုအလျောက်စက်သည် ပြီးသွားသောပိုက်ကို စုစည်းထားသော conveyor သို့မဟုတ် stacking system ပေါ်သို့ ထုတ်လွှတ်သည်။ ပိုက်အရွယ်အစားပေါ်မူတည်၍ စက်ဝန်းတစ်ခုလုံးသည် 8-20 စက္ကန့်အတွင်း ပြီးပါသည်။
တသမတ်တည်း အရည်အသွေး- အော်ပရေတာကျွမ်းကျင်မှု ကွဲပြားမှုများမပါဝင်ဘဲ socket တစ်ခုချင်းစီသည် တူညီသောသတ်မှတ်ချက်များနှင့် ကိုက်ညီပါသည်။
လုပ်သားစရိတ်သက်သာခြင်း- အော်ပရေတာတစ်ခုမှ စက်များစွာကို တစ်ပြိုင်နက် စီမံခန့်ခွဲသည်။
စွန့်ပစ်အမှိုက်- တိကျမှုထိန်းချုပ်မှုသည် အပူလွန်ကဲမှုနှင့် အမှားအယွင်းများကို နည်းပါးအောင်ပြုလုပ်သည်။
ခြေရာခံနိုင်မှု- ဒစ်ဂျစ်တယ်မှတ်တမ်းများသည် အရည်အသွေးအသိအမှတ်ပြုလက်မှတ်လိုအပ်ချက်များကို ပံ့ပိုးပေးသည်။
အလိုအလျောက် socketing စက်များကို အကဲဖြတ်သည့်အခါ၊ သင့်ထုတ်လုပ်မှုပန်းတိုင်များနှင့် စက်ပစ္စည်းစွမ်းရည်ကို ကိုက်ညီပါ။ စက်များသည် ပုံမှန်အားဖြင့် အချင်းအကွာအဝေးနှင့် နာရီအလိုက် အများဆုံးထွက်ရှိမှုကို သတ်မှတ်ပေးသည်။ သင်၏ လက်ရှိလိုအပ်ချက်များကိုသာမက တိုးတက်မှုကို မှန်းဆကြည့်ပါ—မော်ဂျူလာဒီဇိုင်းများသည် စက်ကိရိယာအပြည့်အစုံကို အစားထိုးခြင်းမရှိဘဲ စွမ်းရည်ချဲ့ထွင်မှုကို ခွင့်ပြုသည်။
ရင်းနှီးမြှုပ်နှံမှုဆိုင်ရာ တွက်ချက်မှုတွင် လုပ်သားစုဆောင်းမှု၊ စွန့်ပစ်ပစ္စည်းများ လျှော့ချရေးနှင့် အရည်အသွေးမြှင့်တင်မှု အကျိုးကျေးဇူးများ ပါဝင်သင့်သည်။ ထုတ်လုပ်သူအများစုသည် ထုတ်လုပ်မှုပမာဏနှင့် ဒေသလုပ်အားကုန်ကျစရိတ်ပေါ်မူတည်၍ 12-24 လအတွင်း အလိုအလျောက်ပရီမီယံကို ပြန်လည်ရယူသည်။
အလိုအလျောက်စက်များသည် စွမ်းဆောင်ရည်ကို ထိန်းထားနိုင်ရန် ပုံမှန်ပြုပြင်ထိန်းသိမ်းမှု လိုအပ်ပါသည်။ နေ့စဉ်စစ်ဆေးမှုများတွင် အပူဓာတ်စစ်ဆေးခြင်းနှင့် သန့်ရှင်းရေး၊ အံဝင်ခွင်ကျစစ်ဆေးခြင်း နှင့် conveyor ခါးပတ်တင်းအား ချိန်ညှိခြင်းတို့ ပါဝင်သည်။ လစဉ်ပြုပြင်ထိန်းသိမ်းမှုတွင် ဟိုက်ဒရောလစ်အရည်ခွဲခြမ်းစိတ်ဖြာခြင်း၊ လျှပ်စစ်ချိတ်ဆက်မှုတင်းကျပ်ခြင်းနှင့် အာရုံခံချိန်ညှိခြင်းတို့ကို အကျုံးဝင်သည်။
ကြိုတင်ကာကွယ်သည့် ပြုပြင်ထိန်းသိမ်းမှုအချိန်ဇယားများသည် မမျှော်လင့်ထားသော စက်ရပ်ချိန်ကို လျှော့ချပေးသည်။ Demasun ၏နည်းပညာပံ့ပိုးကူညီမှုအဖွဲ့သည် သင့်စက်ပစ္စည်းများကို စွမ်းဆောင်ရည်အမြင့်ဆုံးတွင် ဆက်လက်လည်ပတ်နေစေရန် ပြည့်စုံသောလေ့ကျင့်ရေးနှင့် စာရွက်စာတမ်းများကို ပံ့ပိုးပေးပါသည်။
A- အနီအောက်ရောင်ခြည်ဖြင့် အပူပေးခြင်းသည် ပိုက်နံရံတစ်လျှောက် တူညီသော အပူချိန်ဖြန့်ဝေမှုကို ပေးစွမ်းပြီး ပစ္စည်းပျက်စီးယိုယွင်းစေသည့် ပူသောအစက်များကို ဖယ်ရှားပေးပါသည်။ ၎င်းသည် တသမတ်တည်း socket dimension နှင့် သာလွန်ကောင်းမွန်သော မျက်နှာပြင်ကို ရရှိစေသည်။
A: ဟုတ်ပါတယ်။ Quick-change Die စနစ်များသည် 20-30 မိနစ်အတွင်း socketing အတွက် မတူညီသော ပိုက်အရွယ်အစားဖြင့် ပြောင်းခြင်းကို ခွင့်ပြုပါသည်။ PLC စနစ်သည် ဖွဲ့စည်းမှုတစ်ခုစီအတွက် ကန့်သတ်ချက်များကို သိမ်းဆည်းထားသည်။
A- စက်မှုလုပ်ငန်းသုံး အလိုအလျောက် socketing စက်အများစုသည် 50-60Hz တွင် 380V သုံးဆင့်ပါဝါဖြင့် လုပ်ဆောင်သည်။ မှာယူခြင်းမပြုမီ ဒေသဆိုင်ရာ သတ်မှတ်ချက်များကို စစ်ဆေးပါ။
A- အခြေခံစစ်ဆင်ရေးသင်တန်း 4-8 နာရီလိုအပ်သည်။ ပြီးပြည့်စုံသောပြုပြင်ထိန်းသိမ်းမှုသင်တန်းသည် ပုံမှန်အားဖြင့် 2-3 ရက်ကြာပါသည်။ Demasun သည် စက်ဝယ်ယူတိုင်းနှင့် လေ့ကျင့်ရေး ပါဝင်သည်။
အလိုအလျောက် PVC ပိုက် socketing စက်သည် ထုထည်မြင့်မားသော ပိုက်ထုတ်လုပ်ရေး လုပ်ငန်းများကို ပြောင်းလဲစေသည်။ CNC ထိန်းချုပ်မှု၊ အနီအောက်ရောင်ခြည်အပူပေးခြင်းနှင့် အလိုအလျောက်ပစ္စည်းများ ကိုင်တွယ်မှုပေါင်းစပ်မှုသည် ပြိုင်ဆိုင်မှုစျေးကွက်များတောင်းဆိုသည့် လိုက်လျောညီထွေမှုနှင့် ဖောက်ပြန်မှုကို ပေးဆောင်သည်။ လုပ်သားစရိတ်များ မြင့်တက်လာပြီး အရည်အသွေး လိုအပ်ချက်များ တင်းကျပ်လာသောအခါ၊ အလိုအလျောက်စနစ်သည် ရွေးချယ်ခွင့်မရှိတော့ဘဲ အမြတ်အစွန်းကို ထိန်းသိမ်းရန်အတွက် မရှိမဖြစ် လိုအပ်လာသည်။


