

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2025-10-06 Opprinnelse: nettsted


Se for deg en verden hvor produksjon av plastrør er sømløs og effektiv. Plastrørsokkelmaskiner er kjernen i denne transformasjonen, og skaper sikre forbindelser i rørsystemer. I dette innlegget vil du lære hvordan integrering av automatisering og robotikk forbedrer disse maskinene, øker effektiviteten og kvaliteten i produksjonen.
Plastrørmuffemaskiner lager muffeender på plastrør, noe som muliggjør enkel og sikker skjøting. Disse maskinene varmer opp rørenden for å myke den, og danner deretter en klokkeformet muffe ved å utvide eller støpe. Denne muffen gjør at et annet rørs jevne ende passer tett, og skaper en lekkasjesikker forbindelse. Prosessen sikrer holdbarhet i rørsystemer som brukes til vann, gass og andre væsker.
Maskinens kjernefunksjoner inkluderer:
● Varm opp rørenden jevnt til riktig temperatur.
● Forming av sokkelformen nøyaktig etter spesifikasjoner.
● Avkjøling av sokkelen for å størkne formen.
● Sikre konsistente syklustider for kontinuerlig produksjon.
Stikkontakter må håndtere forskjellige rørmaterialer som PVC, PP og PE, som hver krever spesifikke oppvarmings- og formingsparametere.
Det finnes flere typer, skreddersydd for ulike produksjonsbehov:
1. Manuelle stikkontakter Operatører laster rør manuelt og kontrollerer oppvarming og forming. Disse er egnet for småskala eller tilpassede jobber, men begrenser gjennomstrømningen.
2. Semi-automatiske stikkontakter Disse kombinerer manuell lasting med automatiserte oppvarmings- og formingssykluser. De forbedrer konsistensen og reduserer trettheten til operatøren.
3. Helautomatiske socket-maskiner Disse maskinene er integrert i produksjonslinjer og mater automatisk rør, utfører oppvarming og forming, og overfører deretter rør nedstrøms. De tilbyr høy gjennomstrømning og presis kontroll.
4. Multi-Station Socket Machines Utstyrt med flere varme- og formingsstasjoner, håndterer disse maskinene flere rør samtidig, noe som øker produktiviteten for storskala produksjon.
5. Roterende socket-maskiner Rør roterer under oppvarming og forming for jevn fatningsform og tykkelse. Denne typen passer til rør som krever høy dimensjonsnøyaktighet.
Hver type varierer i kompleksitet, hastighet og integrasjonsevne. Valg av riktig maskin avhenger av produksjonsvolum, rørstørrelsesområde og automatiseringsnivå.
Tips: Velg muffemaskiner som er kompatible med ditt rørmateriale og produksjonshastighet for å sikre sømløs integrasjon og konsistent muffekvalitet.
Automatisering og robotikk gir betydelige fordeler til plastrørledninger, og transformerer produksjonen fra arbeidskrevende til svært effektive prosesser. Her er hvordan automatisering forbedrer rørmuffeoperasjoner:
Automatiserte systemer øker hastigheten på sokkelsyklusene ved nøyaktig å kontrollere oppvarmings-, formings- og avkjølingsstadier. De eliminerer forsinkelser forårsaket av manuell håndtering og reduserer nedetid mellom sykluser. Integrering av transportører eller robotarmer sikrer kontinuerlig røroverføring, og opprettholder en jevn arbeidsflyt.
Viktige effektivitetsgevinster inkluderer:
● Konsekvente syklustider: Automatiserte kontroller opprettholder nøyaktig timing, matcher oppstrøms ekstrudering og skjærehastigheter for å unngå flaskehalser.
● Høyere gjennomstrømning: Kontinuerlig drift uten tretthet eller brudd øker utgangskapasiteten.
● Redusert hviletid: Synkronisering mellom maskiner forhindrer venteperioder, og maksimerer linjeutnyttelsen.
For eksempel kan en helautomatisert muffelinje behandle rør med hastigheter som overstiger manuelle linjer med 30-50 %, avhengig av rørstørrelse og materiale.
Automatisering sikrer jevn oppvarming og forming, kritiske faktorer for sterke, lekkasjesikre stikkontakter. Nøyaktig temperaturkontroll og repeterbare formingstrykk reduserer defekter som sprekker eller ujevne stikkontakter.
Kvalitetsforbedringer inkluderer:
● Konsekvente stikkontaktdimensjoner: Robotpresisjon danner stikkontakter til nøyaktige spesifikasjoner hver syklus.
● Redusert menneskelig feil: Automatiserte systemer eliminerer variasjon fra manuell drift.
● Inline kvalitetsinspeksjon: Integrering av synssystemer eller lasermålere oppdager defekter umiddelbart, og forhindrer defekte rør i å nå kunder.
Denne konsistensen øker påliteligheten til rørsystemer, oppfyller strenge industristandarder og reduserer kostbare etterarbeid eller returer.
Selv om automatisering innebærer forhåndsinvesteringer, senker det langsiktige kostnader ved å minimere arbeidskraft, avfall og nedetid.
Kostnadsfordelene inkluderer:
● Lavere arbeidsutgifter: Automatisert lasting, oppvarming og overføring reduserer operatørkravene.
● Mindre skrap og omarbeid: Forbedret kvalitetskontroll reduserer defekte deler.
● Energieffektivitet: Optimaliserte oppvarmingssykluser bruker energi mer effektivt.
● Vedlikeholdsbesparelser: Prediktiv overvåking reduserer uventede sammenbrudd.
Produsenter ser ofte avkastning på investeringen innen 12-18 måneder etter integrering av automatisering på grunn av disse besparelsene.
Integrering av automatisering i plastrørledninger er en game-changer, men det kommer med sine egne utfordringer. Disse hindringene kan redusere produksjonen, forårsake defekter eller til og med skade utstyr hvis det ikke blir løst på riktig måte. La oss utforske de tre hovedutfordringene produsenter står overfor:
Et av de største problemene er misforholdet i syklustider mellom forskjellige maskiner i produksjonslinjen. Ekstruderings- og skjæremaskinene kan for eksempel fungere raskere enn sokkelmaskinens oppvarmings- og formingssyklus. Dette misforholdet forårsaker flaskehalser eller tomgangstid, og forstyrrer den jevne flyten av rør.
● Hvis stikkontakten tar lengre tid, hoper det seg opp rør.
● Hvis det går raskere, venter maskinen på rør, noe som sløser med kapasiteten.
Å løse dette krever presis synkronisering av syklustider på tvers av alt utstyr for å opprettholde en kontinuerlig, balansert arbeidsflyt.
Mating av rør inn i stikkontakten fører inkonsekvent til feiljustering, fastkjøring eller defekte stikkontakter. Manuell mating øker variasjonen og nedetiden på grunn av menneskelige feil.
Vanlige fôringsproblemer inkluderer:
● Rør som går inn i ujevn hastighet eller vinkel.
● Rør som glir eller forskyver seg under overføring.
● Forsinkelser forårsaket av manuell lasting eller inspeksjon.
Automatiserte fôringssystemer med sensorer og føringer bidrar til å opprettholde konsistent rørplassering og timing, og reduserer stopp og defekter.
Plastrørstuss er sterkt avhengig av kontrollert oppvarming og kjøling. Hvis den termiske profilen ikke er riktig synkronisert, kan rørendene deformeres, sprekke eller ikke danne riktige muffer.
Viktige termiske utfordringer inkluderer:
● Variasjoner i oppvarmingstemperatur eller tid som forårsaker ujevn oppmykning.
● Avkjøling for fort eller sakte, noe som fører til formforvrengning.
● Forskjeller i rørmateriale som krever forskjellige termiske innstillinger.
For å håndtere dette bruker produsenter programmerbare logiske kontrollere (PLS) med tilbakemeldingssløyfer for å overvåke og justere temperatur og timing i sanntid, for å sikre at hver stikkontakt oppfyller kvalitetsstandarder.
Før du legger til automatisering til en plastrørssokkellinje, er det avgjørende å studere den eksisterende produksjonsflyten. Kartlegg hvert trinn - fra ekstrudering til skjæring, muffer og pakking. Dette bidrar til å identifisere hvor automatisering passer best uten å forstyrre arbeidsflyten.
Plass er en annen nøkkelfaktor. Automatiseringsutstyret – som transportører, robotarmer eller sensorer – krever nok plass til installasjon, drift og vedlikehold. Sørg for å:
● Tildel buffersoner for å håndtere mindre forsinkelser uten å stoppe hele linjen.
● Gir enkel tilgang for vedlikeholdspersonell.
● Planlegg for fremtidige utvidelser eller oppgraderinger.
Et trangt oppsett kan forårsake flaskehalser eller sikkerhetsproblemer, og beseire automatiseringens formål.
Syklustidssynkronisering betyr å matche hastigheten til hvert maskintrinn slik at linjen flyter jevnt. For eksempel, hvis ekstruderings- og skjæremaskinene produserer rørseksjoner hvert 40. sekund, må muffemaskinen fullføre oppvarming, forming og avkjøling innen den tidsrammen.
Hvis stikkontakten er langsommere, vil rørene stå i kø, noe som forårsaker forsinkelser og mulig skade. Hvis den er raskere, kan maskinen gå på tomgang og sløse kapasiteten.
Slik justerer du syklustider:
● Bruk programmerbare logiske kontrollere (PLS) for å koordinere maskinoperasjoner.
● Juster oppvarmings- og kjøletiden basert på rørmateriale og størrelse.
● Inkluder sensorer for å overvåke rørets ankomst og avgang.
● Bruk buffertransportører for å absorbere mindre tidsfeil.
Synkronisering øker gjennomstrømningen og reduserer nedetid.
Manuell rørhåndtering bremser produksjonen og øker feilrisikoen. Automatiserte overføringssystemer sørger for at rørene beveger seg effektivt mellom maskinene.
Vanlige automatiserte overføringsmetoder inkluderer:
● Transportbånd: Ideell for rettlinjede oppsett, de flytter rør jevnt fra en stasjon til en annen.
● Rullebaner: Nyttig for tyngre rør, som tillater jevn rullende bevegelse.
● Robotarmer: Perfekt for komplekse linjekonfigurasjoner eller når rør trenger nøyaktig plassering.
● Plukk-og-plasser-systemer: Roboter griper rør, overfører dem nøyaktig og plasserer dem i stikkontakten.
Automatisert overføring minimerer feiljustering av rør, skader og tretthet av operatøren. Det sikrer også konsistente matehastigheter, noe som er avgjørende for å opprettholde kvalitet og syklustidssynkronisering.
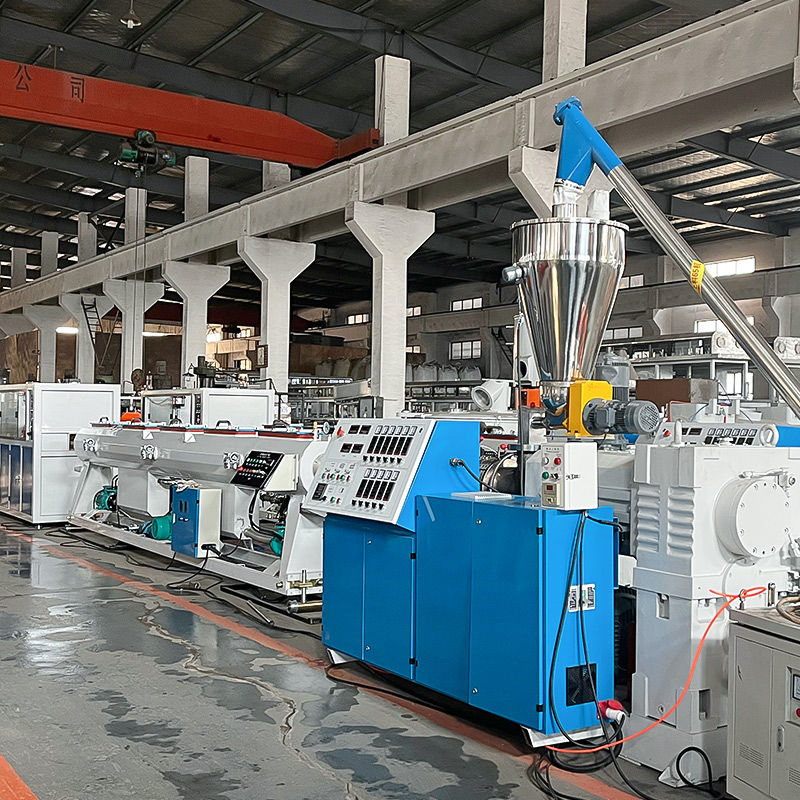
Robotikk spiller en avgjørende rolle i moderne plastrørledninger, som forbedrer automatiseringen og sikrer jevn, konsistent produksjon. Integrerte roboter hjelper til med å håndtere rør effektivt, overvåke prosesser i sanntid og opprettholde høykvalitetsstandarder gjennom hele muffeoperasjonen.
Robotarmer og automatiserte overføringssystemer tar over de repeterende, arbeidskrevende oppgavene med å flytte rør mellom maskiner. De:
● Plukk opp rør nøyaktig etter kutting.
● Plasser dem riktig inn i stikkontakten.
● Overfør ferdige rør til neste trinn, for eksempel kjøling eller stabling.
Denne automatiseringen reduserer manuelle håndteringsfeil, feiljustering av rør og skaderisiko. Det holder også produksjonslinjen i bevegelse jevnt og trutt uten forsinkelser forårsaket av menneskelig tretthet eller inkonsekvent timing.
Roboter kan programmeres for forskjellige rørstørrelser og -vekter, og tilpasser seg raskt til produksjonsendringer. For eksempel kan et robotisert pick-and-place-system håndtere rør fra 20 mm til 160 mm i diameter, og bytte grep automatisk.
Robotsystemer integrerer ofte sensorer og kameraer for kontinuerlig prosessovervåking. De gir live tilbakemelding om:
● Rørposisjon og orientering.
● Konsistens i varmetemperatur.
● Formingstrykk og syklustiming.
Disse dataene tillater umiddelbare justeringer, og forhindrer defekter før de oppstår. Robotikk kombinert med PLS-er eller SCADA-systemer muliggjør sentralisert kontroll, og synkroniserer alle linjekomponenter for optimal flyt.
Sanntidsovervåking støtter også prediktivt vedlikehold. Roboter kan oppdage uvanlige vibrasjoner eller forsinkelser, og signalisere potensielle utstyrsproblemer tidlig. Denne proaktive tilnærmingen reduserer nedetid og kostbare reparasjoner.
Robotikk forbedrer kvalitetskontrollen ved å integrere inspeksjonsoppgaver inline. Visjonssystemer montert på robotarmer kan:
● Skann stikkontakter for dimensjonsnøyaktighet.
● Oppdag sprekker, deformasjoner eller overflatedefekter.
● Kontroller at sokkelformen er jevn.
Automatisert inspeksjon sikrer at bare rør som oppfyller strenge kvalitetsstandarder går videre til pakking. Det eliminerer subjektiv menneskelig dømmekraft og fremskynder defektdeteksjon.
Noen robotsystemer bruker lasermåleverktøy for å måle sokkeldiameteren nøyaktig. Denne berøringsfrie metoden bevarer rørintegriteten samtidig som den gir nøyaktige data. Når defekter oppstår, kan roboter automatisk fjerne defekte rør fra ledningen, og forhindre avfall.
Nedetid i plastrørledninger reduserer produktiviteten og øker kostnadene. Riktig integrasjon av automatisering og robotikk kan redusere disse tapene drastisk. For eksempel møtte en mellomstor PVC-rørprodusent hyppige stans fordi muffemaskinen gikk langsommere enn kutteseksjonen. Rør hopet seg opp, noe som førte til stopp og forsinkelser.
Ved å installere et PLS-basert synkroniseringssystem, matchet de syklustider på tvers av ekstruderings-, skjære- og sokkeltrinn. Automatiserte innmatingsruller sørget for at rørene ble matet konsekvent uten manuell inngripen. Denne oppgraderingen kuttet nedetiden med nesten 30 %, og økte den daglige produksjonen med over 25 %. Selskapet integrerte også sanntidsovervåking, slik at operatører kan oppdage problemer før de forårsaker stans.
Denne saken viser hvordan justering av maskinhastigheter og automatisering av røroverføring forhindrer flaskehalser, og holder linjene i gang jevnt.
Bransjeledere demonstrerer kraften til automatisering og robotikk i plastrørledninger:
● Bedrift A, en global rørprodusent, implementerte robotarmer for rørhåndtering mellom skjæring og muffe. Dette reduserte manuelt arbeid og forbedret innrettingsnøyaktighet. De rapporterte en økning på 40 % i gjennomstrømning og en nedgang på 15 % i skrotrater på grunn av konsistent stikkontaktkvalitet.
● Company B integrerte inline vision-systemer som inspiserer stikkontaktdimensjoner og oppdager defekter umiddelbart etter forming. Denne automatiserte kvalitetskontrollen eliminerte menneskelige feil og reduserte avkastningen med 20 %. Systemet matet også data til deres MES, noe som muliggjorde datadrevne prosessforbedringer.
● Bedrift C tok i bruk AI-drevet prosessoptimalisering i sin socket-linje. Ved hjelp av maskinlæring justerte systemet varme- og kjøleparametere dynamisk for å passe til forskjellige rørmaterialer og størrelser. Denne innovasjonen forbedret sykluseffektiviteten med 10 % og forlenget utstyrets levetid ved å redusere termisk stress.
Disse eksemplene fremhever hvordan skreddersydde automatiseringsløsninger gir målbare gevinster i effektivitet, kvalitet og kostnadsbesparelser.
Fremtiden til plastrørledninger ligger i banebrytende teknologier som løfter effektivitet, kvalitet og fleksibilitet til nye høyder. La oss utforske tre sentrale trender som former automatisering og robotikk på dette feltet.
Kunstig intelligens (AI) transformerer hvordan stikkontaktlinjer fungerer. Maskinlæringsalgoritmer analyserer sanntidsdata fra sensorer som overvåker temperatur, formingstrykk og syklustider. Deretter justerer de parametere automatisk for å optimalisere prosessen for ulike rørmaterialer og størrelser.
Fordelene inkluderer:
● Dynamisk varmekontroll: AI tilpasser oppvarmingsvarigheten for å unngå overoppheting eller underoppheting, noe som reduserer defekter.
● Prediktivt vedlikehold: AI forutsier utstyrsslitasje eller feil før de skjer, og minimerer nedetid.
● Energisparing: Optimaliserte sykluser bruker mindre strøm uten å ofre kvaliteten.
● Prosesskonsistens: AI lærer av tidligere sykluser, forbedrer repeterbarheten og reduserer skrothastigheten.
For eksempel kan et AI-system oppdage langsommere formingssykluser på grunn av endringer i omgivelsestemperaturen og kompensere ved å justere varmeeffekten, slik at produksjonen holdes jevn.
Samarbeidende roboter, eller cobots, er designet for å jobbe trygt sammen med mennesker, noe som øker fleksibiliteten og produktiviteten. I rørmuffelinjer kan cobots bistå med oppgaver som krever tilpasningsevne eller sporadiske manuelle inngrep.
Søknader inkluderer:
● Fleksibel rørhåndtering: Cobots kan raskt bytte mellom rørstørrelser eller oppgaver uten omfattende omprogrammering.
● Assistere operatører: De hjelper til med å laste eller losse rør, og reduserer tretthet og risiko for skader.
● Kvalitetskontroller: Koboter utstyrt med kameraer utfører detaljerte inspeksjoner, og merker defekter for menneskelig vurdering.
I motsetning til tradisjonelle industriroboter, bruker cobots sensorer og tvinger tilbakemelding for å unngå kollisjoner, noe som gjør dem ideelle for blandede menneske-robot arbeidsmiljøer.
Skyteknologi muliggjør fjernovervåking og kontroll av stikkontakter på tvers av flere anlegg eller lokasjoner. Data fra maskiner laster opp til sikre skyservere, tilgjengelig via dashbord på datamaskiner eller mobile enheter.
Fordelene inkluderer:
● Sanntidsvarsler: Operatører mottar umiddelbare varsler om feil eller kvalitetsproblemer.
● Sentralisert dataanalyse: Samle data fra flere linjer for å identifisere trender og optimalisere den generelle operasjonen.
● Ekstern feilsøking: Eksperter kan diagnostisere problemer og foreslå feilrettinger uten besøk på stedet.
● Skalerbar integrasjon: Skyplattformer kobler enkelt til nye maskiner eller sensorer etter hvert som linjene utvides.
For eksempel kan en produsent med flere fasiliteter overvåke alle stikkontakter fra hovedkvarteret, og sikre jevn kvalitet og rask respons på problemer.
Integrering av automatisering og robotikk i plastrørledninger øker effektiviteten, kvaliteten og kostnadseffektiviteten. Automatiserte systemer effektiviserer produksjonen ved å synkronisere syklustider og forbedre rørhåndteringen. Robotikk sikrer presis kontroll og kvalitetssikring, reduserer feil og nedetid. Fremtiden for automatisering i rørsokler inkluderer AI-drevet optimalisering og samarbeidende robotikk. Bedrifter liker DEMASUN tilbyr avanserte løsninger som transformerer tradisjonelle produksjonsprosesser, og gir betydelig verdi gjennom innovativ teknologi og ekspertise innen automasjonsintegrasjon.
A: En plastrørsokkelmaskin lager muffeender på plastrør, noe som muliggjør sikre tilkoblinger ved å varme opp og forme rørendene.
A: Automatisering og robotikk øker effektiviteten ved å sikre konsistente syklustider, høyere gjennomstrømning og redusert nedetid i plastrørsocketmaskiner.
A: Integrering av automatisering reduserer lønnskostnadene, forbedrer produktkvaliteten og øker produksjonshastigheten i plastrørssocketmaskiner.
A: Automatiserte plastrørsocketmaskiner reduserer langsiktige kostnader ved å minimere arbeidskraft, redusere avfall og forbedre energieffektiviteten.


