

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2025-10-06 Alkuperä: Sivusto


Kuvittele maailma, jossa muoviputkien valmistus on saumatonta ja tehokasta. Plastic Pipe Socket Machines ovat tämän muutoksen ytimessä ja luovat turvalliset liitännät putkistojärjestelmiin. Tässä postauksessa opit, kuinka automaation ja robotiikan integrointi parantaa näitä koneita ja lisää tehokkuutta ja laatua valmistuksessa.
Muoviputkihylsykoneet luovat muoviputkiin hylsynpäitä, mikä mahdollistaa helpon ja turvallisen liittämisen. Nämä koneet lämmittävät putken päätä pehmentääkseen sitä ja muodostavat sitten kellon muotoisen hylsyn laajentamalla tai muovaamalla. Tämä pistorasia mahdollistaa toisen putken sileän pään sopivan tiukasti luoden vuotamattoman liitoksen. Prosessi varmistaa veden, kaasun ja muiden nesteiden putkistojärjestelmien kestävyyden.
Koneen ydintoimintoihin kuuluvat:
● Kuumenna putken pää tasaisesti oikeaan lämpötilaan.
● Muovaa hylsyn muoto tarkasti ohjeiden mukaan.
● Muodon jähmettäminen hylsyssä.
● Varmistaa jatkuvan tuotannon tasaiset sykliajat.
Pistorasiakoneiden on käsiteltävä erilaisia putkimateriaaleja, kuten PVC:tä, PP:tä ja PE:tä, joista jokainen vaatii erityisiä lämmitys- ja muovausparametreja.
Erilaisiin tuotantotarpeisiin räätälöityjä tyyppejä on useita:
1. Käsikäyttöiset pistorasiakoneet Käyttäjät lataavat putkia manuaalisesti ja ohjaavat lämmitystä ja muovausta. Nämä sopivat pienimuotoisiin tai räätälöityihin töihin, mutta rajoittavat suorituskykyä.
2. Puoliautomaattiset pistorasiakoneetNäissä yhdistyvät manuaalinen lastaus automatisoituihin lämmitys- ja muovausjaksoihin. Ne parantavat johdonmukaisuutta ja vähentävät käyttäjän väsymistä.
3. Täysautomaattiset pistorasiakoneet Tuotantolinjoihin integroidut koneet syöttävät automaattisesti putkia, suorittavat lämmityksen ja muotoilun ja siirtävät sitten putket alavirtaan. Ne tarjoavat suuren suorituskyvyn ja tarkan ohjauksen.
4. Multi-Station Socket Machines Useilla lämmitys- ja muovausasemilla varustetut koneet käsittelevät useita putkia samanaikaisesti, mikä lisää tuottavuutta laajamittaisessa valmistuksessa.
5. Pyörivät hylsykoneet Putket pyörivät kuumennuksen ja muovauksen aikana tasaisen muodon ja paksuuden saavuttamiseksi. Tämä tyyppi sopii putkiin, jotka vaativat suurta mittatarkkuutta.
Jokainen tyyppi vaihtelee monimutkaisuuden, nopeuden ja integrointikyvyn suhteen. Oikean koneen valinta riippuu tuotantomäärästä, putkikokoalueesta ja automaatiotasosta.
Vinkki: Valitse putken materiaalin ja tuotantonopeuden kanssa yhteensopivia hylsykoneita varmistaaksesi saumattoman integroinnin ja tasaisen hylsyn laadun.
Automaatio ja robotiikka tuovat merkittäviä etuja muoviputkien liitoslinjoille muuttaen tuotannon työvoimavaltaisista prosesseista erittäin tehokkaiksi. Näin automaatio parantaa putkien kiinnitystoimintoja:
Automatisoidut järjestelmät nopeuttavat pistorasioita ohjaamalla tarkasti lämmitys-, muotoilu- ja jäähdytysvaiheita. Ne eliminoivat manuaalisen käsittelyn aiheuttamat viiveet ja vähentävät jaksojen välisiä seisokkeja. Kuljettimien tai robottivarsien integrointi varmistaa jatkuvan putkien siirron ja ylläpitää sujuvaa työnkulkua.
Tärkeimmät tehokkuusedut sisältävät:
● Johdonmukaiset sykliajat: Automaattiset ohjaimet ylläpitävät tarkan ajoituksen ja vastaavat alkuvirran ekstruusio- ja leikkausnopeuksia pullonkaulojen välttämiseksi.
● Suurempi suorituskyky: Jatkuva käyttö ilman väsymistä tai katkoksia lisää tehoa.
● Lyhennetty tyhjäkäyntiaika: Koneiden välinen synkronointi estää odotusajat ja maksimoi linjan käytön.
Esimerkiksi täysin automatisoitu hylsylinja voi käsitellä putkia nopeuksilla, jotka ylittävät manuaaliset linjat 30-50 % putken koosta ja materiaalista riippuen.
Automaatio varmistaa tasaisen kuumennuksen ja muovauksen, kriittiset tekijät vahvoissa, tiiviissä pistorasioissa. Tarkka lämpötilan säätö ja toistettavat muovauspaineet vähentävät vikoja, kuten halkeamia tai epätasaisia pistorasioita.
Laatuparannuksia ovat mm.
● Tasaiset pistorasian mitat: Robottitarkkuus muotoilee pistorasiat tarkkojen vaatimusten mukaisesti joka sykli.
● Vähentynyt inhimillinen virhe: Automatisoidut järjestelmät eliminoivat manuaalisen käytön vaihtelut.
● Inline Quality Inspection: Näköjärjestelmien tai lasermittarien integrointi havaitsee viat välittömästi, mikä estää viallisten putkien pääsyn asiakkaille.
Tämä johdonmukaisuus parantaa putkijärjestelmien luotettavuutta, täyttää tiukat alan standardit ja vähentää kalliita korjauksia tai palautuksia.
Vaikka automaatio edellyttää ennakkoinvestointeja, se alentaa pitkän aikavälin kustannuksia minimoimalla työvoiman, jätteen ja seisokkeja.
Kustannushyötyjä ovat:
● Pienemmät työkustannukset: Automaattinen lastaus, lämmitys ja siirto vähentävät käyttäjän vaatimuksia.
● Vähemmän romua ja työstöä: Parannettu laadunvalvonta vähentää viallisten osien määrää.
● Energiatehokkuus: Optimoidut lämmitysjaksot käyttävät energiaa tehokkaammin.
● Ylläpitosäästöt: Ennakoiva valvonta vähentää odottamattomia vikoja.
Valmistajat näkevät usein sijoitetun pääoman tuoton 12–18 kuukauden kuluessa automaation integroinnista näiden säästöjen ansiosta.
Automaation integrointi muoviputkien liitoslinjoihin on pelin muuttaja, mutta siinä on omat haasteensa. Nämä esteet voivat hidastaa tuotantoa, aiheuttaa vikoja tai jopa vahingoittaa laitteita, jos niihin ei puututa kunnolla. Katsotaanpa kolmea valmistajien kohtaamaa päähaastetta:
Yksi suurimmista ongelmista on tuotantolinjan eri koneiden sykliaikojen epäsuhta. Esimerkiksi ekstruusio- ja leikkauskoneet voivat toimia nopeammin kuin muhvikoneen kuumennus- ja muovausjakso. Tämä epäsuhta aiheuttaa pullonkauloja tai joutoaikaa, mikä häiritsee putkien sujuvaa virtausta.
● Jos pistorasiakone kestää kauemmin, putket kasaantuvat odottamaan.
● Jos se on nopeampi, kone odottaa putkia ja kuluttaa kapasiteettia.
Tämän ratkaiseminen edellyttää sykliaikojen tarkkaa synkronointia kaikissa laitteissa jatkuvan ja tasapainoisen työnkulun ylläpitämiseksi.
Putkien syöttäminen hylsykoneeseen epäjohdonmukaisesti johtaa kohdistusvirheisiin, tukoksiin tai viallisiin pistorasiaan. Manuaalinen syöttö lisää vaihtelua ja inhimillisistä virheistä johtuvia seisokkeja.
Yleisiä ruokintaongelmia ovat:
● Putket tulevat sisään epätasaisilla nopeuksilla tai kulmilla.
● Putket luistavat tai liikkuvat siirron aikana.
● Manuaalisesta lastauksesta tai tarkastuksesta johtuvat viiveet.
Automaattiset syöttöjärjestelmät antureilla ja ohjaimilla auttavat ylläpitämään johdonmukaista putkien sijoittelua ja ajoitusta, mikä vähentää seisokkeja ja vikoja.
Muoviputkien hylsy riippuu suuresti säädellystä lämmityksestä ja jäähdytyksestä. Jos lämpöprofiilia ei synkronoida kunnolla, putken päät voivat vääntyä, halkeilla tai epäonnistua muodostamaan oikeita koloja.
Tärkeimmät lämpöhaasteet ovat:
● Lämmityslämpötilan tai -ajan vaihtelut aiheuttavat epätasaista pehmenemistä.
● Jäähdytys liian nopeasti tai hitaasti, mikä johtaa muodon vääristymiseen.
● Putkien materiaalierot vaativat erilaisia lämpöasetuksia.
Tämän hallitsemiseksi valmistajat käyttävät ohjelmoitavia logiikkaohjaimia (PLC), joissa on takaisinkytkentäsilmukoita, jotka valvovat ja säätävät lämpötilaa ja ajoitusta reaaliajassa varmistaen, että jokainen pistorasia täyttää laatustandardit.
Ennen kuin lisäät automaation muoviputkien liitoslinjaan, on tärkeää tutkia olemassa oleva tuotantovirta. Kartoita jokainen vaihe – suulakepuristamisesta leikkaamiseen, pistorasiaan ja pakkaamiseen. Tämä auttaa tunnistamaan, mihin automaatio sopii parhaiten häiritsemättä työnkulkua.
Tila on toinen tärkeä tekijä. Automaatiolaitteet – kuten kuljettimet, robottivarret tai anturit – vaativat riittävästi tilaa asennukseen, käyttöön ja huoltoon. Varmista, että:
● Varaa puskurivyöhykkeet pienten viiveiden käsittelemiseksi koko linjaa pysäyttämättä.
● Tarjoa huoltohenkilöstölle helppo pääsy.
● Suunnittele tulevia laajennuksia tai päivityksiä.
Ahdas asettelu voi aiheuttaa pullonkauloja tai turvallisuusongelmia, mikä tekee tyhjäksi automaation tarkoituksen.
Jakson ajan synkronointi tarkoittaa koneen kunkin vaiheen nopeuden sovittamista niin, että linja kulkee sujuvasti. Jos esimerkiksi suulakepuristus- ja leikkauskoneet tuottavat putkiosia 40 sekunnin välein, hylsykoneen on suoritettava lämmitys, muotoilu ja jäähdytys tässä ajassa.
Jos pistorasiajakso on hitaampi, putket joutuvat jonoon, mikä aiheuttaa viiveitä ja mahdollisia vahinkoja. Jos kone on nopeampi, se saattaa käydä joutokäynnillä, mikä kuluttaa kapasiteettia.
Jakson aikojen tasaaminen:
● Käytä ohjelmoitavia logiikkaohjaimia (PLC) koneen toimintojen koordinointiin.
● Säädä lämmityksen ja jäähdytyksen kestoa putken materiaalin ja koon mukaan.
● Sisällytä antureita valvomaan putken tuloa ja lähtöä.
● Käytä puskurikuljettimia pienentämään ajoitusvirheitä.
Synkronointi lisää suorituskykyä ja vähentää seisokkeja.
Manuaalinen putkien käsittely hidastaa tuotantoa ja lisää virheriskiä. Automaattiset siirtojärjestelmät pitävät putket liikkuvan tehokkaasti koneiden välillä.
Yleisiä automaattisia siirtomenetelmiä ovat:
● Kuljetinhihnat: Ihanteelliset suoraviivaisiin asetteluihin, ne siirtävät putkia tasaisesti asemalta toiselle.
● Rullakuljettimet: Hyödyllinen raskaammille putkille, mikä mahdollistaa tasaisen vierintäliikkeen.
● Robottivarret: Täydelliset monimutkaisiin linjakokoonpanoihin tai kun putket tarvitsevat tarkkaa sijoittelua.
● Poimintajärjestelmät: Robotit tarttuvat putkiin, siirtävät ne tarkasti ja asettavat ne pistorasiaan.
Automaattinen siirto minimoi putkien kohdistusvirheitä, vaurioita ja käyttäjän väsymistä. Se varmistaa myös tasaiset syöttönopeudet, mikä on elintärkeää laadun ja syklin ajan synkronoinnin ylläpitämiseksi.
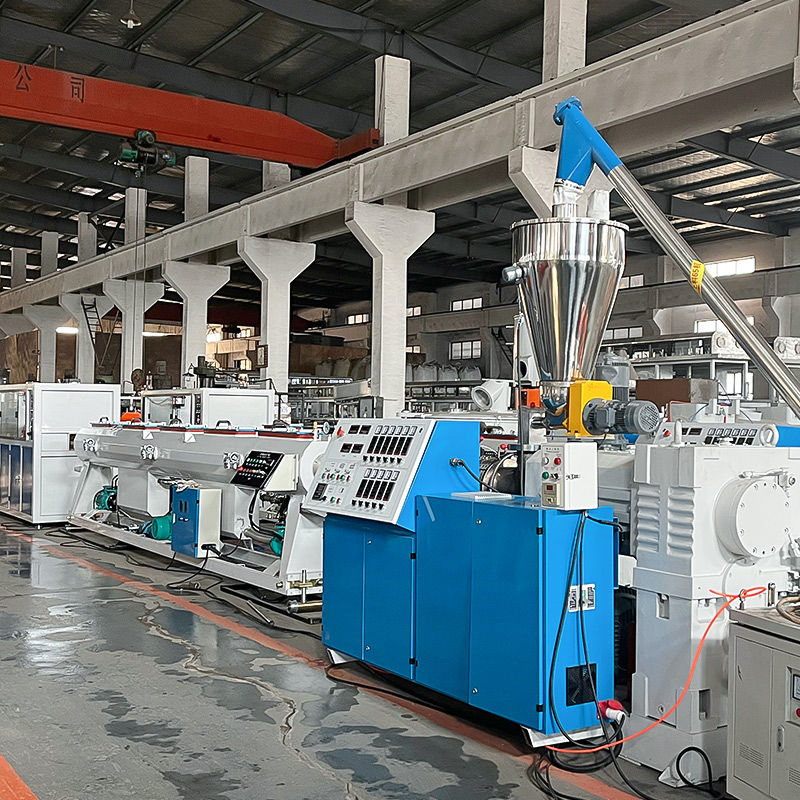
Robotiikalla on keskeinen rooli nykyaikaisissa muoviputkien liitoslinjoissa, mikä parantaa automaatiota ja varmistaa sujuvan ja tasaisen tuotannon. Robottien integroiminen auttaa käsittelemään putkia tehokkaasti, valvomaan prosesseja reaaliajassa ja ylläpitämään korkeaa laatustandardia koko hylsyn ajan.
Robottivarret ja automatisoidut siirtojärjestelmät ottavat hoitaakseen toistuvia, työvoimavaltaisia tehtäviä putkien siirtämisessä koneiden välillä. Ne:
● Poimi putket tarkasti katkaisun jälkeen.
● Aseta ne oikein pistorasiaan.
● Siirrä valmiit putket seuraavaan vaiheeseen, kuten jäähdytykseen tai pinoamiseen.
Tämä automaatio vähentää manuaalisen käsittelyn virheitä, putkien kohdistusvirheitä ja vaurioitumisriskiä. Se myös pitää tuotantolinjan liikkeessä tasaisesti ilman inhimillisen väsymyksen tai epäjohdonmukaisen ajoituksen aiheuttamia viiveitä.
Robotit voidaan ohjelmoida erikokoisille ja -painoisille putkille, jotka mukautuvat nopeasti tuotannon muutoksiin. Esimerkiksi robottipoimintajärjestelmä pystyy käsittelemään halkaisijaltaan 20–160 mm olevia putkia ja vaihtaa kädensijaa automaattisesti.
Robottijärjestelmiin integroidaan usein antureita ja kameroita jatkuvaa prosessin seurantaa varten. He antavat suoraa palautetta seuraavista aiheista:
● Putken sijainti ja suunta.
● Lämmityslämpötilan tasaisuus.
● Muodostuspaine ja syklin ajoitus.
Nämä tiedot mahdollistavat välittömät säädöt ja estävät vikoja ennen kuin ne ilmenevät. Robotiikka yhdistettynä PLC- tai SCADA-järjestelmiin mahdollistaa keskitetyn ohjauksen, joka synkronoi kaikki linjakomponentit optimaalista virtausta varten.
Reaaliaikainen seuranta tukee myös ennakoivaa ylläpitoa. Robotit voivat havaita epätavallisia tärinöitä tai viiveitä ja ilmoittaa mahdollisista laiteongelmista varhain. Tämä ennakoiva lähestymistapa vähentää seisokkeja ja kalliita korjauksia.
Robotiikka parantaa laadunvalvontaa integroimalla tarkastustehtävät. Robottikäsivarsiin asennetut näköjärjestelmät voivat:
● Tarkista liittimet mittatarkkuuden varmistamiseksi.
● Havaitse halkeamia, muodonmuutoksia tai pintavirheitä.
● Tarkista pistorasian muodon tasaisuus.
Automaattinen tarkastus varmistaa, että vain tiukat laatustandardit täyttävät putket pääsevät pakkaamaan. Se eliminoi ihmisen subjektiivisen harkinnan ja nopeuttaa vikojen havaitsemista.
Jotkut robottijärjestelmät käyttävät lasermittaustyökaluja pistorasian halkaisijan tarkkaan mittaamiseen. Tämä kosketukseton menetelmä säilyttää putken eheyden ja tarjoaa tarkkoja tietoja. Vikojen ilmetessä robotit voivat automaattisesti poistaa vialliset putket linjasta, mikä ehkäisee hukkaa.
Muoviputkien liitoslinjojen seisokit vähentävät tuottavuutta ja nostavat kustannuksia. Automaation ja robotiikan asianmukainen integrointi voi vähentää näitä häviöitä huomattavasti. Esimerkiksi keskikokoinen PVC-putkien valmistaja kohtasi usein seisokkeja, koska hylsykone toimi hitaammin kuin leikkausosa. Putket kasautuivat, mikä aiheutti tukoksia ja viivästyksiä.
Asentamalla PLC-pohjaisen synkronointijärjestelmän ne sovittivat sykliajat ekstruusio-, leikkaus- ja pistorasiavaiheissa. Automaattiset syöttörullat varmistivat putkien johdonmukaisen syötön ilman manuaalisia toimenpiteitä. Tämä päivitys lyhensi seisokkeja lähes 30 % ja lisäsi päivittäistä tuotantoa yli 25 %. Yhtiö integroi myös reaaliaikaisen seurannan, jonka avulla operaattorit voivat havaita ongelmat ennen kuin ne aiheuttivat seisokkeja.
Tämä tapaus osoittaa, kuinka koneen nopeuksien kohdistaminen ja putkensiirron automatisointi estää pullonkauloja ja pitää linjat sujuvasti käynnissä.
Alan johtajat esittelevät automaation ja robotiikan voimaa muoviputkien liitoslinjoissa:
● Yritys A, maailmanlaajuinen putkien valmistaja, otti käyttöön robottivarret putkien käsittelyyn leikkauksen ja hylsyn välillä. Tämä vähensi manuaalista työtä ja paransi kohdistustarkkuutta. He raportoivat 40 %:n kasvun suorituskyvyssä ja 15 %:n laskun romumäärissä johdonmukaisen pistorasian laadun vuoksi.
● Yritys B:n integroidut inline-näköjärjestelmät, jotka tarkastavat pistorasian mitat ja havaitsevat viat välittömästi muotoilun jälkeen. Tämä automaattinen laadunvalvonta eliminoi inhimilliset virheet ja pienensi tuottoa 20 %. Järjestelmä syötti tietoja myös heidän MES:ään, mikä mahdollisti tietopohjaisten prosessien parantamisen.
● Yritys C otti käyttöön tekoälypohjaisen prosessioptimoinnin liitäntälinjassaan. Koneoppimisen avulla järjestelmä sääti lämmitys- ja jäähdytysparametreja dynaamisesti eri putkien materiaalien ja kokojen mukaan. Tämä innovaatio paransi syklin tehokkuutta 10 % ja pidensi laitteiden käyttöikää vähentämällä lämpörasitusta.
Nämä esimerkit osoittavat, kuinka räätälöidyt automaatioratkaisut tuovat mitattavia tehokkuutta, laatua ja kustannussäästöjä.
Muoviputkien hylsylinjojen tulevaisuus on huipputeknologioissa, jotka nostavat tehokkuuden, laadun ja joustavuuden uusiin korkeuksiin. Tutkitaan kolmea keskeistä trendiä, jotka muokkaavat automaatiota ja robotiikkaa tällä alalla.
Tekoäly (AI) muuttaa socketing-linjojen toimintaa. Koneoppimisalgoritmit analysoivat lämpötilaa, muovauspainetta ja sykliaikoja tarkkailevien antureiden reaaliaikaista dataa. Sitten ne säätävät parametrit automaattisesti optimoidakseen prosessin eri putkimateriaaleille ja -kokoille.
Edut sisältävät:
● Dynaaminen lämmityksen säätö: AI mukauttaa lämmityksen kestoa yli- tai alikuumenemisen välttämiseksi ja vähentää vikoja.
● Ennakoiva huolto: AI ennustaa laitteiden kulumisen tai viat ennen kuin ne tapahtuvat, minimoiden seisokit.
● Energiansäästö: Optimoidut syklit kuluttavat vähemmän virtaa laadusta tinkimättä.
● Prosessin johdonmukaisuus: tekoäly oppii menneistä sykleistä, parantaa toistettavuutta ja vähentää romutusta.
Tekoälyjärjestelmä saattaa esimerkiksi havaita hitaammat muodostusjaksot ympäristön lämpötilan muutoksista ja kompensoida lämmitystehoa säätämällä, mikä pitää tuotannon tasaisena.
Yhteistyörobotit tai kobotit on suunniteltu toimimaan turvallisesti ihmisten rinnalla, mikä lisää joustavuutta ja tuottavuutta. Putkien liitoslinjoissa kobotit voivat auttaa tehtävissä, jotka vaativat mukautumiskykyä tai satunnaista manuaalista puuttumista.
Sovellukset sisältävät:
● Joustava putkien käsittely: Cobotit voivat vaihtaa putken kokoa tai tehtävää nopeasti ilman laajoja uudelleenohjelmointia.
● Käyttäjien avustaminen: Ne auttavat lastaamaan tai purkamaan putkia, mikä vähentää käyttäjän väsymistä ja loukkaantumisriskiä.
● Laaduntarkastukset: Kameroilla varustetut Cobotit suorittavat yksityiskohtaisia tarkastuksia ja merkitsevät viat ihmisen tarkastettavaksi.
Toisin kuin perinteiset teollisuusrobotit, kobotit käyttävät antureita ja pakottavat palautetta välttääkseen törmäyksiä, mikä tekee niistä ihanteellisia ihmisen ja robotin työympäristöihin.
Pilviteknologia mahdollistaa pistorasialinjojen etävalvonnan ja ohjauksen useissa tehtaissa tai paikoissa. Koneiden tiedot ladataan suojatuille pilvipalvelimille, jotka ovat käytettävissä tietokoneiden tai mobiililaitteiden kojetaulujen kautta.
Edut sisältävät:
● Reaaliaikaiset hälytykset: Käyttäjät saavat välittömiä ilmoituksia vioista tai laatuongelmista.
● Keskitetty data-analyysi: Kokoa tietoja useilta riveiltä trendien tunnistamiseksi ja yleisten toimintojen optimoimiseksi.
● Etävianmääritys: Asiantuntijat voivat diagnosoida ongelmat ja ehdottaa korjauksia ilman käyntiä paikalla.
● Skaalautuva integrointi: Pilviympäristöt yhdistävät helposti uusia koneita tai antureita linjojen laajentuessa.
Esimerkiksi valmistaja, jolla on useita toimitiloja, voi valvoa kaikkia pistorasialinjoja pääkonttorista lähtien, mikä varmistaa tasaisen laadun ja nopean reagoinnin ongelmiin.
Automaation ja robotiikan integrointi muoviputkien liitoslinjoihin parantaa tehokkuutta, laatua ja kustannustehokkuutta. Automatisoidut järjestelmät virtaviivaistavat tuotantoa synkronoimalla sykliajat ja parantamalla putkien käsittelyä. Robotiikka varmistaa tarkan ohjauksen ja laadunvarmistuksen, mikä vähentää vikoja ja seisokkeja. Putkien liittämisen automaation tulevaisuuteen kuuluu tekoälyyn perustuva optimointi ja yhteistoiminnallinen robotiikka. Yritykset pitävät DEMASUN tarjoaa edistyksellisiä ratkaisuja, jotka muuttavat perinteisiä valmistusprosesseja ja tarjoavat merkittävää lisäarvoa innovatiivisen teknologian ja automaatiointegraatioosaamisen kautta.
V: Muoviputkihylsykone luo hylsyn päät muoviputkiin, mikä mahdollistaa turvalliset liitännät lämmittämällä ja muodostamalla putkenpäät.
V: Automaatio ja robotiikka lisäävät tehokkuutta varmistamalla tasaiset sykliajat, suuremman suorituskyvyn ja lyhyemmät seisokit muoviputkipistorasiakoneissa.
V: Automaation integrointi vähentää työkustannuksia, parantaa tuotteiden laatua ja lisää tuotantonopeutta muoviputkistokoneissa.
V: Automatisoidut muoviputkipistorasiakoneet alentavat pitkän aikavälin kustannuksia minimoimalla työvoiman, vähentämällä jätettä ja parantamalla energiatehokkuutta.


