

Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2025-10-06 Päritolu: Sait


Kujutage ette maailma, kus plasttorude tootmine on sujuv ja tõhus. Plasttorude pistikupesamasinad on selle ümberkujundamise keskmes, luues torusüsteemides turvalised ühendused. Sellest postitusest saate teada, kuidas automatiseerimise ja robootika integreerimine neid masinaid täiustab, suurendades tootmise tõhusust ja kvaliteeti.
Plasttorude pesamasinad loovad plasttorudele pesaotsad, võimaldades lihtsat ja kindlat liitmist. Need masinad soojendavad toruotsa selle pehmendamiseks, seejärel moodustavad paisutamise või vormimise teel kellukesekujulise pesa. See pistikupesa võimaldab teise toru tasasel otsal tihedalt sobituda, luues lekkekindla ühenduse. Protsess tagab vee, gaasi ja muude vedelike jaoks kasutatavate torusüsteemide vastupidavuse.
Masina põhifunktsioonid hõlmavad järgmist:
● Toru otsa ühtlane kuumutamine õige temperatuurini.
● Pistikupesa kuju kujundamine täpselt vastavalt spetsifikatsioonidele.
● Pesa jahutamine kuju tahkestamiseks.
● Pideva tootmise jaoks ühtsete tsükliaegade tagamine.
Pistikupesa masinad peavad käsitlema erinevaid torumaterjale, nagu PVC, PP ja PE, millest igaüks nõuab spetsiifilisi kuumutamis- ja vormimisparameetreid.
On olemas mitut tüüpi, mis on kohandatud erinevatele tootmisvajadustele:
1. Käsitsi pistikupesa masinad Operaatorid laadivad torusid käsitsi ning juhivad kütmist ja vormimist. Need sobivad väikesemahulisteks või kohandatud töödeks, kuid piiravad läbilaskevõimet.
2. Poolautomaatsed pistikupesamasinadNeed ühendavad käsitsi laadimise automatiseeritud kuumutamis- ja vormimistsüklitega. Need parandavad järjepidevust ja vähendavad operaatori väsimust.
3. Täisautomaatsed pistikupesamasinad Tootmisliinidesse integreeritud masinad toidavad automaatselt torusid, teostavad kuumutamist ja vormimist ning seejärel suunavad torusid allavoolu. Need pakuvad suurt läbilaskevõimet ja täpset juhtimist.
4. Mitme jaamaga pistikupesamasinadVarustatud mitme kütte- ja vormimisjaamaga, töötavad need masinad korraga mitut toru, suurendades suuremahulise tootmise tootlikkust.
5. Rotary Socket Machines Torud pöörlevad kuumutamise ja vormimise ajal ühtlase pesa kuju ja paksuse saavutamiseks. See tüüp sobib torudele, mis nõuavad suurt mõõtmete täpsust.
Iga tüüp erineb keerukuse, kiiruse ja integreerimisvõime poolest. Õige masina valik sõltub tootmismahust, torude suurusest ja automatiseerimise tasemest.
Näpunäide. Valige oma torumaterjali ja tootmiskiirusega ühilduvad pistikupesamasinad, et tagada sujuv integreerimine ja pistikupesade ühtlane kvaliteet.
Automatiseerimine ja robootika toovad plasttorude pistikupesaliinidele olulisi eeliseid, muutes tootmise töömahukatest protsessidest ülitõhusaks. Siin on, kuidas automatiseerimine parandab torude ühendamist:
Automatiseeritud süsteemid kiirendavad pistikupesade ühendamistsükleid, reguleerides täpselt kuumutamise, vormimise ja jahutamise etappe. Need kõrvaldavad käsitsi teisaldamisest põhjustatud viivitused ja vähendavad tsüklite vahelist seisakuaega. Konveierite või robotkäte integreerimine tagab pideva toruülekande, säilitades sujuva töövoo.
Peamised tõhususe kasvud hõlmavad järgmist:
● Järjepidevad tsükliajad: automaatsed juhtseadmed säilitavad täpse ajastuse, sobitades ülesvoolu ekstrusiooni- ja lõikekiirused, et vältida kitsaskohti.
● Suurem läbilaskevõime: pidev töö ilma väsimise ja katkestusteta suurendab väljundvõimsust.
● Vähendatud jõudeaeg: masinatevaheline sünkroonimine hoiab ära ooteperioodid, maksimeerides liini kasutust.
Näiteks täisautomaatne pistikupesa liin suudab töödelda torusid kiirusel, mis ületab manuaalseid liine 30-50%, sõltuvalt toru suurusest ja materjalist.
Automatiseerimine tagab ühtlase kuumutamise ja vormimise, mis on tugevate, lekkekindlate pistikupesade jaoks kriitilised tegurid. Täpne temperatuuri reguleerimine ja korratavad vormimissurved vähendavad defekte, nagu praod või ebaühtlased pistikupesad.
Kvaliteedi täiustused hõlmavad järgmist:
● Ühtsed pistikupesa mõõtmed: roboti täpsus moodustab iga tsükli jooksul täpsete spetsifikatsioonide järgi pistikupesad.
● Vähendatud inimviga: automatiseeritud süsteemid kõrvaldavad käsitsi kasutamise varieeruvuse.
● Sisseehitatud kvaliteedikontroll: nägemissüsteemide või lasermõõturite integreerimine tuvastab vead koheselt, vältides vigaste torude jõudmist klientideni.
See järjepidevus suurendab torustikusüsteemide töökindlust, vastab rangetele tööstusstandarditele ja vähendab kulukat ümbertöötamist või tagastamist.
Kuigi automatiseerimine hõlmab esialgseid investeeringuid, vähendab see pikaajalisi kulusid, minimeerides tööjõudu, jäätmeid ja seisakuid.
Kuluhüvitised hõlmavad järgmist:
● Madalamad tööjõukulud: automaatne laadimine, soojendamine ja ülekandmine vähendavad operaatori nõudeid.
● Vähem praaki ja ümbertööd: täiustatud kvaliteedikontroll vähendab defektsete osade arvu.
● Energiatõhusus: optimeeritud küttetsüklid kasutavad energiat tõhusamalt.
● Hoolduse kokkuhoid: ennustav jälgimine vähendab ootamatuid rikkeid.
Tootjad näevad nende säästude tõttu sageli investeeringutasuvust 12–18 kuu jooksul pärast automatiseerimise integreerimist.
Automatiseerimise integreerimine plasttorude pistikupesadesse muudab mängu, kuid sellega kaasnevad omad väljakutsed. Need takistused võivad aeglustada tootmist, põhjustada defekte või isegi kahjustada seadmeid, kui neid ei käsitleta õigesti. Uurime kolme peamist väljakutset, millega tootjad silmitsi seisavad:
Üks suurimaid probleeme on tootmisliini erinevate masinate tsükliaegade mittevastavus. Näiteks võivad ekstrusiooni- ja lõikemasinad töötada kiiremini kui pesaseadme kuumutamis- ja vormimistsükkel. See mittevastavus põhjustab kitsaskohti või tühikäiguaega, mis häirib torude sujuvat voolu.
● Kui pistikupesa masin võtab kauem aega, kuhjuvad torud ootama.
● Kui see on kiirem, ootab masin torusid, raiskades sellega võimsust.
Selle lahendamine nõuab tsükliaegade täpset sünkroonimist kõigis seadmetes, et säilitada pidev ja tasakaalustatud töövoog.
Torude ebaühtlane söötmine pistikupesa masinasse põhjustab vale joondamist, ummistusi või defektseid pistikupesasid. Käsitsi söötmine suurendab varieeruvust ja inimliku vea tõttu seisakuid.
Levinud toitumisprobleemid on järgmised:
● Torud sisenevad ebaühtlase kiiruse või nurga all.
● Torud libisevad või nihkuvad teisaldamise ajal.
● Käsitsi laadimisest või kontrollimisest põhjustatud viivitused.
Andurite ja juhikutega automaatsed etteandesüsteemid aitavad säilitada ühtlast torude positsioneerimist ja ajastust, vähendades seisakuid ja defekte.
Plasttorude pistikupesad sõltuvad suuresti kontrollitud kütmisest ja jahutusest. Kui termiline profiil pole korralikult sünkroonitud, võivad toruotsad deformeeruda, praguneda või ei moodusta õigeid pistikupesasid.
Peamised termilised väljakutsed hõlmavad järgmist:
● Kuumutustemperatuuri või -aja kõikumised, mis põhjustavad ebaühtlast pehmenemist.
● Liiga kiire või aeglane jahutamine, mis põhjustab kuju moonutamist.
● Torumaterjalide erinevused, mis nõuavad erinevaid termilisi seadistusi.
Selle haldamiseks kasutavad tootjad tagasisideahelaga programmeeritavaid loogikakontrollereid (PLC), et jälgida ja reguleerida temperatuuri ja ajastust reaalajas, tagades iga pistikupesa vastavuse kvaliteedistandarditele.
Enne plasttorude pistikupesa liinile automatiseerimise lisamist on ülioluline uurida olemasolevat tootmisvoogu. Kaardistage iga samm – alates ekstrusioonist kuni lõikamiseni, pistikupesade paigaldamise ja pakkimiseni. See aitab tuvastada, kuhu automatiseerimine kõige paremini sobib, ilma töövoogu häirimata.
Ruum on veel üks oluline tegur. Automatiseerimisseadmed – nagu konveierid, robotkäed või andurid – vajavad paigaldamiseks, kasutamiseks ja hoolduseks piisavalt ruumi. Veenduge, et:
● Jaotage puhvertsoonid väiksemate viivituste käsitlemiseks ilma kogu liini peatamata.
● Tagage hoolduspersonalile lihtne juurdepääs.
● Planeerige tulevasi laiendusi või täiendusi.
Kitsas paigutus võib põhjustada kitsaskohti või ohutusprobleeme, rikkudes automatiseerimise eesmärki.
Tsükli aja sünkroonimine tähendab masina iga etapi kiiruse sobitamist, et liin voolaks sujuvalt. Näiteks kui ekstrusioon- ja lõikemasinad toodavad torusektsioone iga 40 sekundi järel, peab pistikupesa masin selle aja jooksul lõpetama kuumutamise, vormimise ja jahutamise.
Kui pistikupesa tsükkel on aeglasem, satuvad torud järjekorda, põhjustades viivitusi ja võimalikke kahjustusi. Kui kiirem, võib masin tühikäigul töötada, raiskades sellega võimsust.
Tsükliaegade joondamiseks toimige järgmiselt.
● Kasutage masina toimingute koordineerimiseks programmeeritavaid loogilisi kontrollereid (PLC).
● Reguleerige kütte- ja jahutusaega vastavalt toru materjalile ja suurusele.
● Kaasake andurid torude saabumise ja väljumise jälgimiseks.
● Väiksemate ajastuse ebakõlade kõrvaldamiseks kasutage puhverkonveiereid.
Sünkroonimine suurendab läbilaskevõimet ja vähendab seisakuid.
Torude käsitsi käsitsemine aeglustab tootmist ja suurendab veaohtu. Automatiseeritud ülekandesüsteemid hoiavad torusid masinate vahel tõhusalt liikumas.
Levinud automatiseeritud edastusmeetodid hõlmavad järgmist:
● Konveierilindid: sobivad ideaalselt sirgjooneliste paigutuste jaoks, liigutavad torusid ühtlaselt ühest jaamast teise.
● Rullkonveierid: kasulikud raskemate torude jaoks, võimaldades sujuvat veeremist.
● Robotvarred: sobivad ideaalselt keeruliste liinikonfiguratsioonide jaoks või siis, kui torud vajavad täpset positsioneerimist.
● Pick-and-Place Systems: Robotid haaravad torudest kinni, liiguvad need täpselt üle ja asetavad pistikupesasse.
Automaatne ülekanne minimeerib torude ebaühtlust, kahjustusi ja operaatori väsimust. Samuti tagab see ühtlase etteandekiiruse, mis on kvaliteedi ja tsükliaja sünkroonimise säilitamiseks ülioluline.
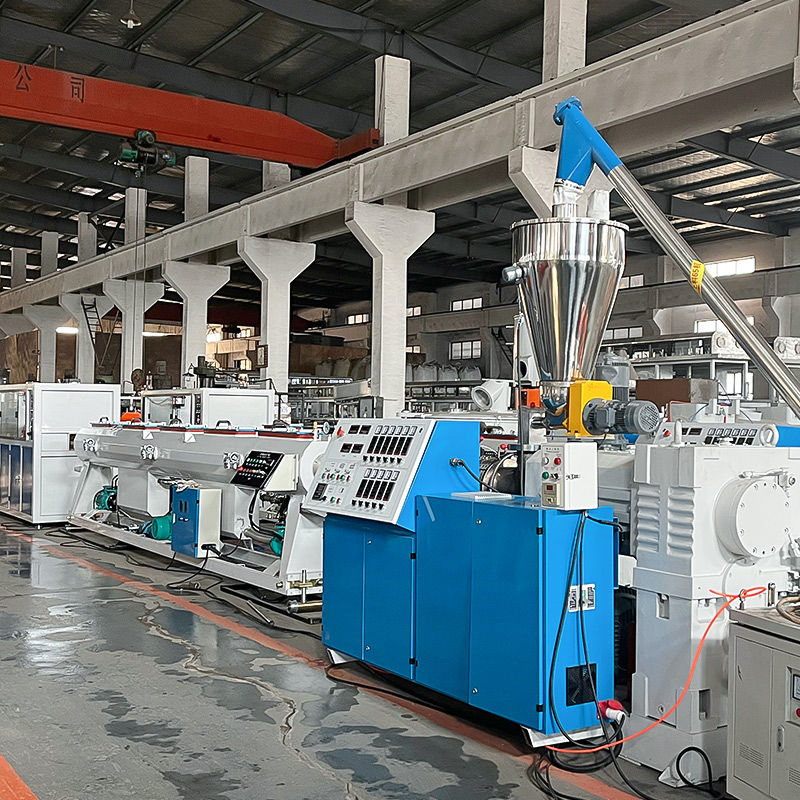
Robootika mängib tänapäevastes plasttorude pistikupesaliinides üliolulist rolli, täiustades automatiseerimist ja tagades sujuva ja järjepideva tootmise. Robotite integreerimine aitab torusid tõhusalt käsitseda, jälgida protsesse reaalajas ja säilitada kõrgeid kvaliteedistandardeid kogu pistikupesa töötamise ajal.
Robotkäed ja automatiseeritud ülekandesüsteemid võtavad üle korduvad ja töömahukad ülesanded torude liigutamisel masinate vahel. Nad:
● Pärast lõikamist võtke torud täpselt üles.
● Asetage need õigesti pesasse.
● Viige valmis torud üle järgmisse etappi, nagu jahutamine või virnastamine.
See automatiseerimine vähendab käsitsi käsitsemise vigu, torude nihkeid ja kahjustuste ohtu. Samuti hoiab see tootmisliini pidevalt liikumas, ilma viivitusteta, mis on põhjustatud inimväsimusest või ebaühtlasest ajastusest.
Roboteid saab programmeerida erineva suuruse ja kaaluga torude jaoks, kohanedes kiiresti tootmismuutustega. Näiteks robot-korjamis-ja-koha-süsteem suudab käsitseda torusid läbimõõduga 20 mm kuni 160 mm, vahetades käepidemeid automaatselt.
Robotisüsteemid integreerivad protsesside pidevaks jälgimiseks sageli andureid ja kaameraid. Nad annavad reaalajas tagasisidet:
● Toru asend ja suund.
● Küttetemperatuuri konsistents.
● Vormimisrõhk ja tsükli ajastus.
Need andmed võimaldavad viivitamatuid kohandusi, vältides defekte enne nende tekkimist. Robootika koos PLC-de või SCADA-süsteemidega võimaldab tsentraliseeritud juhtimist, sünkroniseerides optimaalse vooluhulga jaoks kõik liinikomponendid.
Reaalajas jälgimine toetab ka ennustavat hooldust. Robotid suudavad tuvastada ebatavalisi vibratsioone või viivitusi, andes varakult märku võimalikest seadmete probleemidest. See ennetav lähenemisviis vähendab seisakuid ja kulukaid remonditöid.
Robootika täiustab kvaliteedikontrolli, integreerides kontrolliülesanded. Robotkätele paigaldatud nägemissüsteemid võivad:
● Skannige pistikupesasid mõõtmete täpsuse tagamiseks.
● Tuvastage praod, deformatsioonid või pinnadefektid.
● Kontrollige pesa kuju ühtlust.
Automaatne kontroll tagab, et pakendamiseks lähevad ainult rangetele kvaliteedistandarditele vastavad torud. See välistab inimese subjektiivse hinnangu ja kiirendab defektide tuvastamist.
Mõned robotsüsteemid kasutavad pistikupesa läbimõõdu täpseks mõõtmiseks lasermõõtmisvahendeid. See kontaktivaba meetod säilitab toru terviklikkuse, pakkudes samal ajal täpseid andmeid. Defektide ilmnemisel saavad robotid vigased torud liinist automaatselt eemaldada, vältides raiskamist.
Plasttorude pistikupesaliinide seisakud vähendavad tootlikkust ja tõstavad kulusid. Automaatika ja robootika nõuetekohane integreerimine võib neid kadusid drastiliselt vähendada. Näiteks keskmise suurusega PVC-torude tootja seisis sageli silmitsi seisakutega, kuna pistikupesa masin töötas aeglasemalt kui lõikeosa. Torud kuhjusid, põhjustades ummistusi ja viivitusi.
Paigaldades PLC-põhise sünkroonimissüsteemi, sobitasid nad tsükliajad ekstrusiooni-, lõikamis- ja pistikupesade vahel. Automaatsed etteanderullid tagasid torude pideva etteande ilma käsitsi sekkumiseta. See uuendus vähendas seisakuid peaaegu 30%, suurendades igapäevast toodangut üle 25%. Ettevõte integreeris ka reaalajas jälgimise, võimaldades operaatoritel tuvastada probleeme enne, kui need seisakuid põhjustasid.
See juhtum näitab, kuidas masina kiiruste joondamine ja torude ülekande automatiseerimine hoiab ära kitsaskohad, hoides liinid sujuvalt töös.
Tööstusharu juhid demonstreerivad automatiseerimise ja robootika võimsust plasttorude pistikupesaliinides:
● Ettevõte A, ülemaailmne torude tootja, võttis kasutusele robotkäed torude käsitsemiseks lõikamise ja pistikupesade vahel. See vähendas käsitsitööd ja parandas joondamise täpsust. Nad teatasid pideva pistikupesade kvaliteedi tõttu läbilaskevõime suurenemisest 40% ja praagi määra 15% langusest.
● Ettevõtte B integreeritud inline-nägemissüsteemid, mis kontrollivad pistikupesade mõõtmeid ja tuvastavad defektid kohe pärast vormimist. See automaatne kvaliteedikontroll välistas inimlikud vead ja vähendas tulusid 20%. Süsteem edastas andmeid ka nende MES-ile, võimaldades andmepõhiseid protsesse täiustada.
● Ettevõte C võttis oma pesaliinil kasutusele AI-põhise protsesside optimeerimise. Masinõppe abil kohandas süsteem kütte- ja jahutusparameetreid dünaamiliselt, et need sobiksid erinevate torude materjalide ja suurustega. See uuendus parandas tsükli efektiivsust 10% ja pikendas seadmete eluiga, vähendades termilist pinget.
Need näited näitavad, kuidas kohandatud automatiseerimislahendused toovad mõõdetavat kasu tõhususe, kvaliteedi ja kulude kokkuhoiu osas.
Plasttorude pesaliinide tulevik seisneb tipptehnoloogiates, mis tõstavad tõhususe, kvaliteedi ja paindlikkuse uutesse kõrgustesse. Uurime kolme peamist suundumust, mis kujundavad selle valdkonna automatiseerimist ja robootikat.
Tehisintellekt (AI) muudab pesaliinide toimimist. Masinõppe algoritmid analüüsivad temperatuuri, vormimisrõhku ja tsükliaegu jälgivate andurite reaalajas andmeid. Seejärel kohandavad nad automaatselt parameetreid, et optimeerida protsessi erinevate torude materjalide ja suuruste jaoks.
Hüvede hulka kuuluvad:
● Dünaamiline küttekontroll: AI kohandab kuumutamise kestusi, et vältida üle- või alakuumenemist, vähendades defekte.
● Ennustav hooldus: tehisintellekt ennustab seadmete kulumist või rikkeid enne nende tekkimist, minimeerides seisakuid.
● Energiasääst: optimeeritud tsüklid kasutavad vähem energiat kvaliteeti ohverdamata.
● Protsessi järjepidevus: AI õpib eelmistest tsüklitest, parandades korratavust ja vähendades praagi määra.
Näiteks võib AI-süsteem tuvastada ümbritseva õhu temperatuuri muutustest tingitud aeglasemaid moodustumistsükleid ja kompenseerida seda küttevõimsuse reguleerimisega, hoides tootmist stabiilsena.
Koostöörobotid ehk kobotid on loodud töötama ohutult koos inimestega, suurendades paindlikkust ja tootlikkust. Torupesa liinides saavad kobotid aidata ülesannete täitmisel, mis nõuavad kohanemisvõimet või aeg-ajalt käsitsi sekkumist.
Rakendused hõlmavad järgmist:
● Paindlik torude käsitsemine: Cobotid saavad torude suuruste või ülesannete vahel kiiresti vahetada ilma ulatusliku ümberprogrammeerimiseta.
● Operaatorite abistamine: aitavad torusid laadida või maha laadida, vähendades operaatori väsimust ja vigastuste ohtu.
● Kvaliteedikontrollid: kaameratega varustatud Cobotid viivad läbi üksikasjalikke ülevaatusi, märgistades vead inimeste ülevaatamiseks.
Erinevalt traditsioonilistest tööstusrobotitest kasutavad kobotid andureid ja sunnivad tagasisidet kokkupõrgete vältimiseks, muutes need ideaalseks inimese ja roboti segatöökeskkondades.
Pilvetehnoloogia võimaldab pistikuliinide kaugseiret ja juhtimist mitmes tehases või asukohas. Masinate andmed laaditakse üles turvalistesse pilvserveritesse, millele pääseb juurde arvutite või mobiilseadmete armatuurlaudade kaudu.
Eelised hõlmavad järgmist:
● Reaalajas hoiatused: operaatorid saavad rikete või kvaliteediprobleemide kohta viivitamatuid teatisi.
● Tsentraliseeritud andmete analüüs: koondage andmed mitmelt realt, et tuvastada suundumusi ja optimeerida üldist tegevust.
● Kaugtõrkeotsing: eksperdid saavad probleeme diagnoosida ja lahendusi soovitada ilma kohapealsete külastusteta.
● Skaleeritav integratsioon: pilvplatvormid ühendavad liinide laienedes hõlpsalt uusi masinaid või andureid.
Näiteks saab mitme seadmega tootja jälgida kõiki pistikupesasid peakorterist, tagades ühtlase kvaliteedi ja kiire reageerimise probleemidele.
Automatiseerimise ja robootika integreerimine plasttorude pistikupesadesse suurendab tõhusust, kvaliteeti ja kulutasuvust. Automatiseeritud süsteemid lihtsustavad tootmist, sünkroonides tsükliaegu ja parandades torude käsitsemist. Robootika tagab täpse kontrolli ja kvaliteedi tagamise, vähendades defekte ja seisakuid. Torude ühendamise automatiseerimise tulevik hõlmab AI-põhist optimeerimist ja koostöörobootikat. Ettevõtetele meeldib DEMASUN pakub täiustatud lahendusi, mis muudavad traditsioonilisi tootmisprotsesse, pakkudes olulist väärtust uuendusliku tehnoloogia ja automatiseerimise integreerimise alaste teadmiste kaudu.
V: Plasttoru pistikupesa masin loob plasttorudele pistikupesa otsad, võimaldades toruotste kuumutamise ja moodustamise kaudu kindlaid ühendusi.
V: Automatiseerimine ja robootika suurendavad tõhusust, tagades plasttoru pistikupesa masinates ühtlase tsükliaja, suurema läbilaskevõime ja väiksema seisakuaja.
V: Automatiseerimise integreerimine vähendab tööjõukulusid, parandab toodete kvaliteeti ja suurendab plasttoru pistikupesa masinate tootmiskiirust.
V: Automatiseeritud plasttoru pistikupesamasinad vähendavad pikaajalisi kulusid, minimeerides tööjõudu, vähendades jäätmeid ja suurendades energiatõhusust.


