


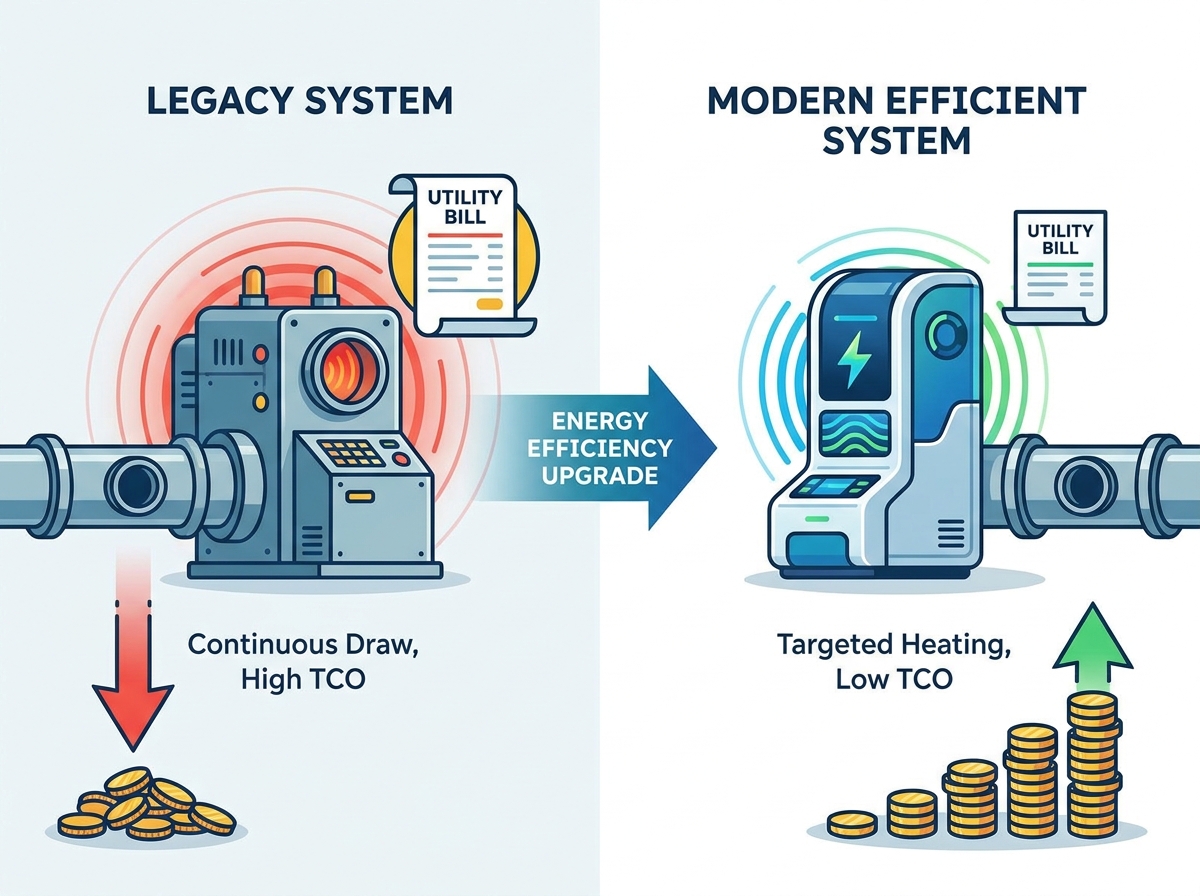
プラスチックパイプ製造は現在、二重の脅威に直面しています。光熱費は世界的に上昇し続けています。利益率は全体的に縮小し続けている。従来のベリングおよびソケット装置は、この厳しい現実をさらに悪化させます。これらの古いユニットは、時代遅れの発熱体を使用しています。アイドル段階でも継続的に電力を消費します。非効率的な空気圧は、これらの隠れた運用上の排水をさらに悪化させます。
最新のソケット システムへのアップグレードはもはやオプションではありません。これは、財務上および運営上の厳格な義務を表しています。これを単に準拠チェックボックスとして扱うことはできません。適切な機器を評価するには、批判的な目が必要です。表面的なグリーン主張を無視する必要があります。測定可能な電気効率に完全に焦点を当てます。統合機能を慎重に評価します。熱による劣化を軽減する技術が求められています。
この積極的なアプローチにより、長期的な収益性が確保されます。これにより、貴施設は厳しい市場でも競争力を維持できるようになります。最新のアップグレードによってエネルギーの無駄がどのように排除されるかを探っていきます。サプライヤーを効果的に評価する方法を学びます。検証可能な収益を計算する方法も学びます。適切なソケットのアップグレードの仕組みを詳しく見てみましょう。
エネルギー効率の高いベリング マシンは、ソケットあたりのコストを削減することで、運用上の利益を直接保護します。
高度な加熱とサーボ駆動の機械により、熱応力と機械的摩耗が最小限に抑えられ、機器の寿命が延びます。
正確な ROI 計算には、個別のパフォーマンス指標を避けて、押し出しワークフロー全体を評価する必要があります。
省エネベリングマシンのサプライヤーを選択するには、その特定のコンポーネントの選択 (赤外線加熱、可変周波数ドライブなど) を監査する必要があります。
多くの施設では、依然として旧式のソケット システムが毎日稼働しています。これらのマシンは、ビジネス上の深刻な財政的流出を隠します。従来のセラミックヒーターは常に最大電力を引き出します。チャンバー内にパイプが入っていない場合でも、熱を保ちます。この継続的なエネルギー消費は、実際のアクティブなソケット化時間と大きく異なります。多くの場合、アクティブ フォーミングはサイクルのほんの一部にすぎません。残りの時間は高価な電気を無駄に費やすだけです。
公共料金の請求書にも同様の話があります。標準的なパイプ成形には大量の電力が消費されます。通常、加熱プロセスがこの消費量の大部分を占めます。機械的な動きは残りの電力を消費します。従来の空気圧機器では圧縮空気が常に漏れます。コンプレッサーはライン圧力を維持するために絶え間なく作動します。これにより、毎月の電力請求額が大幅に膨らみます。パイプの製造ではなく、空気漏れに対して料金を支払います。
多くの購入者が共通の罠に陥ります。彼らは、初期資本支出が低い機械を購入します。彼らは、最初の購入でお金を節約できたと信じています。この「安い」マシンの神話は、実際の運用中にすぐに解けます。お買い得なユニットは、長いライフサイクルにわたって運用コストを大幅に膨らませます。毎日の電力の浪費は、初期の節約量を大幅に上回ります。シフトごとに損失が発生します。電力効率を無視すると、長期的な運用コストが跳ね上がります。基本的な収益性が回復不能なほど損なわれます。
エネルギー効率は、電気代の削減以上のメリットをもたらします。マシンの寿命を積極的に延ばします。正確な熱管理はゲームを完全に変えます。最新の短波赤外線加熱は、特定の加熱ゾーンを対象としています。これにより、チャンバー内の局所的な過熱が防止されます。過熱が減るということは、消耗が減るということです プラスチックパイプベリングマシンの コンポーネント。オーブンの外側は低温に保たれます。内部センサーは劣化が非常に遅いです。ユニット全体の寿命が大幅に長くなります。
電力を最適化すると、機械的摩耗も減少します。電力使用量の最適化は、メカニズムの改善に直接関係します。サーボ駆動のアクチュエータは、時代遅れの空気圧の力に代わるものです。サーボは正確な圧力を加えて正確でスムーズな動きを実現します。従来の油圧と空圧はコンポーネントを激しく衝突させます。これにより、数か月間使用すると重大な機械的衝撃が発生します。効率的なサーボドライブにより、この激しい動きは排除されます。ベアリング、ジョイント、重要なシールを保護します。
最新のエネルギー効率の高いアーキテクチャにより、優れた予知保全も可能になります。デジタル システムは当然、全面的に優れたセンサー統合をサポートします。デジタルダッシュボードを通じて機器の状態を常に監視できます。機械部品が破損する前に、機械が警告を発します。計画的なダウンタイム期間中にメンテナンスをスケジュールします。これにより、シフト中に発生する致命的で費用のかかる障害が防止されます。状態ベースの監視により、生産の流れがスムーズに保たれます。設備投資を早期の失敗から保護します。
適切な機器パートナーを見つけるには、厳密な評価が必要です。何かを購入する前に、特定の技術基準を監査する必要があります。信頼できる 省エネベリングマシンのサプライヤーは 透明性のあるデータを提供します。
まず、加熱技術のアーキテクチャを詳しく調べます。実際の加熱時間に関する経験的データを要求します。スタンバイ消費電力のメトリクスを尋ねます。通常、赤外線システムはセラミックの代替システムよりも優れた性能を発揮します。より速く加熱され、アイドル時の消費電力が少なくなります。
次に、駆動システムを徹底的に評価します。仕様シートで可変周波数ドライブ (VFD) を探してください。最新のサーボモーターにこだわります。連続稼働するACモーターを完全に拒否します。 VFD は、負荷が要求した場合にのみ電力を使用します。
第三に、断熱基準を評価します。オーブンのシールドには高品質の断熱層を備えている必要があります。断熱性が低いと、高価な熱が工場の床に流れ込みます。これにより、施設の HVAC はさらに厳しい作業を強いられます。それは二次的なエネルギーの流出を引き起こします。
第四に、スクラップ削減率を注意深く分析します。埋め込まれたエネルギーの無駄としてフレーム材料が無駄になります。ソケットが不良であると、プラスチックが無駄になり、それを溶かすために電力が消費されます。ソケットの精度に関するデータを要求します。以前のインストールでの過去の欠陥率を確認します。
最後に、すべての主張に対して独立した検証を要求します。曖昧なマーケティング上の約束には価値がありません。文書化されたサードパーティのテストを探してください。公式の ISO 準拠を確認します。キログラムあたりのkWhなどの標準化されたエネルギー指標を求めてください。
調達時に確認する必要がある主要な領域は次のとおりです。
加熱およびスタンバイの経験的なデータを要求します。
ドライブ システム コンポーネントの選択を監査します。
断熱性と断熱性の品質を検査します。
過去の欠陥と精度のメトリクスを確認します。
独立した ISO テストとコンプライアンスを検証します。
技術的特徴は、検証可能な成果がなければ意味がありません。技術仕様を実際の金額に換算する必要があります。このプロセスは、あなたの状況を分析することから始まります。 自動ベリングマシンの 動作指標。
まず、厳格なベースライン監査を実行します。 1,000 パイプあたりの現在のエネルギー消費量を測定します。既存の装置にクランプメーターを使用してください。ピーク生産シフト中の実際の消費量を記録します。これにより、あなたの絶対的な基本的な真実が確立されます。現在の自分の立ち位置を知らなければ、改善を測定することはできません。
次に、回収期間を透過的にモデル化します。懐疑的で保守的な財政枠組みを構築します。正確性を高めるために、地域の産業用電気料金を使用してください。複数シフトの業務を正確に考慮に入れてください。提案された新しいマシンの消費量とベースラインを比較します。節電によってプレミアム価格がカバーされるまでの月数を計算します。
ベンダーの誇張した主張は慎重に避ける必要があります。多くのサプライヤーは、非現実的な実験室環境を提示しています。彼らは、温度調節された部屋で完璧なパイプをテストします。工場現場では毎日極端な変動が発生します。ドラフト、マテリアルの変更、オペレーターのミスは頻繁に発生します。理想的なベンダーの主張を少なくとも 15 パーセント割り引きます。これにより、現実的な ROI 予測が得られます。
ベースラインのエネルギー監査フレームワーク
監査フェーズ |
測定対象 |
必要なツール |
|---|---|---|
フェーズ 1 |
アクティブ暖房負荷 |
パワーアナライザー |
フェーズ2 |
アイドル時の消費電力 |
クランプメーター |
フェーズ 3 |
機械エネルギー |
VFDデータログ |
フェーズ4 |
圧縮空気の損失 |
超音波リークディテクター |
分離された機器をアップグレードすると、新たなリスクが生じます。デジタル統合は慎重に管理する必要があります。ラインの同期は生産上の当面の課題を引き起こします。アップグレードされたベリング ユニットを古い機器と組み合わせることもできます。上流 省エネパイプマシンは ベル速度に完全に一致する必要があります。押出機が遅れると、ソケットユニットがアイドル状態になります。このアイドリングは、節約するつもりだった電力そのものを無駄にします。適切な PLC ハンドシェイクにより、この同期の問題は解決されます。
材料の特性も熱要件に大きく影響します。プラスチックが異なれば、工業用オーブン内での動作も異なります。機械を剛体に統合する OPVC パイプの生産ラインでは、 正確な配向加熱が必要です。 OPVC では、構造的な破損を防ぐために高度に制御された温度曲線が必要です。逆に、 HDPE パイプ押出ラインに は、まったく異なる冷却プロトコルが必要です。これらの重要な違いを事前に考慮する必要があります。
オペレーターの採用は依然として実装上の大きなハードルとなっています。デジタル制御では、ベテランのスタッフの学習曲線が急峻になります。複雑なエネルギー監視 HMI は、訓練を受けていないオペレータを最初は混乱させることがよくあります。オペレータはイライラして省エネ設定を手動で無効にする場合があります。多くの場合、使い慣れた非効率的な手動モードに戻ってしまいます。ここではサプライヤー主導のトレーニングが絶対に必要です。契約交渉中にこのオンサイトトレーニングを確保する必要があります。
押出後のプロセスにおけるエネルギー効率は非常に重要です。これは、運用コストの競争力を高めるための主要な手段として機能します。ソケット接続中に継続的に電力を浪費すると、利益率が静かに破壊されます。最新の設備は、この排水を明確な市場の利点に変えます。調達チームは今すぐに行動を起こす必要があります。潜在的なすべてのベンダーに詳細な電力消費プロファイルをリクエストします。基本的なマーケティング仕様書は受け入れないでください。社内で包括的な運用コスト分析を実行します。これは、最終的なベンダー候補リストを開始する前に行ってください。技術的なアーキテクチャを徹底的に評価します。新しい HMI についてオペレーターを適切にトレーニングします。これらの手順により、長期的な運用の成功が保証されます。
A: 最新のシステムでは通常、電力消費量が 20% ~ 40% 節約されます。正確な節約量はパイプの直径と壁の厚さに大きく依存します。短波赤外線加熱により、最高の効率が得られます。駆動システムをサーボにアップグレードすると、機械動力の無駄も大幅に削減されます。
A: 実際にサイクルタイムが改善されます。神話によれば、効率的であることは時間がかかるということです。これは完全に誤りです。最新の効率的な暖房により、目的のエネルギーをより迅速に供給できます。赤外線要素はプラスチック壁を瞬時に貫通します。この急速な加熱により、オーブン内の全体的な滞留時間が短縮されます。
A: 特定の指標を尋ねる必要があります。処理された材料 1 キログラムあたりに消費される kWh を確認するように要求します。モーターとヒーターのコンポーネントレベルのエネルギー定格をリクエストします。アクティブな工場環境の参考事例を求めてください。実際の工場データは、実験室でのテストよりも真の効率を証明しています。


